
Obwohl PEEK, POM und PTFE allesamt technische Kunststoffe sind, sind ihre Steifigkeit, Wärmeleitung, Abrieb, Rückprall und Kriechen sehr unterschiedlich. Die Vereinheitlichung von Werkzeugen und Parametern erhöht die Dimensions- und Oberflächenrisiken.
Bestätigen Sie zunächst die spezifische Qualität, Füllung und den Status des Halbzeugs und entwerfen Sie dann das Werkzeug, die Klemmung, die Wärmeableitung und die Messung. die endgültige Größe sollte nach der vereinbarten Temperatur und Stabilisierungszeit ermittelt werden. Der spezifische Prozess muss noch bestätigt werden, indem Materialqualität und Füllstatus, Glühen des Halbzeugs, Werkzeugschärfe, Wärmeableitung, Spannkraft, Entfernungssequenz, Stabilisierungszeit und Messung geringer Kräfte kombiniert werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Messer aus PEEK-verstärktem Material werden schnell stumpf | Glasfaser- oder Kohlefaserfüllung verbessert die Abrasivität | Bestätigen Sie den Füllstatus und wählen Sie verschleißfeste Werkzeuge und Lebensdauermanagement aus | Materialzertifizierung, Standzeit und Oberflächentrends |
| Nach der POM-Verarbeitung treten Grate oder lokale Verformungen auf | Das Werkzeug ist nicht scharf, die Wärmeableitung ist instabil oder die Klemmung ist zu groß | Achten Sie auf eine scharfe Schneidkante, eine stabile Spanabfuhr und eine geringe Spannkraft und lassen Sie es zum erneuten Testen abkühlen | Grat-, Freizustandsabmessungen und Temperaturaufzeichnung |
| PTFE besteht die Messung, federt jedoch nach dem Zusammenbau zurück | Das Material ist weich, kriecht und die gemessene Kraft und Einschwingzeit stimmen nicht überein | Geben Sie Unterstützung, geringe Kraftmessung, Temperatur und Platzierungszeit an | Messbedingungen, Wiederholungsdaten und Montageverifizierung |
Der Materialname reicht nicht aus, um den Prozess zu bestimmen
PEEK kann ungefüllt, glasfaser- oder kohlefaserverstärkt sein, POM weist Homopolymerisation, Copolymerisation und verschiedene Modifikationen auf und PTFE kann auch Füllstoffe enthalten. Durch das Füllen werden Steifigkeit, Abrieb, Wärmeausdehnung und Oberflächenverhalten verändert. Bei der Bestellung sollten Materialqualität, Farbe, Halbzeugspezifikationen, Lieferantenzertifizierung und Verwendungsanforderungen angegeben werden. Verarbeiter können Werkzeuge und Toleranzen nicht ausschließlich auf der Grundlage von „PEEK-Teilen“ oder „weißem Kunststoff“ auswählen.
PEEK hat Bedenken hinsichtlich Hitze und Verschleiß des Verstärkungswerkzeugs
Ungefülltes PEEK weist eine höhere Steifigkeit und eine bessere Verarbeitbarkeit auf, der Kunststoff weist jedoch eine schlechte Wärmeleitfähigkeit auf und lokale Hitze beeinträchtigt dennoch die Größe und Oberfläche. Glasfaser- oder kohlenstofffaserverstärkte Sorten sind abrasiv, daher sollten verschleißfestere Hartmetalle oder geeignete Beschichtungen, Diamantwerkzeuge und Lebensdauer verwendet werden. Die Klinge muss scharf sein, um Reibungserwärmung zu vermeiden; Die spezifische Kühlmethode muss mit der Materialreinheit und den Anwendungsanforderungen kompatibel sein.
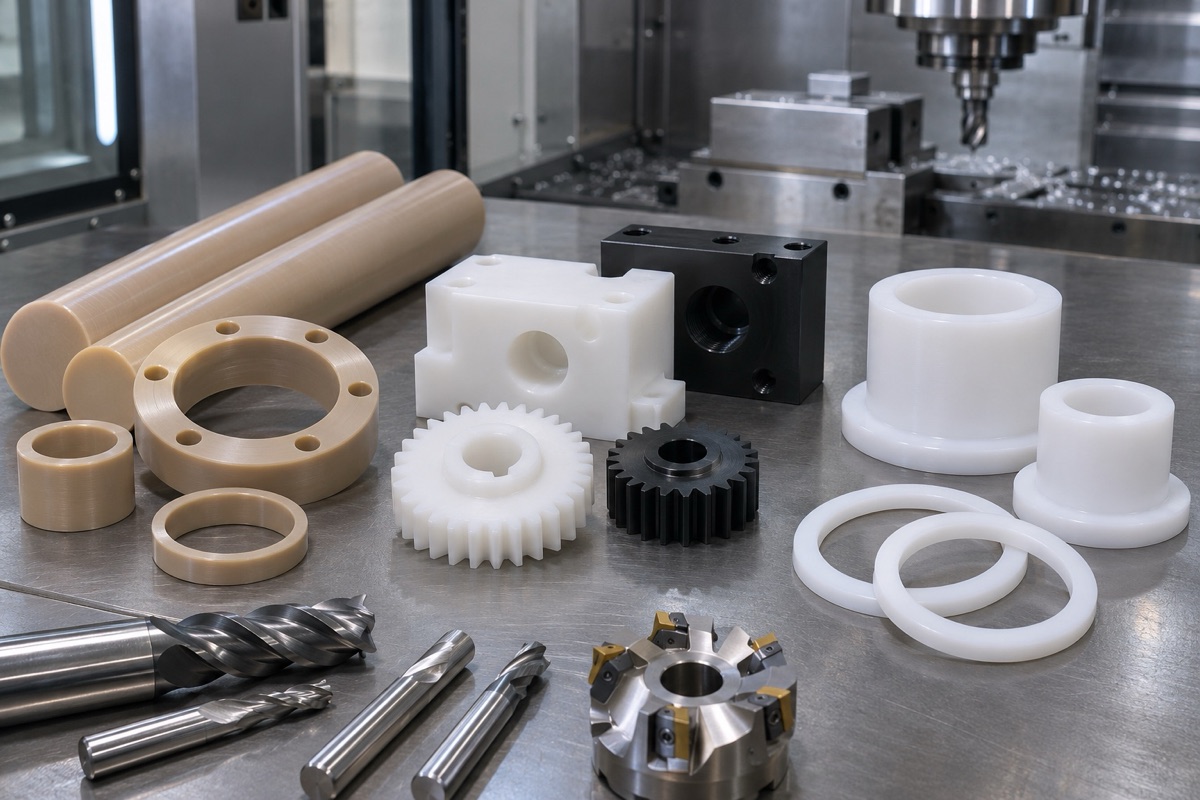
Die Unterschiede in Steifigkeit, Abrieb und Rückfederung der drei Materialtypen bestimmen unterschiedliche Werkzeugstrategien.
POM konzentriert sich auf scharfe Kanten und Gratkontrolle
POM weist normalerweise eine gute Dimensionsstabilität und Bearbeitbarkeit auf, aber stumpfe Messer, übermäßige Reibung, schlechte Spanabfuhr oder übermäßiges Spannen können dennoch zu Graten, hellen Flecken und Verformungen führen. Die Werkzeuggeometrie kann sich auf die Idee des scharfen positiven Spanwinkels der Aluminiumbearbeitung beziehen, und die Späne müssen die Wärme rechtzeitig abführen. Dünnwandige und offene Strukturen sollten schrittweise entfernt und nach dem Lösen und Abkühlen erneut geprüft werden.
PTFE konzentriert sich auf sanften Rückprall und Kriechen
PTFE ist sehr weich und zäh und verursacht beim Schneiden leicht Grate, Drahtziehen und Grate. Eine zu hohe Spann- und Messkraft führt dazu, dass die Teile zusammengedrückt werden und nach dem Lösen zurückprallen; Bei längerer Belastung kommt es ebenfalls zum Kriechen. Um wiederholtes Reiben der Oberfläche zu vermeiden, sollten scharfe Werkzeuge mit positivem Spanwinkel und großflächige Niederdruckunterstützung verwendet werden. Enge Toleranzen müssen in Verbindung mit Temperatur, Platzierungszeit und Montagefunktionalität bewertet werden.
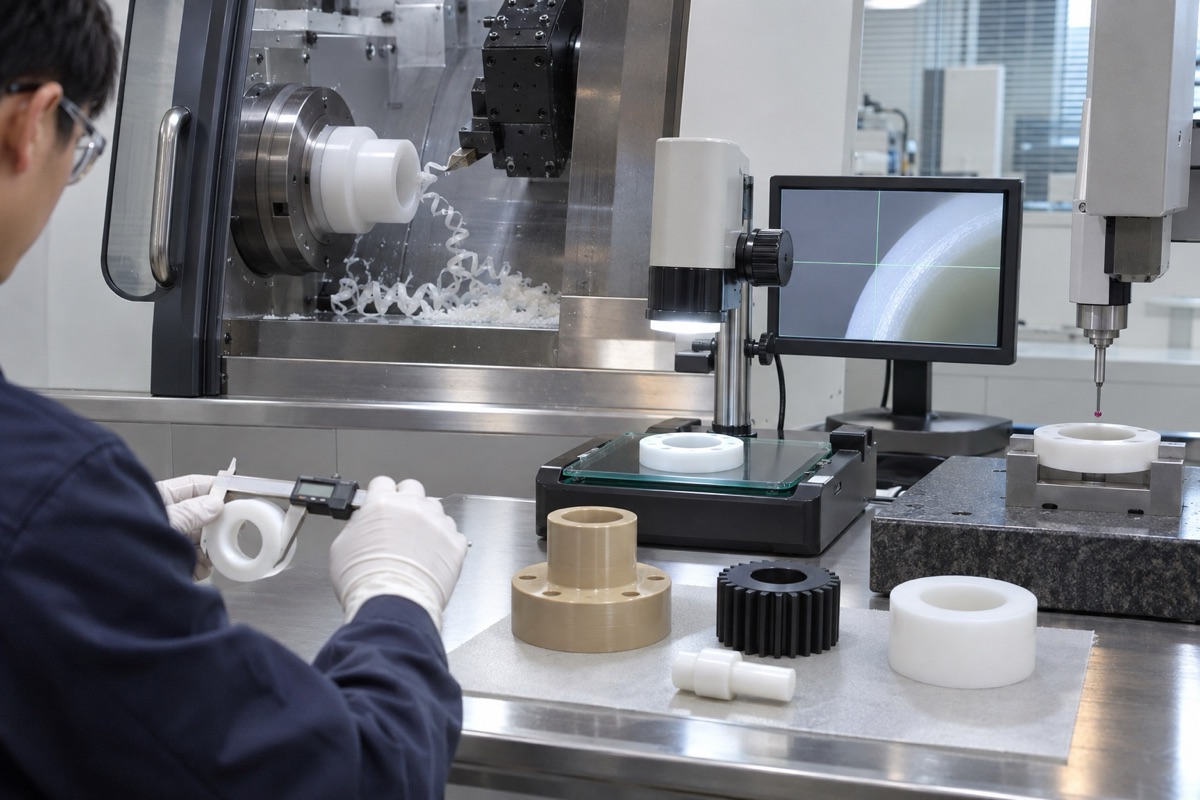
Die Kunststoffabmessungen sollten unter vereinbarter Temperatur, Stabilisierungszeit und Messkraft ermittelt werden.
Die Belastung des Halbzeugs und die Reihenfolge der Entnahme wirken sich auf die Stabilität aus
Extrudierte oder geformte Halbzeuge können Eigenspannungen behalten. Große Abtragsmengen, einseitige Öffnungen oder plötzliche Dickenänderungen führen dazu, dass sich die Teile nach der Bearbeitung verformen. Es können symmetrisches Schruppen, Lagern, Stabilisieren und Nachbearbeiten eingesetzt werden, und Spannungsentlastungsbehandlungen können auf der Grundlage der Empfehlungen der Materiallieferanten bewertet werden. Das Glühen ist kein allgemein erforderlicher Schritt und Temperaturverläufe und Dimensionsänderungen müssen anhand repräsentativer Proben überprüft werden.
Der endgültige Messzustand und die Methode müssen angegeben werden
Die Wärmeausdehnung von Kunststoffen ist im Allgemeinen höher als die von Metallen, und sowohl die Temperatur als auch die Haltezeit können die Ergebnisse beeinflussen. Vor der Messung sollte es in der vereinbarten Umgebung stabil sein, eine geringe Messkraft und eine geeignete Unterstützung anwenden und die Temperatur und Platzierungszeit aufzeichnen. OEMach (OEMach) empfiehlt, die gemessenen Änderungen, Grate und Montageergebnisse des ersten Proofs in die Prozesskarte zurückzuschreiben und einheitliche Schnittparameter, die von Sorte, Ausrüstung und Werkzeug getrennt sind, nicht freizugeben.
Zusammenfassung
Bestätigen Sie zunächst die spezifische Qualität, Füllung und den Status des Halbzeugs und entwerfen Sie dann das Werkzeug, die Klemmung, die Wärmeableitung und die Messung. die endgültige Größe sollte nach der vereinbarten Temperatur und Stabilisierungszeit ermittelt werden. Der spezifische Prozess muss noch bestätigt werden, indem Materialqualität und Füllstatus, Glühen des Halbzeugs, Werkzeugschärfe, Wärmeableitung, Spannkraft, Entfernungssequenz, Stabilisierungszeit und Messung geringer Kräfte kombiniert werden.
FAQ
Können PEEK, POM und PTFE die gleichen Werkzeuge verwenden?
Einige Geräte- und Werkzeugtypen können gemeinsam genutzt werden, aber Schneidkanten, Materialien, Parameter, Spann- und Lebensdauerstrategien sollten für bestimmte Sorten separat bestätigt werden.
Wie lange dauert es, bis Kunststoffteile nach der Bearbeitung vermessen werden?
Es gibt keine einheitliche Zeit. Die Stabilitätsbedingungen sollten anhand von Material, Größe, Abtragsrate und Temperaturunterschied festgelegt und durch wiederholte Messungen bestätigt werden.
Kann PTFE stabil die gleichen engen Toleranzen wie Metallteile erreichen?
Es gibt keine direkte Analogie. Die Weichheit, Wärmeausdehnung und das Kriechen von PTFE können die Wiederholgenauigkeit einschränken und sollten anhand der Funktions- und Messbedingungen beurteilt werden.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.