
Aunque PEEK, POM y PTFE son todos plásticos de ingeniería, su rigidez, conducción de calor, abrasión, rebote y fluencia son muy diferentes. Unificar herramientas y parámetros amplifica los riesgos dimensionales y superficiales.
Primero confirme el grado específico, el llenado y el estado del producto semiacabado, y luego diseñe la herramienta, la sujeción, la disipación de calor y la medición respectivamente; el tamaño final debe determinarse después de la temperatura y el tiempo de estabilización acordados. El proceso específico aún debe confirmarse combinando el grado del material y el estado de llenado, el recocido del producto semiacabado, el filo de la herramienta, la disipación de calor, la fuerza de sujeción, la secuencia de extracción, el tiempo de estabilización y la medición de fuerza baja.
Problemas, causas, controles y evidencias
| Problema | Causa probable | Acción de control | Evidencia de aceptación |
|---|---|---|---|
| Los cuchillos de material reforzado con PEEK se desafilan rápidamente | El relleno de fibra de vidrio o fibra de carbono mejora la abrasividad | Confirme el estado de llenado y seleccione herramientas resistentes al desgaste y gestión de vida | Certificación de materiales, vida útil de herramientas y tendencias de superficies. |
| Aparecen rebabas o deformaciones locales después del procesamiento de POM | La herramienta no está afilada, la disipación de calor es inestable o la sujeción es demasiado grande | Adopte un borde de corte afilado, una evacuación de viruta estable y una fuerza de sujeción baja y enfríe para volver a realizar pruebas. | Rebabas, dimensiones en estado libre y registro de temperatura. |
| El PTFE pasa la medida pero regresa después del montaje. | El material es blando, se arrastra y la fuerza medida y el tiempo de asentamiento son inconsistentes | Especificar soporte, medición de fuerza baja, temperatura y tiempo de colocación. | Condiciones de medición, repetición de datos y verificación de montaje. |
El nombre del material no es suficiente para determinar el proceso.
El PEEK puede estar sin relleno, reforzado con fibra de vidrio o fibra de carbono, el POM tiene homopolimerización, copolimerización y diversas modificaciones, y el PTFE también puede contener rellenos. El relleno cambia la rigidez, la abrasión, la expansión térmica y el comportamiento de la superficie. Al realizar el pedido se deben proporcionar el grado del material, el color, las especificaciones del producto semiacabado, la certificación del proveedor y los requisitos de uso. Los procesadores no pueden seleccionar herramientas y tolerancias basadas únicamente en "piezas PEEK" o "plástico blanco".
Preocupaciones de PEEK sobre el calor y el desgaste de las herramientas de refuerzo
El PEEK sin relleno tiene mayor rigidez y mejor procesabilidad, pero el plástico tiene una conductividad térmica deficiente y el calor local seguirá afectando el tamaño y la superficie. Los grados reforzados con fibra de vidrio o fibra de carbono son abrasivos, por lo que se deben utilizar carburos más resistentes al desgaste o recubrimientos adecuados, herramientas de diamante y vida útil. La hoja debe estar afilada para evitar el calentamiento por fricción; El método de enfriamiento específico debe ser compatible con la limpieza del material y los requisitos de aplicación.
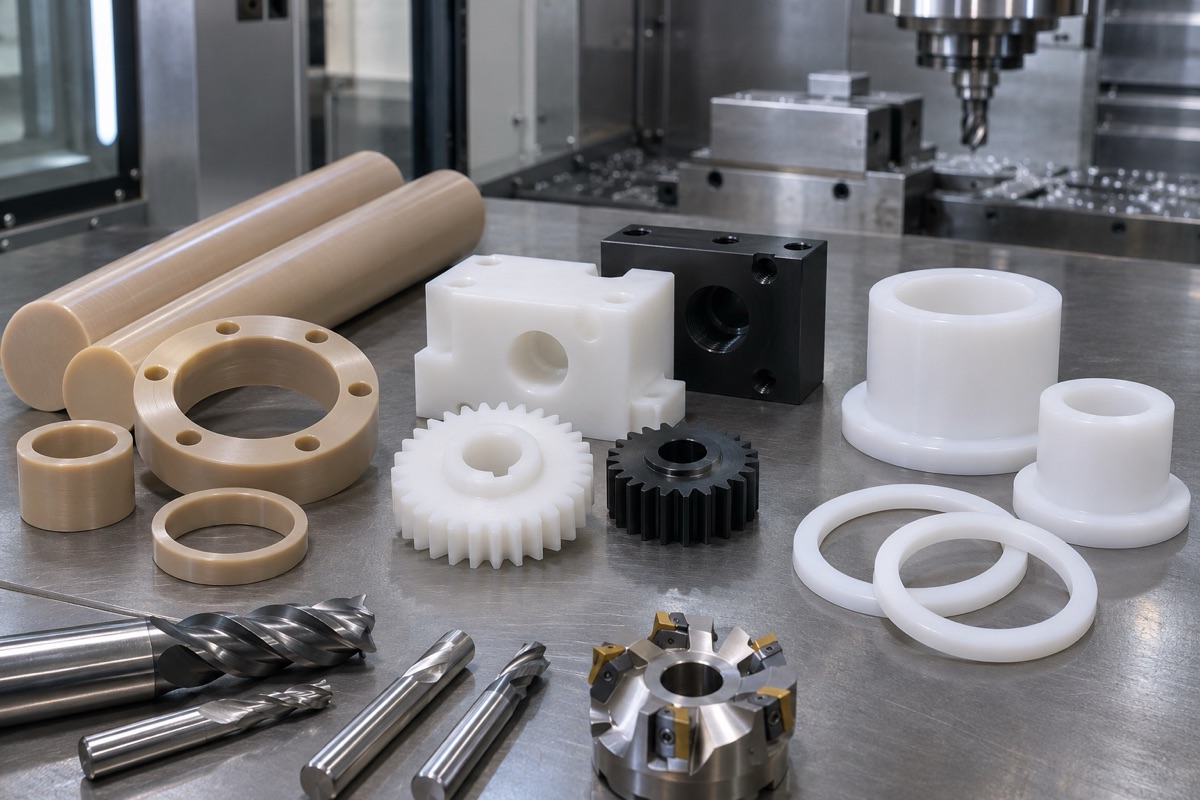
Las diferencias en rigidez, abrasión y recuperación elástica de los tres tipos de materiales determinan diferentes estrategias de utillaje.
POM se centra en los bordes afilados y el control de rebabas.
El POM suele tener buena estabilidad dimensional y maquinabilidad, pero las cuchillas desafiladas, la fricción excesiva, la mala evacuación de virutas o la sujeción excesiva aún pueden producir rebabas, puntos brillantes y deformaciones. La geometría de la herramienta puede referirse a la idea de ángulo de ataque positivo y agudo del procesamiento de aluminio, y las virutas deben eliminar el calor a tiempo. Las estructuras abiertas y de paredes delgadas deben retirarse en etapas y volver a probarse después de aflojarse y enfriarse.
El PTFE se centra en el rebote suave y la fluencia.
El PTFE es muy suave y resistente, y provoca fácilmente rebabas, trefilado y rebabas al cortar. Una fuerza de sujeción y una fuerza de medición excesivas comprimirán las piezas y harán que reboten después de soltarlas; La carga a largo plazo también provocará fluencia. Se deben utilizar herramientas afiladas con ángulo de inclinación positivo y áreas grandes de soporte de baja presión para evitar el roce repetido de la superficie. Las tolerancias estrictas deben evaluarse junto con la temperatura, el tiempo de colocación y la funcionalidad del ensamblaje.
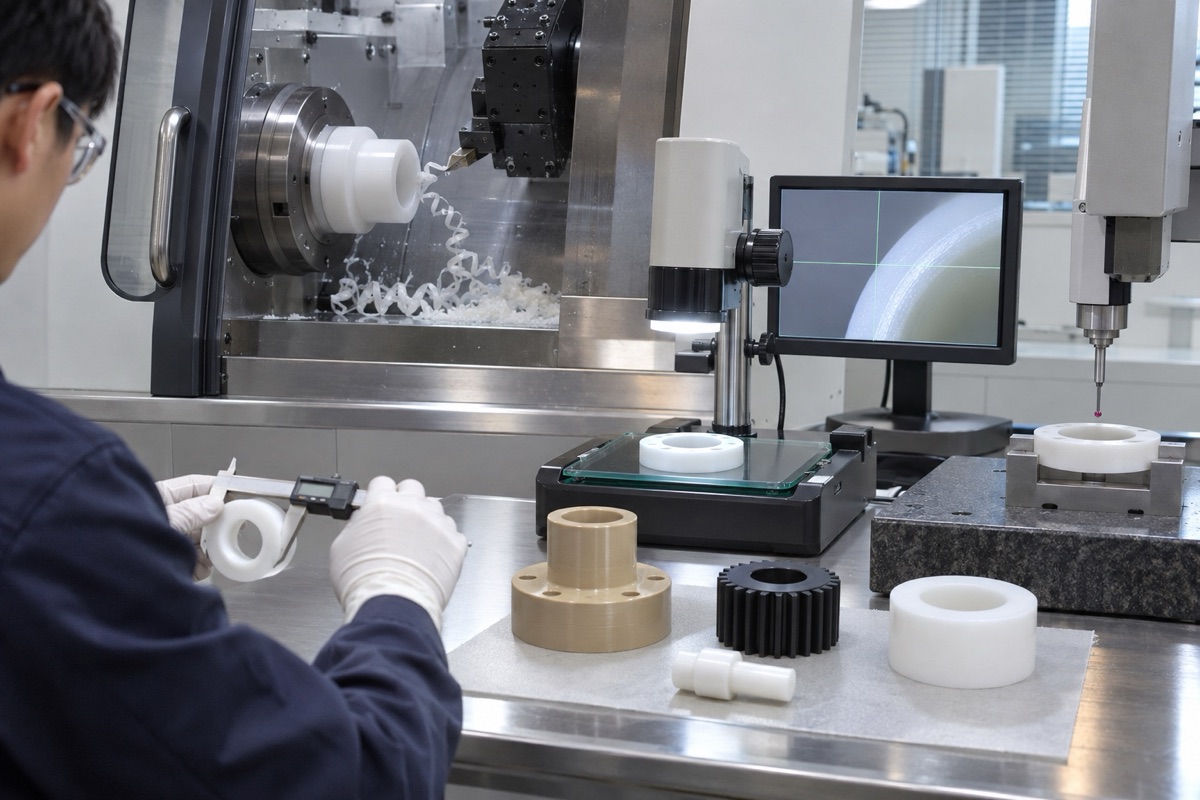
Las dimensiones del plástico deben determinarse según la temperatura, el tiempo de estabilización y la fuerza de medición acordados.
La tensión del producto semiacabado y la secuencia de eliminación afectan la estabilidad
Los productos semiacabados extruidos o moldeados pueden conservar tensiones residuales. Grandes velocidades de eliminación, aberturas de un solo lado o cambios repentinos de espesor harán que las piezas se deformen después del procesamiento. Se pueden utilizar desbaste, almacenamiento, estabilización y posacabado simétricos, y se pueden evaluar tratamientos de alivio de tensión según las recomendaciones del proveedor de materiales. El recocido no es un paso requerido universalmente y las trayectorias de temperatura y los cambios dimensionales deben verificarse con muestras representativas.
Se debe especificar el estado y el método de medición final.
La expansión térmica de los plásticos es generalmente mayor que la de los metales, y tanto la temperatura como el tiempo de manipulación pueden afectar los resultados. Antes de la medición, debe ser estable en el entorno acordado, utilizar una fuerza de medición baja y un soporte adecuado, y registrar la temperatura y el tiempo de colocación. OEMach (OEMach) recomienda que los cambios medidos, las rebabas y los resultados del ensamblaje de la primera prueba se vuelvan a escribir en la tarjeta de proceso, y que los parámetros de corte unificados que están separados del grado, el equipo y la herramienta no se publiquen.
Resumen
Primero confirme el grado específico, el llenado y el estado del producto semiacabado, y luego diseñe la herramienta, la sujeción, la disipación de calor y la medición respectivamente; el tamaño final debe determinarse después de la temperatura y el tiempo de estabilización acordados. El proceso específico aún debe confirmarse combinando el grado del material y el estado de llenado, el recocido del producto semiacabado, el filo de la herramienta, la disipación de calor, la fuerza de sujeción, la secuencia de extracción, el tiempo de estabilización y la medición de fuerza baja.
FAQ
¿Pueden PEEK, POM y PTFE utilizar el mismo conjunto de herramientas?
Algunos tipos de equipos y herramientas se pueden compartir, pero los filos, materiales, parámetros, estrategias de sujeción y vida útil deben confirmarse por separado para grados específicos.
¿Cuánto tiempo se tarda en medir las piezas de plástico después del procesamiento?
No hay un tiempo unificado. Las condiciones de estabilidad deben especificarse en función del material, el tamaño, la tasa de eliminación y la diferencia de temperatura y confirmarse mediante mediciones repetidas.
¿Puede el PTFE alcanzar de manera estable las mismas tolerancias estrictas que las piezas metálicas?
No existe una analogía directa. La suavidad, la expansión térmica y la fluencia del PTFE pueden limitar la precisión repetible y deben evaluarse desde las condiciones funcionales y de medición.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.