
Zu den Akzeptanzobjekten für Teile mit hohem Erscheinungsbild gehören nicht nur Rauheitswerte, sondern auch Faserrichtung, Schnittspuren, Fasenkontinuität, Farbe, Glanz und Oberflächenzustand nach dem Transport. Vor der Verarbeitung müssen Standards definiert werden.
Zuerst werden der Erscheinungsbildgrad und der zulässige Spannbereich unterteilt, und dann werden die Bearbeitung, die manuelle Bearbeitung, das Sandstrahlen, das Eloxieren, die Reinigung und die Verpackung in der genehmigten Vorlage vereinheitlicht. Der spezifische Prozess muss noch mit der Zonierung des Erscheinungsbilds, Begrenzungsvorlagen, der Textur des Werkzeugwegs, Fasengraten, Spannmarkierungen, Wendeschutz, Oberflächenbehandlung und der endgültigen Bestätigung der Lichtquellenabnahme kombiniert werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Die Größe ist akzeptabel, es sind jedoch Messerspuren auf der Oberfläche sichtbar. | Die Richtung des Werkzeugwegs, der Schrittabstand oder die Verbindung zum Werkzeugwechsel werden nicht entsprechend dem Erscheinungsbereich geplant | Die Finishing-Textur wurde korrigiert und das Schneiden und Ausbessern von Hand auf Oberflächen der Klasse A reduziert | Prototyp des ersten Artikels, Aussehensfotos und Rauheitsaufzeichnungen |
| Ungleichmäßige Farbe und Glanz nach der Eloxierung | Unterschiedliche Materialien, Vorbehandlung, Strahlen oder Bearbeitungschargen | Vereinheitlichen Sie Materialien und Vorverarbeitung, verwenden Sie genehmigte Grenzmuster und verarbeiten Sie diese so weit wie möglich in derselben Charge | Materialcharge, Verarbeitungschargennummer und Lichtquellenakzeptanz |
| Nach dem Transport zum Montageort sind Kratzer aufgetreten | Reinigung, Umschlag, Einteilung und Verpackung werden nicht nach Aussehensteilen verwaltet | Legen Sie weiche Isolierung, Teileschutz und Kontaktflächenbeschränkungen fest | Verpackungsspezifikationen, Versandfotos und Eingangskontrolle |
Zeichnungen müssen zunächst zwischen Aussehen und funktionalen Oberflächen unterscheiden
Bei Prototypen im Industriedesign liegt der Schwerpunkt häufig auf dem Erscheinungsbild und der Montage desselben Teils. Die Zeichnungen müssen die Hauptansichtsfläche der Klasse A, die sekundäre sichtbare Fläche, die unsichtbare Fläche, die Dichtungs- oder Passfläche angeben und die zulässigen Klemm-, Aufhängepunkte und Markierungsbereiche angeben. Wenn Sie nur „keine Kratzer im Aussehen“ schreiben, kann der Verarbeiter das zulässige Ausmaß von leichten Messerlinien, Farbunterschieden und Kantenfehlern nicht beurteilen, was letztendlich zu Streitigkeiten bei der Lieferung führen wird.
Die Textur des Werkzeugwegs sollte aus dem Designeffekt abgeleitet werden
Flache Oberflächen, gekrümmte Oberflächen und Seitenwände reflektieren das Licht unterschiedlich, und die Richtung des Werkzeugwegs, der Schrittabstand, der Werkzeugradius und die Position der Werkzeugverbindung bilden sichtbare Texturen. A-Level-Oberflächen sollten so weit wie möglich kontinuierliche Endbearbeitungspfade verwenden, die Werkzeugwechselregeln festlegen und den Werkzeugverbindungsbereich an einer optisch unempfindlichen Stelle platzieren. Obwohl durch lokales Schleifen von Hand Messerspuren entfernt werden können, kann es nach dem Sandstrahlen zu Glanz- und Farbtonveränderungen kommen, die kontrolliert werden müssen.
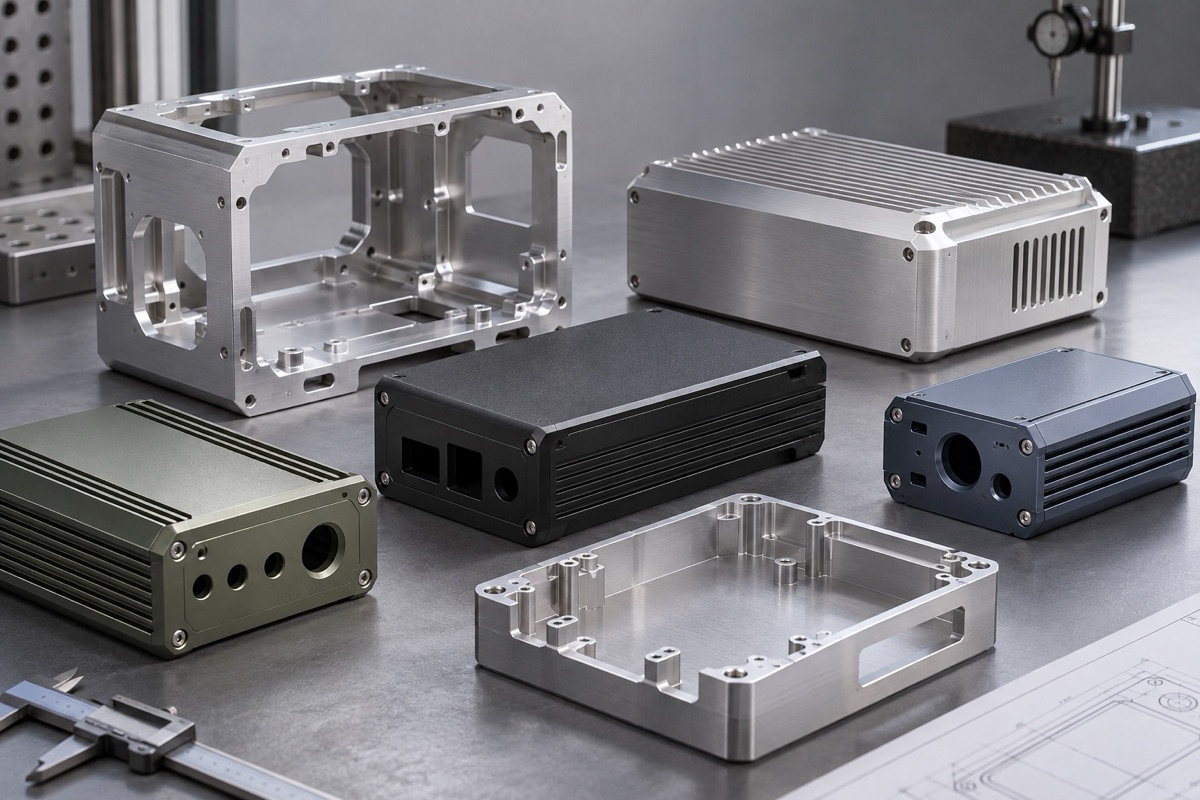
Die Standards für das Erscheinungsbild sollten Textur, Farbe, Glanz und Kantenkontinuität abdecken.
Fasengrate und Clipspuren beeinträchtigen das Gesamtbild und die Haptik
Industriedesign ist sehr empfindlich auf Kantenkontinuität. Leichte Sprünge in der Fasenbreite, Öffnungsgrate, scharfe Kanten oder Backenvertiefungen werden unter Licht vergrößert. Arbeitsgeräte sollten die Hauptsichtfläche meiden, weiche Kontakt- oder Schutzfolien verwenden und zwischen den Prozessen eine Sichtkontrolle einrichten. Beim Entgraten sollten Werkzeuge und Anweisungen angegeben werden, um unregelmäßige helle Flecken an den Kanten und Ecken zu vermeiden.
Eine Oberflächenbehandlung ist kein Ersatz für die Bearbeitungsqualität
Sandstrahlen kann zwar einen Teil der Textur ausgleichen, tiefe Messerspuren, Druckstellen und lokale Schleifspuren kann es jedoch nicht zuverlässig abdecken. Beim Eloxieren bleiben Unterschiede im Grundmaterial und in der Vorbehandlung erhalten, und die Farbe wird auch durch Legierung, Materialzustand, Sandstrahlen, Montage und Verarbeitungscharge beeinflusst. Wenn hohe Anforderungen an das Erscheinungsbild gestellt werden, sollte die gleiche Materialcharge und Verarbeitung verwendet werden, und Sandstrahldicken-, Farb- und Glanzproben sollten vor der offiziellen Genehmigung bestätigt werden.
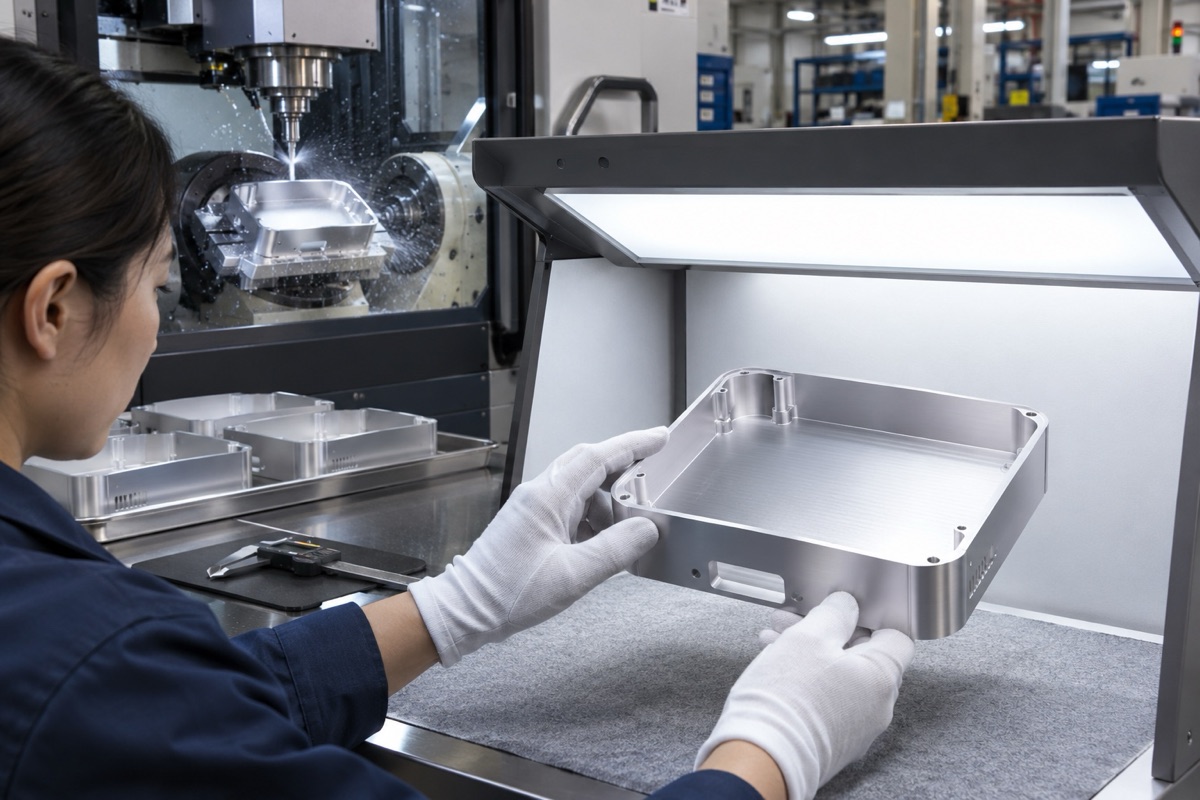
Der Endzustand nach der Bearbeitung und Oberflächenbehandlung erfordert eine einheitliche Lichtquelle und Probenannahme.
Die Akzeptanz erfordert eine einheitliche Lichtquelle und Grenzprobe
Textliche Standards können nicht alle visuellen Mängel abdecken. Standardproben, akzeptable Obergrenzenproben und inakzeptable Proben können in der ersten Charge genehmigt werden, und die Lichtquelle, der Hintergrund, der Abstand, der Winkel und die Beobachtungszeit können vereinbart werden. Farbunterschiede und Rauheitsdaten des Instruments können hilfreich sein, aber die Oberflächenrichtung und die für das menschliche Auge sichtbaren Auswirkungen können nicht ignoriert werden. Auch nach dem Zusammenbau auftretende Flickenarbeiten und Farbunterschiede zwischen benachbarten Teilen sollten in die Überprüfung einbezogen werden.
Die Verpackung ist der letzte Schritt im High-Appearance-Prozess
Teile, die ordnungsgemäß bearbeitet und gehandhabt werden, können dennoch Kratzer, Fingerabdrücke und Partikeleindrücke aufweisen, wenn sie nicht ordnungsgemäß gereinigt, gedreht oder verpackt werden. OEMach (OEMach) empfiehlt die Verwendung einer einteiligen Isolierung, keinen Kontakt mit harten Gegenständen und klare Auspackmethoden sowie das Speichern des Erscheinungsstatus vor dem Versand. Die Bilder in diesem Artikel sind Prozessschemata und geben nicht die Darstellungsmöglichkeiten des tatsächlichen Projekts wieder.
Zusammenfassung
Zuerst werden der Erscheinungsbildgrad und der zulässige Spannbereich unterteilt, und dann werden die Bearbeitung, die manuelle Bearbeitung, das Sandstrahlen, das Eloxieren, die Reinigung und die Verpackung in der genehmigten Vorlage vereinheitlicht. Der spezifische Prozess muss noch mit der Zonierung des Erscheinungsbilds, Begrenzungsvorlagen, der Textur des Werkzeugwegs, Fasengraten, Spannmarkierungen, Wendeschutz, Oberflächenbehandlung und der endgültigen Bestätigung der Lichtquellenabnahme kombiniert werden.
FAQ
Bedeutet der qualifizierte Ra-Wert, dass das Erscheinungsbild qualifiziert sein muss?
Heißt nicht. Die Rauheit kann die Richtung der Messermaserung, Schnittspuren, Glanz, Farbe und lokale Fehler nicht vollständig beschreiben.
Kann Sandstrahlen alle Fräslinien abdecken?
Nein. Tiefe Werkzeuglinien und lokales Schleifen können weiterhin auftreten und sollten während der Bearbeitungsphase kontrolliert werden.
Müssen sich alle optischen Teile in derselben Schlitzanode befinden?
Wenn hohe Konsistenzanforderungen erforderlich sind, versuchen Sie, diese in derselben Charge zu verarbeiten. Wenn sie in Chargen aufgeteilt werden, sollten genehmigte Proben verwendet werden und Materialien und Vorverarbeitungsbedingungen sollten kontrolliert werden.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.