
Los objetos de aceptación para piezas de alta apariencia incluyen no sólo los valores de rugosidad, sino también la dirección de la fibra, las marcas de corte, la continuidad del chaflán, el color, el brillo y el estado de la superficie después del transporte. Los estándares deben definirse antes del procesamiento.
Primero, se divide el grado de apariencia y el área de sujeción permitida, y luego se unifican el mecanizado, el procesamiento manual, el pulido con chorro de arena, el anodizado, la limpieza y el embalaje en la plantilla aprobada. El proceso específico aún debe combinarse con zonificación de apariencia, plantillas de límite, textura de trayectoria de herramienta, rebabas de chaflán, marcas de sujeción, protección contra rotación, tratamiento de superficie y confirmación final de aceptación de la fuente de luz.
Problemas, causas, controles y evidencias
| Problema | Causa probable | Acción de control | Evidencia de aceptación |
|---|---|---|---|
| El tamaño es aceptable pero hay marcas de cuchillo visibles en la superficie. | La dirección de la trayectoria de la herramienta, la distancia del paso o la conexión de cambio de herramienta no están planificadas según el área de apariencia | Textura de acabado fija y reducción de cortes y parches manuales en superficies Clase A | Prototipo del primer artículo, fotografías de apariencia y registros de rugosidad. |
| Color y brillo inconsistentes después de la anodización | Diferentes materiales, lotes de pretratamiento, granallado o procesamiento. | Unifique materiales y preprocesamiento, utilice muestras límite aprobadas y procéselas en el mismo lote tanto como sea posible. | Lote de material, número de lote de procesamiento y aceptación de fuente de luz. |
| Se produjeron arañazos después del transporte al lugar de montaje. | La limpieza, la rotación, los compartimentos y el embalaje no se gestionan según la apariencia de las piezas. | Establecer restricciones de aislamiento suave, protección de piezas y superficies de contacto. | Especificaciones de embalaje, fotografías de envío e inspección de llegada. |
Los dibujos primero deben distinguir entre apariencia y superficies funcionales.
Los prototipos de diseño industrial suelen centrarse en la apariencia y el montaje de una misma pieza. Los dibujos deberán indicar la superficie de vista principal Clase A, la superficie visible secundaria, la superficie invisible, la superficie de sellado o de acoplamiento, y especificarán los puntos de sujeción, suspensión y áreas de marcado permitidos. Si solo escribe "sin rayones en la apariencia", la parte procesadora no podrá juzgar el alcance permitido de ligeras líneas de cuchillo, diferencias de color y defectos en los bordes, lo que en última instancia dará lugar a disputas durante la entrega.
La textura de la trayectoria de la herramienta debe deducirse del efecto del diseño.
Las superficies planas, las superficies curvas y las paredes laterales reflejan la luz de manera diferente, y la dirección de la trayectoria de la herramienta, la distancia del paso, el radio de la herramienta y la posición de la conexión de la herramienta formarán texturas visibles. Las superficies de nivel A deben utilizar rutas de acabado continuas tanto como sea posible, fijar las reglas de cambio de herramientas y colocar el área de conexión de herramientas en una ubicación visualmente insensible. Aunque el lijado manual local puede eliminar las marcas de cuchillo, puede cambiar el brillo y el tono después del pulido, lo cual debe controlarse.
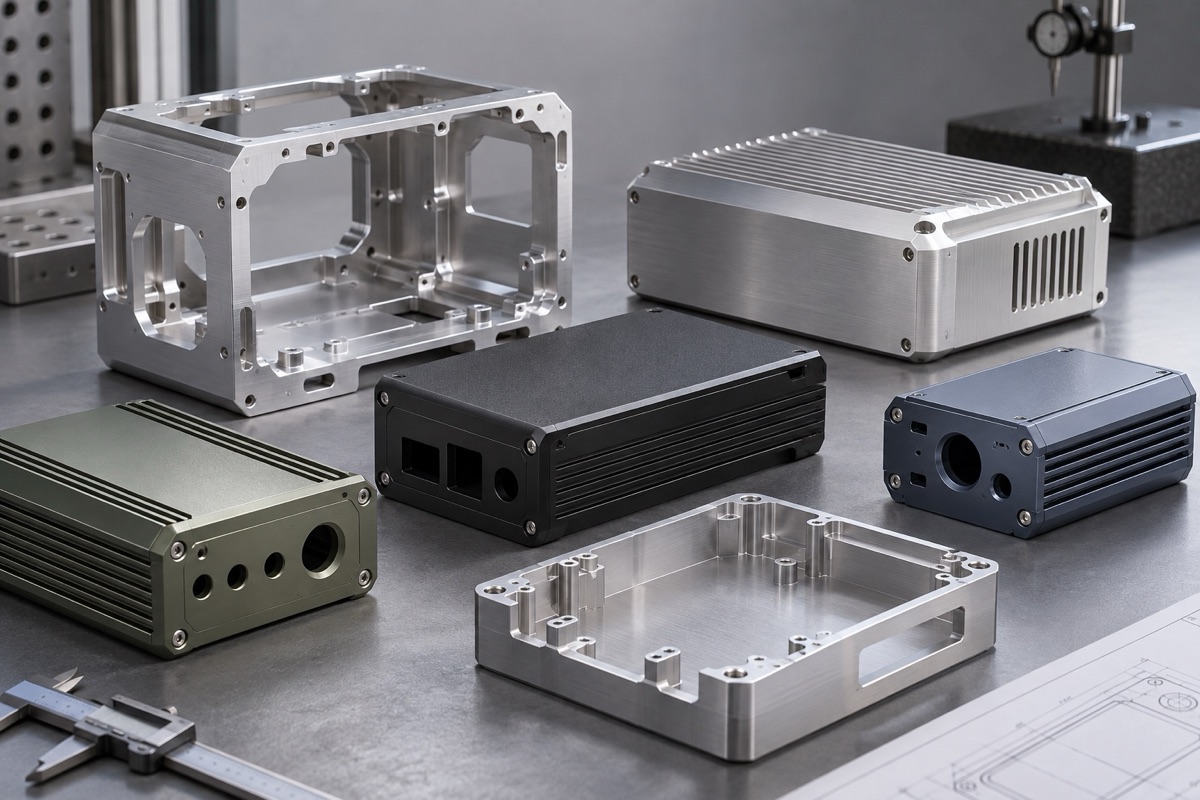
Los estándares de apariencia deben cubrir la textura, el color, el brillo y la continuidad de los bordes.
Las rebabas de chaflán y las marcas de clip afectan la apariencia general
El diseño industrial es muy sensible a la continuidad de los bordes. Los ligeros saltos en el ancho del chaflán, las rebabas del orificio, los bordes afilados o las hendiduras de la mandíbula se magnificarán bajo la luz. El equipo de trabajo debe evitar la superficie de visualización principal, utilizar un contacto suave o una película protectora y establecer una inspección visual entre procesos. El desbarbado debe especificar herramientas y direcciones para evitar puntos brillantes irregulares en los bordes y esquinas.
El tratamiento superficial no sustituye la calidad del mecanizado
El chorro de arena puede igualar parte de la textura, pero no puede cubrir de manera confiable marcas profundas de cuchillos, magulladuras y raspaduras locales. El anodizado conserva las diferencias entre el material base y el pretratamiento, y el color también se ve afectado por la aleación, la condición del material, el pulido con chorro de arena, el aparejo y el lote de procesamiento. Cuando los requisitos de apariencia son altos, se debe utilizar el mismo lote de materiales y procesamiento, y se deben confirmar muestras de espesor, color y brillo del chorro de arena antes de la aprobación oficial.
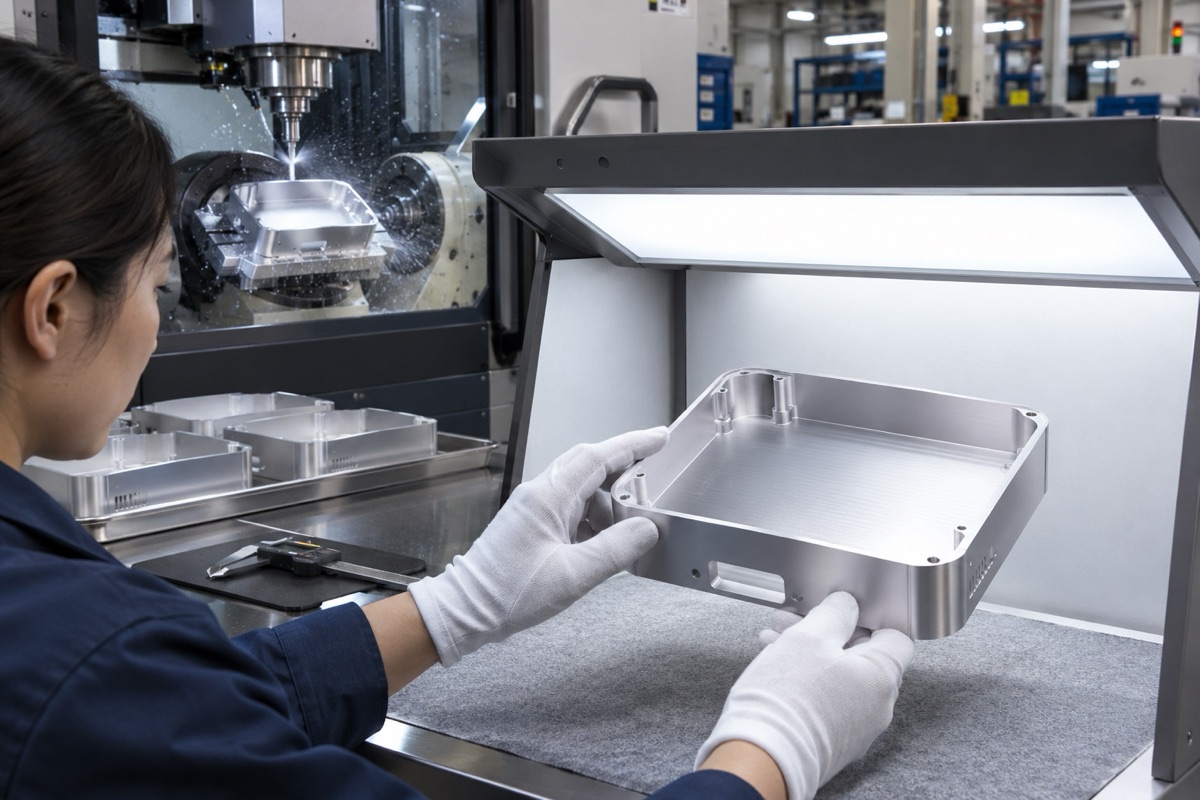
El estado final después del procesamiento y tratamiento de la superficie requiere una fuente de luz unificada y la aceptación de la muestra.
La aceptación requiere una fuente de luz unificada y una muestra límite.
Las normas textuales no pueden cubrir todos los defectos visuales. Se pueden aprobar muestras estándar, muestras de límite superior aceptable y muestras inaceptables en el primer lote, y se puede acordar la fuente de luz, el fondo, la distancia, el ángulo y el tiempo de observación. Los datos de rugosidad y diferencia de color de los instrumentos pueden ayudar, pero no se pueden ignorar la dirección de la superficie y los efectos visibles para el ojo humano. En la revisión también se deben incluir los mosaicos posteriores al montaje y las diferencias de color entre piezas adyacentes.
El embalaje es el último paso en el proceso de alta apariencia.
Las piezas que se mecanizan y manipulan correctamente aún pueden desarrollar rayones, huellas dactilares y hendiduras de partículas si no se limpian, rotan o empaquetan adecuadamente. OEMach (OEMach) recomienda utilizar aislamiento de una sola pieza, sin contacto con objetos duros y métodos de desembalaje claros, y guardar el estado de apariencia antes del envío. Las imágenes de este artículo son esquemas de proceso y no representan las capacidades de apariencia del proyecto real.
Resumen
Primero, se divide el grado de apariencia y el área de sujeción permitida, y luego se unifican el mecanizado, el procesamiento manual, el pulido con chorro de arena, el anodizado, la limpieza y el embalaje en la plantilla aprobada. El proceso específico aún debe combinarse con zonificación de apariencia, plantillas de límite, textura de trayectoria de herramienta, rebabas de chaflán, marcas de sujeción, protección contra rotación, tratamiento de superficie y confirmación final de aceptación de la fuente de luz.
FAQ
¿El valor Ra calificado significa que la apariencia debe ser calificada?
No significa. La rugosidad no puede describir completamente la dirección de la fibra del cuchillo, las marcas del cortador, el brillo, el color y los defectos locales.
¿Puede el arenado cubrir todas las líneas de fresado?
No. Aún pueden aparecer líneas de herramienta profundas y rectificado local, que deben controlarse durante la etapa de mecanizado.
¿Todas las piezas de apariencia tienen que estar en el mismo ánodo de ranura?
Cuando se requieran requisitos de alta consistencia, intente procesarlos en el mismo lote; si se dividen en lotes, se deben utilizar muestras aprobadas y se deben controlar los materiales y las condiciones de preprocesamiento.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.