
50 Stück sind weder ein Einzelstücknachweis noch ausreichend, um automatisch die langfristige Prozessfähigkeit nachzuweisen. Eine zuverlässige Methode besteht darin, kritische Abmessungen, Werkzeuge, thermische Bedingungen, Messungen und abnormale Reaktionen in einer Chargenkontrollkette zu verbinden.
Lassen Sie den Prozess zunächst stabilisieren, bevor Sie über die Möglichkeiten sprechen. Dieser Stapel sollte sich auf Timing, Mittenversatz und Streuung konzentrieren und Dimensionsdaten mit der Baugruppenfunktionalität in Beziehung setzen. Der spezifische Prozess muss noch anhand von Zeichnungsstandards, Materialchargen, wiederholter Positionierung von Werkzeugen, Werkzeuglebensdauer, thermischem Zustand der Werkzeugmaschine, Messsystem, Stichprobenkontrollrhythmus und abnormalen Reaktionen bestätigt werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Die ersten 10 Teile sind qualifiziert, aber die Größe der letzten Teile weicht allmählich ab. | Werkzeugverschleiß, thermische Drift oder Spanverschmutzung werden vom Prozess nicht überwacht | Definieren Sie die Knoten „Erster Artikel“, „Inspektion“ und „Letzter Artikel“ und lösen Sie Werkzeugwechsel oder -abschaltungen entsprechend den Trends aus | Chronologische Daten, Werkzeugaufzeichnungen und Nachprüfungen vor und nach der Einstellung |
| 50 Teile liegen alle innerhalb der Toleranz, aber das Zusammenbaugefühl ist anders | Die Kombination der Schlüsselabmessungen sowie die Form- und Positionsverteilung werden nicht kontrolliert und es werden nur einzelne Elemente qualifiziert. | Identifizieren Sie Funktionsmerkmale und vergleichen Sie Mittelwert, Bereich und Kit-Montageergebnisse | Gemessene Verteilung, Gruppierungsdatensätze und Testmontageergebnisse |
| Die Ergebnisse des Bearbeitungsendes und des Prüfendes sind inkonsistent | Unterschiede bei Messstandards, Temperaturen, Trägern, Verfahren oder Messgeräten | Vereinheitlichen Sie Messdefinitionen und überprüfen Sie wiederholte Messungen und den Messgerätestatus | Messvorgänge, Kalibrierung, Nachprüfung und Abweichungsanalyse |
Unterscheiden Sie zunächst zwischen qualifizierter Größe und konsistenter Chargengröße
Die Tatsache, dass alle 50 Teile innerhalb der Toleranzzone liegen, bedeutet nur, dass jedes Teil als qualifiziert beurteilt wird. Dies bedeutet nicht, dass die Größenverteilung konzentriert ist, und es bedeutet auch nicht, dass die nächste Charge das gleiche Ergebnis beibehält. Die beiden Teile liegen nahe an der Obergrenze bzw. der Untergrenze, und beide können qualifiziert sein, bilden aber nach dem Zusammenbau unterschiedliche Lücken. Anstatt alle Abmessungen gleichermaßen zu kontrollieren, sollten Projekte damit beginnen, die Durchmesser, Lochabstände, Ebenen, Koaxe oder Konturen zu identifizieren, die sich wirklich auf die Funktion auswirken, und dann die Mittelposition und Schwankungen dieser Eigenschaften untersuchen.
Verwenden Sie dieselben Benchmarks und Tools, um die manuelle Ausrichtung zu reduzieren
Universalvorrichtungen werden häufig in kleinen Chargen verwendet. Universalvorrichtungen bedeuten jedoch nicht, dass eine wiederholte Positionierung von Natur aus zuverlässig ist. Der Prozess sollte die Positionierungsfläche, die Spannreihenfolge, die Reinigungsmethode und die Spannkraft festlegen und bei Bedarf austauschbare weiche Krallen oder modulare Stützen verwenden. Nachdem das erste Stück fertiggestellt ist, kann die Spannmessung wiederholt werden, um den Positionierungsfehler zu bestätigen. Dünnwandige Teile sollten außerdem im eingespannten und gelösten Zustand gehalten werden, um zu verhindern, dass das Werkzeug die Teile auf ein bestimmtes Maß drückt und nach dem Lösen zurückprallt.
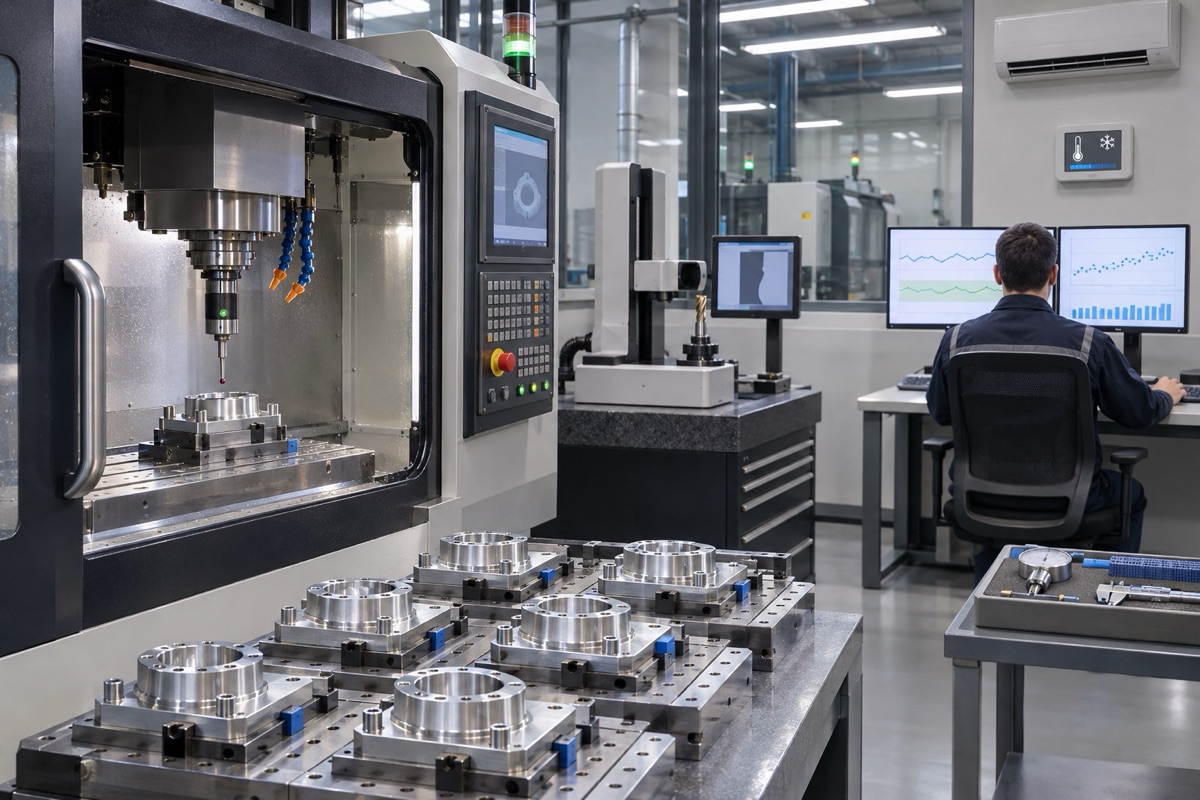
Für die Chargenkonsistenz sind Rohmesswerte, Teileidentifikation und chronologische Daten erforderlich.
Behandeln Sie die thermischen Zustände von Werkzeugen und Maschinen als Chargenvariablen
Die 50 Teile umfassen typischerweise mehrere Werkzeugwechsel, Kompensationen oder Temperaturänderungen der Werkzeugmaschine. Werkzeugkanten, kumulierte Bearbeitungsmengen, Kompensationen und Ausnahmen sollten erfasst und kritische Abmessungen an Prozessknoten überprüft werden. Der thermische Zustand kann bei Kaltstart, Mittagsabschaltung und langfristiger kontinuierlicher Verarbeitung unterschiedlich sein. Wenn nur der erste und der letzte Artikel überprüft werden, kann die Abweichung in der Mitte leicht übersehen werden.
Legen Sie die Erststückprüfung und die Endstückprüfung entsprechend dem Risiko fest
Kritische Passungen oder schwer nachzuarbeitende Maße können häufiger geprüft werden. Ausgereifte und risikoarme Projekte müssen nicht Stück für Stück in voller Größe mechanisch überprüft werden. Das erste Stück dient zur Bestätigung der Version, Koordinaten, Werkzeuge und Verfahren; die Prozessinspektion dient der Erkennung von Trends; Das letzte Stück wird verwendet, um das Ende des Chargenstatus zu bestätigen. Wenn ein Versatz gefunden wird, sollten die Teile nach dem letzten qualifizierten Punkt isoliert werden und das Werkzeug, die Ausrüstung und die Umgebung sollten erneut getestet und nachverfolgt werden, anstatt nur das aktuelle Teil anzupassen.
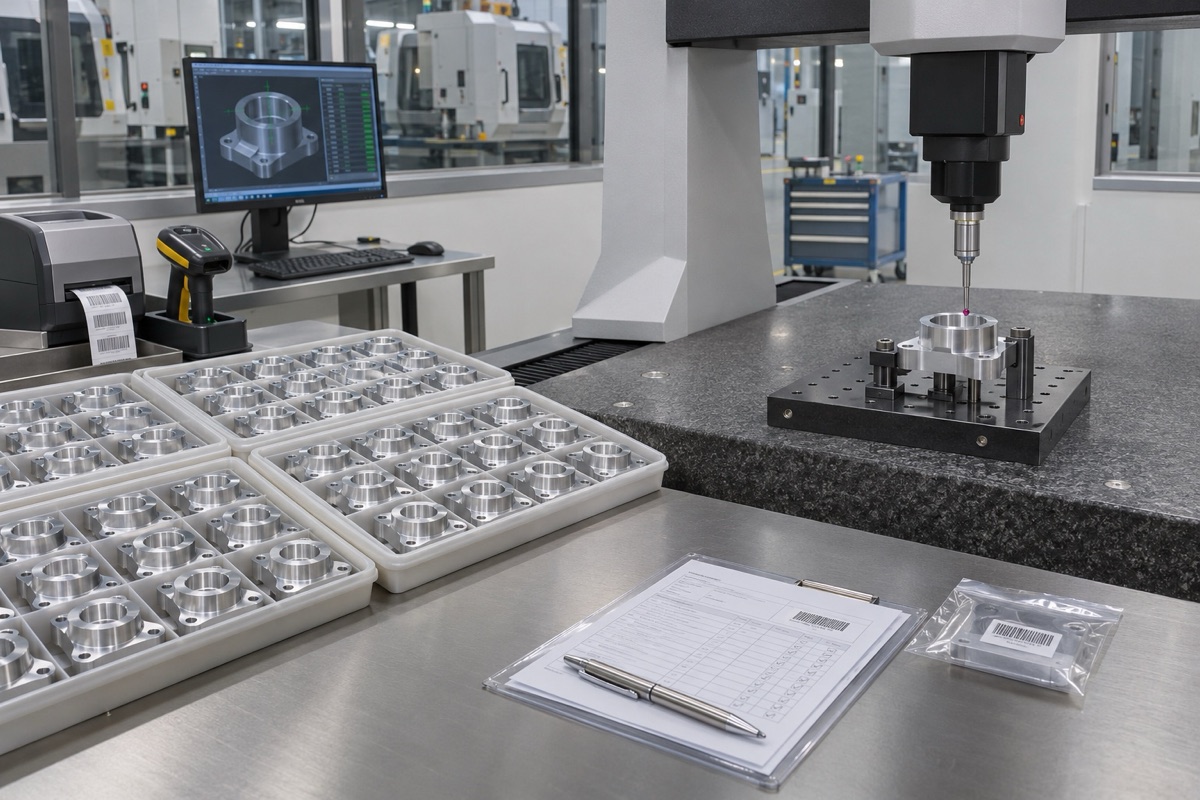
Werkzeuge, Werkzeuge, thermische Bedingungen und Inspektionen sollen einen kontrollierten Prozess bilden.
Messsysteme müssen stabiler sein als Teilurteile
Wird das gleiche Merkmal mit unterschiedlichen Messwerkzeugen, unterschiedlichen Trägern oder bei unterschiedlichen Temperaturen gemessen, sind die Chargendaten nicht vergleichbar. Bezugspunkt, Messpunkte, Montageregeln, Messkraft, Stabilisierungszeit und Umgebung sollten vereinheitlicht werden. NIST betrachtet den Messprozess selbst als einen Prozess, der kontrolliert werden muss, wobei der Schwerpunkt auf Bias, kurzfristiger Wiederholbarkeit und langfristiger Variation liegt. In der Nähe der Spezifikationsgrenze sollte auch die Messunsicherheit berücksichtigt werden, und die Anzeigeauflösung kann nicht mit der tatsächlichen Leistungsfähigkeit gleichgesetzt werden.
Begrenzte Chargen erfordern eine sorgfältige Interpretation der Prozessfähigkeiten
Die NIST-Definition der Prozessfähigkeit basiert auf der Steuerung des Prozesses und dem Vergleich mit Spezifikationen. 50 Stück können den Trend und die vorläufige Fluktuationsanalyse dieser Charge unterstützen. Ob dies jedoch zur Berechnung und Festlegung langfristiger Fähigkeiten ausreicht, hängt davon ab, ob die Probenahme unabhängig ist, ob der Prozess stabil ist und wie die Daten verteilt sind. OEMach (OEMach) empfiehlt, die ursprünglichen Messwerte aufzubewahren und sie als Eingabe für die nächste Charge von Prozess- und Stichprobeninspektionsplänen zu verwenden.
Zusammenfassung
Lassen Sie den Prozess zunächst stabilisieren, bevor Sie über die Möglichkeiten sprechen. Dieser Stapel sollte sich auf Timing, Mittenversatz und Streuung konzentrieren und Dimensionsdaten mit der Baugruppenfunktionalität in Beziehung setzen. Der spezifische Prozess muss noch anhand von Zeichnungsstandards, Materialchargen, wiederholter Positionierung von Werkzeugen, Werkzeuglebensdauer, thermischem Zustand der Werkzeugmaschine, Messsystem, Stichprobenkontrollrhythmus und abnormalen Reaktionen bestätigt werden.
FAQ
Sollten alle 50 Teile getestet werden?
Wesentliche Merkmale, Prozessreife und Messkosten bestimmen den Prüfansatz. Eine vollständige Inspektion wichtiger Elemente und eine mehrstufige Stichprobenkontrolle anderer Elemente können durchgeführt werden, es muss jedoch eine Risikobasis vorliegen.
Bedeutet ein hoher Cpk, dass 50 Stück konsistent sein müssen?
Nicht unbedingt. Der Fähigkeitsindex erfordert einen stabilen Prozess und geeignete Datenannahmen. Schlussfolgerungen zu kleinen Stichproben sollten vorsichtig sein und mit Zeitreihendiagrammen und Beurteilungen des Messsystems kombiniert werden.
Wann muss die Verarbeitung pausiert werden?
Bei anhaltenden Abweichungen bei kritischen Maßen, Ausreißern, Werkzeugschäden oder Messstreitigkeiten sollte zunächst die laufende Arbeit isoliert und die Ursache ermittelt werden.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.