
50 piezas no son prueba de una sola pieza ni son suficientes para demostrar automáticamente la capacidad del proceso a largo plazo. Un método confiable es conectar dimensiones críticas, herramientas, herramientas, condiciones térmicas, mediciones y reacciones anormales en una cadena de control de lotes.
Dejemos que el proceso se estabilice primero antes de discutir las capacidades; Este lote debe centrarse en la sincronización, el desplazamiento central y la dispersión, y relacionar los datos dimensionales con la funcionalidad del ensamblaje. El proceso específico aún debe confirmarse en función de los estándares de dibujo, los lotes de materiales, el posicionamiento repetido de las herramientas, la vida útil de la herramienta, el estado térmico de la máquina herramienta, el sistema de medición, el ritmo de inspección de muestreo y las reacciones anormales.
Problemas, causas, controles y evidencias
| Problema | Causa probable | Acción de control | Evidencia de aceptación |
|---|---|---|---|
| Las primeras 10 piezas están calificadas, pero el tamaño de las últimas piezas se desvía gradualmente. | El proceso no controla el desgaste de la herramienta, la deriva térmica o la contaminación de virutas. | Defina los nodos del primer artículo, inspección y último artículo, y active cambios o paradas de herramientas según las tendencias. | Datos cronológicos, registros de herramientas y reensayos previos y posteriores al ajuste. |
| 50 piezas están todas dentro de la tolerancia, pero la sensación de ensamblaje es diferente | La combinación de dimensiones clave y distribución de formas y posiciones no está controlada, y solo se califican elementos individuales. | Identificar características funcionales y comparar resultados medios, de rango y de ensamblaje del kit. | Distribución medida, registros de agrupación y resultados de montaje de pruebas. |
| Los resultados del final del procesamiento y del final de la inspección son inconsistentes. | Diferencias en estándares de medición, temperaturas, soportes, procedimientos o capacidades de calibre. | Unifique las definiciones de mediciones y verifique las mediciones repetidas y el estado del instrumento | Operaciones de medición, calibración, reensayo y análisis de desviaciones. |
Primero distinga entre tamaño calificado y tamaño de lote consistente
El hecho de que las 50 piezas estén dentro de la zona de tolerancia sólo significa que cada pieza se considera calificada. No significa que la distribución de tamaños esté concentrada, ni tampoco que el siguiente lote mantendrá el mismo resultado. Las dos partes están cerca del límite superior y del límite inferior respectivamente, y ambas pueden estar calificadas, pero forman espacios diferentes después del ensamblaje. En lugar de controlar todas las dimensiones por igual, los proyectos deben comenzar identificando los diámetros, pasos de orificios, planos, coaxiales o contornos que realmente afectan la función y luego observar la posición central y las fluctuaciones de esas características.
Utilice el mismo punto de referencia y herramientas para reducir la alineación manual
Los accesorios universales se utilizan comúnmente en lotes pequeños, pero los accesorios universales no significan que el posicionamiento repetido sea naturalmente confiable. El proceso debe especificar la superficie de posicionamiento, la secuencia de sujeción, el método de limpieza y la fuerza de sujeción, y utilizar garras blandas reemplazables o soportes modulares si es necesario. Una vez completada la primera pieza, se puede repetir la medición de sujeción para confirmar el error de posicionamiento. Las piezas de paredes delgadas también deben mantenerse sujetas y sin sujetar para evitar que las herramientas presionen las piezas a un nivel calificado y luego reboten después de soltarlas.
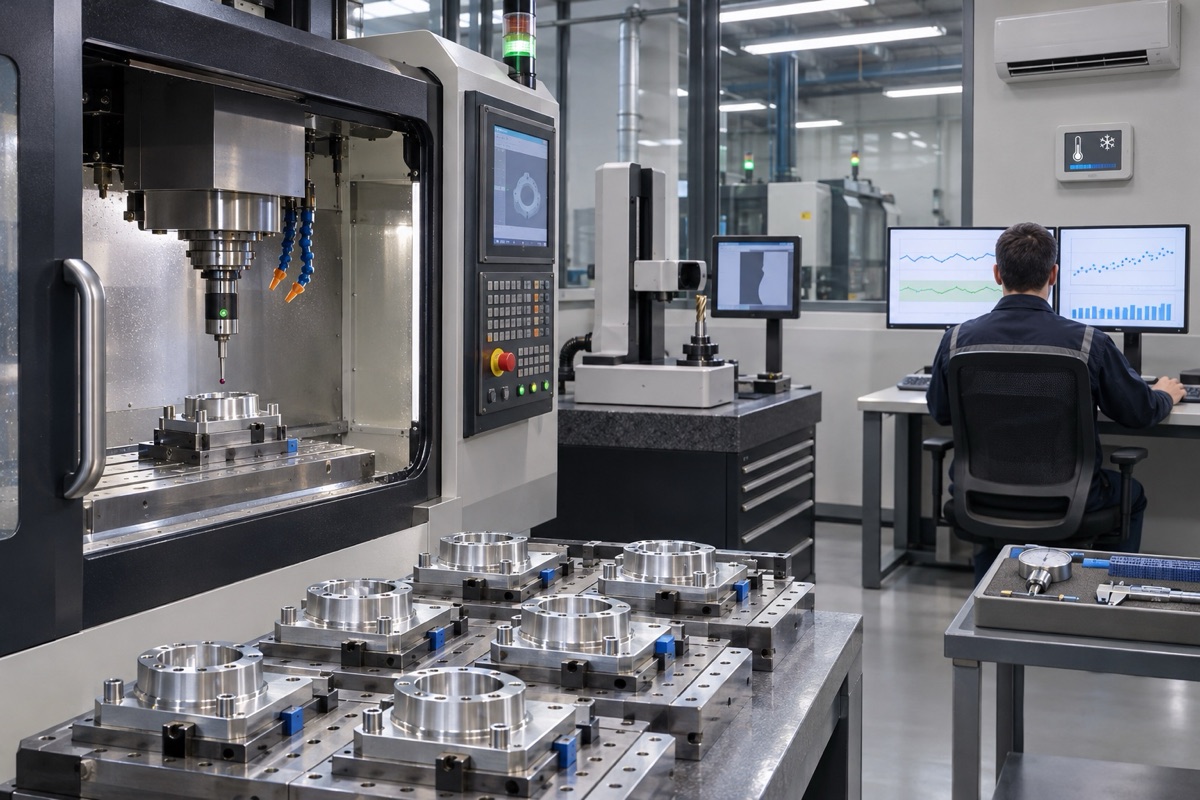
La coherencia de los lotes requiere valores medidos sin procesar, identificación de piezas y datos cronológicos.
Trate los estados térmicos de herramientas y máquinas como variables de lote
Las 50 piezas suelen abarcar múltiples cambios de herramienta, compensaciones o cambios de temperatura de la máquina herramienta. Se deben registrar los bordes de la herramienta, las cantidades acumuladas de mecanizado, las compensaciones y las excepciones, y se deben verificar las dimensiones críticas en los nodos del proceso. El estado térmico puede ser diferente durante el arranque en frío, el apagado al mediodía y el procesamiento continuo a largo plazo. Si sólo se inspeccionan el primer y el último elemento, es fácil pasar por alto la desviación en el medio.
Configure la inspección de la primera pieza y la inspección de la última pieza según el riesgo.
Las dimensiones de ajuste crítico o difíciles de reelaborar se pueden inspeccionar con mayor frecuencia. Los proyectos maduros y de bajo riesgo no necesitan ser inspeccionados mecánicamente pieza por pieza en tamaño completo. La primera pieza se utiliza para confirmar la versión, coordenadas, utillaje y procedimientos; la inspección de procesos se utiliza para descubrir tendencias; la última pieza se utiliza para confirmar el final del estado del lote. Cuando se encuentra una compensación, se deben aislar las piezas después del último punto calificado y se deben volver a probar y rastrear la herramienta, el equipo y el entorno en lugar de simplemente ajustar la pieza actual.
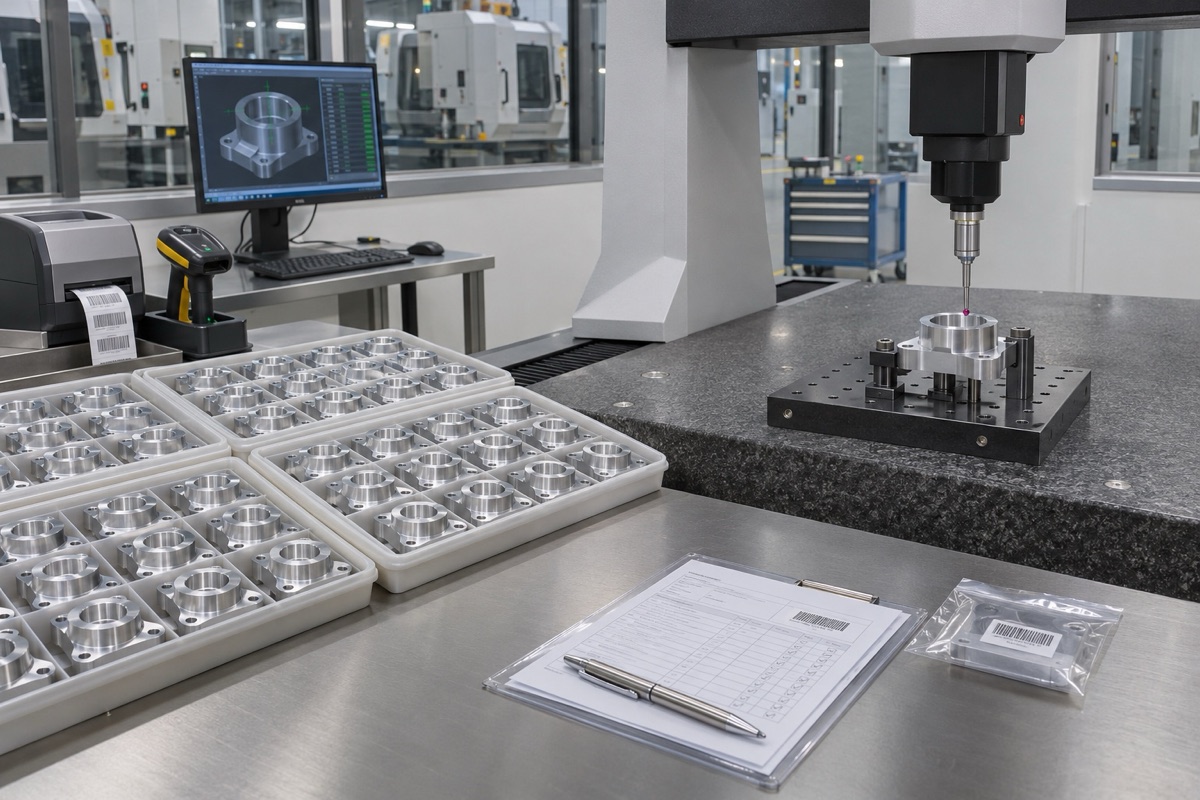
Herramientas, herramientas, condiciones térmicas e inspecciones deben formar un proceso controlado.
Los sistemas de medición deben ser más estables que el juicio parcial
Si se mide la misma característica con diferentes instrumentos de medición, diferentes soportes o a diferentes temperaturas, los datos del lote no se pueden comparar. Se deben unificar los datos, los puntos de medición, las reglas de ajuste, la fuerza de medición, el tiempo de estabilización y el entorno. El NIST considera el proceso de medición en sí como un proceso que debe controlarse, centrándose en el sesgo, la repetibilidad a corto plazo y la variación a largo plazo. Cerca del límite de la especificación, también se debe considerar la incertidumbre de la medición, y la resolución de la pantalla no puede equipararse con la capacidad real.
Los lotes limitados requieren una interpretación cuidadosa de las capacidades del proceso.
La definición de capacidad del proceso del NIST se basa en el proceso que se controla y se compara con las especificaciones. 50 piezas pueden respaldar el análisis de tendencias y fluctuaciones preliminares de este lote, pero si es suficiente para calcular y comprometerse con capacidades a largo plazo depende de si el muestreo es independiente, si el proceso es estable y la distribución de datos. OEMach (OEMach) recomienda conservar los valores medidos originales y utilizarlos como entrada para el siguiente lote de planes de inspección de proceso y muestreo.
Resumen
Dejemos que el proceso se estabilice primero antes de discutir las capacidades; Este lote debe centrarse en la sincronización, el desplazamiento central y la dispersión, y relacionar los datos dimensionales con la funcionalidad del ensamblaje. El proceso específico aún debe confirmarse en función de los estándares de dibujo, los lotes de materiales, el posicionamiento repetido de las herramientas, la vida útil de la herramienta, el estado térmico de la máquina herramienta, el sistema de medición, el ritmo de inspección de muestreo y las reacciones anormales.
FAQ
¿Deberían probarse las 50 piezas?
Las características clave, la madurez del proceso y los costos de medición determinan el enfoque de inspección. Se puede realizar una inspección completa de elementos clave y una inspección aleatoria en capas de otros elementos, pero debe existir una base de riesgo.
¿Un Cpk alto significa que 50 piezas deben ser consistentes?
No necesariamente. El índice de capacidad requiere un proceso estable y supuestos de datos apropiados. Las conclusiones de muestras pequeñas deben ser cautelosas y combinarse con diagramas de series temporales y juicios sobre sistemas de medición.
¿Cuándo es necesario pausar el procesamiento?
Cuando hay desviaciones persistentes en dimensiones críticas, valores atípicos, daños en las herramientas o disputas sobre mediciones, primero se debe aislar el trabajo en progreso e identificar la causa.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.