
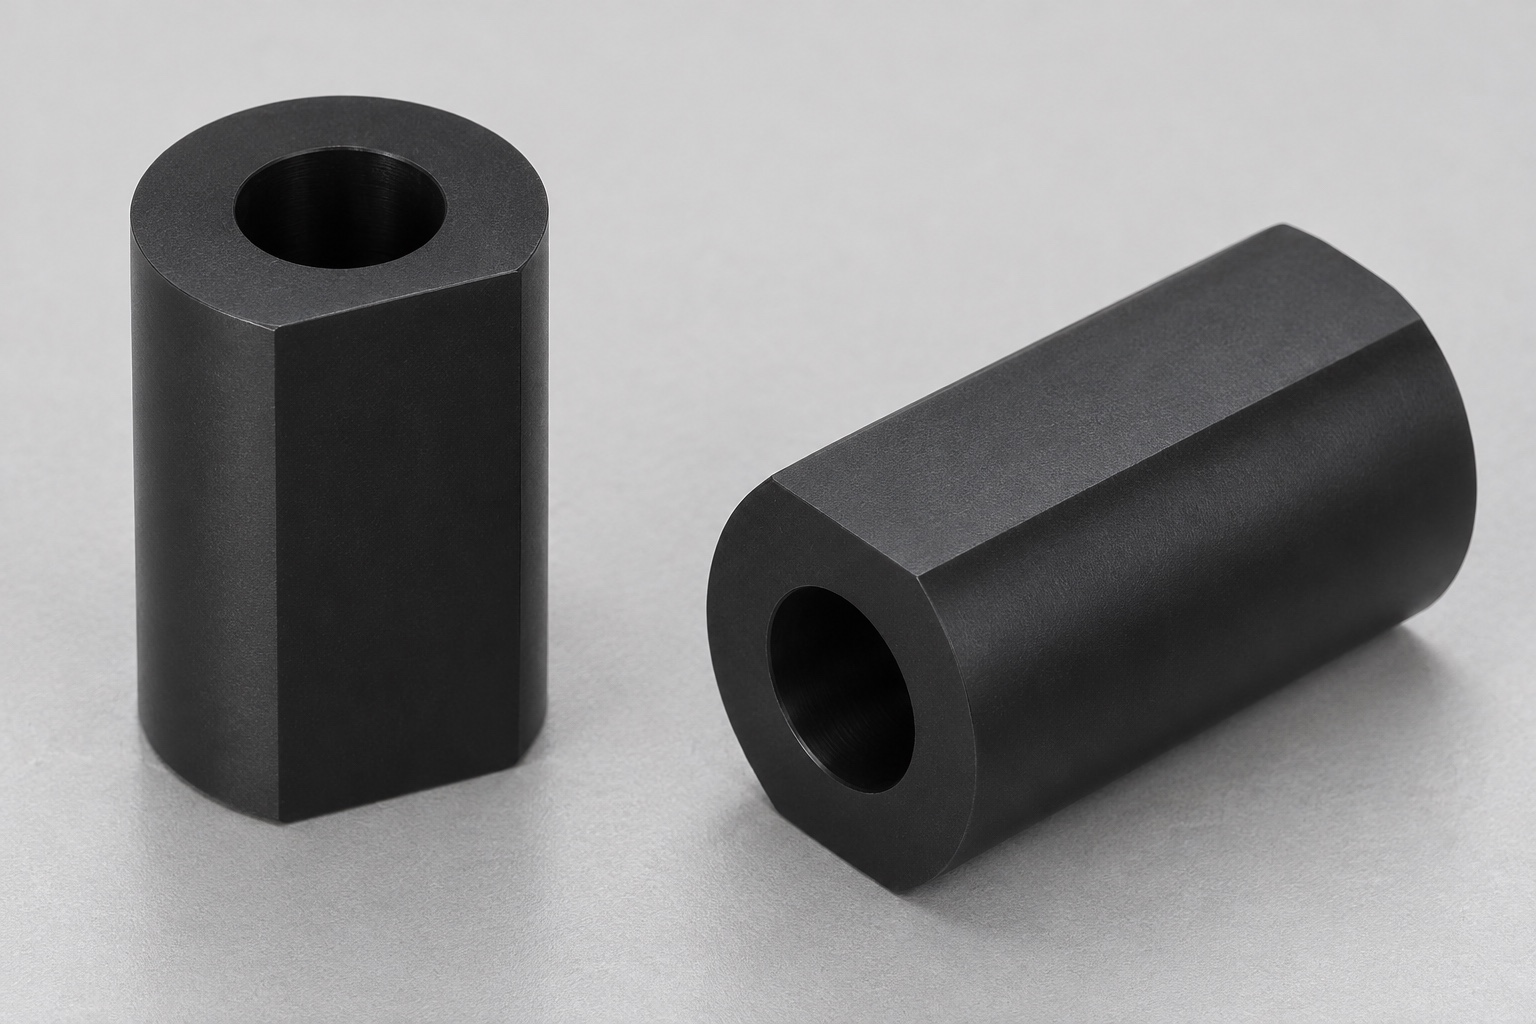
Kreisbohrung und äußeres D-Profil unterscheiden
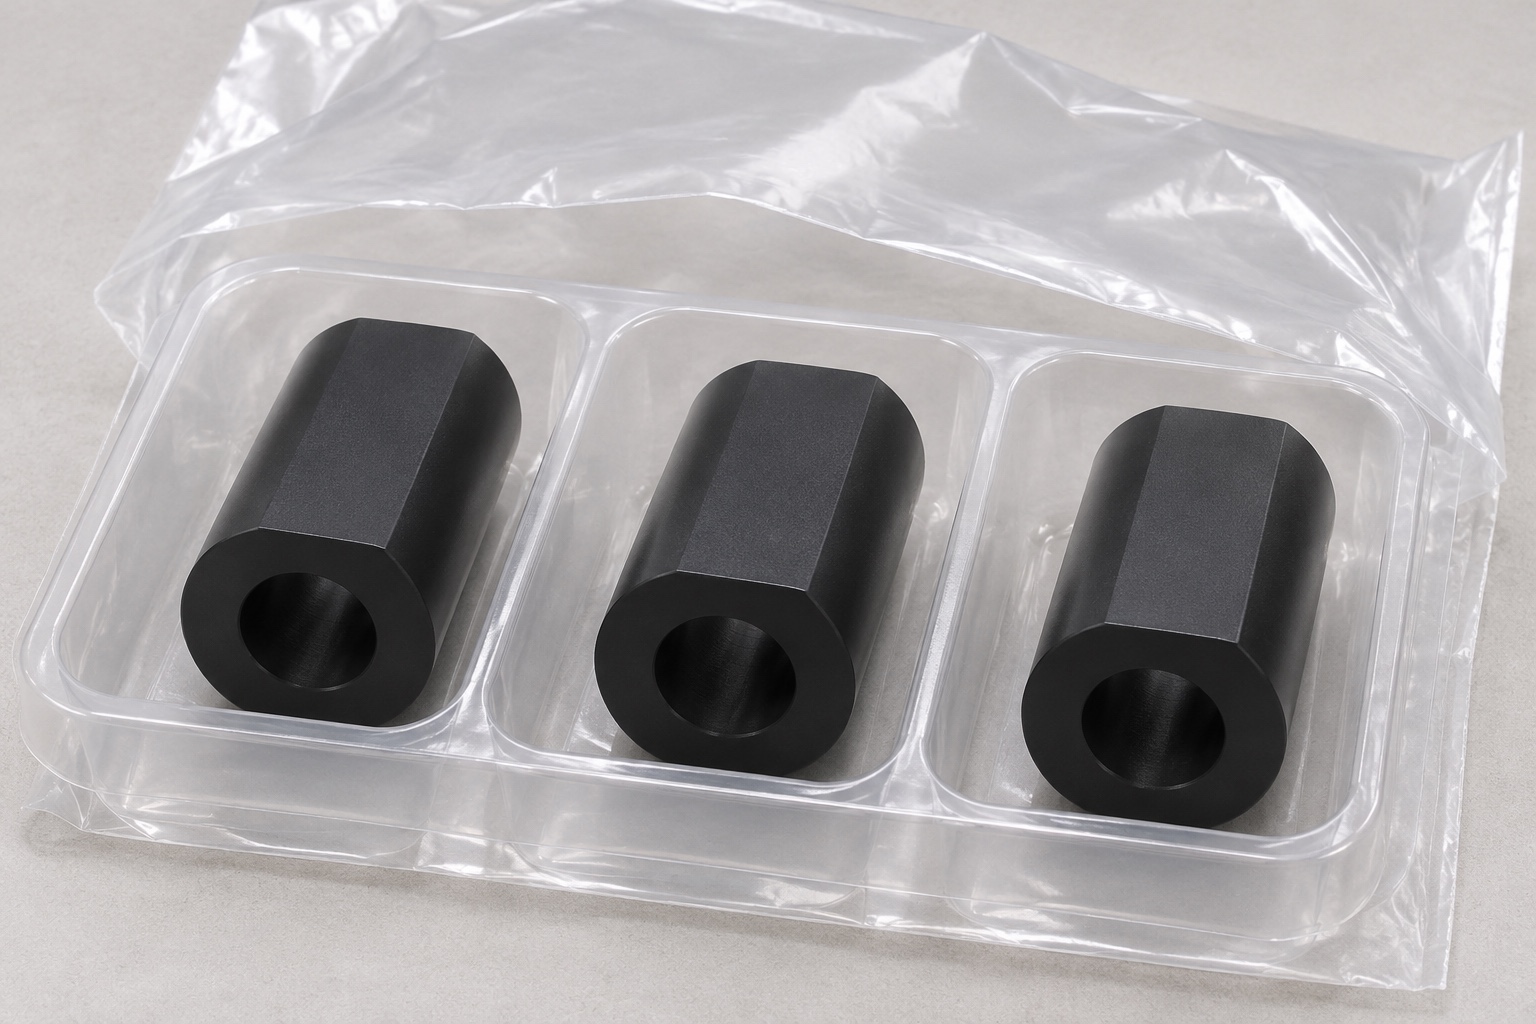
Eine D-Profil-Buchse kann eine kreisförmige Innenbohrung haben, während ihre Außenseite eine Längsabflachung aufweist. Diese Funktionen dienen unterschiedlichen Schnittstellenfragen und sollten nicht zu einer mehrdeutigen D-förmigen Lochbeschreibung kombiniert werden. In diesem Leitfaden wird eine kurze schwarze POM-C-Buchse für eine Untersuchung der inerten Diagnosekartuschenbefestigung beschrieben. Es verfügt über eine zentrierte kreisförmige axiale Durchgangsbohrung und eine durchgehende äußere Abflachung ohne Flansch, Schlitz, Nut, Gewinde, Einsatz oder Lager. Die präzise CNC-Bearbeitung beginnt mit dieser klaren Geometrie, nicht mit einer angenommenen Drehmomentkapazität oder einem angeblichen Sitz in einem funktionierenden Diagnoseinstrument.
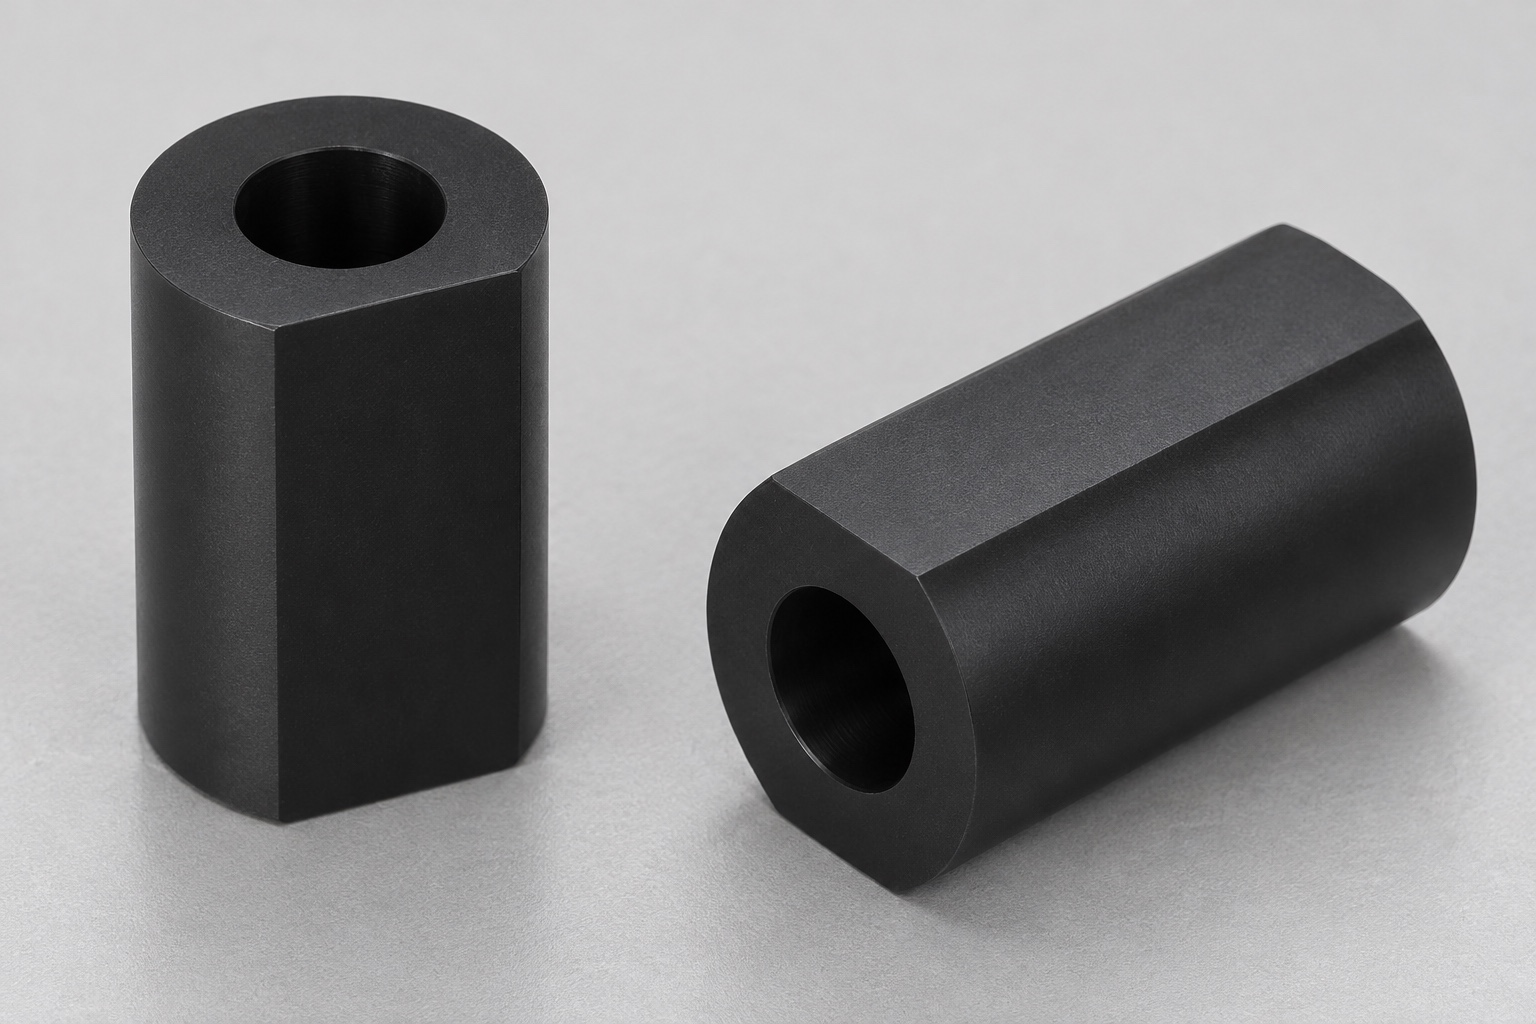
Positionierende Flächen und Freiräume festlegen
Die Bohrung kann eine Referenzwelle positionieren, während die Außenseite in eine passende Tasche eingreift, aber der Designer muss die beabsichtigte Anordnung angeben. Stellen Sie fest, ob die Abflachung Orientierung, Kontakt oder Abstand bietet und ob die runde Außenseite auch das Teil fixiert. Eine praktische Montagebeobachtung kann diese Rollen im Nachhinein nicht ermitteln. Geben Sie die relevanten Bezugspunkte und die Beziehung zwischen der Bohrungsachse und der Außenfläche an. Vermeiden Sie es, dem Äußeren eine enge allgemeine Toleranz zu geben, ohne zu entscheiden, was die Schnittstelle tatsächlich steuert. Die gesamte Paarungsanordnung muss überprüft werden, bevor die Abmessungen zu sinnvollen Akzeptanzanforderungen werden.
Abflachung zur Bohrungsachse bemaßen
Der Abstand von der Bohrungsachse zur äußeren Abflachung kann unabhängig vom Außendurchmesser und der Bohrungsgröße eine Rolle spielen. Definieren Sie diese Beziehung direkt oder über ein eindeutig genehmigtes Bezugssystem. Die Breite der sichtbaren Fläche ist nicht immer ein ausreichender Ersatz, da sie auch vom verbleibenden Rundprofil abhängt. Geben Sie die erforderliche Längsausrichtung und den zulässigen Kantenübergang an. Eine kreisförmige Bohrung stellt nicht automatisch die richtige flache Ausrichtung oder Position her. Verwenden Sie eine Zeichnung, die es sowohl dem Maschinisten als auch dem Prüfer ermöglicht, die beabsichtigte Beziehung zu rekonstruieren, ohne anhand der gerenderten Komponente Rückschlüsse zu ziehen.
POM-C-Sorte und Lieferzustand festlegen
POM-C identifiziert Acetal-Copolymer, aber eine echte Bestellung erfordert immer noch die erforderliche Qualität, Farbe, Rohmaterialform und unterstützende Dokumentation. Das schwarze Erscheinungsbild stellt keine bestimmte Formulierung, Additivzusammensetzung oder Eignung für eine bestimmte Exposition dar. Ersetzen Sie das Produkt nicht ohne Genehmigung durch ein anderes Acetalmaterial oder eine andere gefüllte Sorte. Definieren Sie jede anwendungsspezifische Kompatibilitätsprüfung getrennt von der Bearbeitungsspezifikation. In diesem Leitfaden wird keine Biokompatibilität, Sterilisationsbeständigkeit, chemische Prüfung oder klinische Eignung behauptet. Materialidentität und Rückverfolgbarkeit sind notwendige Eingaben für die Herstellungsaufzeichnung und keine Abkürzung zur Genehmigung der fertigen Buchse für ein in Betrieb befindliches medizinisches System.
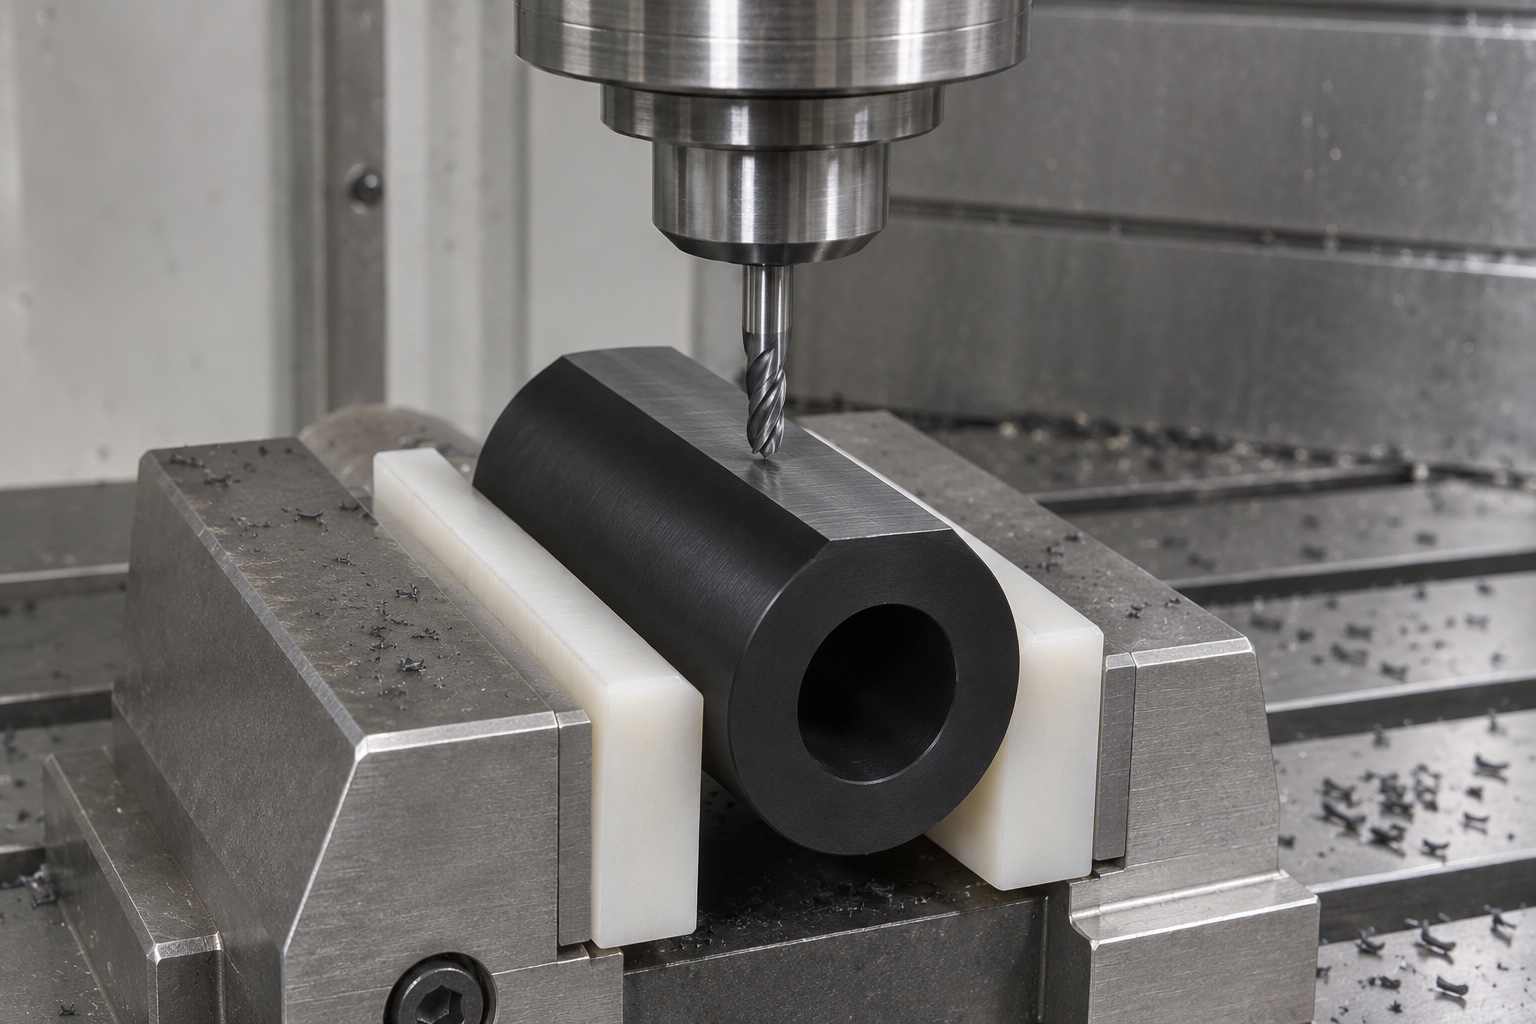
CNC-Drehen und Fräsen koordinieren
Durch Drehen können zugängliche runde Merkmale und die kreisförmige Bohrung erzeugt werden, während durch einen Fräsvorgang die einzelne äußere Abflachung erzeugt werden kann. Die Sequenz sollte ausreichend Unterstützung bieten und die erforderlichen Referenzen bei der Übertragung zwischen Setups wiederherstellen. Überprüfen Sie, wie die Bohrung, die Außen- und Endflächen erstellt werden und welche Merkmale zur Lokalisierung der Abflachung verwendet werden. Weder ein gedrehter runder Rohling noch eine praktische Schraubstockfläche liefern automatisch die endgültige Bezugspunktbeziehung. Die vorgeschlagene Route muss den tatsächlichen Abmessungen, Material- und Toleranzanforderungen entsprechen. Es werden hier keine universellen Schnittparameter oder erreichten Bearbeitungsgenauigkeiten beansprucht.
Asymmetrischen Querschnitt beim Spannen berücksichtigen
Durch den Materialabtrag zur Herstellung der Abflachung ändert sich der Querschnitt von einem Vollzylinder zu einem asymmetrischen Profil. Bedenken Sie, wie die Backen das Teil vor und nach diesem Vorgang berühren. Übermäßige Einspannung kann die gemessene Bohrung oder Außenform verändern, während unzureichende Einspannung Bewegungen beim Schneiden zulassen kann. Schutzbacken sollten zur Spannaufgabe passen, ohne der Buchse eine unzulässiges Merkmal hinzuzufügen. Identifizieren Sie die für die Endabnahme verwendete Bedingung: Eine Inspektion, die durchgeführt wird, während die Komponente in einer Vorrichtung zusammengedrückt wird, stellt möglicherweise nicht den ausgespannten Zustand dar. Der Zeichnungs- und Prüfplan sollte diese Unterscheidung deutlich machen.
Span- und Wärmekontrolle werkstoffgerecht planen
Die maschinelle Bearbeitung eines Polymers ist nicht der gleiche Prozess wie das Schneiden eines optisch ähnlichen Metallzylinders. Werkzeuggeometrie, Spanabfuhr, Wärmemanagement und Unterstützung sollten für die angegebene POM-C-Sorte und den tatsächlichen Aufbau ausgewählt werden. Erfinden Sie kein universelles Kühlmittel, keine Wartezeit oder kein universellen Vorschub allein aus dem Materialnamen. Wenn eine Zwischenbehandlung oder Stabilisierungsbedingung vorgeschlagen wird, holen Sie die Genehmigung ein und dokumentieren Sie diese. Beim Übergang von der Bearbeitung zur Prüfung sollten genügend Prozessinformationen zur Interpretation der Ergebnisse erhalten bleiben. Eine willkürlich gewählte Verzögerung beweist nicht die langfristige Dimensionsstabilität unter späteren Lager- oder Einsatzbedingungen.
Bohrungsmündungen und Außenabflachung entgraten
Die kreisförmige Durchgangsbohrung weist zwei Mündungen auf und die Abflachung schafft zwei Längsübergänge in die verbleibende runde Außenseite. Planen Sie den Zugang zu all diesen Kanten. Entfernen Sie unbeabsichtigte Grate, ohne die Bohrung zu vergrößern, die Abflachung übermäßig abzurunden oder zusätzliche Abflachungen zu erzeugen. Stirnkantenbearbeitungen sollten eher der Zeichnung als einer allgemeinen Poliergewohnheit folgen. Überprüfen Sie die relevanten Merkmale nach der letzten Kantenbearbeitung noch einmal. Ein ordentlich aussehendes vorderes Ende kann den Zustand der hinteren Bohrungsmündung oder der gesamten Länge des äußeren Übergangs nicht erkennen. Explizite Kantenanforderungen machen das Entgraten zu einem kontrollierten Vorgang und nicht zu einer undokumentierten Geometrieänderung.
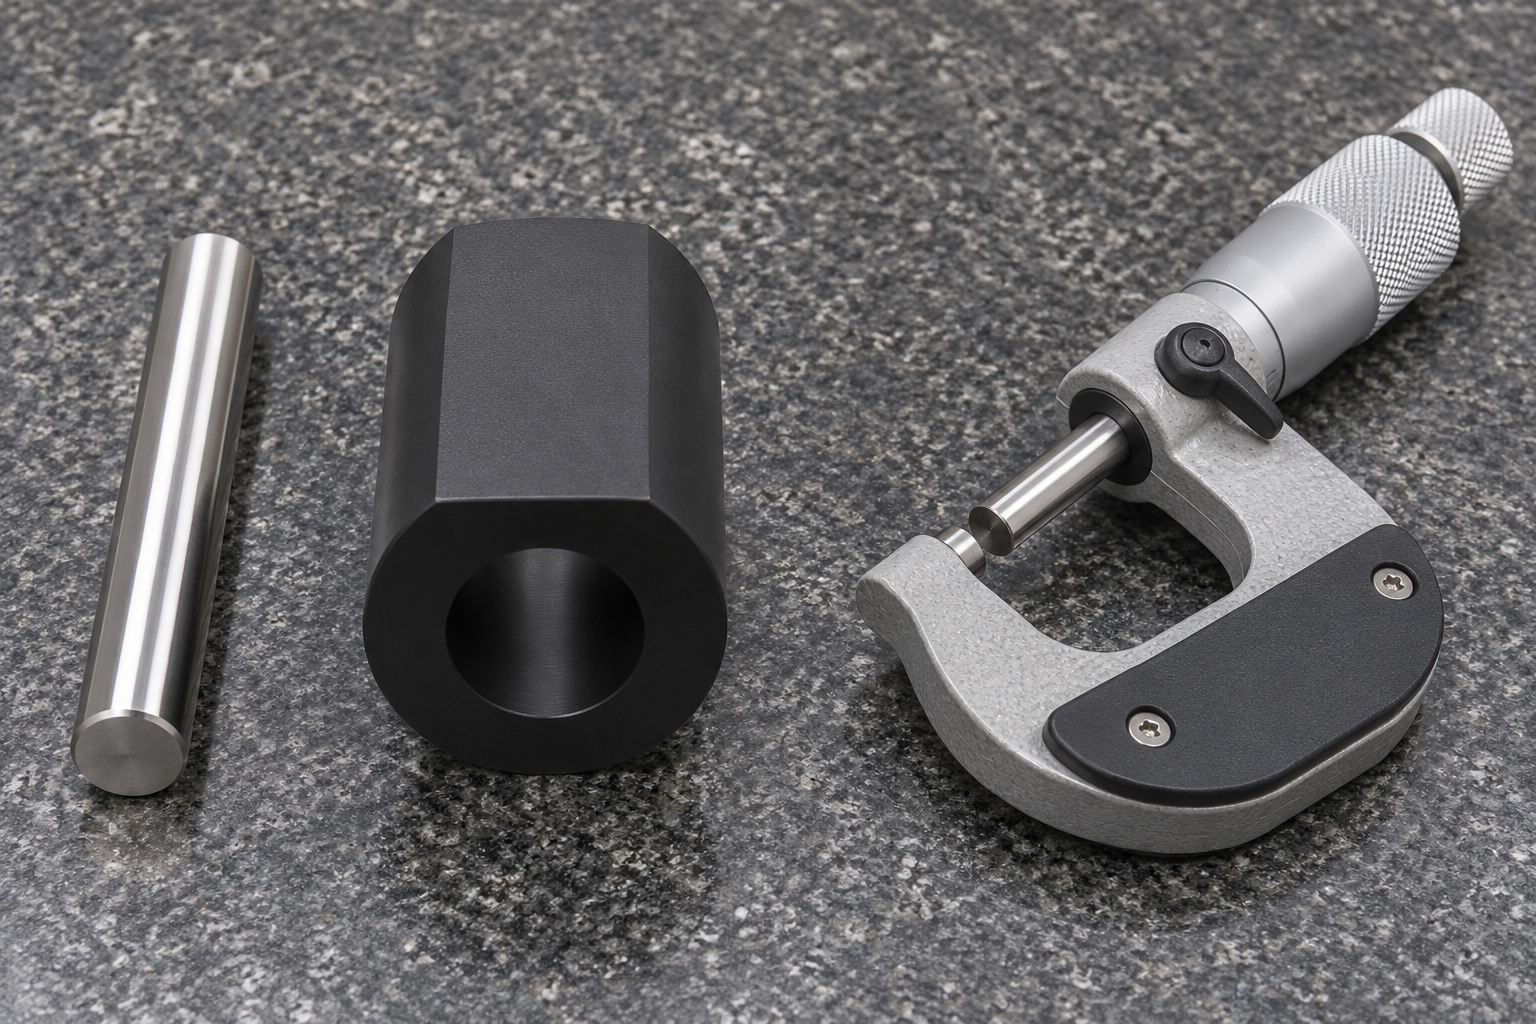
Buchse im ausgespannten Zustand prüfen
Der Inspektionsplan sollte Bohrungsdurchmesser und -form, sofern erforderlich, Außenprofil, Länge, Lage der Abflachung und die angegebenen Beziehungen abdecken. Wählen Sie Ausrichtung, Unterstützung und Kontaktkraft entsprechend dem Polymer und der Akzeptanzfrage. Eine Grenzlehrdorn kann ihre definierte Bohrungsgrenze ansprechen, erstellt jedoch nicht das externe D-Profil. Eine Mikrometerablesung quer zu einer Richtung kann nicht jeden Zusammenhang beweisen. Koordinaten- oder optische Verfahren können Messungen ergänzen, wenn sie die erforderlichen Merkmale auswerten können. Erfassen Sie tatsächliche Ergebnisse, Bedingungen und Einschränkungen, wenn reale Teile geprüft werden. Betrachten Sie Instrumentennamen nicht als Beweis für die vollständige Konformität.
Verdrehsicherungsgeometrie von Drehmomentfestigkeit trennen
Der Name Antirotationsbuchse beschreibt ein beabsichtigtes Schnittstellenmerkmal und keinen verifizierten Drehmomentwert. Eine passende inerte Tasche ermöglicht es dem Team möglicherweise, Ausrichtung und Abstand zu beobachten, das Ergebnis hängt jedoch von beiden Komponenten und den Montagebedingungen ab. Die Beobachtung stellt keine Rückhaltekraft, Verschleißlebensdauer, Kriechen, Leistung bei wiederholten Zyklen oder Eignung für einen in Betrieb befindlichen Analysator dar. Diese Fragen erfordern eine eigene definierte Designbewertung und Tests. Halten Sie die Maßabnahme von ergänzenden Passprüfungen getrennt. Diese Unterscheidung hilft einem zeichnungsbasierten Lieferanten, nützliche Geometrienachweise zu liefern, ohne Funktionen zu versprechen, die in der vorgeschlagenen Bearbeitungsstudie nicht bewertet wurden.
D-Profil ohne Zwangslage verpacken
Definieren Sie den zulässigen Zustand hinsichtlich Bearbeitungsresten und Rückständen, insbesondere für die Durchgangsbohrung und die flachen Übergänge. Wählen Sie Reinigungs- und Handhabungsmethoden, die mit dem angegebenen Material und allen zusätzlichen Anforderungen kompatibel sind. Die Verpackung sollte die Buchsen trennen, damit Bohrungen und Abflachungen nicht zerkratzt oder in eine verzerrte Form gebracht werden. Gehen Sie nicht davon aus, dass das feste Einpressen der Teile in eine Schale ungefährlich ist. Bewahren Sie die Güte- und Revisionskennzeichnung außerhalb der Funktionsflächen auf. Eine Schutzverpackung ist keine Sterilbarriere oder ein validiertes Sauberkeitsergebnis. Wenn bestimmte Partikelgrenzwerte oder Versandbedingungen von Bedeutung sind, geben Sie vor der Produktion die Anforderungen und die unterstützende Überprüfung an.
Präzise Anfrage für kundenspezifische Acetalbuchsen
Geben Sie die Zeichnung, das Modell, die Menge, die genaue POM-C-Sorte, die Bohrungsspezifikation, das Außenprofil, die Beziehung zwischen Fläche und Achse, die Endgeometrie und den Endzustand an. Identifizieren Sie, für welche Maße tatsächliche Messwerte beim Erstmuster erforderlich sind und für welche Prüfungen ein zugelassenes Messgerät verwendet werden kann. Fordern Sie eine DFM-Überprüfung der Referenzwiederherstellung vom Drehen zum Fräsen, der asymmetrischen Klemmung und des Messzugriffs an. Prototypen- und Kleinserienmengen sollten kontrollierte Anforderungen teilen, ohne dass ein identischer Produktionsaufwand vorausgesetzt wird. Geben Sie gesondert alle Gegenstückreferenzbeobachtungen oder Systemqualifikationen an. Eine gezielte Ausschreibung erleichtert die Bewertung medizinischer Präzisionsteile aus Kunststoff, indem jede Anforderung mit einer Fertigungs- oder Prüfentscheidung verknüpft wird.
FAQ
Ist die Bohrung in dieser Buchse D-förmig?
Nein. Die vorgeschlagene Bohrung ist kreisförmig und verläuft axial durch das Teil. Durch eine einzelne Längsabflachung an der Außenseite entsteht das D-förmige Außenprofil. Dabei handelt es sich um separate Zeichnungs- und Prüfmerkmale.
Legt die äußere Abflachung einen Drehmomentwert fest?
Nein. Es definiert die Geometrie, die für den Orientierungs- oder Antirotationskontakt vorgesehen ist. Drehmomentkapazität, Haltekraft, Verschleiß und Wiederholverhalten hängen von der gesamten Schnittstelle ab und bedürfen einer gesonderten definierten Beurteilung.
Kann die Bohrungsinspektion die Position der Abflachung ermitteln?
Nicht von alleine. Bei der Inspektion muss auch die spezifizierte Beziehung zwischen Bohrungsachse und Fläche unter Verwendung geeigneter Ausrichtungen und Methoden bewertet werden. Eine Bohrlehre allein deckt das Außenprofil nicht ab.
Ist schwarzes POM-C mit jedem Acetalmaterial austauschbar?
Nein. Geben Sie die erforderliche Sorte, Farbe, Materialform und Dokumentation an. Unterschiede in der Formulierung oder Materialfamilie sollten nicht als automatischer Ersatz akzeptiert werden, nur weil die fertigen Teile ähnlich aussehen.
Warum Messungen nach dem Lösen der Klemme überprüfen?
Wenn das Teil im ausgespannten Zustand geliefert und angenommen wird, sollte seine Inspektion diesen Zustand darstellen. Klemm- und Anpresskraft können die Messwerte beeinflussen, daher müssen Auflage- und Messbedingungen vereinbart werden.
Was sollte eine Kleinserien-Buchsenanfrage beinhalten?
Berücksichtigen Sie die revisionskontrollierte Zeichnung, den genauen Materialgrad, die Menge, die Bohrungs- und Außenabmessungen, das Verhältnis zwischen Fläche und Achse, Kantenanforderungen, den Endzustand und den Prüfumfang. Definieren Sie ergänzende Anpassungsbeobachtungen getrennt von der Akzeptanz.
tanghangyun@oemach.com