
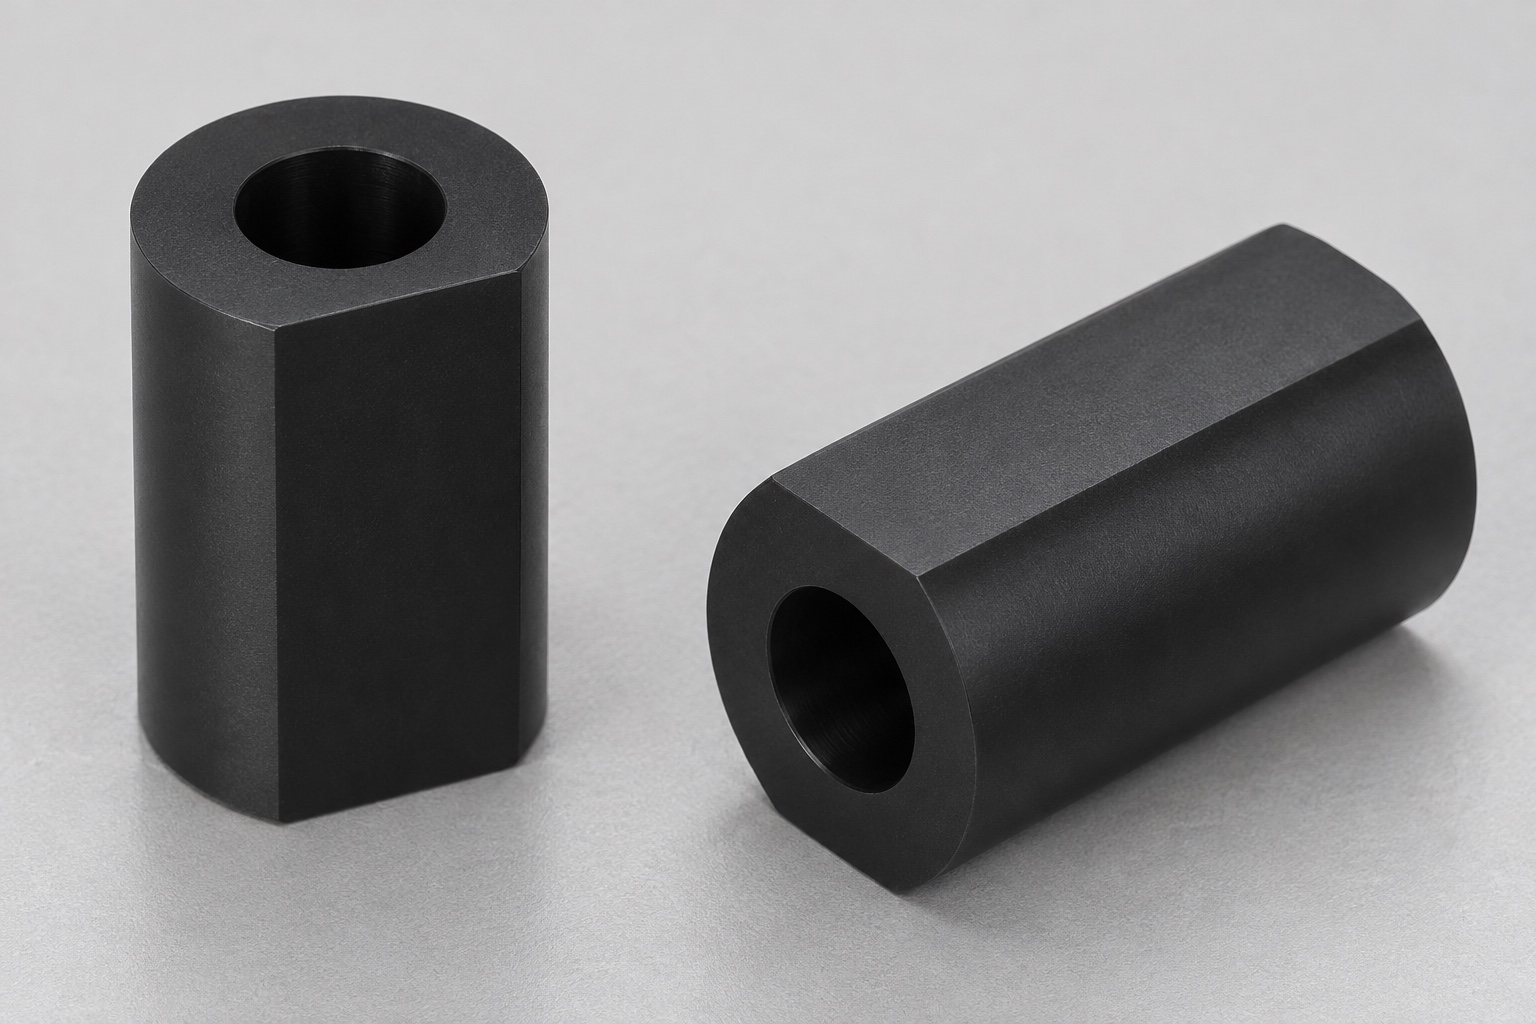
Distinción entre el orificio circular y el perfil externo en «D»
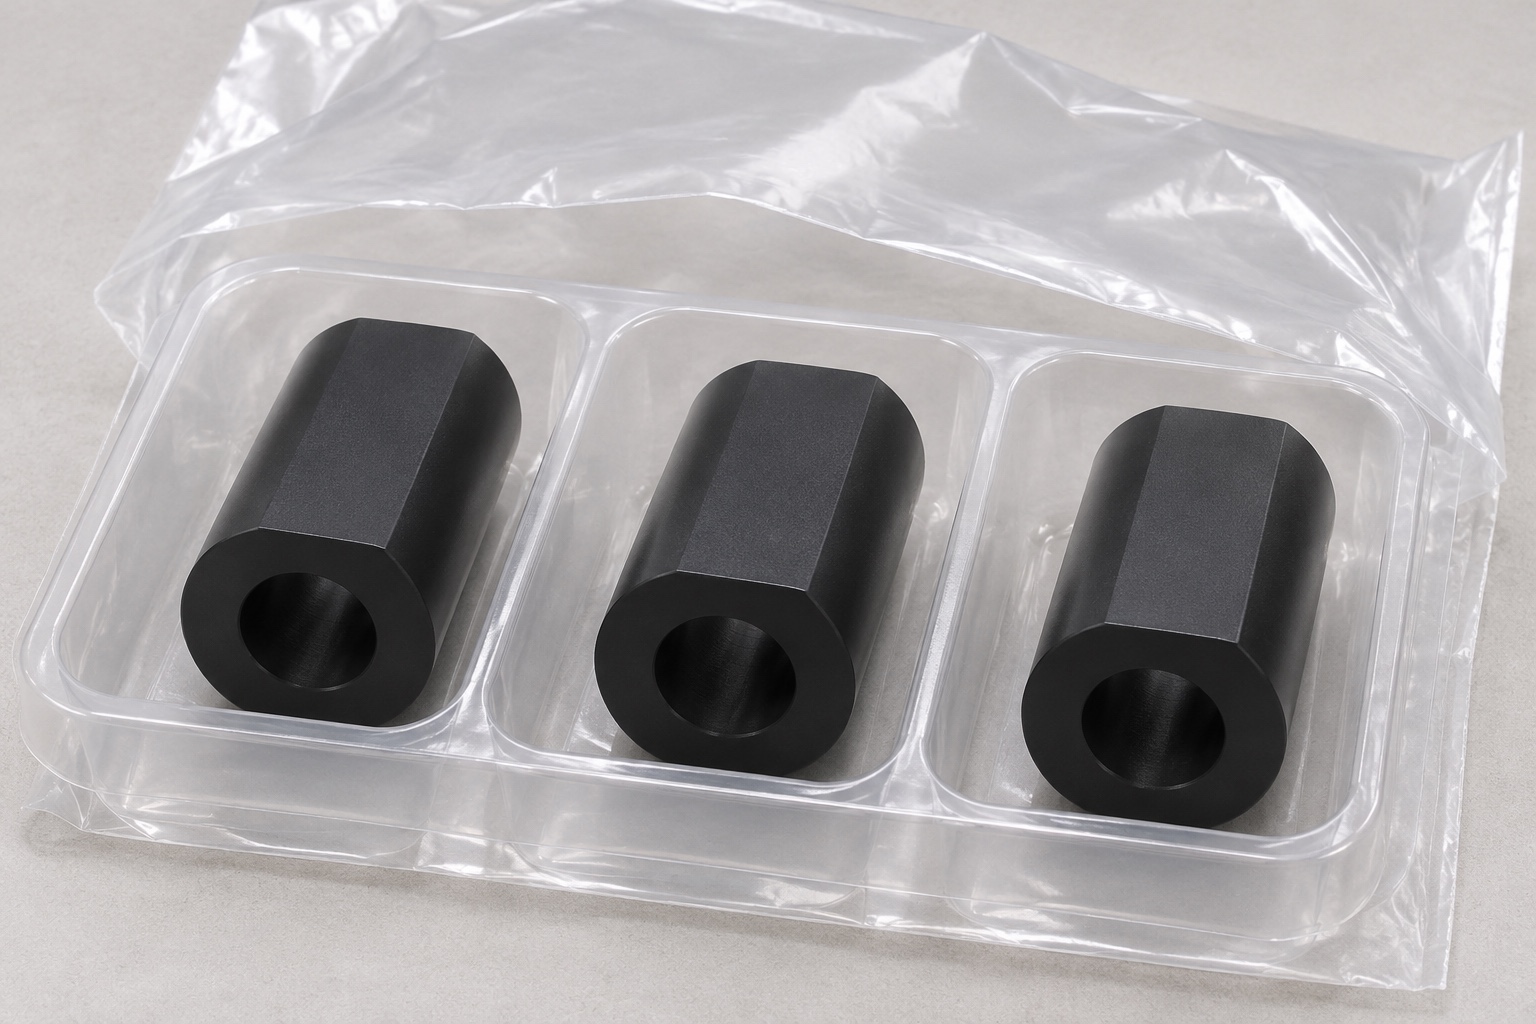
El casquillo propuesto tiene orificio axial circular y una sola cara plana exterior que forma perfil D. Es POM-C negro, corto, sin brida, ranura, rosca, inserto o cojinete, para un útil inerte de cartucho diagnóstico. No confunda perfil exterior con orificio D. El mecanizado empieza por geometría inequívoca, sin asumir par antirrotación ni ajuste probado dentro de un instrumento operativo. Las relaciones de referencia requieren plano aprobado.
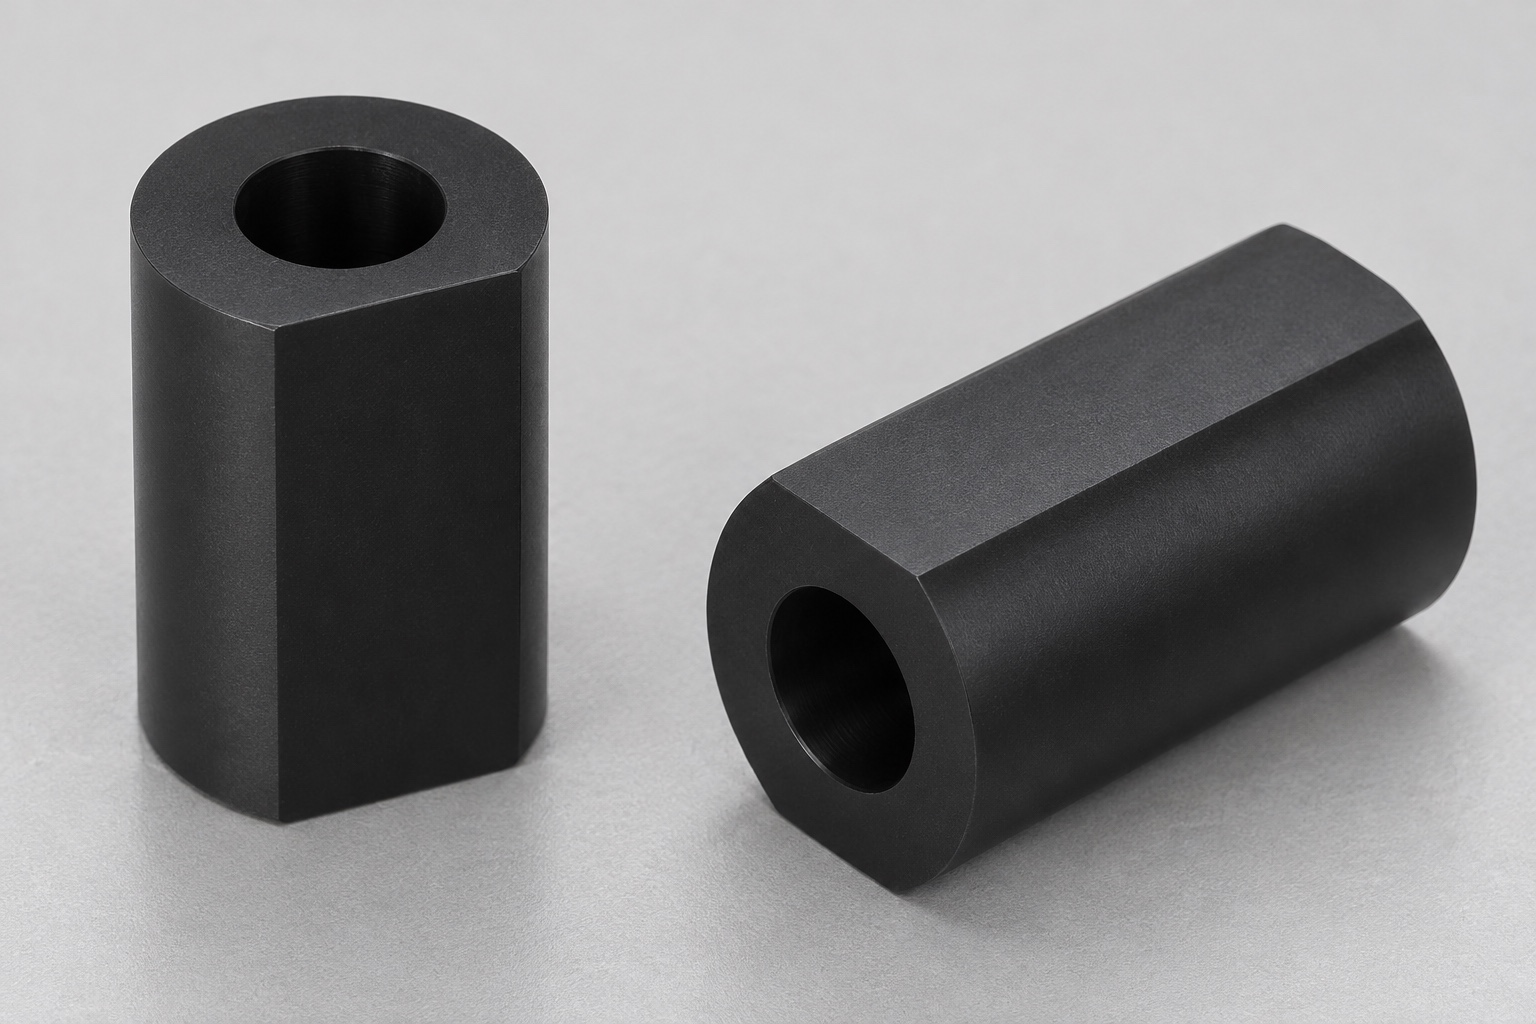
Definición de las superficies de posicionamiento y las superficies libres
El orificio puede servir para posicionar un eje de referencia, mientras que el exterior encaja en un alojamiento correspondiente; no obstante, el diseñador debe especificar la configuración prevista. Es necesario determinar si la cara plana tiene como función proporcionar orientación, contacto o holgura, y si la superficie exterior circular también contribuye al posicionamiento de la pieza. Una simple observación durante el montaje no basta para establecer estas funciones a posteriori. Deben especificarse las referencias (datums) pertinentes, así como la relación entre el eje del orificio y la cara plana externa. Se debe evitar aplicar una tolerancia general estricta al exterior sin haber definido qué elemento controla realmente la interfaz. Toda la configuración de acoplamiento requiere una revisión antes de que las dimensiones puedan considerarse requisitos de aceptación válidos.
Acotación de la cara plana con respecto al eje del orificio
Defina distancia entre eje del orificio y cara plana, directamente o mediante datums inequívocos. Diámetro exterior y diámetro interior no bastan. Anchura visible de la cara depende también del círculo restante y no siempre sustituye esa relación. Especifique alineación longitudinal y transición permitida. Un agujero circular no establece por sí solo posición del plano. Maquinista e inspector deben reconstruir la misma geometría sin inferencias desde la imagen.
Especifique el grado exacto de POM-C y su estado de suministro.
El término POM-C identifica un copolímero de acetal; sin embargo, para realizar un pedido, es necesario indicar el grado específico, el color, el formato del material (barra, placa, etc.) y la documentación de respaldo. El color negro no determina una formulación específica, un paquete de aditivos concreto ni la idoneidad para un entorno de exposición determinado. No sustituya el material por otro tipo de acetal o por un grado con cargas (aditivos) sin la debida aprobación. Defina cualquier evaluación de compatibilidad específica para la aplicación por separado de las especificaciones de mecanizado. Esta guía no garantiza la biocompatibilidad, la resistencia a la esterilización, la compatibilidad química ni la idoneidad clínica. La identificación y trazabilidad del material son datos necesarios para el registro de fabricación, pero no constituyen un atajo para aprobar el uso de un casquillo (bushing) terminado en un sistema médico en funcionamiento.
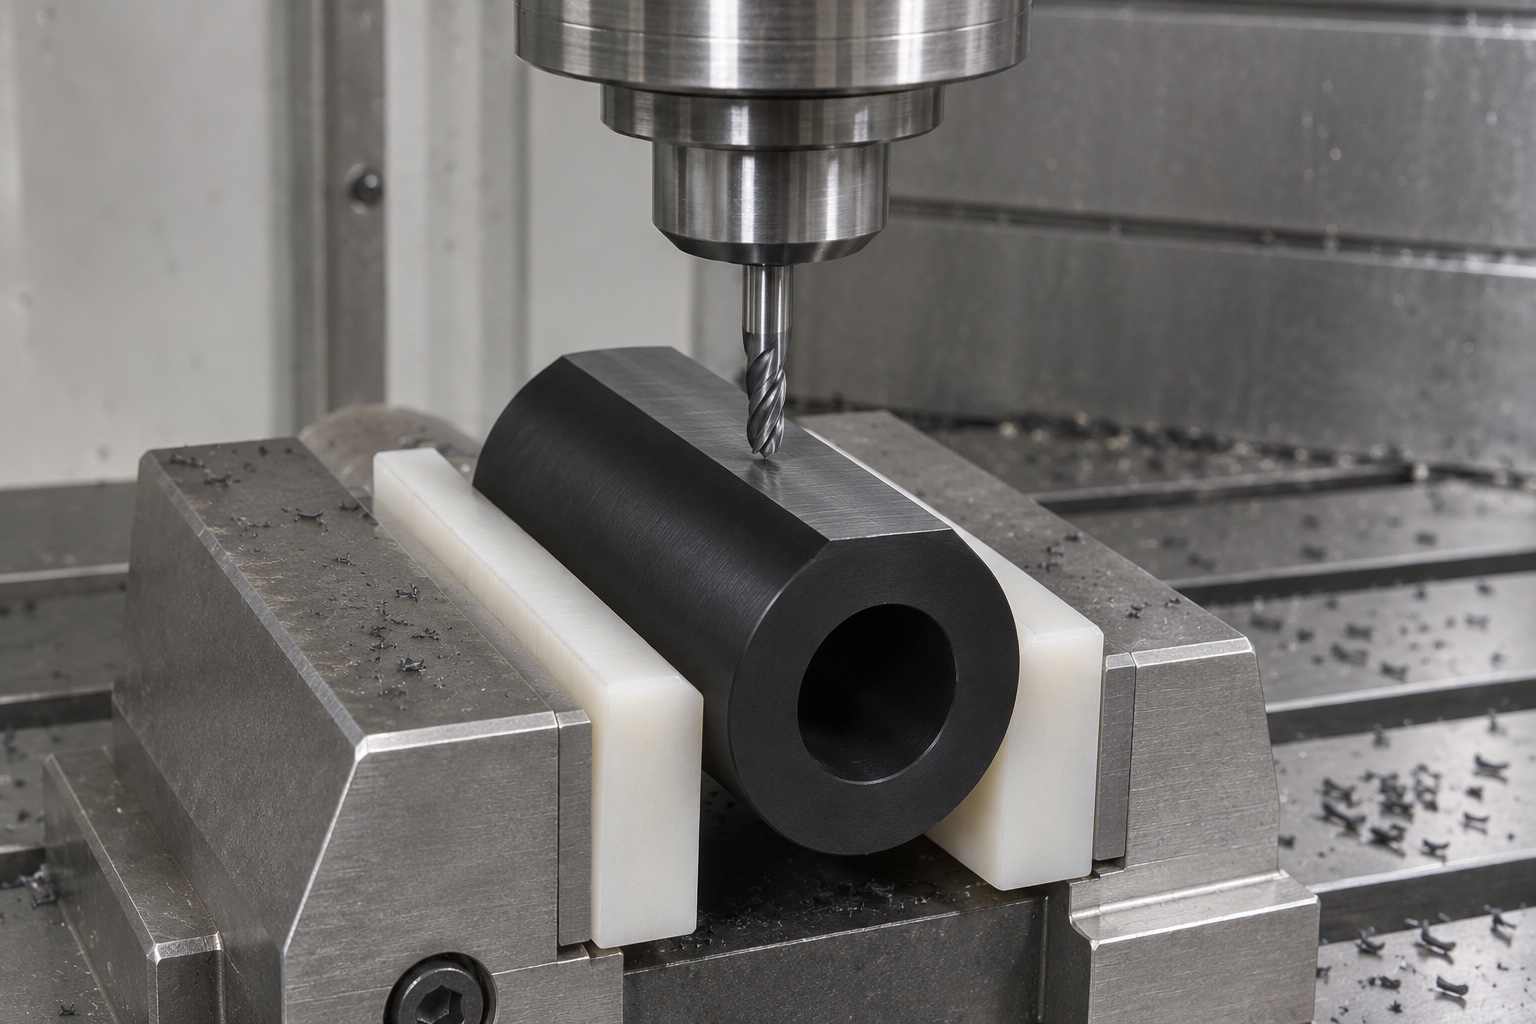
Coordine las operaciones de torneado y fresado CNC dentro del plan de proceso.
El torneado establece rasgos redondos y orificio; el fresado crea la única cara plana. Coordine apoyo y referencias entre amarres. Defina cómo se generan interior, exterior y extremos, y qué rasgos posicionan el plano exterior. Un bruto torneado o mordaza conveniente no garantiza datums finales. La ruta depende de dimensiones, material y tolerancias reales. No se afirman parámetros universales o precisión alcanzada; el proceso necesita revisión y evidencia de piezas fabricadas.
Revise el sistema de sujeción (amarre) a medida que la pieza adquiere una geometría asimétrica.
La eliminación de material para crear una cara plana transforma la sección, pasando de un cilindro completo a un perfil asimétrico. Considere cómo entran en contacto las mordazas con la pieza antes y después de dicha operación. Una sujeción excesiva puede alterar la medida del orificio o la forma exterior, mientras que un soporte insuficiente puede permitir el movimiento durante el mecanizado. Las mordazas de protección deben adaptarse a la tarea de sujeción sin añadir características no autorizadas al casquillo. Tenga en cuenta las condiciones bajo las cuales se realiza la aceptación final: una inspección efectuada mientras el componente está sujeto en un dispositivo puede no reflejar su estado una vez liberado. El plano y el plan de inspección deben dejar clara esta distinción.
Controle la formación de virutas y el calor mediante un procedimiento específico para el material.
Adapte herramienta, evacuación de viruta, calor y apoyo al grado POM-C y montaje reales. No copie una ruta de cilindro metálico por parecido visual. Tampoco deduzca refrigerante, espera o avance universales del nombre del polímero. Apruebe y registre tratamientos o estabilización intermedios. Conserve condiciones para interpretar mediciones. Una espera arbitraria no prueba estabilidad dimensional a largo plazo durante almacenamiento o uso posterior, ni sustituye requisitos definidos de aceptación.
Elimine las rebabas de las entradas del orificio y de la cara plana exterior.
El orificio pasante circular tiene dos entradas, y la cara plana genera dos transiciones longitudinales hacia la parte exterior cilíndrica restante. Planifique el acceso a todos estos bordes. Elimine las rebabas no deseadas sin agrandar el orificio, redondear excesivamente la cara plana ni crear superficies planas adicionales. El acabado de los bordes en las caras frontales debe ajustarse a lo indicado en el plano, en lugar de seguir una práctica genérica de pulido. Vuelva a inspeccionar las características pertinentes tras el acabado final de los bordes. Un aspecto impecable en un extremo no garantiza el estado de la entrada posterior del orificio ni de toda la longitud de la transición exterior. Definir requisitos específicos para los bordes convierte el desbarbado en una operación controlada, en lugar de un cambio geométrico no documentado.
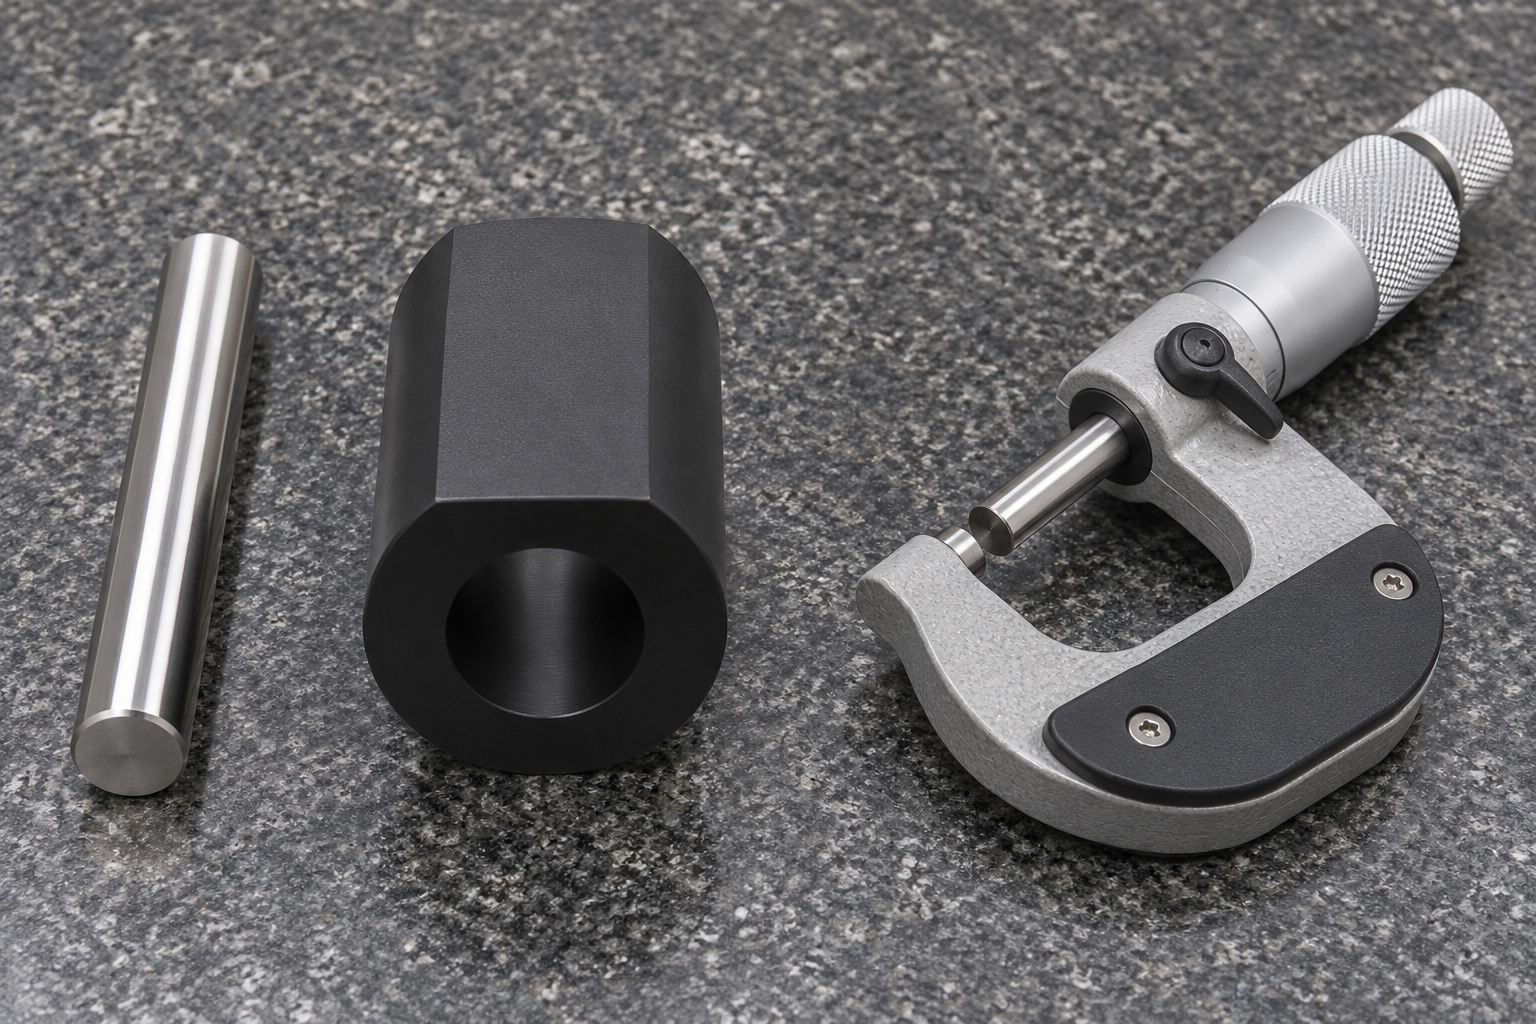
Inspeccione el casquillo una vez liberado, asegurando un contacto y una alineación adecuados.
Evalúe diámetro y forma interior exigidos, perfil, longitud, plano y relaciones. Acuerde alineación, apoyo y fuerza apropiados al polímero. Un calibre de pasador cubre su límite interior, no perfil D. Una lectura de micrómetro no prueba todo. Añada métodos por coordenadas u ópticos cuando permitan evaluar los rasgos. Registre condiciones, resultados reales y limitaciones; nombre o fotografía del instrumento no acredita cumplimiento completo ni relaciones no medidas.
Separe la geometría antirrotación del rendimiento bajo par (torque)
El término «casquillo antirrotación» describe una característica de diseño prevista para la interfaz, no un valor de par verificado. Un alojamiento correspondiente puede permitir observar la orientación y la holgura, pero el resultado depende tanto de ambos componentes como de las condiciones de montaje. Esta observación no determina la fuerza de retención, la vida útil frente al desgaste, la fluencia (deformación diferida), el rendimiento en ciclos repetidos ni la idoneidad para su uso en un analizador operativo. Dichos aspectos requieren sus propias evaluaciones de diseño y pruebas específicas. Mantenga la aceptación dimensional separada de las comprobaciones complementarias de ajuste. Esta distinción permite que el proveedor —basándose en el plano— proporcione pruebas geométricas útiles sin prometer funciones que no hayan sido evaluadas en el estudio de mecanizado propuesto.
Limpie y empaquete sin someter a esfuerzos el perfil en «D»
Defina el estado requerido respecto a la ausencia de residuos o partículas, especialmente en el orificio pasante y en las transiciones hacia la cara plana. Seleccione métodos de limpieza y manipulación compatibles con el material especificado y cualquier otro requisito adicional. El embalaje debe mantener los casquillos separados, de modo que los orificios y las caras planas no sufran arañazos ni se deformen por presión. No asuma que encajar las piezas a presión en una bandeja es inofensivo. Mantenga la identificación del grado y la revisión fuera de las superficies funcionales. Un embalaje protector no constituye una barrera estéril ni garantiza un nivel de limpieza validado. Si existen límites específicos para la presencia de partículas o condiciones particulares de envío, especifique dichos requisitos y los métodos de verificación correspondientes antes de iniciar la producción.
Prepare una consulta precisa para casquillos de acetal personalizados
Envíe plano, modelo, cantidad, grado exacto POM-C, interior, perfil, relación plano-eje, extremos y condición final. Identifique lecturas de primera pieza y calibres aprobados. Solicite DFM de transferencia torneado-fresado, agarre asimétrico y medición. Controle prototipo y series cortas sin suponer idéntico esfuerzo. Separe referencia inerte y cualificación del sistema. La RFQ conecta requisitos con fabricación e inspección sin prometer par, retención o compatibilidad que no se han evaluado.
FAQ
¿Tiene el orificio de este casquillo forma de «D»?
No. El orificio propuesto es circular y atraviesa la pieza de forma axial. Una única cara plana longitudinal en el exterior crea un perfil externo con forma de «D». Se trata de características distintas tanto en el plano como en la inspección.
¿Determina la cara plana exterior un valor nominal de par (torque)?
No. Define una geometría destinada a la orientación o a evitar la rotación. La capacidad de soportar par, la retención, el desgaste y el comportamiento ante ciclos repetidos dependen de la interfaz completa y requieren una evaluación específica y definida.
¿Puede la inspección del orificio determinar la posición de la cara plana?
No por sí sola. La inspección debe evaluar también la relación especificada entre el eje del orificio y la cara plana, utilizando los métodos y la alineación adecuados. Un calibre para orificios, por sí solo, no abarca el perfil exterior.
¿Es el POM-C negro intercambiable con cualquier otro material de acetal?
No. Especifique el grado, el color, el formato del material y la documentación requeridos. Las diferencias en la formulación o en la familia de materiales no deben aceptarse como sustitutos automáticos simplemente porque las piezas terminadas tengan un aspecto similar.
¿Por qué revisar las mediciones después de liberar la sujeción?
Si la pieza se suministra y se acepta en un estado liberado (sin sujeción), su inspección debe reflejar dicha condición. La fuerza de sujeción y de contacto puede influir en las mediciones; por tanto, es necesario acordar las condiciones de soporte y medición.
¿Qué debe incluir una solicitud de cotización (RFQ) para un lote pequeño de casquillos?
Incluya el plano con control de revisiones, el grado exacto del material, la cantidad, las dimensiones del orificio y exteriores, la relación entre la cara plana y el eje, los requisitos para los bordes, el estado final y el alcance de la inspección. Defina las observaciones complementarias sobre el ajuste por separado de los criterios de aceptación.
tanghangyun@oemach.com