
Gewindebolzen vor der Drehfolge definieren
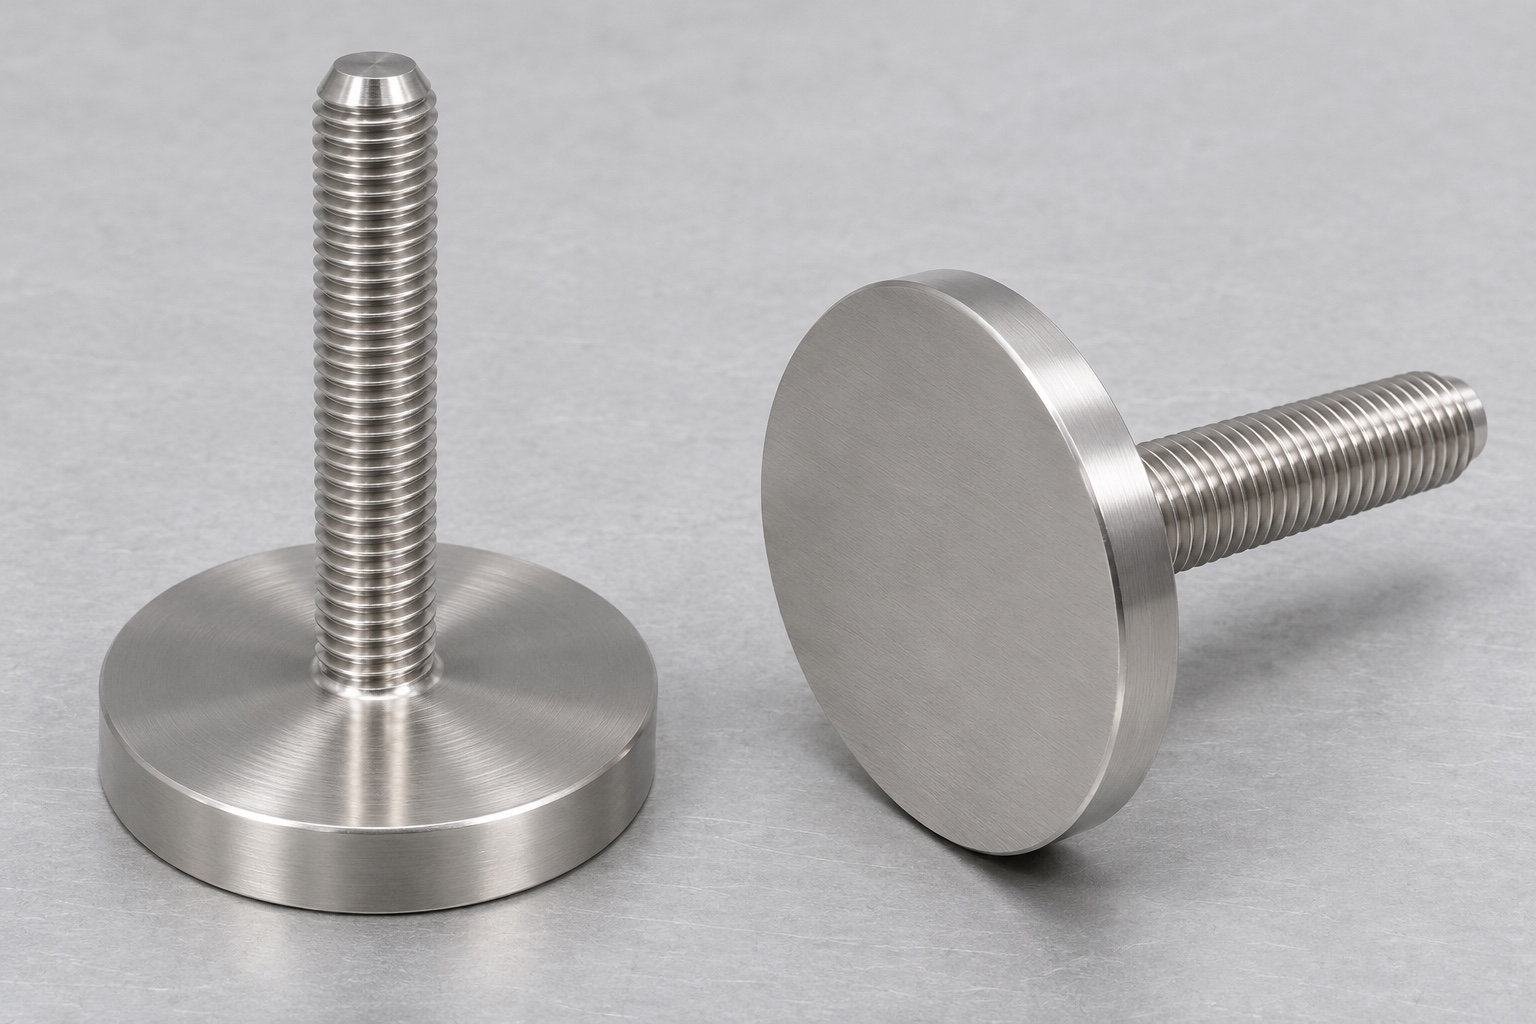
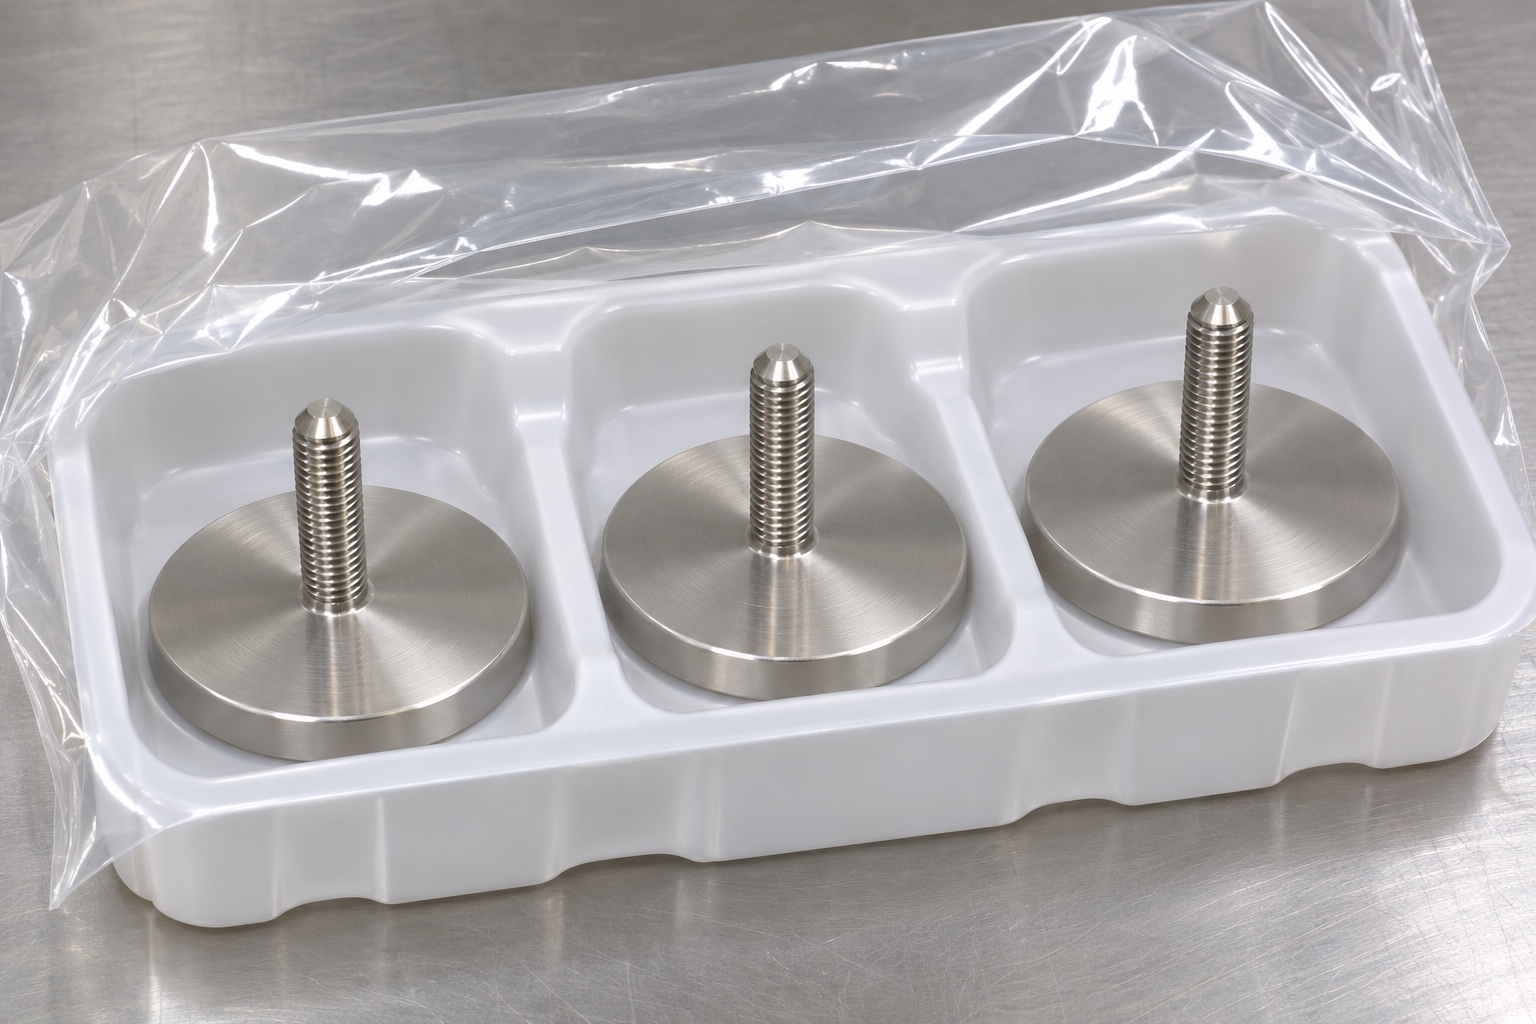
Ein Stützbolzen mit Gewinde kombiniert zwei verschiedene Schnittstellen: ein Außengewinde, das eine Verbindung zu einem Gegenstück herstellt, und einen Scheibenfuß, der eine Sitzfläche bildet. Definieren Sie bei der Entwicklung medizinischer Waschkorbbefestigungen beides, bevor Sie eine präzise CNC-Bearbeitung anfordern. Bei dem hier besprochenen Teil handelt es sich um einen einteiligen Bolzen aus 316L-Edelstahl mit einem niedrigen runden Fuß, einem zentrierten Gewindeschaft und einer abgeschrägten Spitze. Es hat keine Bohrung, keinen Innensechskant, keine separate Mutter und kein Drehgelenk. Es handelt sich um eine Herstellungsstudie für eine inerte Vorrichtung und nicht um einen Nachweis der Belastbarkeit, Reinigungswirksamkeit oder Sterilisationskompatibilität.
Fußsitzebene von der Gewindeachse trennen
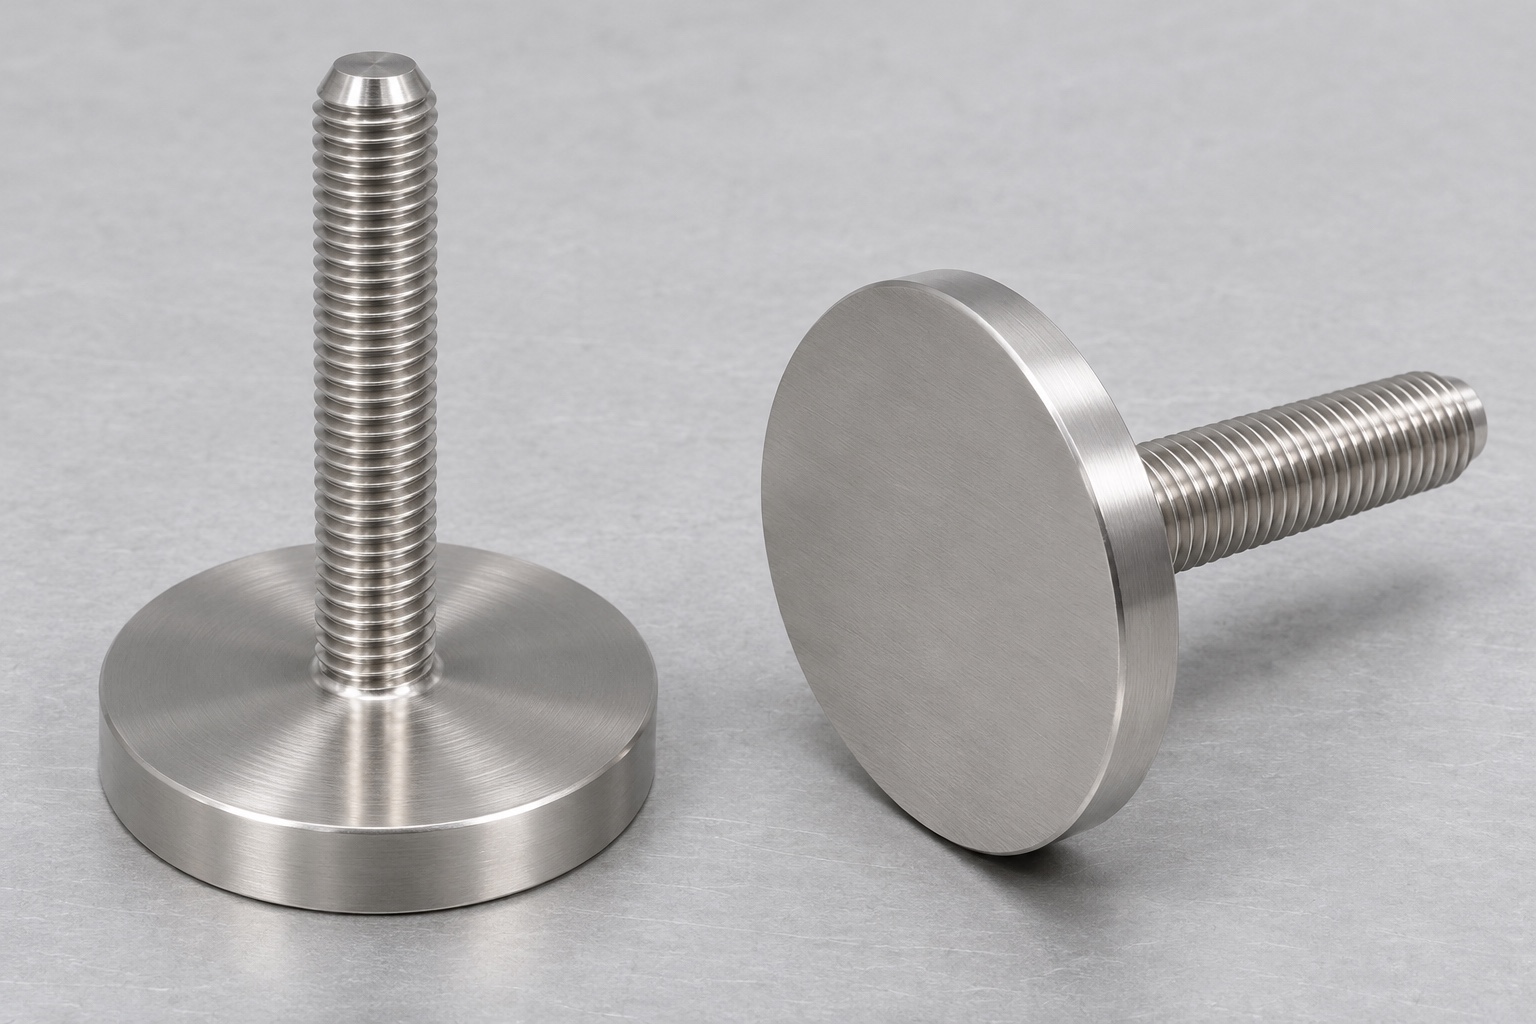
Die Fußunterseite kann eine funktionale Bezugsebene festlegen, während die Gewindeachse die Verbindungsrichtung bestimmt. Die Zeichnung muss die tatsächlich benötigte Beziehung angeben. Ein großer Fußdurchmesser allein belegt weder geeignetes Aufliegen noch die Ausrichtung zum Gegengewinde. Benennen Sie den maßgeblichen Bezug und gegebenenfalls Rechtwinkligkeit oder Rundlauf, statt sämtliche Maße pauschal eng zu tolerieren. Unterscheiden Sie außerdem die aufliegende Unterseite von der sichtbaren Oberseite. Beide Flächen können andere Aufgaben, Oberflächenanforderungen und Prüfzugänge haben. Der Prüfplan muss deshalb die richtige Fläche erfassen und ihre Ausrichtung eindeutig auf die Zeichnung zurückführen; ein optischer Eindruck ersetzt diese Festlegung nicht.
Außengewinde als vollständige Schnittstelle angeben
Ein Außengewinde braucht Gewindesystem, Nenngröße, Steigung, Drehrichtung und passende Toleranzbezeichnung. Die benötigte Länge mit vollständigem Gewindeprofil ist getrennt von Gesamtschaftlänge und Einführfase anzugeben. Unvollständige Anfangsgänge und der Werkzeugauslauf zählen ohne Konstruktionsfreigabe nicht zur nutzbaren Einschraublänge. Ist ein Gewindefreistich erforderlich, muss er ausdrücklich bemaßt werden; er gehört nicht automatisch zum dargestellten einfachen Bolzen. Gegenstück, Einschraubtiefe und Montagespiel sind Teil der Schnittstellenprüfung. Dieser Leitfaden behauptet weder eine bestimmte Gewindegröße noch eine erreichte Passung. Die vollständige Definition muss vor Werkzeugwahl und Abnahmeplanung vorliegen, damit Hersteller und Prüfer denselben nutzbaren Bereich bewerten.
316L und Endzustand rückverfolgbar halten
Geben Sie die erforderliche 316L-Materialdefinition, die Rohmaterialform und die unterstützende Dokumentation an, anstatt einen nicht identifizierten rostfreien Rohling zu kaufen. Die Route sollte die Verbindung zwischen Material, Werkstück und Zeichnungsüberarbeitung durch Drehen, Teiletrennung und etwaige Sekundäroperationen bewahren. Die Oberflächenbehandlung muss mit der Abnahmebedingung beantragt werden; Eine blankgedrehte Oberfläche ist kein Beweis für eine Passivierung oder einen validierten Reinigungsprozess. Wenn die Markierung der Funktionsfläche nicht akzeptabel ist, bewahren Sie die Identifizierung durch den Fertigungsbegleitschein und den Behälter auf. Der Materialname qualifiziert den fertigen Bolzen nicht unabhängig für eine medizinische Reinigungsumgebung.
Scheibenfuß und Schaft gemeinsam planen
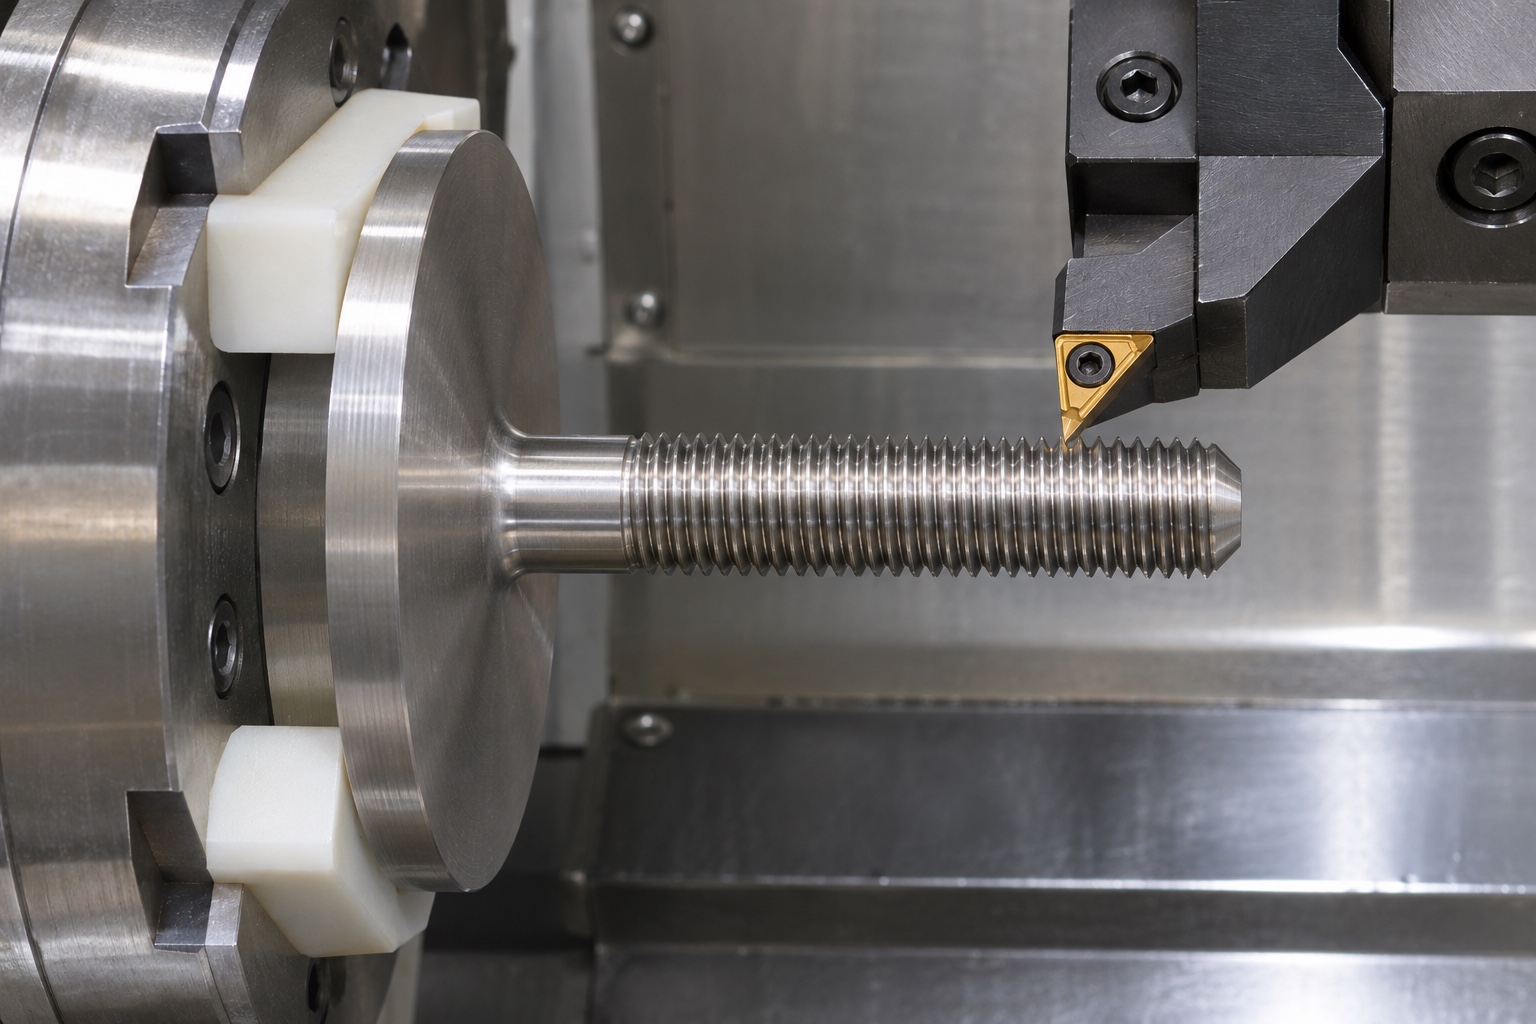
Rohling, Spannzugabe, Werkzeugzugang und Abstechen sind gemeinsam zu planen. Werden Schaft und zugängliche Fußmerkmale in einer Aufspannung gedreht, lassen sich ihre Beziehungen sinnvoll herstellen; die Unterseite kann dennoch eine zweite kontrollierte Aufspannung benötigen. Dabei müssen die vorgesehenen Bezüge wiederhergestellt werden, ohne Außengewinde oder dünnen Fuß zu beschädigen. Schutzbacken sind eine Spannlösung, kein Nachweis erreichter Genauigkeit. Legen Sie zulässige Greifbereiche, zuletzt fertiggestellte Fläche und Identifikation der Sitzfläche fest. Prüfen Sie die Bezugsübertragung mit den tatsächlichen Abmessungen und Anforderungen. Eine bequem erreichbare Spannfläche wird nicht ohne Zeichnungsprüfung zum funktionalen Bezug der fertigen Komponente.
Werkzeugwahl mit Gewindekuppe und Gewindegrund abstimmen
Gewindedrehen hängt von Profil, Werkzeugreichweite und tatsächlicher Maschinenaufspannung ab. Die Wendeschneidplatte bestimmt, welche Profilbereiche erzeugt werden und welche vorgedrehten Durchmesser separat zu kontrollieren sind. Ein Gewindeschneiddurchgang erfüllt nicht automatisch jede Anforderung an Gewindekuppe, Gewindegrund und Außendurchmesser. Prüfen Sie den Auslauf nahe dem Fuß sowie Freiraum für den letzten nutzbaren Gewindegang. Schnittwerte sind auf Werkstoff, Werkzeug und Aufspannung abzustimmen, nicht von einem anderen Bolzen zu übernehmen. Es werden keine universelle Schnittgeschwindigkeit, kein allgemeiner Vorschub und keine feste Passenzahl vorgegeben. Die tatsächliche Werkzeugwahl und ihre Grenzen gehören in die dokumentierte Fertigungsplanung des konkreten Teils.
Gewindeauslauf und Entgraten kontrollieren
Der Übergang zwischen Fuß und nutzbarem Gewinde muss zeichnungsgemäß geprüft werden. Ein unvollständiger Gang, aufgeworfener Rand oder eingeschlossener Span kann die Montage stören, obwohl die mittleren Gewindegänge regelmäßig aussehen. Entgraten darf weder Gewindekuppen abflachen noch Sitzumfang übermäßig verrunden oder die vorgeschriebene Einschraublänge verkürzen. Fase und Übergang sind nach dem letzten Arbeitsgang erneut zu beurteilen, nicht nur unmittelbar nach dem Gewindeschneiden. Erfordert der Zugang einen zusätzlichen Freistich oder größeren Radius, ist vor der Änderung eine Freigabe einzuholen. Werkzeugbequemlichkeit erlaubt keine eigenmächtige Umgestaltung der Verbindung. Auch eine optisch glatte Oberfläche ersetzt die vereinbarte Gewindeabnahme nicht.
Gewindelehren auf die Abnahmefrage abstimmen
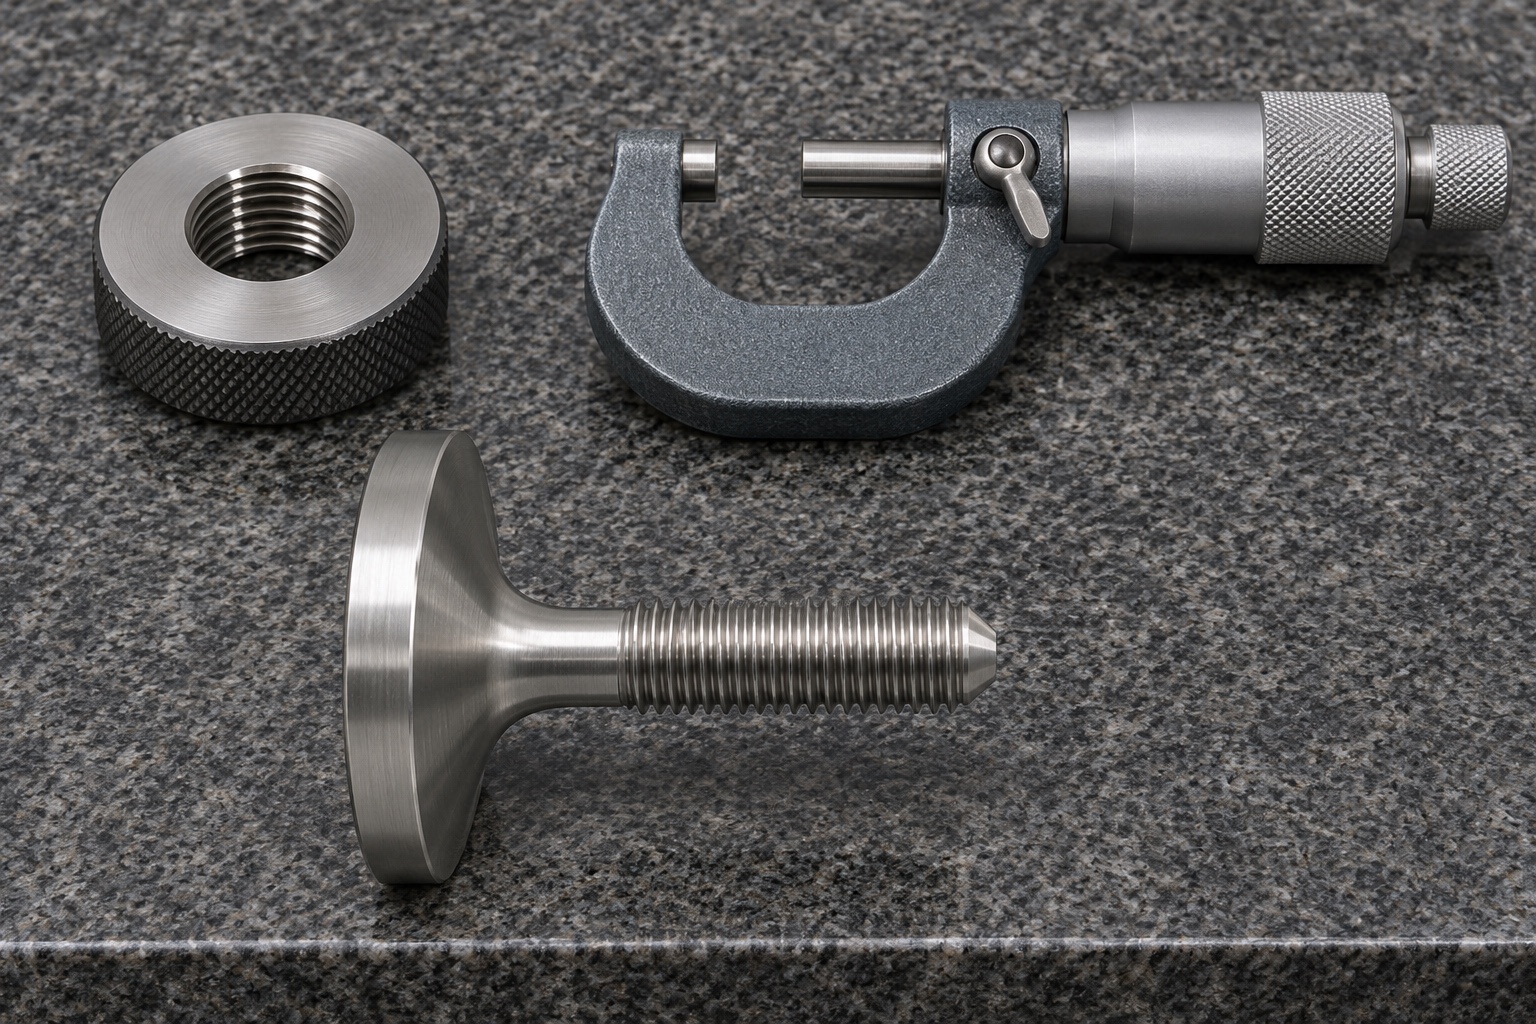
Ein geeigneter Gewindelehrring bewertet die durch Lehre und Verfahren festgelegten funktionalen Gewindegrenzen. Er liefert keinen separaten Nachweis für Fußebenheit, Schaftausrichtung, Materialidentität oder jedes örtliche Profilmerkmal. Lehrenbezeichnung, Zustand und vorgeschriebene Einschraubprüfung sind mit dem Prüfplan abzugleichen. Die Lehre darf nicht über beschädigte Gewindeanfänge gezwungen werden; eine beliebige Mutter ist kein alleiniger Abnahmenachweis. Für Außendurchmesser, nutzbare Gewindelänge und andere Merkmale können zusätzliche Messungen erforderlich sein. Dokumentieren Sie den Bewertungsumfang jeder Methode und halten Sie tatsächliche Ergebnisse von Zeichnungssollwerten getrennt. Ein Lehrenfoto zeigt einen möglichen Prüfansatz, aber keine vollständige Freigabe des Bauteils.
Merkmalsbezogenen Erstmusterbericht erstellen
Ein Inspektionsbericht sollte die Bolzenrevision, das Material, den Endzustand, die Bezüge und die gemessenen Merkmale verknüpfen. Berücksichtigen Sie Fußdurchmesser und -dicke, Sitzzustand, Schaftgeometrie, Gewindebezeichnung, nutzbare Länge, Spitzenfase und erforderliche Beziehungen. Wählen Sie Methoden, mit denen die vorgesehenen Oberflächen ohne unsichere Ausrichtung oder übermäßige Kontaktkraft erreicht werden können. Bei einer Mikrometermessung handelt es sich nicht um eine vollständige Gewindeprüfung, und ein Messfoto ist kein Prüfbericht. Zeichnen Sie den tatsächlichen Aufbau und die Ergebnisse auf, wenn echte Teile hergestellt werden. Lösen Sie unzugängliche oder mehrdeutige Merkmale, bevor Sie entscheiden, dass die Komponente akzeptabel ist.
Ergänzende Montageprüfung sachlich begrenzen
Eine inerte Passreferenz kann dabei helfen, den Gewindeanfang und den Zugang zu beobachten und festzustellen, ob der Scheibenfuß die vorgesehene Sitzfläche erreicht. Eine solche Beobachtung sollte die Referenzrevision und den Montagezustand identifizieren. Belastbarkeit, Lockerungswiderstand, Reinigungsleistung, Korbkompatibilität oder Lebensdauer in einem in Betrieb befindlichen medizinischen System können nicht ermittelt werden. Wenn diese Funktionen erforderlich sind, muss der Geräteentwickler separate Qualifizierungsaktivitäten definieren. Eine glatte Handmontage ist nur dann sinnvoll, wenn die konkrete Beobachtung durchgeführt wird; Es sollte nicht die Maßabnahme ersetzen oder zu einer unbegründeten Sicherheitsaussage in einer Kaufakte werden.
Gewinde und Fuß beim Verpacken schützen
Bearbeitungsrückstände entsprechend der vereinbarten Ausgangsbedingung entfernen, dabei auf Gewindegrund und Fußübergang achten. Definieren Sie Rückstandsgrenzwerte und Überprüfungsmethoden, wenn die Anwendung dies erfordert. Trennen Sie die Teile so, dass die Gewindeschäfte bei der Handhabung nicht an benachbarte Sitzflächen stoßen können. Die Verpackung sollte das Teil unterstützen, ohne eine Schutzkappe in ein Funktionsgewinde zu zwingen, es sei denn, dieser Ansatz wird genehmigt. Ein sauber aussehendes Tablett ist eine Schutzverpackung, keine sterile Barriere oder ein Beweis für validierte Sauberkeit. Bewahren Sie die Kennzeichnung außerhalb empfindlicher Oberflächen auf und geben Sie an, was das Empfangsteam vor der Lagerung oder Montage überprüfen soll.
Zeichnungsbasierte Anfrage für Stützbolzen
Eine nützliche Angebotsanfrage umfasst die Zeichnung, das Modell, die Menge, die Materialdefinition, die Gewindebezeichnung, die Eingriffsanforderung, den Fußbezug und den Endzustand. Heben Sie die Inspektionserwartungen und jede kontrollierte Beziehung zwischen der Sitzebene und der Gewindeachse hervor. Trennen Sie Prototypenmengen vom späteren Kleinserienbedarf, ohne identischen Spann- oder Prüfaufwand vorauszusetzen. Bitten Sie um eine DFM-Prüfung zum Werkzeugrückzug, zur Wiederherstellung nach der zweiten Aufspannung und zum Zugriff auf Messgeräte, bevor Sie die Produktion genehmigen. Das Ziel ist ein messbarer Umfang für kundenspezifische Teile medizinischer Vorrichtungen, mit Bearbeitungsnachweisen getrennt von der Qualifizierung des kompletten Waschkorbsystems.
FAQ
Beweist ein Gewindelehrring, dass der Bolzen einer bestimmten Last standhalten kann?
Nein. Die Lehre bewertet nur die Gewindeeigenschaften ihres definierten Prüfverfahrens. Tragfähigkeit hängt von der vollständigen Verbindung, den Werkstoffen, der Einschraublänge und den Einsatzbedingungen ab und verlangt eine separate festgelegte Bewertung.
Entspricht die nutzbare Vollgewindelänge der Gesamtschaftlänge?
Nein. Einführfase, unvollständige Gewindeanfänge und Auslauf können die nutzbare Einschraublänge verringern. Vollständige Profillänge und Übergänge sind getrennt von der Gesamtschaftlänge zeichnerisch festzulegen.
Kann eine normale Mutter die angegebene Prüflehre ersetzen?
Nicht automatisch. Eine Mutter kann eine begrenzte Montagebeobachtung unterstützen, ihr eigener Zustand und ihre Toleranz müssen jedoch bekannt sein. Verwenden Sie für die Zeichnungsabnahme die zugelassene Prüfmethode und protokollieren Sie die Montagebeobachtungen separat.
Beweist die Angabe von 316L die Reinigungs- oder Sterilisationskompatibilität?
Nein. Genaues Material, Oberflächenzustand, Reinigungschemie und Expositionsbedingungen sind allesamt wichtig. Kompatibilität und Reinigungs- oder Sterilisationsvalidierung gehören zur definierten Komponenten- und Gerätequalifikation, nicht nur zum Legierungsnamen.
Sollten an die Fußunterseite und die Fußoberseite identische Anforderungen gestellt werden?
Nur wenn das Design dies erfordert. Identifizieren Sie die Sitzfläche und ihre Beziehung zur Gewindeachse. Vermeiden Sie es, die gleiche Oberfläche oder geometrische Toleranz auf Oberflächen zu kopieren, die unterschiedliche Funktionen erfüllen.
Was sollte mit einer Anfrage zur CNC-Bearbeitung kleiner Stückzahlen einhergehen?
Geben Sie die revisionskontrollierte Zeichnung, Materialdefinition, Mengen, vollständige Gewindebezeichnung, nutzbare Eingriffslänge, Fußreferenzen, Oberflächenanforderungen und Inspektionsumfang an. Identifizieren Sie zusätzliche Systemtests getrennt von der Teileabnahme.
tanghangyun@oemach.com