
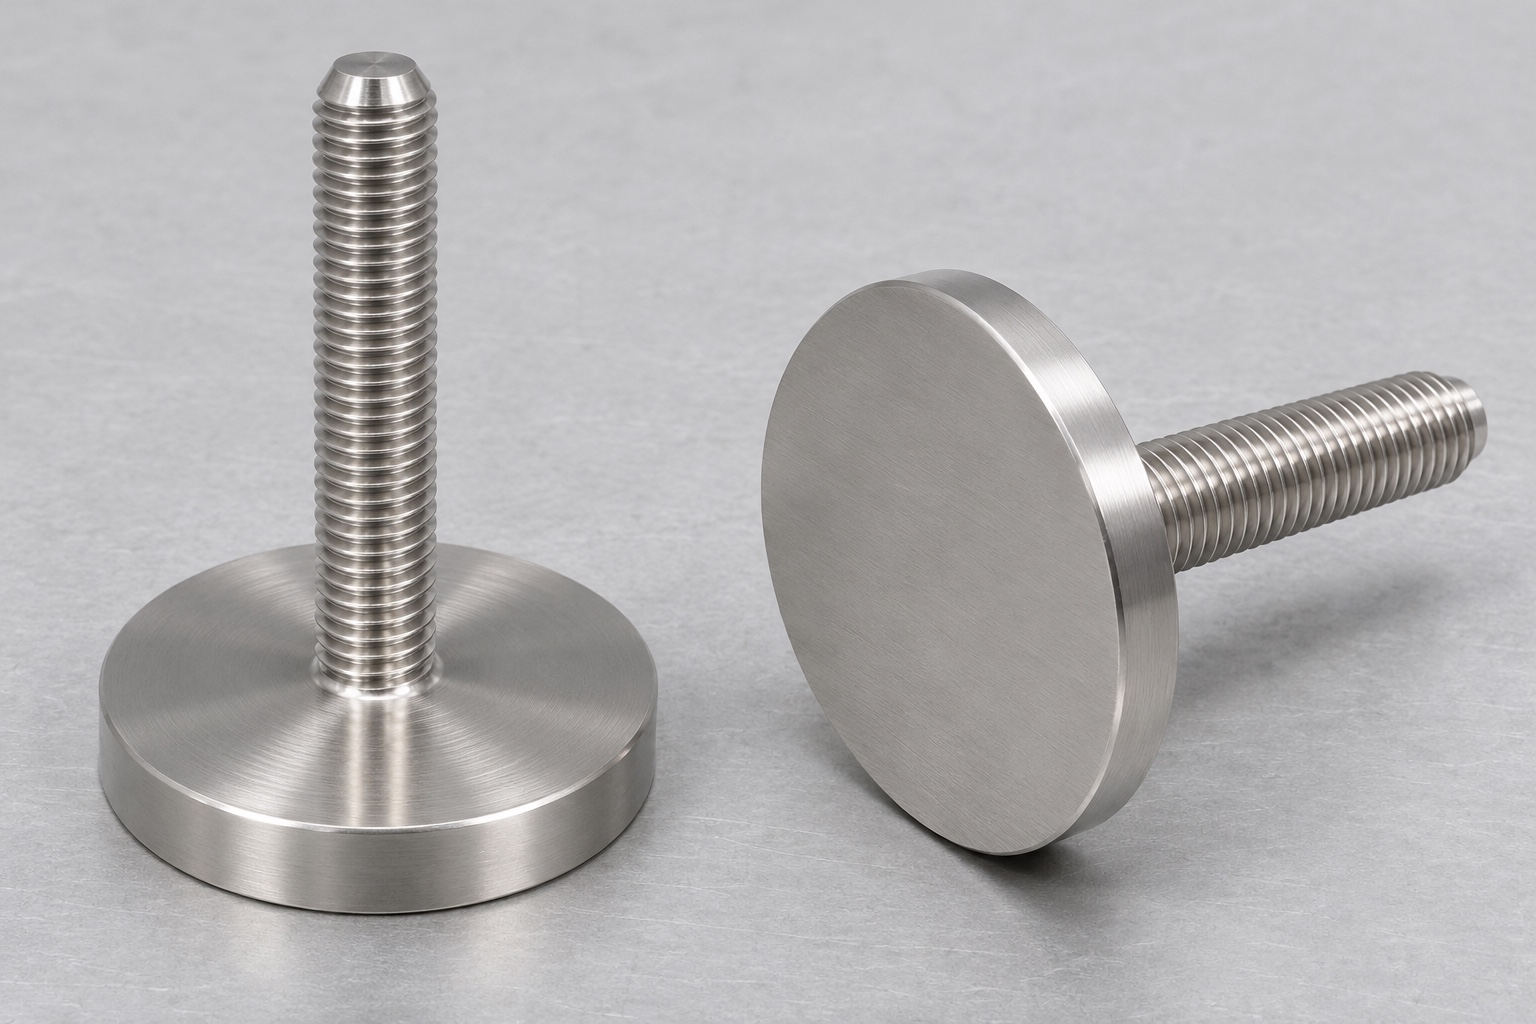
Definición del perno roscado antes de determinar el proceso de torneado
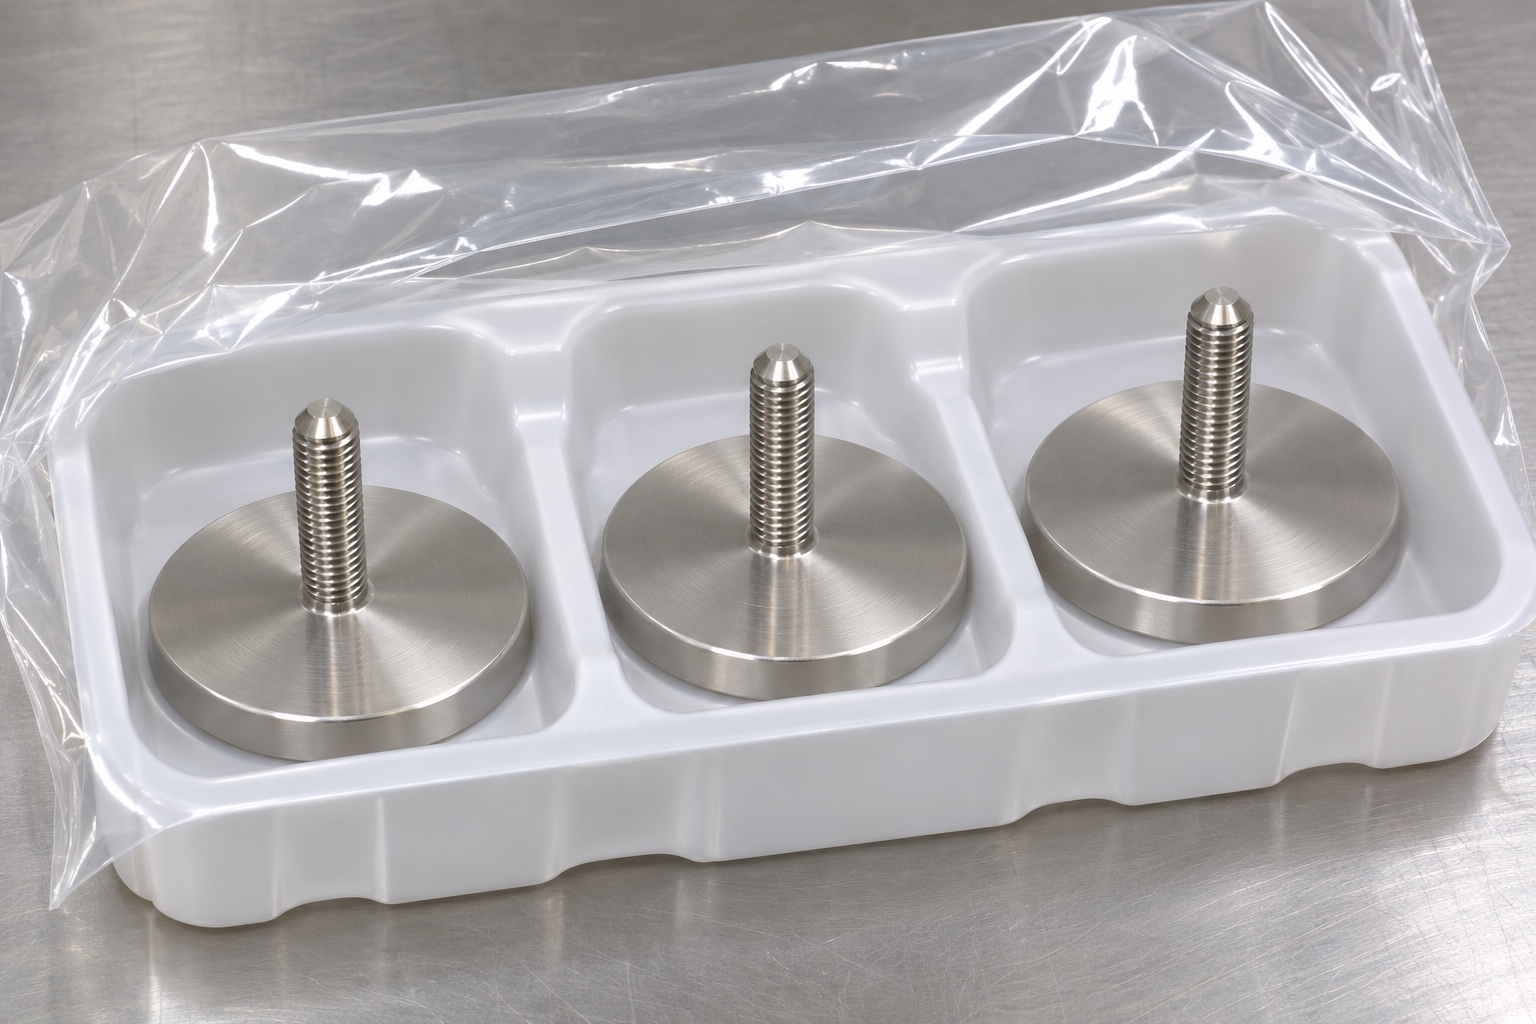
El espárrago combina rosca exterior y base de disco: defina ambas interfaces antes de solicitar mecanizado CNC. Este ejemplo 316L tiene pie circular bajo, vástago roscado centrado y punta biselada, sin orificio, hexágono, tuerca o articulación. Corresponde a un útil inerte de cesta de lavado médica. No demuestra carga admisible, eficacia de limpieza ni compatibilidad con esterilización; conecta la geometría con fabricación e inspección según plano.
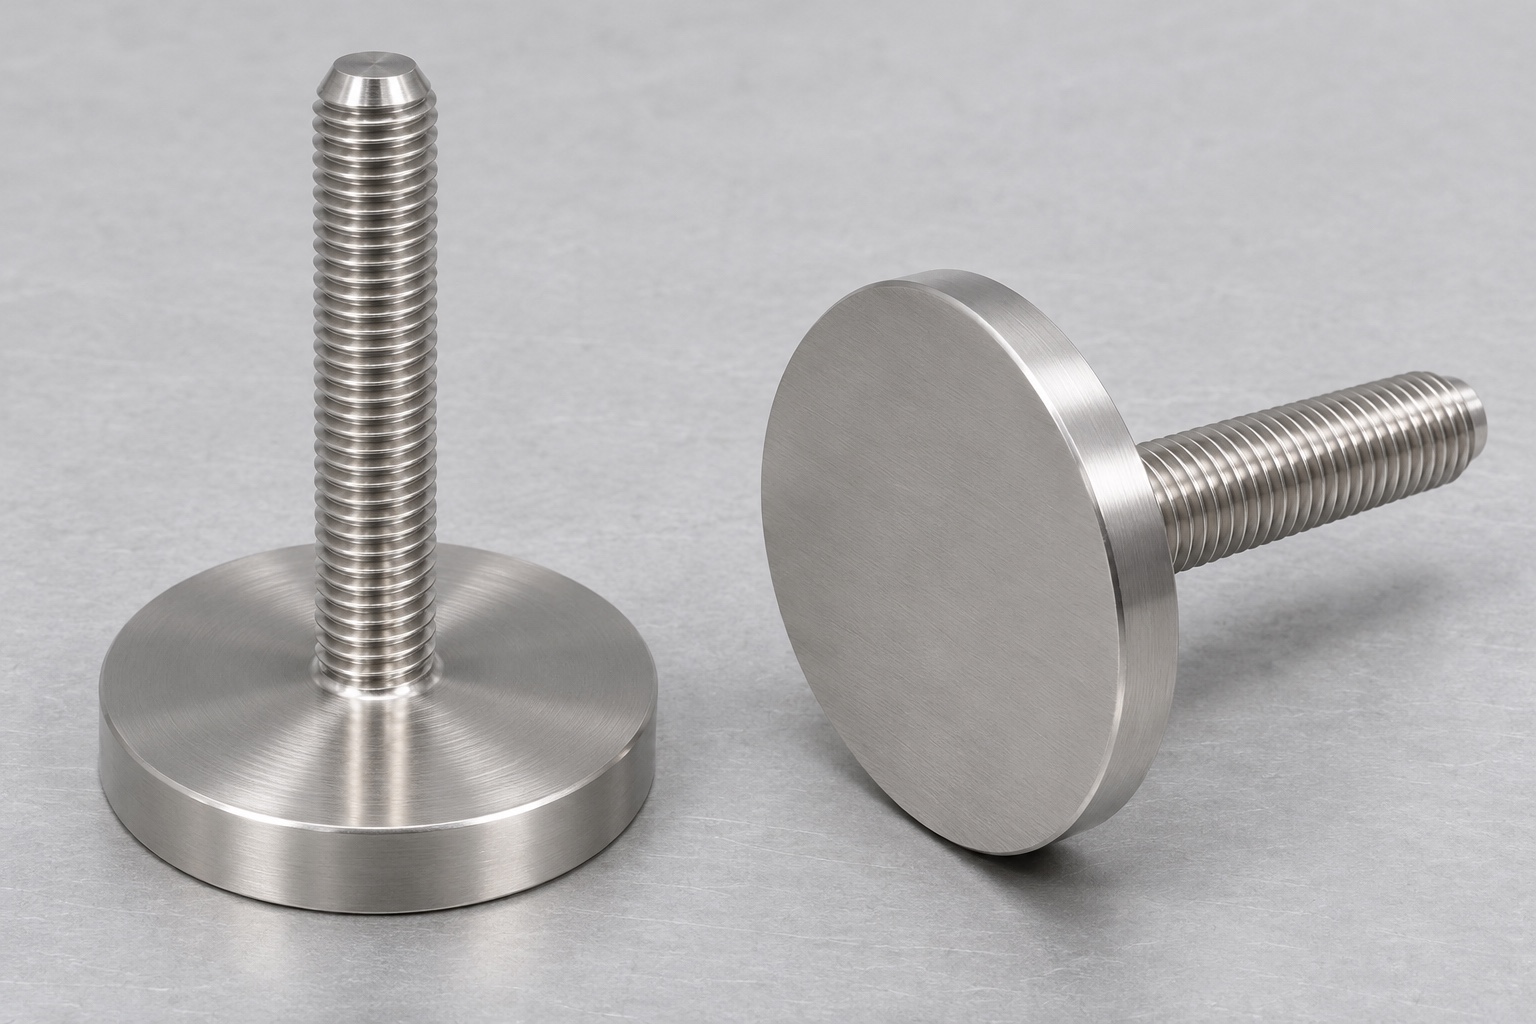
Distinción entre el plano de apoyo de la base y el eje de la rosca
La cara inferior de la base puede definir un plano funcional, mientras que el eje de la rosca determina la dirección de la conexión. El plano técnico debe especificar la relación requerida entre ambos elementos. Un diámetro de base amplio no garantiza, por sí solo, un apoyo adecuado ni la correcta alineación del vástago con la rosca correspondiente. Es preciso identificar la referencia (datum) pertinente, así como cualquier requisito de perpendicularidad o excentricidad, en lugar de aplicar tolerancias estrictas de forma generalizada a todas las dimensiones. Asimismo, conviene distinguir la cara inferior de apoyo de la cara superior visible, ya que pueden cumplir funciones diferentes, requerir acabados distintos y presentar niveles de accesibilidad diferentes para su inspección.
Especificación de la rosca externa como interfaz completa
Especifique sistema, tamaño nominal, paso, sentido y tolerancia de la rosca. Distinga longitud útil de perfil completo, longitud total y chaflán. La entrada incompleta y salida de herramienta no cuentan automáticamente como engrane útil. Una ranura de salida necesita cota y aprobación; no está implícita. Revise pieza de acoplamiento, profundidad y holgura. No se afirma aquí ningún tamaño concreto ni ajuste logrado.
Garantice la trazabilidad del material 316L y de su estado final.
Especifique la definición exacta del material 316L, el formato de suministro y la documentación de respaldo; evite adquirir piezas en bruto de acero inoxidable sin identificar. El proceso de fabricación debe mantener la trazabilidad entre el material, la pieza y la revisión del plano a lo largo de todas las etapas: torneado, separación de la pieza y cualquier operación secundaria. El tratamiento superficial debe solicitarse junto con sus criterios de aceptación; un acabado torneado brillante no constituye una prueba de pasivación ni de un proceso de limpieza validado. Si no es admisible marcar la superficie funcional, la identificación debe mantenerse mediante la hoja de ruta (o documento de seguimiento) y el contenedor. El simple hecho de que el material sea 316L no garantiza, por sí solo, que el perno acabado sea apto para un entorno que requiera limpieza de grado médico.
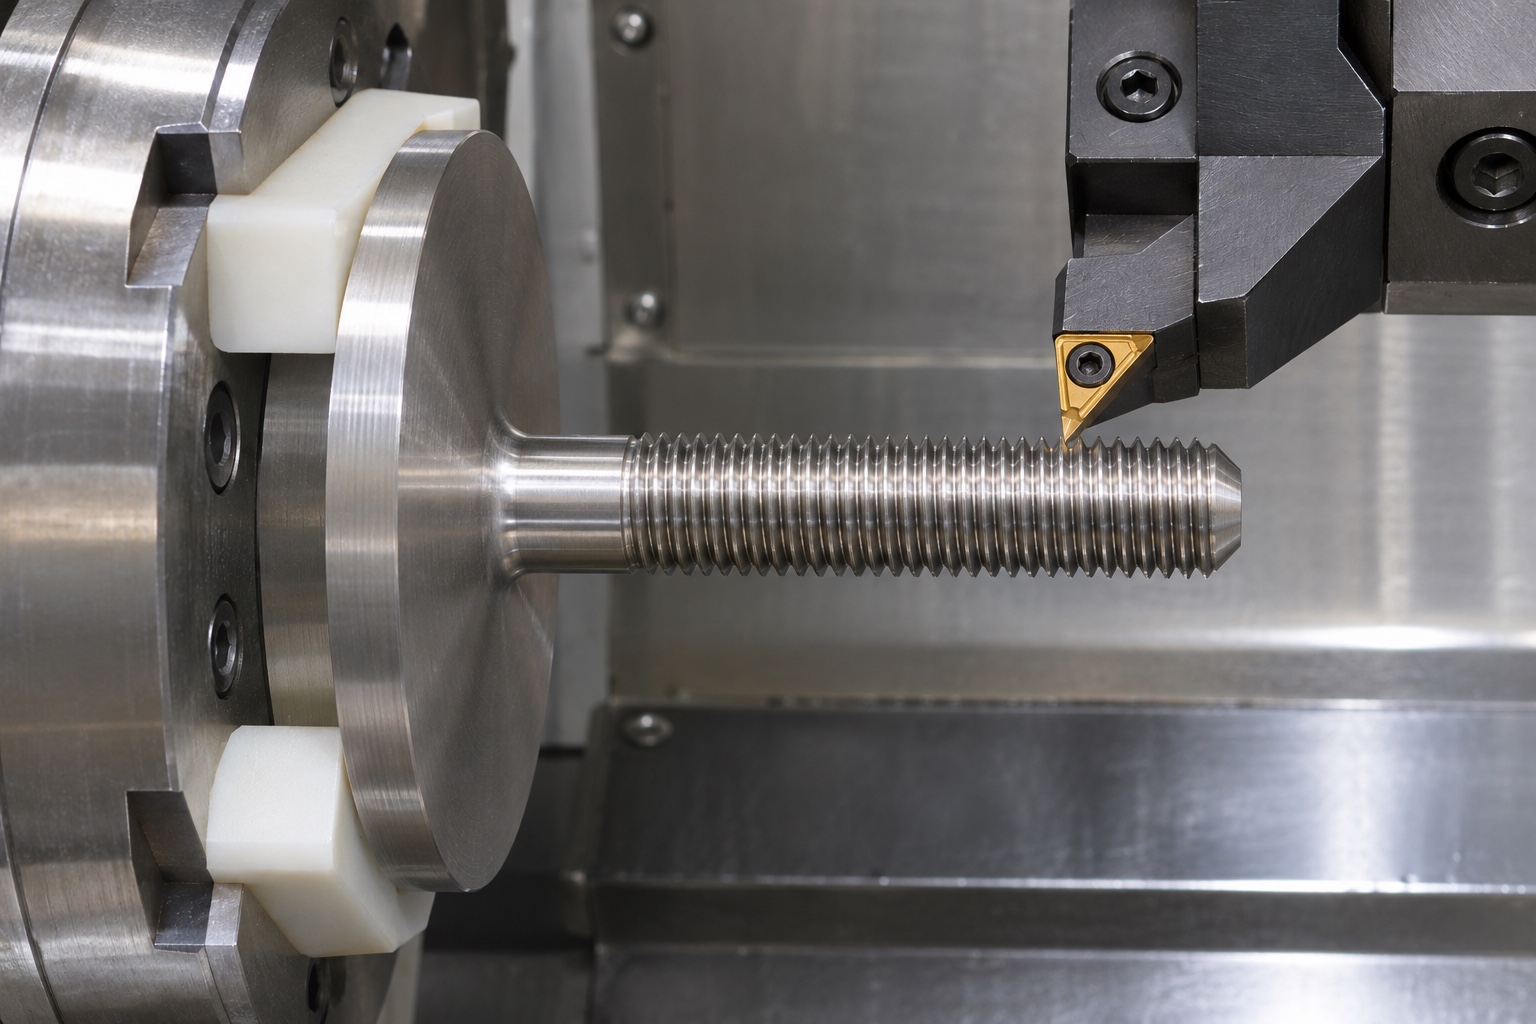
Planifique de forma conjunta la secuencia de torneado de la base (en forma de disco) y del vástago.
Revise bruto, agarre, acceso y separación como secuencia común. Tornear vástago y rasgos accesibles del disco puede conservar relaciones; la cara inferior puede necesitar segundo amarre. Recupere referencias sin dañar rosca ni deformar pie. Las mordazas protectoras son una opción, no evidencia de precisión. Defina superficies de agarre, cara acabada al final e identificación del asiento durante inspección. La ruta depende de dimensiones y requisitos reales.
Seleccione las herramientas de roscado teniendo siempre presentes los requisitos específicos para las crestas y los fondos de la rosca.
El roscado por torneado depende del perfil seleccionado, el alcance de la herramienta y la configuración específica de la máquina. La elección de la plaquita determina qué partes del perfil de la rosca se generan y qué diámetros pretorneados requieren un control adicional. No asuma que una pasada de roscado establece automáticamente todos los requisitos de crestas, raíces o diámetros exteriores. Verifique la retirada de la herramienta cerca de la base, en la salida de la rosca y el espacio libre para la última espira útil. Los parámetros de corte deben seleccionarse en función del material, la herramienta y la configuración, en lugar de copiarse de otra pieza. Esta guía no prescribe una velocidad, un avance o un número de pasadas universales.
Controle la zona de salida de la rosca y elimine las rebabas sin alterar el ajuste.
Revise la transición entre pie y rosca útil según plano. Una vuelta incompleta, reborde o viruta puede impedir montaje. Desbarbe sin aplanar crestas, redondear demasiado el asiento ni acortar engrane. Verifique chaflán y salida después de la operación final. Si el acceso requiere nuevo alivio o radio mayor, obtenga aprobación. La facilidad del mecanizado no autoriza modificar una interfaz definida ni sustituye la posterior inspección.
Utilice calibres de rosca adecuados según los criterios de aceptación.
Un calibre anular de rosca adecuado permite verificar los límites funcionales especificados, pero no proporciona información detallada sobre la planitud de la base, la alineación del vástago, la identidad del material o las características específicas de cada punto del perfil. Verifique la designación del calibre, su estado y el procedimiento de enrosque requerido según el plan de inspección. No fuerce el calibre sobre entradas de rosca dañadas, ni utilice una tuerca cualquiera como único método de aceptación. Es posible que se requieran mediciones adicionales para el diámetro exterior, la longitud útil u otras características definidas en el plano. Registre qué aspectos evalúa cada método y cuáles no, manteniendo una distinción clara entre las lecturas reales obtenidas y los valores nominales indicados en el plano.
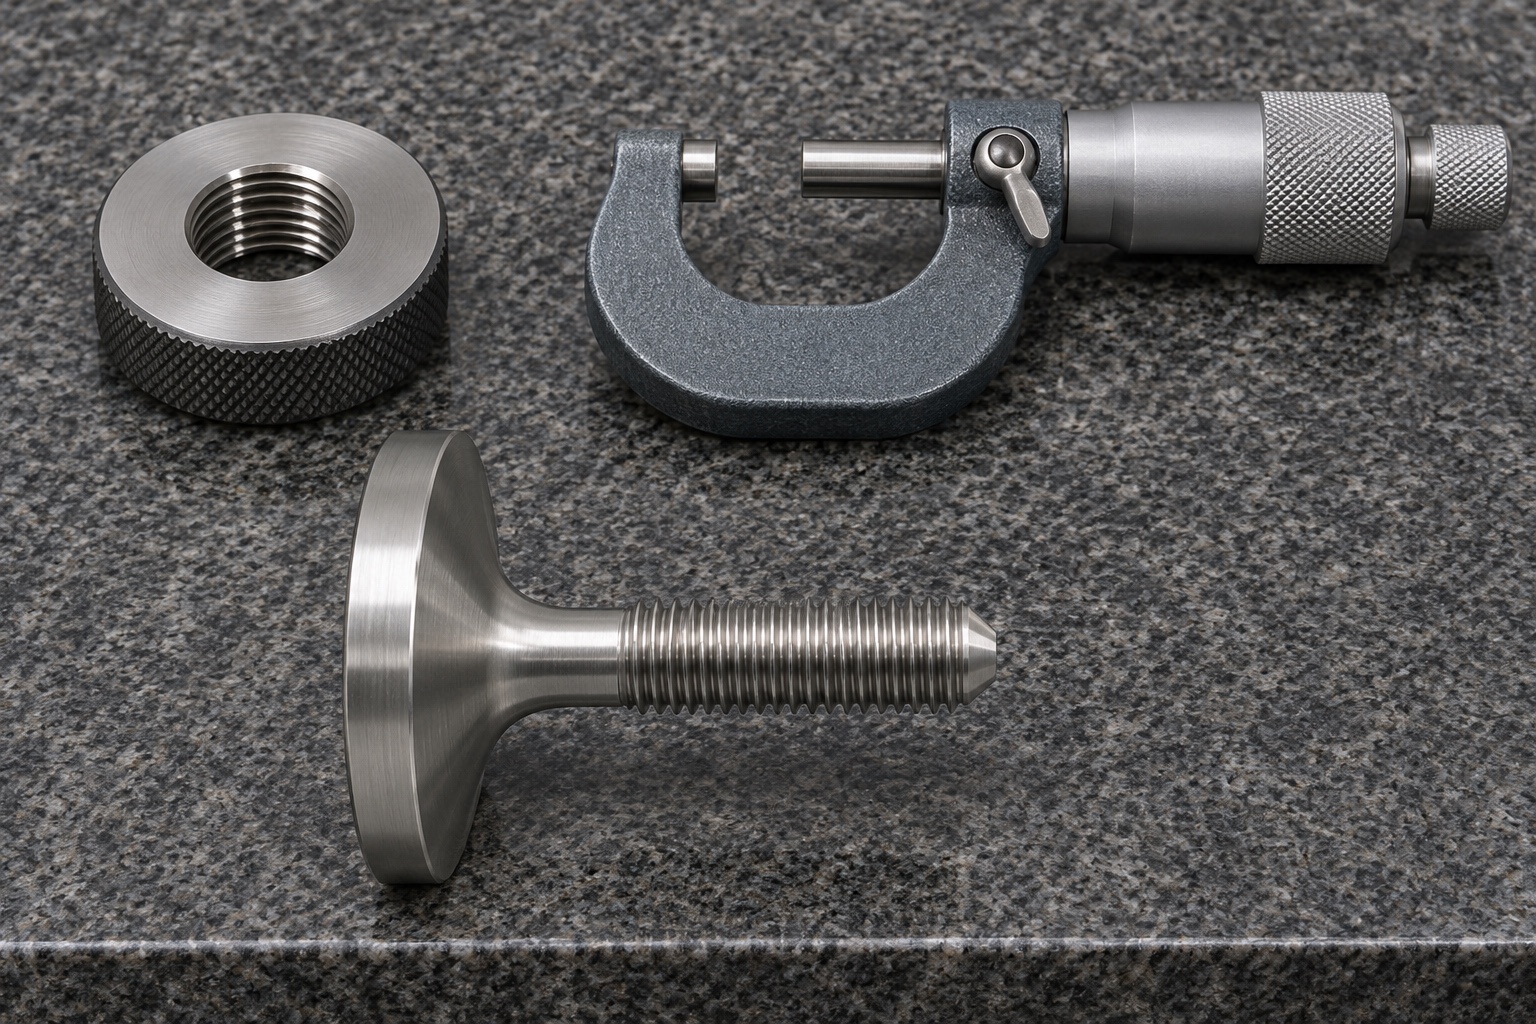
Elabore un registro de inspección de la primera pieza basado en las características técnicas.
El informe vincula revisión, material, estado, referencias y mediciones. Incluya disco, asiento, vástago, designación y longitud útil de rosca, chaflán y relaciones requeridas. Elija métodos con acceso y contacto apropiados. Un micrómetro no inspecciona toda la rosca; una foto de calibre no es un informe. Registre montaje y resultados reales. Resuelva características ambiguas o inaccesibles antes de aceptar, sin presentar nominales CAD como lecturas.
Limite las comprobaciones complementarias de montaje a su alcance real.
El uso de una referencia de acoplamiento inerte puede ayudar a observar el inicio de la rosca, el acceso y si la base del componente alcanza la superficie de asentamiento prevista. Dicha observación debe documentar la revisión de la referencia utilizada y las condiciones del montaje. No obstante, este procedimiento no permite determinar la capacidad de carga, la resistencia al aflojamiento, el rendimiento durante la limpieza, la compatibilidad con cestas de lavado ni la vida útil en un sistema médico en funcionamiento. Si se requieren estas prestaciones, el diseñador del equipo deberá definir actividades de cualificación específicas. Un montaje manual fluido solo es válido en el contexto de la observación realizada; no debe sustituir a la verificación de la conformidad dimensional ni utilizarse como una justificación de seguridad sin fundamento en los registros de adquisición.
Proteja la rosca y la base durante la limpieza y el envasado.
Elimine los residuos del mecanizado conforme a las especificaciones acordadas para la entrega, prestando especial atención a la raíz de la rosca y a la zona de transición con la base. Defina los límites de residuos admisibles y los métodos de verificación si la aplicación lo requiere. Separe las piezas de modo que los vástagos roscados no golpeen las superficies de asentamiento adyacentes durante su manipulación. El embalaje debe sostener la pieza sin forzar la inserción de tapas protectoras sobre roscas funcionales, a menos que dicho procedimiento esté expresamente aprobado. Una bandeja que parezca limpia constituye un embalaje protector, pero no una barrera estéril ni una prueba de limpieza validada. Asegúrese de que la identificación de la pieza se encuentre fuera de las superficies críticas y especifique qué comprobaciones debe realizar el equipo receptor antes del almacenamiento o montaje.
Prepare una solicitud de cotización (RFQ) basada en planos para pernos de soporte personalizados.
Envíe plano, modelo, cantidades, material, rosca completa, engrane, referencia del pie y estado final. Destaque relación asiento-eje e inspección requerida. Separe prototipo y series cortas sin asumir esfuerzo idéntico. Pida DFM de salida de herramienta, recuperación del segundo amarre y acceso del calibre. Acuerde excepciones antes de producir. Una RFQ verificable separa evidencia del espárrago de la cualificación del conjunto de cesta y evita promesas sin respaldo.
FAQ
¿Demuestra un calibrador de anillo para roscas que un perno puede soportar una carga específica?
No. Este instrumento evalúa únicamente las características de la rosca contempladas por el calibrador y el procedimiento seleccionados. La capacidad de carga depende de la conexión completa, los materiales, el acoplamiento y las condiciones de servicio; por tanto, requiere una evaluación específica y diferenciada.
¿Es la longitud de la rosca completa lo mismo que la longitud total del vástago?
No. Los chaflanes en la punta, las entradas de rosca incompletas y las zonas de salida de herramienta pueden reducir la longitud de acoplamiento útil. El plano debe especificar la longitud útil de la rosca completa y cualquier requisito de transición, en lugar de basarse únicamente en la longitud total del vástago.
¿Puede una tuerca estándar sustituir al calibrador de inspección especificado?
No necesariamente. Aunque una tuerca puede servir para realizar una observación básica durante el montaje, es imprescindible conocer su estado y sus tolerancias. Utilice siempre el método de inspección aprobado para la aceptación según el plano, y registre las observaciones realizadas durante el montaje por separado.
¿Garantiza la especificación del material 316L la compatibilidad con los procesos de limpieza o esterilización?
No. Factores como la composición exacta del material, el estado de la superficie, los agentes químicos de limpieza y las condiciones de exposición son determinantes. La compatibilidad y la validación de los procesos de limpieza o esterilización dependen de la cualificación específica del componente y del equipo, no solo de la denominación de la aleación.
¿Deben tener los mismos requisitos la cara inferior y la cara superior de la base?
Solo si el diseño así lo exige. Identifique la superficie de apoyo y su relación con el eje de la rosca. Evite aplicar el mismo acabado o las mismas tolerancias geométricas a superficies que cumplen funciones diferentes.
¿Qué debe incluir una solicitud de mecanizado CNC para lotes pequeños?
Proporcione el plano con control de revisiones, la especificación del material, las cantidades, la designación completa de la rosca, la longitud útil de enrosque, las referencias de la base, los requisitos de acabado superficial y el alcance de la inspección. Indique las pruebas adicionales del sistema por separado de los criterios de aceptación de la pieza.
tanghangyun@oemach.com