
Prüfkontakt statt nur Außenkontur definieren
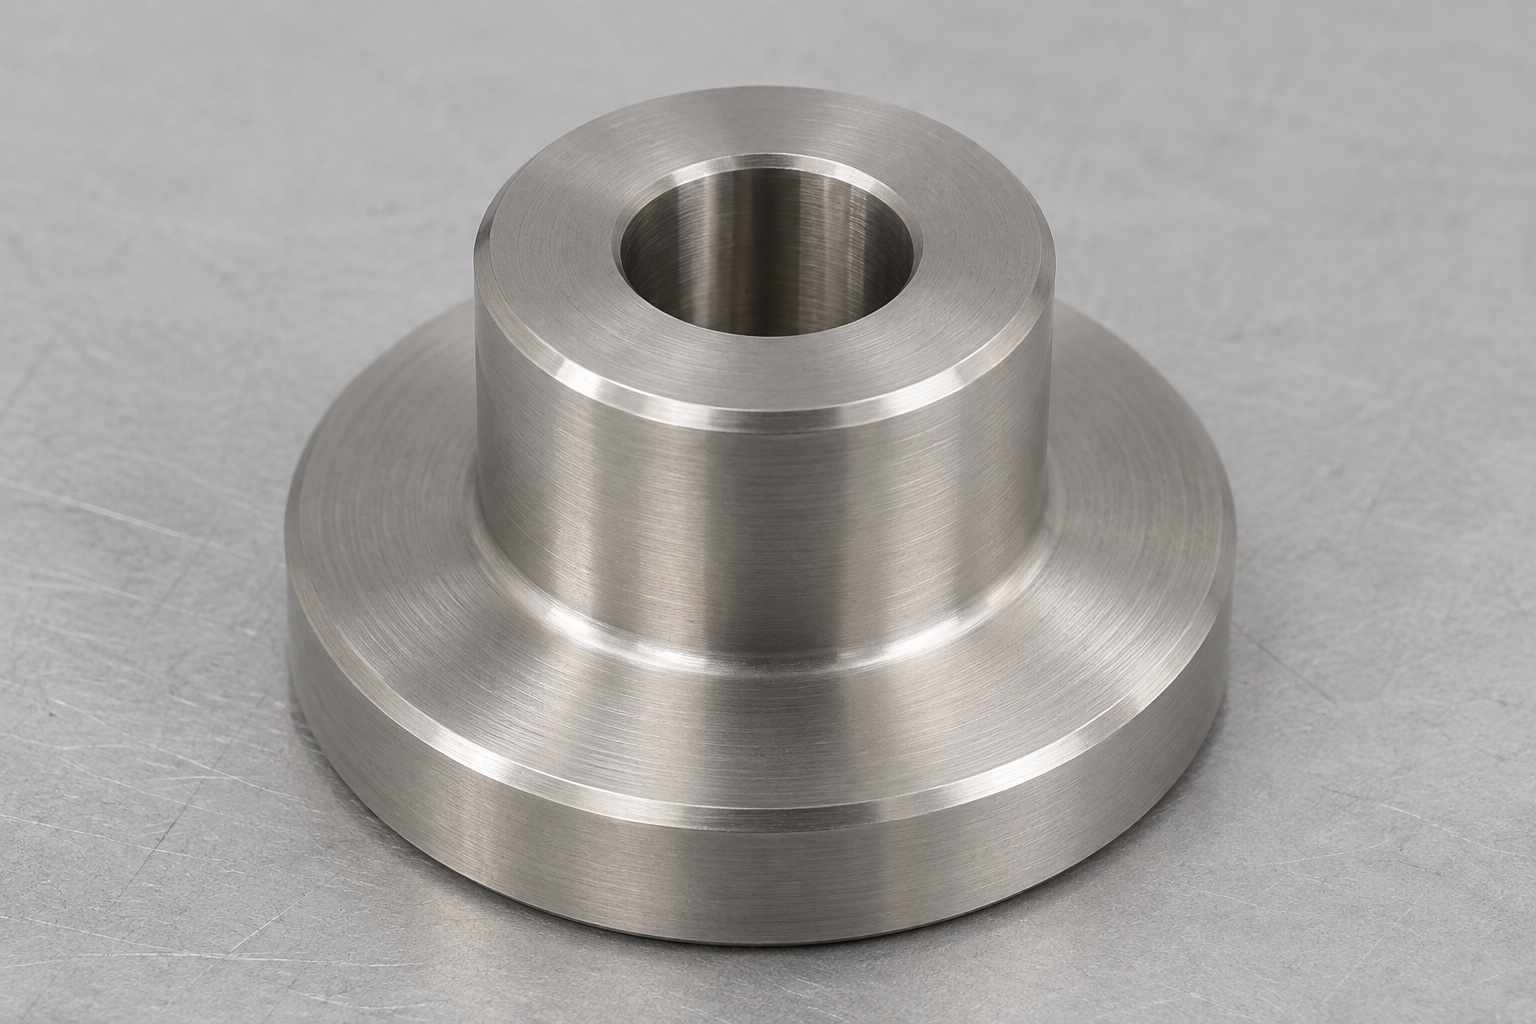
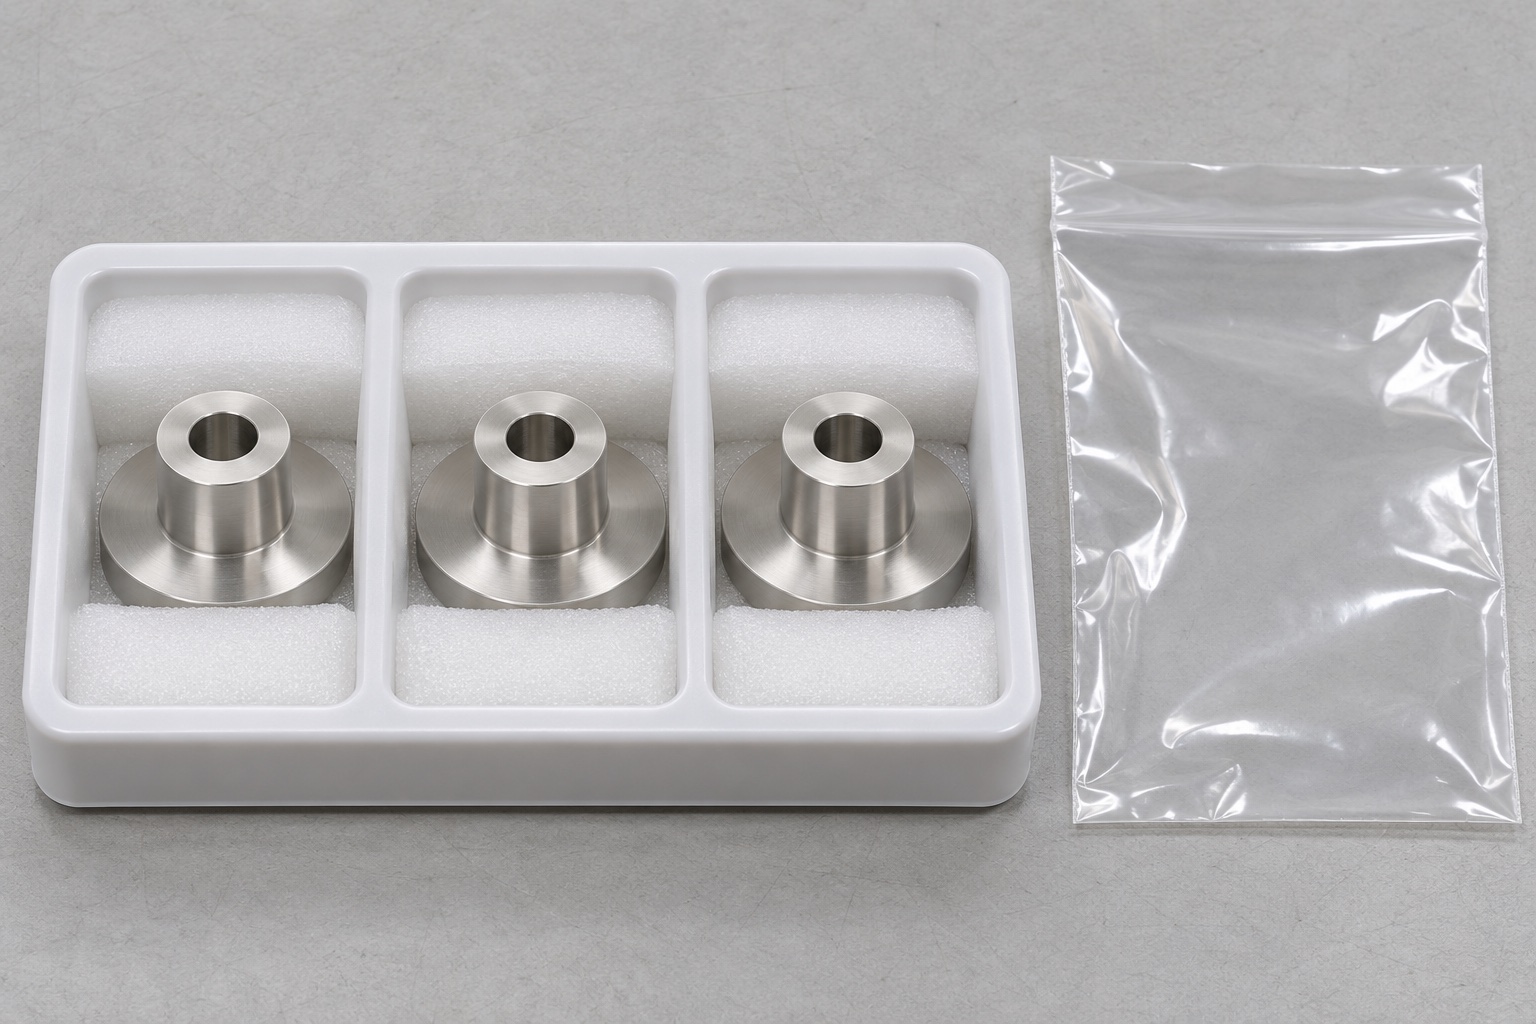
Ein Auflageknopf verleiht einer Prüfvorrichtung einen definierten mechanischen Kontakt. Bei einer Vorrichtung zur Herstellung chirurgischer Instrumente sind die nützlichen Fragen, wo das geprüfte Objekt aufliegt, auf welchen Oberflächen sich der Knopf befindet und wie sich die Montageanordnung auf diesen Kontakt auswirkt. Die repräsentative Geometrie ist hier ein breiter kreisförmiger Flansch mit einem kleineren zylindrischen Vorsprung, einer flachen Oberseite und einer einfachen axialen Durchgangsbohrung. Es besitzt weder Gewinde noch Zylindersenkung. Dieser Leitfaden befasst sich mit der Herstellung kundenspezifischer Vorrichtungen, nicht mit einem Implantat oder einem validierten Instrumentenprüfsystem. Durch präzises 316L-CNC-Drehen können die vorgesehenen Oberflächen nur dann hergestellt werden, wenn deren Funktionen und Abnahmeanforderungen in der freigegebenen Zeichnung explizit dargelegt werden.
Montagefläche und Kontakthöhe festlegen
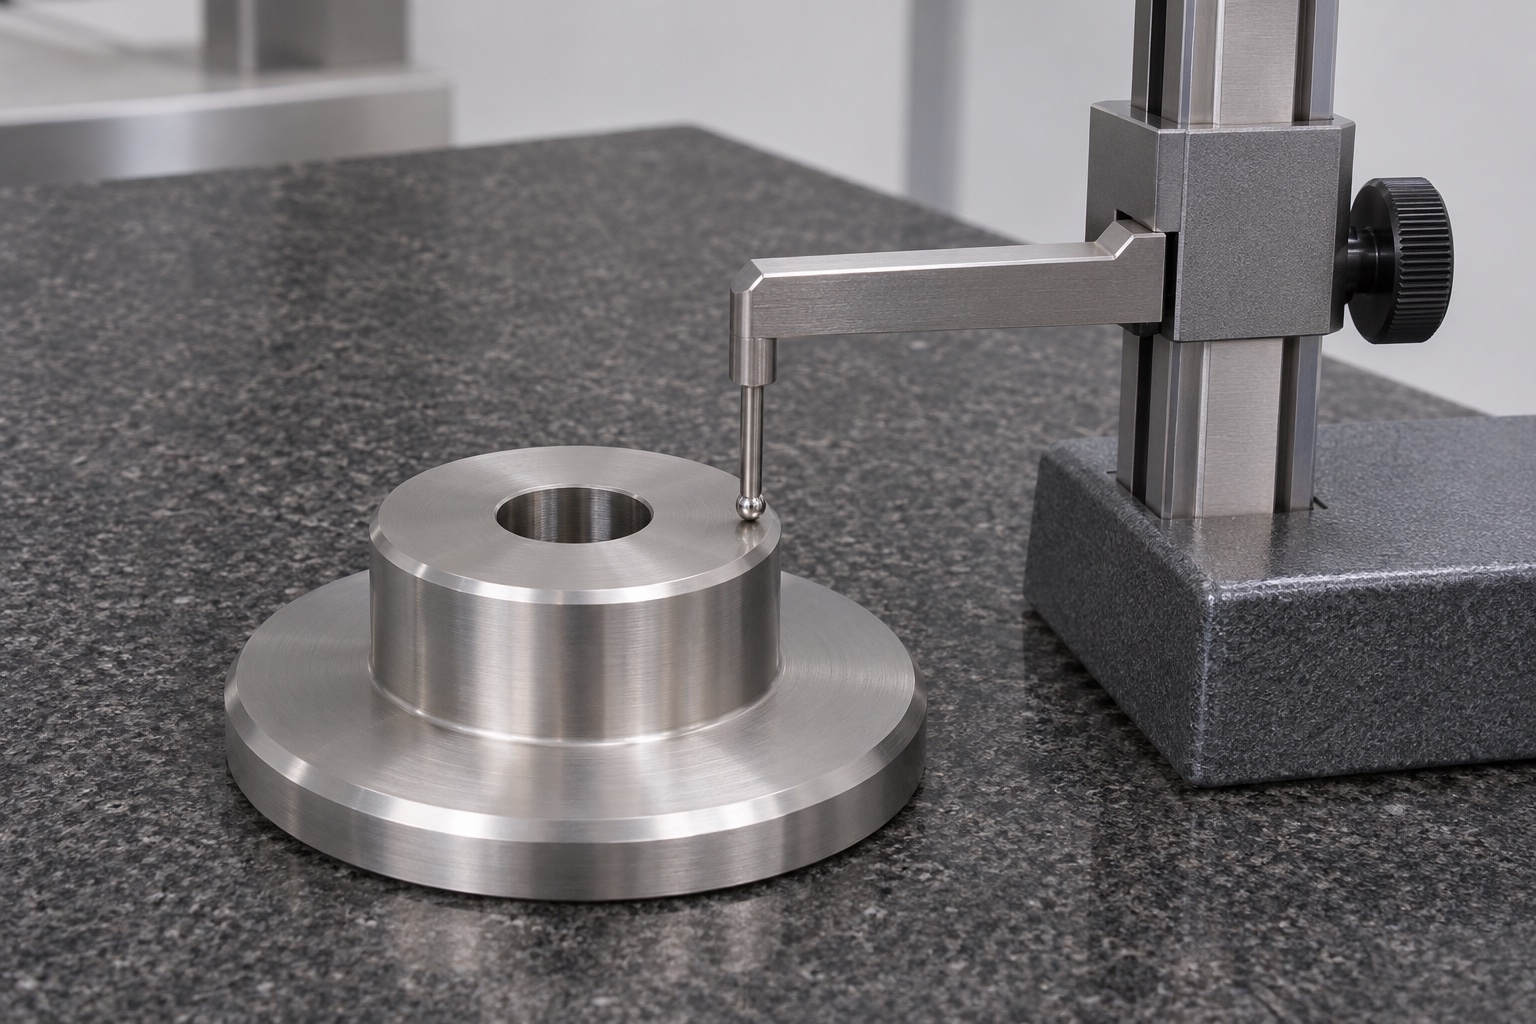
Unterscheiden Sie die Unterseite des Flansches, die obere Aufsatzfläche und die Ringschulter dazwischen. Die Montagefläche stellt die installierte Referenz dar; Die Stirnfläche des Aufsatzes stellt den vorgeschlagenen Kontakt bereit. Geben Sie an, ob die Kontakthöhe von der Flanschunterseite aus gemessen wird und ob für die Flanschdicke eine eigene funktionale Anforderung gilt. Diese Dimensionen beantworten unterschiedliche Fragen. Wenn mehrere Knöpfe eine Stützebene bilden, definieren Sie die erforderliche Zusammenbaubeziehung, anstatt von der Annahme gleicher Katalogabmessungen auszugehen, dass die vorgesehene Ebene entsteht. Eine auf einer Oberflächenplatte gemessene Höhe kann die Inspektion unterstützen, sie kann jedoch keinen undefinierten Zeichnungsbezugspunkt identifizieren oder nachweisen, dass die gesamte Vorrichtung ein chirurgisches Instrument korrekt positioniert.
Funktion der axialen Durchgangsbohrung klären
Die axiale Bohrung kann abhängig von der zugelassenen Konstruktion für einen Spielraum für Befestigungselemente oder eine Positionierungsschnittstelle sorgen. Geben Sie an, welche Rolle gilt. Ein Durchgangsloch sollte bei der Inspektion nicht stillschweigend zum primären Zentriermerkmal werden, und eine Positionierungsbohrung benötigt mehr Definition als eine Anweisung zum Durchbohren. Geben Sie die entsprechende Größe, Form und Beziehung zu den Kontaktflächen an. Überprüfen Sie die genehmigte Bauraum des freigegebenen Befestigungselements oder Stifts, ohne eine Aussparung hinzuzufügen, die das Modell nicht enthält. Wenn der Bohrungseingang einen Kantenbruch aufweist, ist dieser von einer Funktionsfase oder einem Schraubensitz zu unterscheiden. Das hier gezeigte einfache Loch bietet keinen Platz für eine verdeckte Gewindeverbindung.
316L-Identität den Drehrohlingen zuordnen
Geben Sie den Edelstahl 316L, den Rohmaterialzustand und die für die Bestellung erforderliche Materialdokumentation an. Die Rückverfolgbarkeit geht leicht verloren, wenn sich mehrere optisch ähnliche kurze Zuschnitte ein Fach teilen. Verknüpfen Sie den Rohlingsbehälter oder Fertigungslaufzettel vor der Bearbeitung mit der Zeichnungsrevision und der Rohteilidentität. Leiten Sie die Werkstoffsorte nicht aus dem Aussehen ab und ersetzen Sie es nicht durch ein anderes rostfreies Material, da beides gedreht werden kann. Wenn ein Lieferant eine wesentliche Änderung vorschlägt, bewerten Sie diese vor der Produktion. Die Materialidentität stützt den Herstellungsnachweis, aber der Sortenname allein stellt weder die Kontakteignung noch die Reinigungsbeständigkeit noch die Funktionsgenauigkeit einer aus den fertigen Knöpfen zusammengesetzten Prüfvorrichtung dar.
Erste Aufspannung mit wiederherstellbaren Bezügen planen
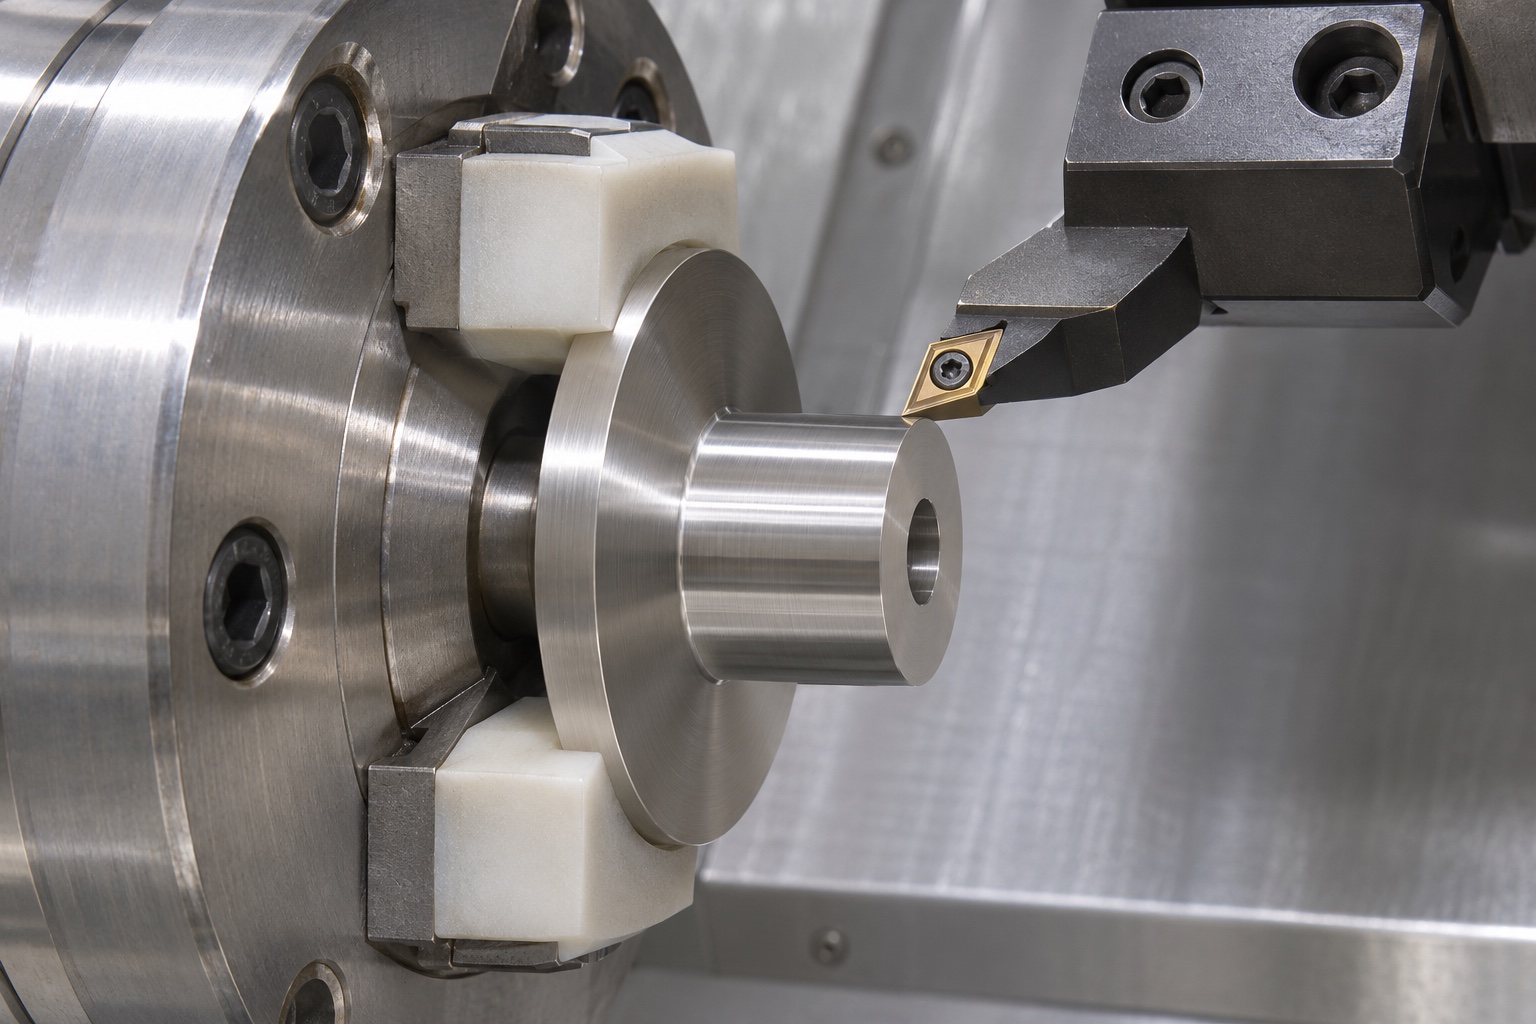
Überprüfen Sie die Aufmaßzugabe, den Backeneingriff, die Werkzeugreichweite und die vorgesehene Reihenfolge für Plandrehen, Außendrehen und Bohrungsfertigung. Eine stabile Ersteinrichtung sollte Merkmale schaffen, die während des Umspannens wiederhergestellt werden können, ohne die Kontaktfläche zu beschädigen. Geben Sie an, welche Flächen Schruppreferenzen sind und welche zu fertigen Funktionsflächen werden. Bearbeitungszeichnungen sollten es dem Bediener nicht überlassen, eine geeignete Kante als endgültigen Bezugspunkt auszuwählen. Die tatsächlichen Vorschübe, Geschwindigkeiten, Wendeschneidplattengeometrie und Kühlmittel hängen vom Material, der Maschine und dem Werkzeug ab. Ein Fachartikel zur Beschaffung kann die Planungsentscheidungen erläutern, aber ohne ein gefertigtes Teil und reale Maße kallgemeingültige Schnittbedingungen liefern oder eine erreichte Toleranz beanspruchen.
Aufsatz und Flansch beim Umspannen schützen
Der Aufbau der Gegenaufspannung muss das Teil sicher halten und gleichzeitig die zuvor bearbeiteten Oberflächen bewahren. Überprüfen Sie, ob die ausgewählten Backen den Flansch, den Aufsatz oder eine temporäre Bearbeitungszugabe berühren. Halten Sie durch Späne verunreinigte Kontakte von der Werkstückhalteschnittstelle fern. Ein kleiner eingeklemmter Span kann den Sitz beeinträchtigen oder eine Markierung hinterlassen, die später zu einem falschen Prüfkontakt wird. Vervollständigen Sie die Unterseite und die endgültige Länge mit einer dokumentierten Referenzwiederherstellungsmethode. Wenn eine weiche Spannbacke oder ein Vorrichtungseinsatz verwendet wird, ermitteln Sie deren zugelassene Geometrie und Zustand. Ein optisch polierter Aufsatz zeigt nicht, dass die gegenüberliegende Fläche in der erforderlichen Höhe oder Ausrichtung hergestellt wurde, nachdem das Bauteil aus dem Spannfutter gelöst wurde.
Schulterübergang zeichnungsgemäß festlegen
Der Übergang vom Flansch zum Aufsatz muss ausreichend definiert sein, um eine versehentliche Beeinträchtigung der Gegenvorrichtung zu vermeiden. Identifizieren Sie die zulässigen Radius-, Freistellungs- oder Schärfeanforderungen dort, wo es darauf ankommt. Fügen Sie keine Werkzeugfreiraumnut hinzu, nur weil eine Standardschneidplatte sonst einen Übergang hinterlassen würde. Ein passendes Bauteil kann auf der Flanschschulter sitzen oder diese absichtlich freigeben; Diese Alternativen führen zu unterschiedlichen Akzeptanzprüfungen. Die Werkzeugzugänglichkeit sollte während des DFM überprüft werden, bevor sich der Lieferant auf den Prozess einlässt. Wenn die Zeichnung mit den verfügbaren Werkzeugen nicht erstellt werden kann, vereinbaren Sie eine Überarbeitung, anstatt zuzulassen, dass eine undokumentierte Geometrieänderung in der Werkstatt zum neuen Entwurf wird.
Funktionskontakt beim Entgraten erhalten
Listen Sie den Aufsatzrand, den Flanschrand und beide Bohrungseingänge im Entgratungsplan auf. Ziel ist es, unzulässige Grate zu entfernen und dabei die spezifizierte Kontaktfläche und Abmessungen beizubehalten. Durch einen großzügigen manuellen Kantenbruch kann eine schmale Auflagefläche reduziert oder die nutzbare Montagefläche verändert werden. Nutzen Sie bei Bedarf einen geeigneten visuellen Zugang und eine entsprechende Vergrößerung, um einen losen Span von einem verbleibenden anhaftenden Grat zu unterscheiden. Definieren Sie, wie die Bedingung akzeptiert wird, anstatt sich auf die Anweisung zu verlassen, dass sich jedes Teil glatt anfühlen sollte. Eventuelles Polieren, Passivieren oder andere Oberflächenbehandlungen müssen den tatsächlichen Auftragsanforderungen entsprechen und bei der Entscheidung, wann die endgültigen Abmessungen gemessen werden, berücksichtigt werden.
Erstmusterprüfplan für Auflageknöpfe erstellen
Erstellen Sie eine Inspektionsmatrix, die jede Anforderung einer Methode und einer Referenzausrichtung zuordnet. Höhe, Flanschdicke, Bohrungsgröße, Aufsatzdurchmesser, Zustand der Sitzfläche und spezifizierte geometrische Beziehungen erfordern eindeutige Nachweise. Erfassen Sie den Teilezustand, die Auflageflächen und die Messbedingungen. Eine Koordinatenmessung kann helfen, Positionsbeziehungen zu beurteilen, während andere Instrumente für einzelne Größen möglicherweise besser geeignet sind; Die Auswahl der Ausrüstung muss den tatsächlichen Toleranzen und Zugängen entsprechen. Stellen Sie nominale CAD-Werte nicht als Messergebnisse dar. Bei der Erstmusterprüfung soll festgestellt werden, ob die genehmigten Fertigungs- und Prüfmethoden diese Zeichnung bewerten können, und nicht nur nachgewiesen werden, dass ein Bauteil wie das Modell auf einem Foto aussieht.
Montagebeobachtung von Maßabnahme trennen
Eine Dummy-Montageplatte und eine zugelassene Befestigungsreferenz können Zugangsbeschränkungen, Wackelbewegungen oder unbeabsichtigten Kontakt aufdecken. Notieren Sie die Referenzversion und die Montagebedingungen, damit die Beobachtung wiederholt werden kann. Diese Prüfung ist ergänzend: Durch das Anziehen einer Schraube kann eine Sitzabweichung verschleiert werden, und bei einer erfolgreichen Montage werden nicht alle Zeichnungsmaße ermittelt. Verwenden Sie ein echtes Instrument oder eine Produktionsabnahmeentscheidung nicht als improvisiertes Experiment. Der Konstruktionsverantwortliche muss die gesamte Prüfvorrichtung und ihre Methode für die vorgesehene Aufgabe qualifizieren. Ein kundenspezifischer Auflageknopf bleibt eine Komponente innerhalb dieses Systems, auch wenn sein eigener Maßbericht die Übereinstimmung mit der freigegebenen Fertigungszeichnung zeigt.
Reinigung und Verpackung als Übergabezustand definieren
Reinigungs-, Trocknungs- und Ausgangskontrollanforderungen mit der Bestellung vereinbaren. Entfernen Sie lose Bearbeitungsrückstände aus der Axialbohrung und schützen Sie beide Stirnseiten vor Beschädigungen durch Handhabung. Trennen Sie einzelne Auflageknöpfe, wenn der Kontakt zwischen Metallteilen den Aufsatz oder die Sitzfläche beschädigen könnte. Die Verpackung sollte den vereinbarten Zustand bewahren, ohne dass sich lose Fasern oder Partikel in der Bohrung ablagern. Identifizieren Sie Pakete mit der Teilenummer, der Zeichnungsrevision und den erforderlichen Aufzeichnungen beim Empfang. Gewöhnliche Schutzverpackungen sind keine Sterilbarriereverpackungen und die routinemäßige Reinigung legt keine quantitative Reinheitsgrenze fest. Solche Anforderungen müssen gesondert spezifiziert, erfüllt und durch Nachweise belegt werden, bevor sie als Lieferansprüche gelten.
Vollständige Anfrage für wiederkehrende CNC-Kleinserien vorbereiten
Stellen Sie eine kontrollierte Zeichnung und ein passendes Modell, Materialanforderungen, Mengen, Lieferbedingungen und Prüferwartungen bereit. Heben Sie die Montagefläche, die Kontakthöhe des Aufsatzes, die Bohrungsfunktion, die Übergangsanforderungen und alle Anforderungen an zusammengehörige Teilesätze hervor. Bitten Sie den Lieferanten, im Angebot ungelöste Probleme beim Werkzeugzugriff oder bei den Messungen anzugeben. Trennen Sie die Kosten für die Bewertung des Erstmusters, spezielle Vorrichtungen und zusätzliche Prüfungen von Dummy-Baugruppen von der Herstellung wiederkehrender Teile, sofern dies sinnvoll ist. Bewahren Sie bei Nachbestellungen neben den tatsächlichen Ergebnissen auch die genehmigten Einrichtungs- und Inspektionsänderungen auf. Dies macht die Präzisionsbearbeitung von Edelstahl zu einer definierten Einkaufsaufgabe und nicht zu einem Versprechen, das auf einer allgemeinen Toleranzerklärung, einem Foto oder der Tatsache basiert, dass das Bauteil für eine medizinische Fertigungsumgebung bestimmt ist.
FAQ
Was unterscheidet einen Auflageknopf von einem Abstandshalter?
Die festgelegte Kontakt- und Positionierfunktion bestimmt die Prüfung. Eine ähnliche Außenform belegt weder dieselbe Kontakthöhe noch denselben Sitzbezug oder dieselbe Vorrichtungsfunktion.
Besitzt die zentrale Bohrung eine Zylindersenkung?
Nein. Das Beispiel hat eine einfache axiale Durchgangsbohrung. Die Eintrittskante darf nicht als Schraubenkopfausnehmung oder Innengewinde beschrieben werden.
Belegt ein Höhenmesswert die gesamte Knopfgeometrie?
Nein. Bohrung, Sitzfläche, Aufsatzdurchmesser und geforderte geometrische Beziehungen benötigen jeweils geeignete Prüfmethoden und Bezüge. Die Höhe ist nur eine Anforderung.
Müssen alle Auflageknöpfe einer Vorrichtung höhengleich sein?
Nur wenn die freigegebene Vorrichtung es verlangt. Definieren Sie Satzanforderung, Bezugszustand und Abnahmemethode, statt sie aus gleichen Einzelteil-Nennmaßen abzuleiten.
Begründet 316L die Freigabe des Prüfsystems?
Nein. Werkstoffidentität qualifiziert weder die gesamte Vorrichtung noch die Messmethode oder das geprüfte chirurgische Instrument. Diese Verantwortlichkeiten sind von der Knopffertigung getrennt.
Welche Unterlagen helfen bei Wiederholaufträgen?
Freigegebene Zeichnung, Modell, Werkstoffidentität, Aufspannungen, Prüfmethode, tatsächliche Erstmusterergebnisse und Verpackungsanforderungen einschließlich freigegebener Änderungen sind aufzubewahren.
tanghangyun@oemach.com