
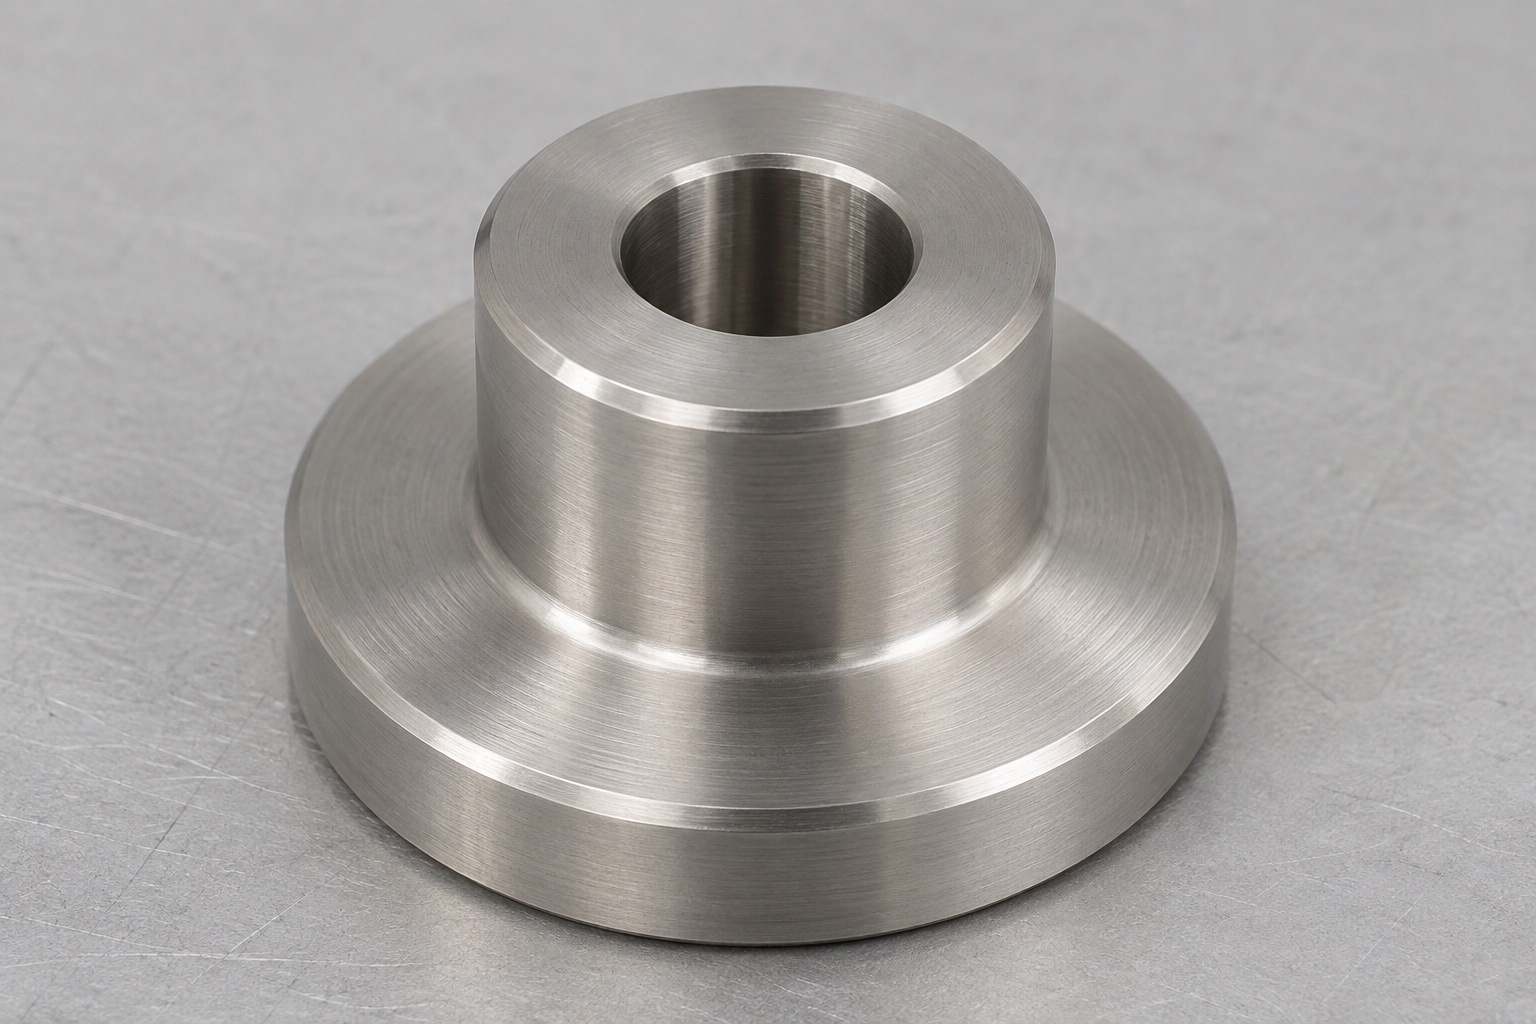
Considere primero el punto de contacto para la inspección, en lugar de la forma circular general.
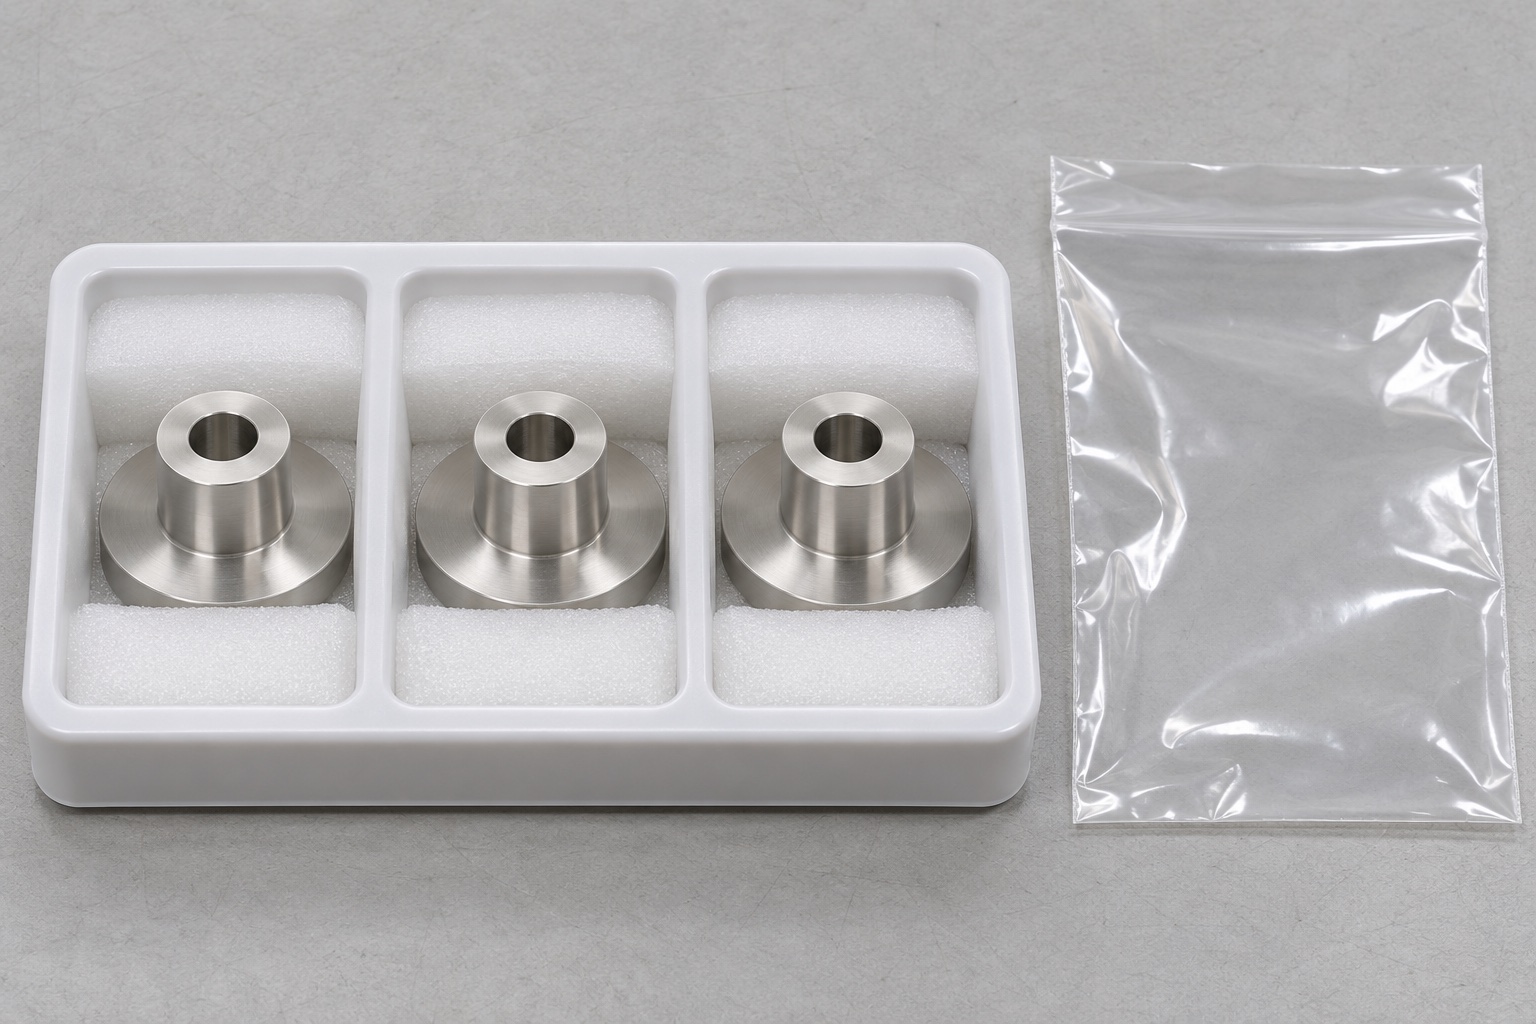
Un botón de apoyo establece un contacto definido en un útil de inspección de instrumental quirúrgico. La pieza propuesta tiene brida circular ancha, resalte cilíndrico menor, cara superior plana y un orificio axial pasante simple, sin rosca ni cajeado. El plano debe identificar apoyo, posicionamiento y aceptación antes de elegir la ruta de torneado. Esta guía trata un útil inerte, no un implante ni un sistema de inspección validado.
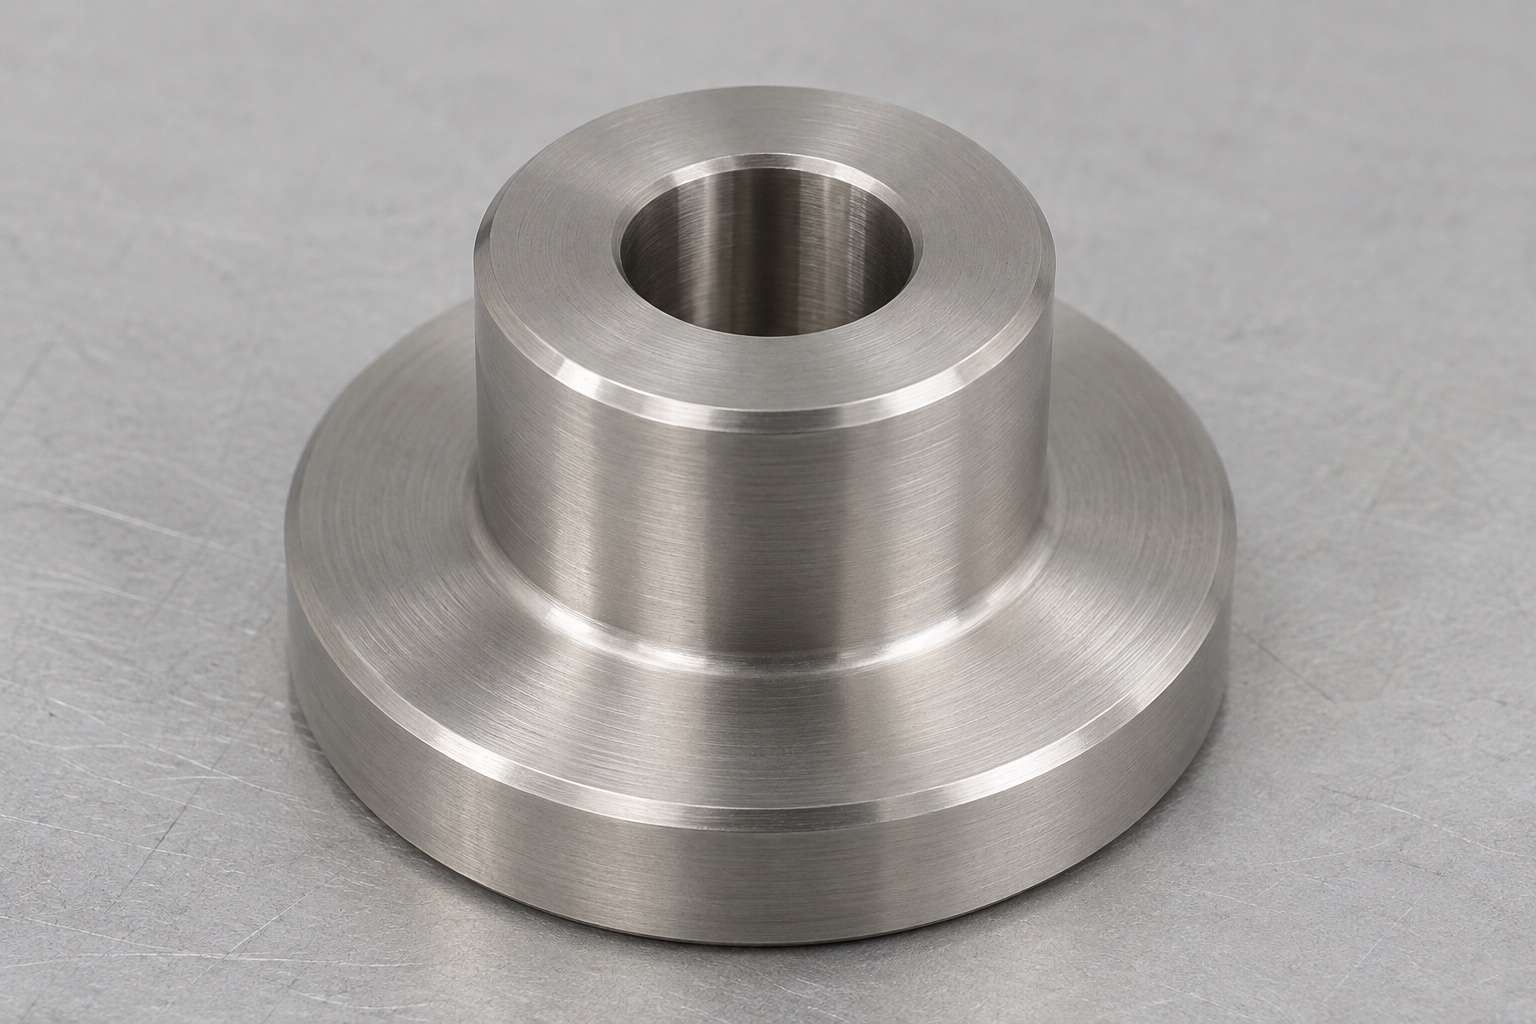
Identifique la cara de montaje y la altura de contacto.
Distinga entre la cara inferior de la brida, la cara superior del saliente y el escalón anular situado entre ambas. La cara de montaje establece la referencia tras la instalación, mientras que la cara del saliente constituye el punto de contacto previsto. Especifique si la altura de contacto debe medirse desde la cara inferior de la brida y si el espesor de la propia brida tiene requisitos funcionales específicos. Estas dimensiones responden a cuestiones distintas. Si varios puntos de referencia definen un plano de apoyo, especifique la relación requerida tras el montaje; no asuma que, por tener las mismas dimensiones nominales según catálogo, los componentes formarán automáticamente el plano deseado. Una medición de altura realizada sobre una mesa de control (mármol de verificación) puede ser útil para la inspección, pero no sirve para definir una referencia (datum) que no esté especificada en el plano, ni garantiza que el dispositivo completo posicione correctamente el instrumental quirúrgico.
Determine qué función cumple el orificio pasante.
Defina si el orificio sirve de paso al tornillo o de posicionamiento. Indique tamaño, forma y relación con las superficies de contacto. No convierta una holgura en referencia de centrado durante la inspección. Compruebe el elemento de fijación aprobado sin añadir un alojamiento ausente del modelo. Distinga el pequeño tratamiento del borde de un asiento funcional: el orificio simple no contiene una conexión roscada oculta.
Mantenga la identificación del material vinculada a las piezas torneadas en bruto (piezas base)
Especifique el acero inoxidable 316L, el estado del material de partida y la documentación necesaria para el pedido. La trazabilidad puede perderse fácilmente cuando varias piezas en bruto, visualmente similares, se almacenan juntas en una misma bandeja. Antes del mecanizado, asocie el contenedor de las piezas o la hoja de ruta del proceso con la revisión del plano y la identificación del material. No deduzca el grado del material basándose únicamente en su apariencia, ni lo sustituya por otro tipo de acero inoxidable solo porque ambos puedan mecanizarse mediante torneado. Si un proveedor propone un cambio de material, evalúelo antes de iniciar la producción. La identificación del material es fundamental para el registro de fabricación; sin embargo, el nombre del grado por sí solo no garantiza la idoneidad para el contacto, la resistencia a los procesos de limpieza ni la precisión funcional de un dispositivo de inspección ensamblado a partir de estas piezas terminadas.
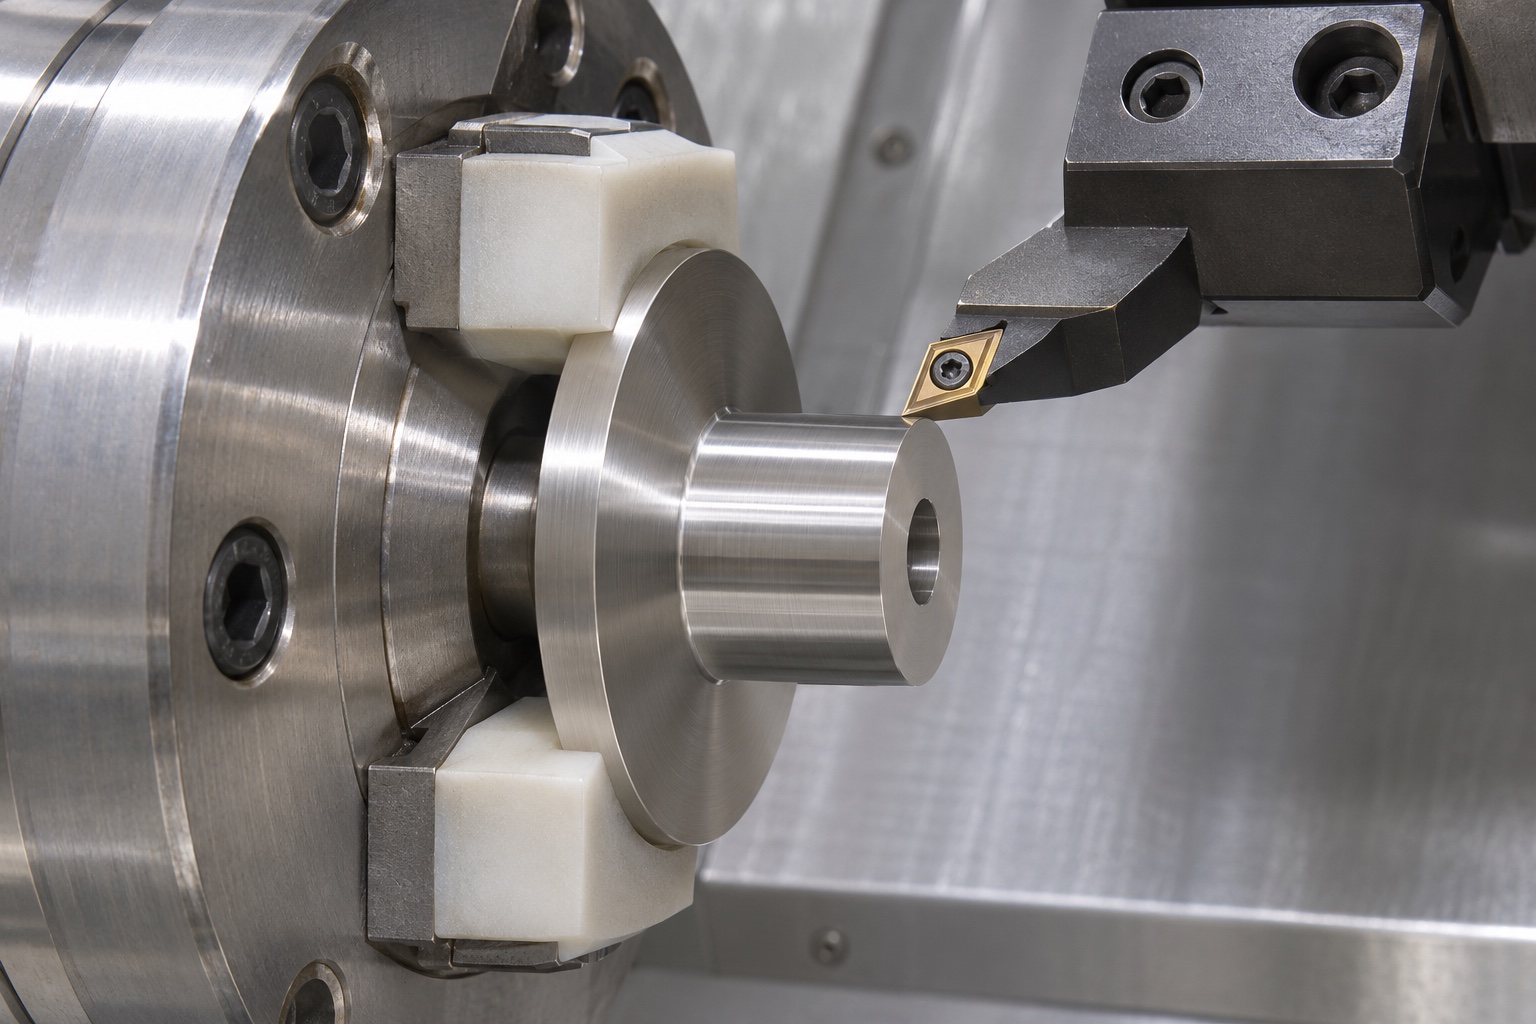
Planifique la primera operación de torneado tomando como referencia elementos recuperables
Revise sobrematerial, agarre, alcance y secuencia de refrentado, torneado exterior y mecanizado del orificio. La primera operación debe crear referencias recuperables durante el volteo sin dañar el contacto. Distinga referencias de desbaste y superficies finales. Herramienta, avances, velocidad y refrigerante se eligen para el material y la máquina reales. La planificación no demuestra una tolerancia conseguida: hacen falta piezas fabricadas y mediciones auténticas.
Proteja los resaltes (bosses) y las bridas durante la operación de volteo
La configuración de sujeción invertida debe mantener la pieza firmemente, preservando al mismo tiempo las superficies previamente acabadas. Verifique que las mordazas seleccionadas entren en contacto con la brida, el resalte o un sobrematerial de mecanizado previsto para este fin. Evite que queden virutas en las superficies de contacto del dispositivo de sujeción; una pequeña viruta atrapada puede impedir un correcto asentamiento o dejar una marca que, posteriormente, podría interpretarse erróneamente como un punto de contacto durante la inspección. Complete el mecanizado de la cara inferior y la longitud final utilizando un método documentado de recuperación de referencias. Si se emplean mordazas blandas o insertos en el dispositivo de sujeción, asegúrese de que su geometría y estado sean los aprobados. El hecho de que un resalte presente un acabado pulido no garantiza que la cara opuesta haya quedado a la altura o con la orientación requeridas una vez liberada la pieza del plato de sujeción.
Considere las transiciones entre escalones como una geometría definida en el plano.
Defina el radio, alivio o condición de arista permitido entre brida y resalte. No añada una ranura por comodidad de la herramienta. La pieza opuesta puede apoyar en el escalón o necesitar holgura; el diseño debe distinguirlo. Revise el acceso durante DFM y acuerde cualquier cambio antes de producir. Una limitación de la plaquita no autoriza a modificar informalmente la geometría aprobada.
Realice el acabado de los bordes sin alterar las superficies de contacto previstas.
Incluya en el plan de desbarbado el contorno del resalte, el borde de la brida y las entradas de los orificios. El objetivo es eliminar las rebabas inaceptables preservando, al mismo tiempo, las dimensiones y las áreas de contacto especificadas. Un redondeado manual excesivo podría reducir una superficie de contacto estrecha o alterar la sección útil de montaje. Utilice medios adecuados de inspección visual y aumento cuando sea necesario, y aprenda a distinguir entre una viruta suelta y una rebaba que permanece adherida a la pieza. Defina criterios claros de aceptación en lugar de basarse únicamente en la instrucción subjetiva de que la pieza debe estar «suave al tacto». Cualquier proceso de pulido, pasivado u otro tratamiento superficial debe ajustarse a los requisitos del pedido y tenerse en cuenta al determinar el momento en que se realizan las mediciones de las dimensiones finales.
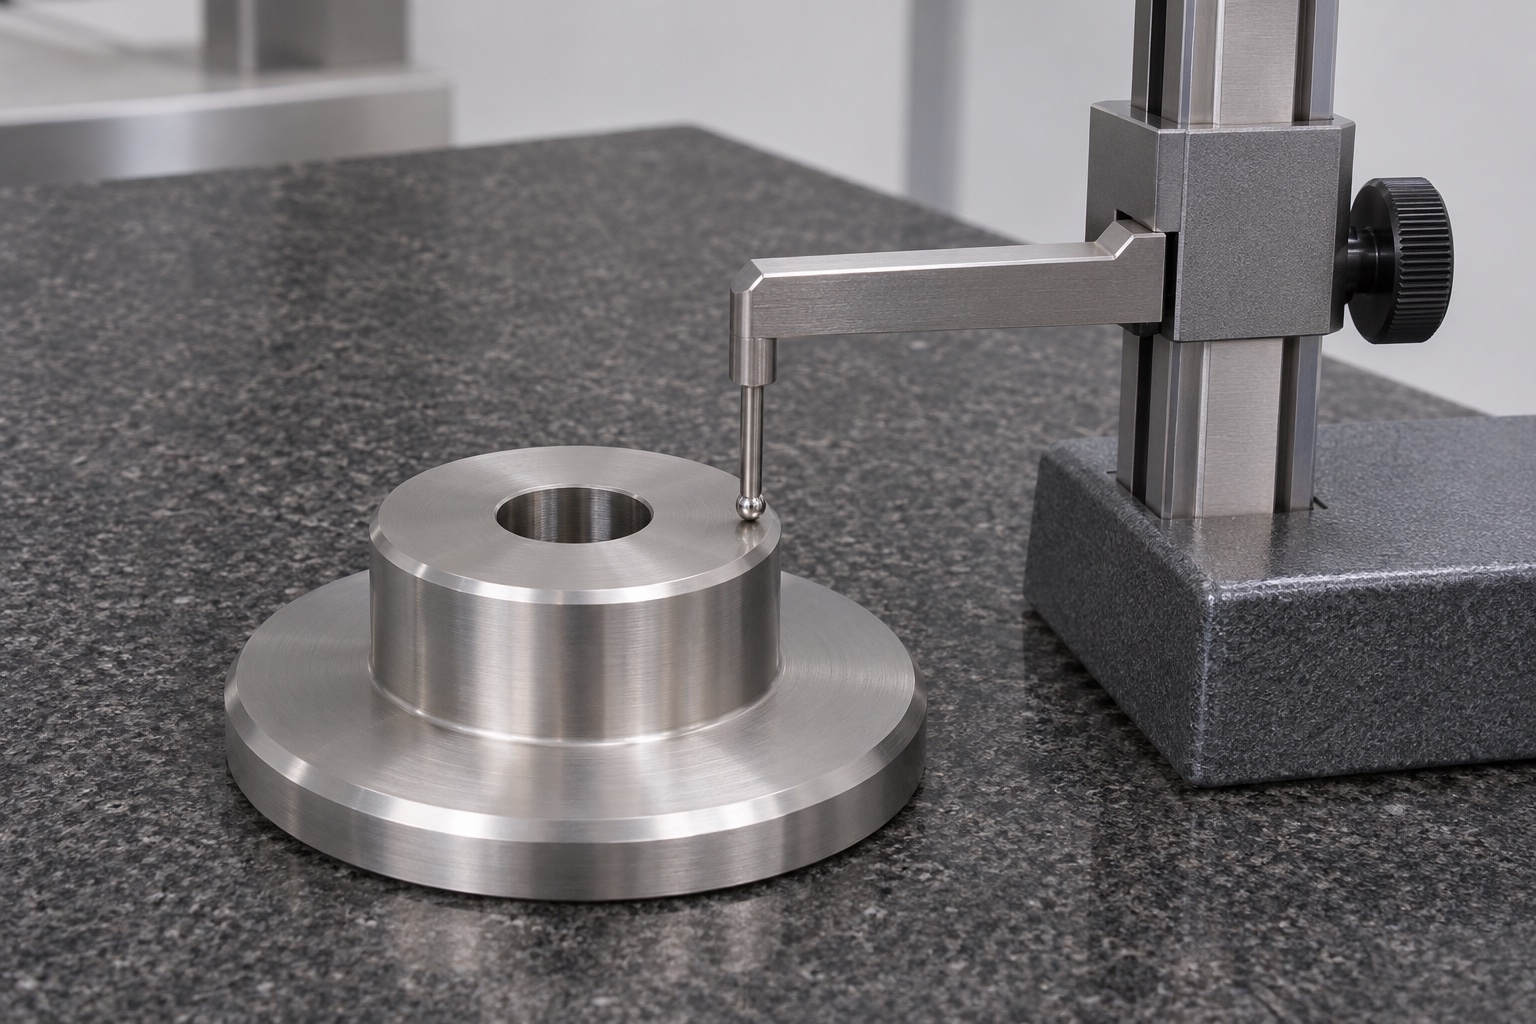
Establezca una secuencia de inspección de la primera pieza (FAI, por sus siglas en inglés) para los elementos de referencia (puntos de apoyo o botones de apoyo).
Asigne altura, espesor de brida, diámetros, asiento y relaciones geométricas a métodos y referencias adecuados. Registre estado, apoyos y condiciones de medición. La elección del equipo depende de tolerancias y acceso; un nombre de instrumento no demuestra cobertura completa. Use resultados reales, nunca nominales CAD. La primera pieza debe permitir evaluar el plano y el método propuesto, no solo mostrar parecido con una fotografía.
Separe las observaciones relativas al montaje en el dispositivo de sujeción de la evaluación de la conformidad dimensional.
El uso de una placa de montaje simulada y elementos de fijación aprobados puede revelar restricciones de acceso, inestabilidad (balanceo) o contactos no deseados. Registre la revisión de los elementos de referencia y las condiciones de montaje para que la observación pueda ser replicada. Esta verificación es complementaria: el apriete de un tornillo puede ocultar una discrepancia en el asiento de la pieza, y un montaje exitoso no garantiza el cumplimiento de todas las dimensiones especificadas en el plano. No utilice un instrumento de medición real ni una decisión de aceptación de producción como parte de un experimento improvisado. El responsable del diseño debe validar el dispositivo de inspección completo y su metodología para la tarea prevista. Un elemento de apoyo (o *button*) fabricado a medida es solo un componente dentro de dicho sistema, incluso cuando su propio informe dimensional indique conformidad con el plano de fabricación aprobado.
Defina la limpieza y el embalaje como condiciones controladas para la entrega del componente.
Acuerde los requisitos de limpieza, secado e inspección final en la orden de compra. Elimine los residuos de mecanizado sueltos del orificio axial y proteja ambas caras extremas para evitar daños durante la manipulación. Separe las piezas individuales si el contacto entre partes metálicas pudiera dañar el resalte o la superficie de apoyo. El embalaje debe preservar el estado acordado sin depositar fibras o partículas sueltas en el orificio. Identifique los paquetes con el número de pieza, la revisión del plano y la documentación necesaria para la recepción. Un embalaje protector convencional no constituye un sistema de barrera estéril, y la limpieza habitual no establece un límite cuantitativo de limpieza. Dichos requisitos deben especificarse, ejecutarse y documentarse por separado antes de que puedan exigirse como parte de las condiciones de entrega.
Prepare una solicitud de cotización (RFQ) que facilite la repetición de pedidos de bajo volumen mediante mecanizado CNC.
La RFQ debe incluir plano y modelo controlados, 316L, cantidades, estado de entrega e inspección. Destaque montaje, altura de contacto, función del orificio, transición y cualquier requisito del conjunto. Solicite limitaciones durante la oferta y separe primera pieza, útiles especiales y comprobaciones con modelos inertes. Para repetir pedidos, conserve métodos aprobados y resultados reales. El entorno médico no sustituye una especificación de fabricación verificable.
FAQ
¿Qué diferencia a un «botón de referencia» (datum button) de un espaciador?
Sus funciones definidas de contacto y posicionamiento determinan los requisitos de inspección. Una forma exterior similar no implica necesariamente la misma altura de contacto, la misma referencia de apoyo ni la misma función dentro de un dispositivo de sujeción.
¿Presenta el orificio central un avellanado cilíndrico (cajeado)?
No. En este ejemplo, se trata de un orificio axial pasante simple. El tratamiento del borde de entrada no debe describirse como un alojamiento para la cabeza de un tornillo ni como una rosca interna.
¿Es posible determinar la geometría completa del botón mediante una única medición de altura?
No. La altura es solo uno de los requisitos. El tamaño del orificio, las condiciones de asentamiento, el diámetro del resalte y las relaciones geométricas especificadas requieren sus propios métodos de evaluación y referencias adecuados.
¿Deben tener todos los botones de un dispositivo de sujeción la misma altura?
Solo si el dispositivo aprobado lo requiere. Defina el requisito establecido, la condición de referencia y el método de aceptación, en lugar de deducirlos a partir de piezas individuales nominalmente idénticas.
¿El uso de acero 316L implica la aprobación del sistema de inspección?
No. La identidad del material no constituye una validación del dispositivo de sujeción completo, del método de medición ni del instrumento quirúrgico inspeccionado. Dichas responsabilidades son independientes de la fabricación del botón.
¿Qué registros son útiles para un pedido recurrente?
Conserve el plano aprobado, el modelo, la identidad del material, el dispositivo de sujeción aprobado, el método de inspección, los resultados reales de la primera pieza fabricada y los requisitos de embalaje, incluidos los cambios que hayan sido aceptados.
tanghangyun@oemach.com