
Die Gehäusebaugruppe des Servogetriebes sitzt fest, das Lager ist nicht ordnungsgemäß eingepresst oder die Dichtfläche ist instabil. Oft handelt es sich nicht um einen einzelnen Lochdurchmesser, sondern die Beziehung zwischen Lochachse, Dichtfläche und Montageloch ist nicht konsistent. Bei der Überprüfung der nicht standardmäßigen Teileverarbeitung wird OEMach zunächst wichtige Benchmarks aus der Montagekette von Lagern, Abtriebswellen und Motorschnittstellen ableiten.
Das Reduziergehäuse wird nicht durch Ausbohren einiger Lagerlöcher fertiggestellt. Es muss den Lageraußenring, die Abtriebswelle, den Enddeckel, den Motorflansch und die Dichtungsstruktur tragen. Jede Referenzänderung kann bei der Montage zu Widerstand führen. Insbesondere im Prototypen- oder Kleinserienstadium, wenn Öffnung, Anschlag, Dichtfläche und Montageloch in der Zeichnung von verschiedenen Personen definiert werden, kann es leicht passieren, dass ein einzelnes Teil den Test besteht, der Zusammenbau jedoch nicht reibungslos verläuft.
Konstruktionsangaben, Bearbeitungskontrollen und Lieferauswirkung
| Standort | Verarbeitungs- und Prüfschwerpunkte | Anormale Montageleistung |
|---|---|---|
| Lagerloch | Bohrungsdurchmesser, Rundheit und koaxiale Beziehung zu benachbarten Bohrungen | Das Lager ist ungleichmäßig gedrückt oder der Rotationswiderstand ist zu groß |
| Dichtfläche des Enddeckels | Ebenheit, Oberflächenzustand und relative Lochachsenbeziehung | Es besteht die Gefahr eines instabilen Sitzes der Endkappe oder eines Dichtungsversagens |
| Stopp der Motorinstallation | Anschlagdurchmesser und Endflächenposition | Der Motor und das Untersetzungsgetriebe sind nicht konzentrisch |
| Befestigungslöcher und Positionierungslöcher | Hauptpositionierung, Durchgangslöcher und Anzugsreihenfolge | Die Montage vor Ort klemmt oder die Löcher lassen sich nur schwer ausrichten |
Zur Bestimmung sollte das Lagerloch in der gesamten Getriebekette platziert werden
Die Größe des Lagerlochs ist nur der erste Schritt. Der koaxialen Beziehung zwischen den vorderen und hinteren Löchern, der Vertikalität der Lochachse relativ zur Dichtfläche der Endabdeckung und der Höhe des Lagerlochs relativ zur Motorschnittstellenfläche muss mehr Aufmerksamkeit geschenkt werden. Betrachtet man die Außenkontur der Schale als einzige Stirnfläche, kann es nach mehrfacher Aufspannung durch das Lochsystem, das eigentlich für die Rotationspositionierung verantwortlich ist, zu kumulativen Abweichungen kommen. Bei der Bearbeitung und Inspektion sollte versucht werden, die gleichen Koordinaten rund um das Lagerloch, die Stirnfläche und den Positionierungsanschlag festzulegen.
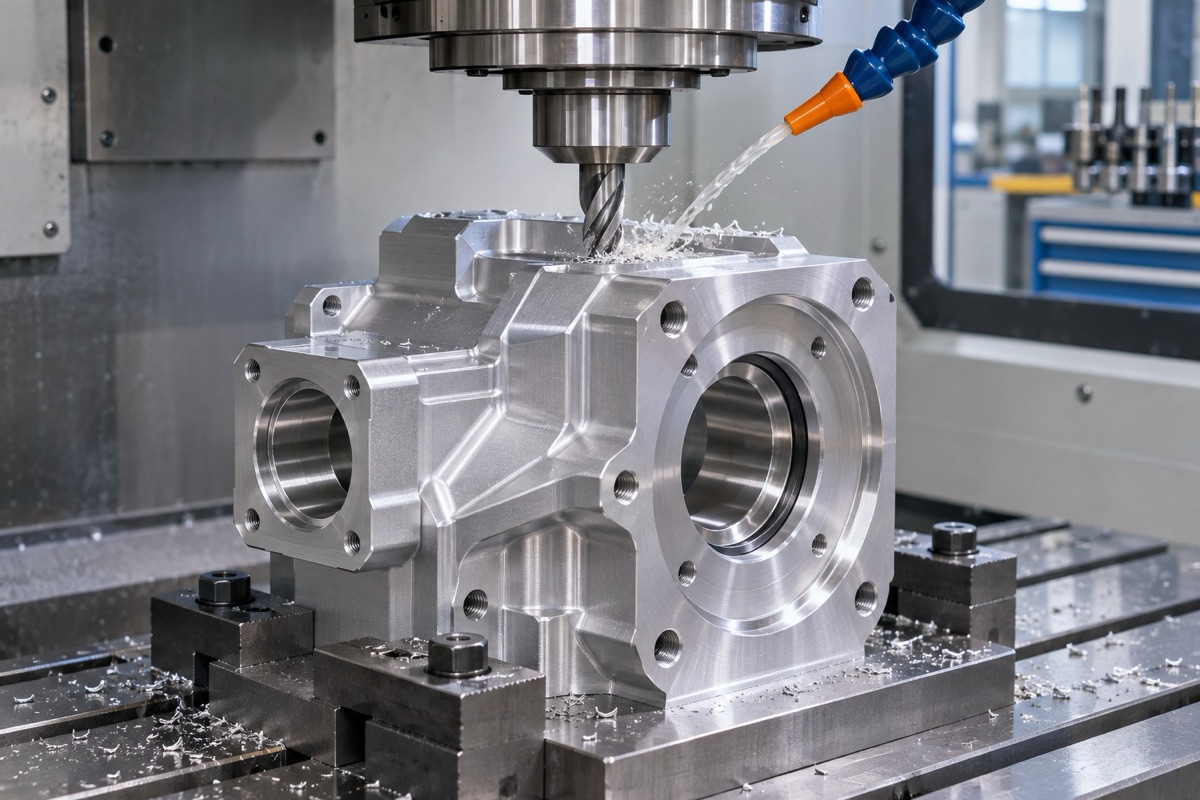
Abbildung 1: CNC-Bearbeitung der Lagerbohrung, des Anschlags und der Dichtfläche des Servogetriebegehäuses.
Die Dichtfläche sollte nicht als gewöhnliche Erscheinungsfläche betrachtet werden
Die Rolle der Gehäuseendfläche hängt vom Dichtungstyp ab: Es kann sich um die Kontaktfläche des Enddeckels, die O-Ring-Nutreferenz oder die Lagerfläche der Lagerstopfbüchse handeln. Ebenheit, Oberflächenzustand, Verteilung der Schraubenlöcher und örtliche Fasen können sich alle auf die Montage auswirken. Wenn die Dichtfläche auch die Positionierungsreferenz für die Lagerbohrung ist, sollte die Prozessroute eine Beschädigung ihrer Beziehung beim anschließenden Drehen vermeiden.
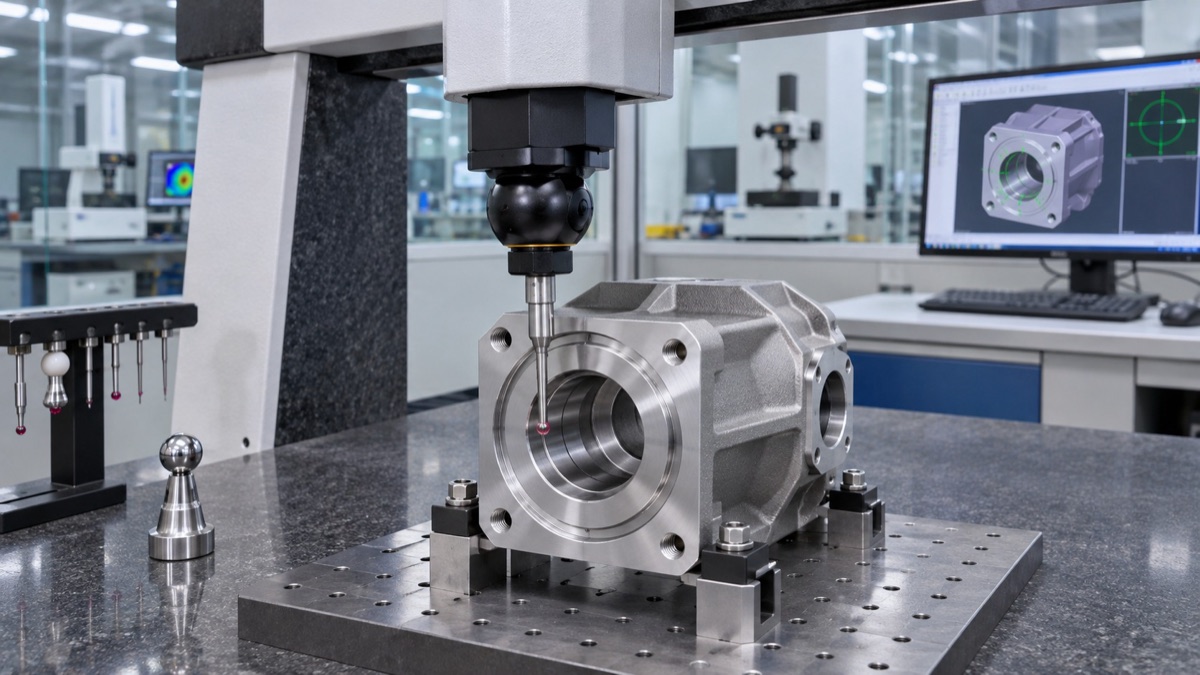
Abbildung 2: Dreidimensionale Koordinatenprüfung der Beziehung zwischen der Achse des Reduziergehäuselochs, der Endfläche und dem Montageloch.
Das Material und die Verarbeitung der Hülle müssen zur Struktur passen
Aluminiumlegierungsschalen erleichtern die Gewichtsreduzierung und Verarbeitung, aber dünnwandige Strukturen mit tiefen Hohlräumen oder großen Öffnungen sind anfälliger für Klemmungen. Bei Stahlteilen oder Gussteilen müssen Aufmaß, Eigenspannung und Bezugszustand beachtet werden. Es gibt keine feste Route, die für alle Gehäuse passt. Ein praktischerer Ansatz besteht darin, Schruppen, Spannungsarmglühen, Schlichten und die erforderliche erneute Prüfung des Lochsystems auf der Grundlage von Material, Wandstärke, Lagerlochgüte und Losgröße zu organisieren.
Das erste Teil sollte zusammen mit den Lagern und Endkappen betrachtet werden
OEMach empfiehlt, solche Gehäuse im ersten Artikelstadium in Verbindung mit tatsächlichen Lagern, Endkappen oder gleichwertigen Prüfvorrichtungen zu überprüfen. Auf diese Weise können Probleme wie Presssitz, Endpassung und Zugänglichkeit der Schrauben gleichzeitig erkannt werden, ohne dass mit der Lokalisierung der Fehlerquelle gewartet werden muss, bis alle Teile zusammengebaut sind.
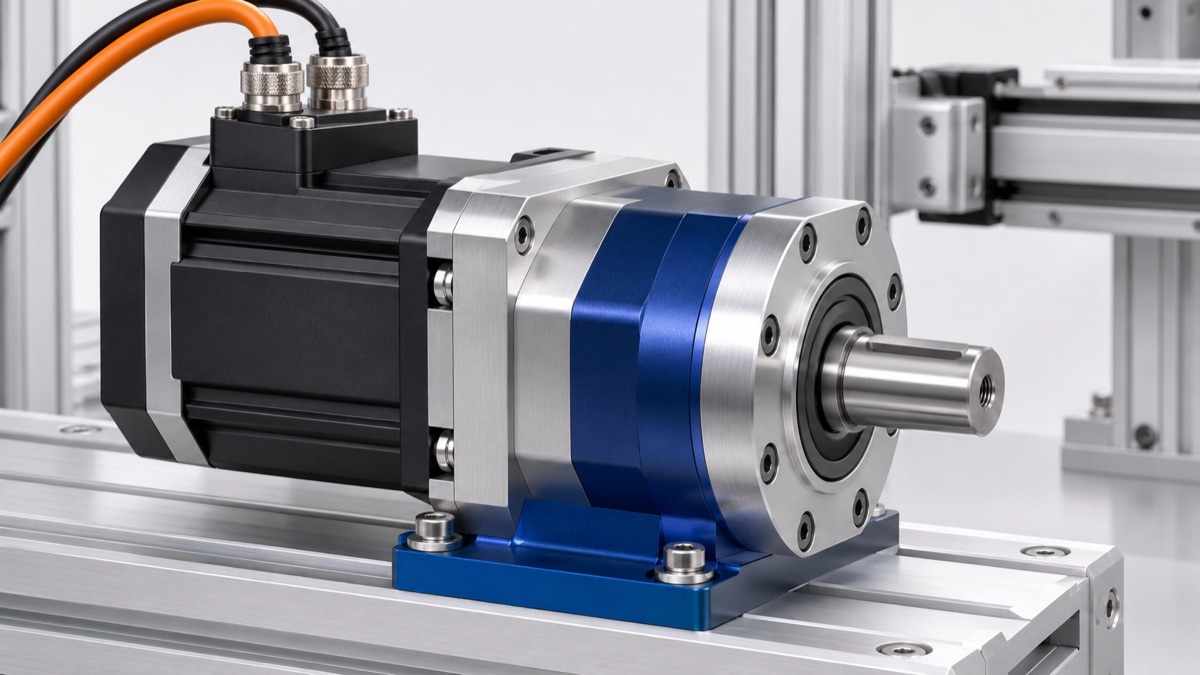
Abbildung 3: Schematische Darstellung der fertigen Baugruppe aus Getriebegehäuse und Servomotor.
Zusammenfassung
Bei Anfragen zum Getriebegehäuse geben Sie bitte das Lagermodell, die Dichtungsform des Enddeckels, die Motornaht und die Montagerichtung an. Nur wenn der Verarbeitungsplan auf die tatsächliche Übertragungskette abgestimmt ist, können Blockierungen im Spätstadium und wiederholte Reparaturen wirklich reduziert werden.
FAQ
1. Müssen die Lagerlöcher geschliffen werden?
Nicht unbedingt. Ob ein Schleifen erforderlich ist, hängt vom Material, dem Lochdurchmesser, der Toleranz, den Formanforderungen und der Losgröße ab. Einige Strukturen können die Anforderungen durch Prozesse wie Präzisionsbohren erfüllen.
2. Warum bleibt die Baugruppe hängen, obwohl der Lochdurchmesser qualifiziert ist?
Dies kann mit der Koaxialität der vorderen und hinteren Löcher, der Vertikalität der Endfläche, der Beziehung zwischen den Nähten, der tatsächlichen Toleranz des Lagers oder der Montagemethode zusammenhängen. Sie können nicht nur einen einzelnen Lochdurchmesser überprüfen.
3. Wie lässt sich die Rauheit der Dichtfläche bestimmen?
Sie sollte anhand der Dichtungsform, des Dichtungsmaterials und des Anpressdrucks ermittelt werden. Es wird empfohlen, dass beim Entwurf die funktionalen Anforderungen klargestellt werden, anstatt nur allgemeine Anweisungen zur Oberflächenbehandlung zu geben.
4. Können Kleinseriengehäuse für die erste Probemontage verwendet werden?
Ja. Wenn Lager, Endkappen oder Schnittstelleninspektionswerkzeuge bereitgestellt werden, kann der tatsächliche Montagestatus früher bestätigt werden.
5. Welche Informationen werden für ein Gehäuseangebot benötigt?
Es wird empfohlen, 2D-Zeichnungen, 3D-Modelle, Materialien, Mengen, Informationen zur Lager-/Motorschnittstelle, Schlüssellochsysteme und Anforderungen an die Oberflächenbehandlung bereitzustellen.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.