
El conjunto de la carcasa del servoreductor está atascado, el cojinete está presionado de manera anormal o la superficie de sellado es inestable. A menudo no es un problema de un solo diámetro de orificio, sino que la relación entre el eje del orificio, la superficie de sellado y el orificio de montaje no es consistente. En la revisión del procesamiento de piezas no estándar, OEMach deducirá primero los puntos de referencia clave de la cadena de montaje de rodamientos, ejes de salida e interfaces de motor.
La carcasa del reductor no se completa perforando algunos orificios para los cojinetes. Tiene que soportar el aro exterior del rodamiento, el eje de salida, la cubierta final, la brida del motor y la estructura de sellado. Cualquier cambio de referencia puede convertirse en resistencia durante el montaje. Especialmente en la etapa de prototipo o de lote pequeño, cuando diferentes personas definen la apertura, el tope, la superficie de sellado y el orificio de montaje en el dibujo, es fácil que una sola pieza pase la prueba pero el ensamblaje no se realiza sin problemas.
Datos de diseño, controles de mecanizado e impacto en la entrega
| ubicación | Enfoque de procesamiento y pruebas. | Rendimiento anormal del ensamblaje |
|---|---|---|
| Orificio de rodamiento | Diámetro del agujero, redondez y relación coaxial con agujeros adyacentes | El rodamiento está presionado de manera desigual o la resistencia a la rotación es demasiado grande. |
| Superficie de sellado de la tapa final | Planitud, condición de la superficie y relación relativa del eje del agujero. | Riesgo de ajuste inestable de la tapa del extremo o falla del sello |
| Parada de instalación del motor | Diámetro del tope y posición de la cara final | El motor y el reductor no son concéntricos. |
| Orificios de montaje y orificios de posicionamiento | Posicionamiento principal, orificios de paso y secuencia de apriete | El ensamblaje en el sitio está atascado o los orificios son difíciles de alinear |
El orificio del cojinete debe colocarse en toda la cadena de transmisión para determinar
El tamaño del orificio del rodamiento es sólo el primer paso. Es necesario prestar más atención a la relación coaxial entre los orificios delantero y trasero, la verticalidad del eje del orificio con respecto a la superficie de sellado de la cubierta del extremo y la altura del orificio del cojinete con respecto a la superficie de interfaz del motor. Si se considera el contorno exterior de la carcasa como única superficie frontal, el sistema de orificios que realmente es responsable del posicionamiento giratorio puede producir desviaciones acumulativas después de múltiples sujeciones. El procesamiento y la inspección deben intentar establecer el mismo conjunto de coordenadas alrededor del orificio del rodamiento, la cara del extremo y el tope de posicionamiento.
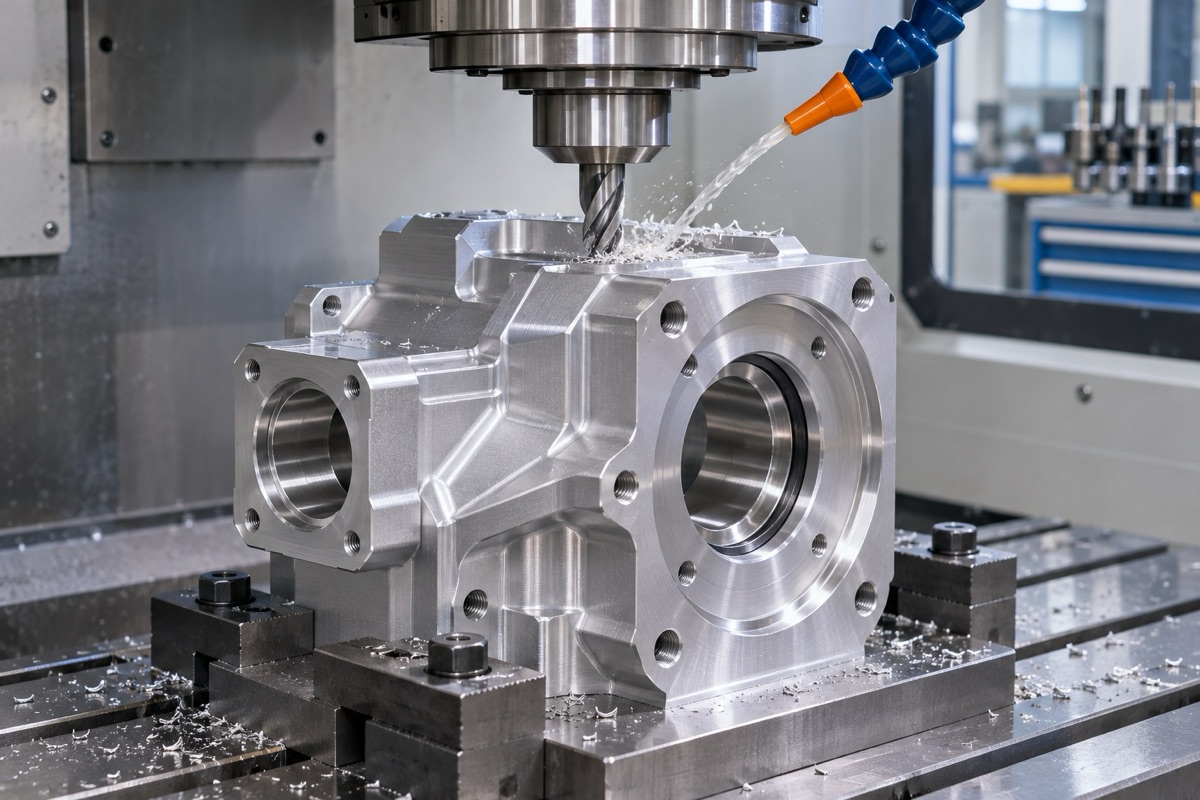
Figura 1: Mecanizado CNC del orificio del rodamiento, tope y superficie de sellado de la carcasa del servoreductor.
La superficie de sellado no debe considerarse como una superficie de apariencia ordinaria.
La función de la cara del extremo de la carcasa depende del tipo de sellado: puede ser la superficie de contacto de la cubierta del extremo, la referencia de la ranura de la junta tórica o la superficie de apoyo del casquillo del cojinete. La planitud, la condición de la superficie, la distribución de los orificios de los pernos y los chaflanes locales pueden afectar el ensamblaje. Si la superficie de sellado es también la referencia de posicionamiento para el orificio del cojinete, la ruta del proceso debe evitar dañar su relación durante el torneado posterior.
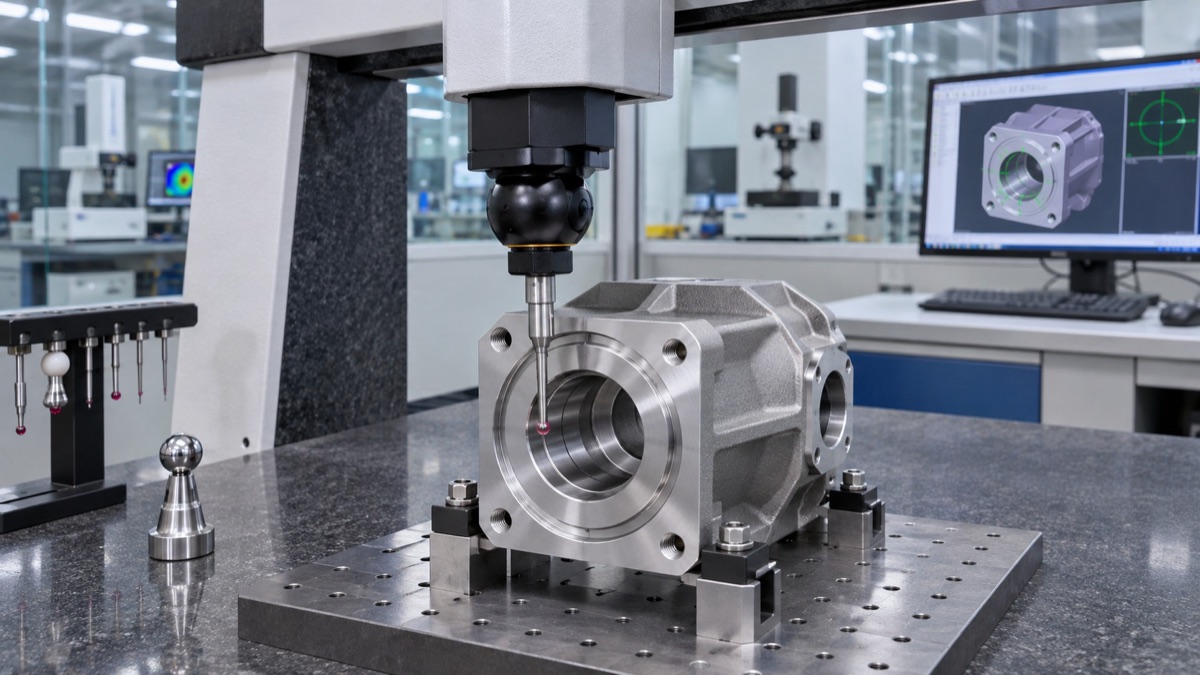
Figura 2: Inspección de coordenadas tridimensionales de la relación entre el eje del orificio de la carcasa del reductor, la cara del extremo y el orificio de montaje.
El material y el proceso de la carcasa deben coincidir con la estructura.
Las carcasas de aleación de aluminio facilitan la reducción de peso y el procesamiento, pero las estructuras de paredes delgadas, cavidades profundas o grandes aberturas son más susceptibles a la sujeción; Las piezas de acero o piezas fundidas deben prestar atención a la tolerancia, la tensión interna y el estado de referencia. No existe una ruta fija que se ajuste a todas las viviendas. Un enfoque más práctico es organizar el desbaste, el alivio de tensiones, el acabado y las nuevas pruebas necesarias del sistema de orificios en función del material, el espesor de la pared, el grado de los orificios del cojinete y el tamaño del lote.
La primera pieza se debe mirar junto con los rodamientos y las tapas de los extremos.
OEMach recomienda que dichas carcasas se verifiquen en la primera etapa del artículo junto con rodamientos reales, tapas de extremo o accesorios de inspección equivalentes. Esto permite descubrir al mismo tiempo problemas como el ajuste a presión, el ajuste final y la accesibilidad de los pernos, evitando la necesidad de esperar hasta que todas las piezas estén ensambladas antes de localizar la fuente del error.
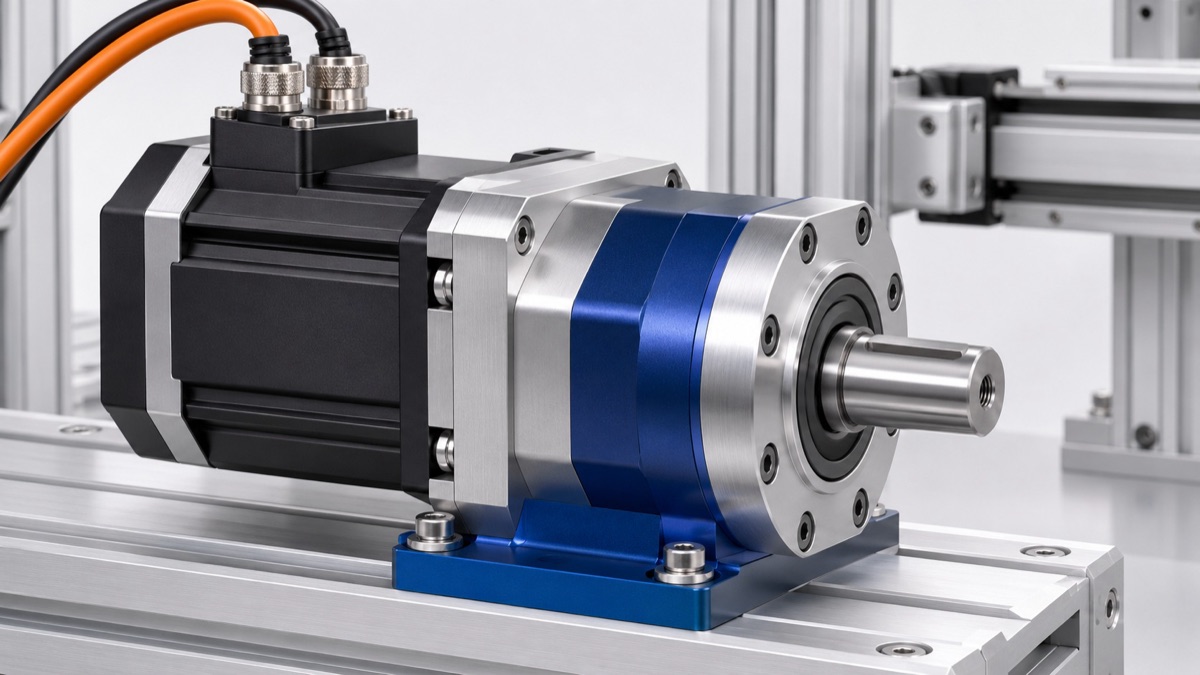
Figura 3: Diagrama esquemático del conjunto completo de carcasa del reductor y servomotor.
Resumen
Cuando realice consultas sobre la carcasa del reductor, indique el modelo del rodamiento, la forma del sellado de la cubierta del extremo, la costura del motor y la dirección de montaje. Sólo cuando el plan de procesamiento está alineado con la cadena de transmisión real se pueden reducir realmente los atascos en las últimas etapas y las reparaciones repetidas.
FAQ
1. ¿Es necesario rectificar los orificios de los cojinetes?
No necesariamente. La necesidad de rectificar depende del material, el diámetro del orificio, la tolerancia, los requisitos de forma y el tamaño del lote; Algunas estructuras pueden cumplir los requisitos mediante procesos como el mandrinado de precisión.
2. ¿Por qué se atasca el conjunto aunque el diámetro del orificio esté calificado?
Puede estar relacionado con la coaxialidad de los orificios delantero y trasero, la verticalidad de la cara del extremo, la relación entre las costuras, la tolerancia real del rodamiento o el método de montaje. No se puede comprobar simplemente el diámetro de un único orificio.
3. ¿Cómo determinar la rugosidad de la superficie de sellado?
Debe determinarse en función de la forma de sellado, el material de sellado y la presión de contacto. Se recomienda que al final del diseño se aclaren los requisitos funcionales en lugar de simplemente dar instrucciones generales sobre el tratamiento de la superficie.
4. ¿Se pueden utilizar lotes pequeños de carcasas para el ensamblaje de prueba de la primera pieza?
Sí. Cuando se proporcionan rodamientos, tapas de extremo o herramientas de inspección de interfaz, el verdadero estado del ensamblaje se puede confirmar antes.
5. ¿Qué información se requiere para la cotización de carcasas?
Se recomienda proporcionar dibujos 2D, modelos 3D, materiales, cantidades, información sobre la interfaz del rodamiento/motor, sistemas de orificios clave y requisitos de tratamiento de superficies.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.