
Die Nadelgestelle, Führungsschienensitze und Positionierungsplatten automatisierter Pipettierarbeitsplätze im Labor bestehen häufig aus unterschiedlichen Materialien und Verfahren, dienen aber letztendlich derselben wiederholten Positionierungslogik. Wenn OEMach diese Art von Kleinserienteilen verarbeitet, prüft es zunächst die Bewegungsrichtung des Moduls, die Lochabstandsreferenz und die Probenplattenschnittstelle und veranlasst dann die Verarbeitung und Überprüfung des ersten Teils.
Teilezeichnungen von Pipettierarbeitsplätzen sind oft sehr detailliert: Der Nadelhalter befindet sich auf einer Zeichnung, der Führungsschienensitz auf einer anderen Zeichnung und die Positionierungsplatte für die Probenplatte auf einer anderen Zeichnung. Bei der eigentlichen Installation der Maschine müssen sie zusammenarbeiten, um die relativen Positionen von Saugkopf, Probenplatte und Bewegungsmodul sicherzustellen. Solange die Lochabstände, die Führungsschienenoberflächen und die Positionierungsstifte aus unterschiedlichen Koordinatensystemen stammen, kann es bei der Anlage während des ersten Betriebs leicht zu Unregelmäßigkeiten beim Ein- und Ausstecken, Positionsabweichungen oder der Notwendigkeit einer Dichtungsanpassung vor Ort kommen.
Konstruktionsangaben, Bearbeitungskontrollen und Lieferauswirkung
| Teile | Bearbeitung von Bedenken | Erste Vorschlagsprüfung |
|---|---|---|
| Pipettiernadelhalter | Lochabstand, Lochachsrichtung und saubere Anfasung | Einfügungsbeziehung zur Nadel-/Spitzenbaugruppe |
| Führungsschienensitz | Ebenheit, Geradheit und Lochposition der Montagefläche der Führungsschiene | Passung und Bewegungsrichtung zur Führungsschiene oder zum Läufer |
| Positionierungsplatte für die Probenplatte | Lokalisieren von Stiftlöchern, Anschlägen sowie Demontage- und Montageräumen | Positionierung mit tatsächlichem Plattentyp oder simulierten Teilen |
| Verbindungshalterung | Übertragung des Montagebezugspunkts und der Gewindeposition | Beeinflusst die Anzugsreihenfolge die Hauptpositionierung? |
Zeichnen Sie zunächst die wiederholte Positionierungskette
Bei dieser Art von Ausrüstung ist die wichtigste Frage nicht die Frage, welcher Teil am schwierigsten zu bearbeiten ist, sondern die Frage, wo die Aktion beginnt und wohin sie letztendlich zielt. Der Lochabstand des Nadelhalters hängt normalerweise von der Spitzenanordnung ab; die Führungsschienenbasis bestimmt die Bewegungsrichtung; Die Positionierungsplatte und die Positionierungsstifte bestimmen die Position der Probenplatte. Wenn das endgültige Montageprofil, die Bewegungsrichtung und die wichtigsten Modulschnittstellen vor der Verarbeitung bereitgestellt werden können, kann die Maßkette zwischen den Teilen früher identifiziert werden.
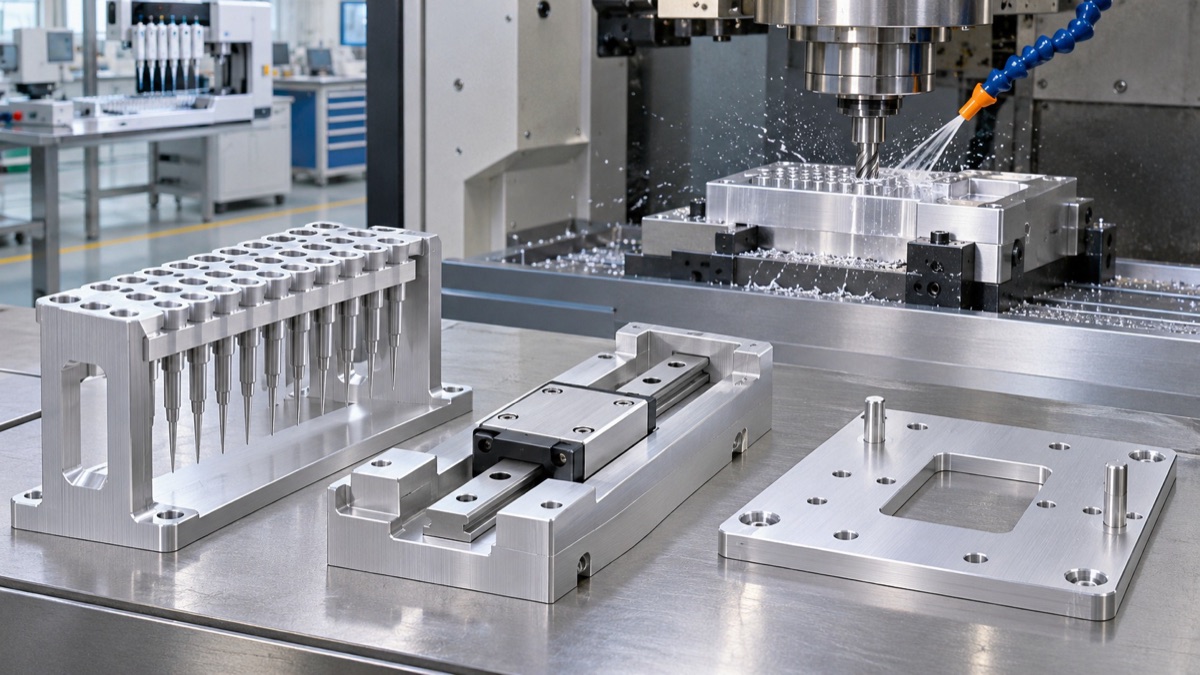
Abbildung 1: Bearbeitung von Aluminiumlegierungsteilen wie Nadelhalter, Führungsschienensitz und Positionierungsplatte des Pipettierarbeitsplatzes.
Lochabstand und Führungsschienenoberfläche müssen gemeinsam verwaltet werden
Beim Lochabstand des Nadelhalters sollte nicht nur die Größe zwischen benachbarten Löchern berücksichtigt werden, sondern auch die Parallelität und Höhe des Lochsystems relativ zur Montagefläche der Führungsschiene. Bei langen Führungsschienensitzen ist die Grobbearbeitung und anschließende Feinbearbeitung der Schienenoberfläche sowie Positionierungs- und Befestigungslöcher in der Regel besser geeignet, die Verformung nach dem Lösen zu kontrollieren. Wenn die Positionierungsplatte häufig ausgetauscht werden muss, müssen die Funktionen der Positionierungsstiftlöcher und der Schraubenlöcher unterschieden werden, um zu verhindern, dass alle Löcher in einer engen Zuordnungsbeziehung gehandhabt werden.
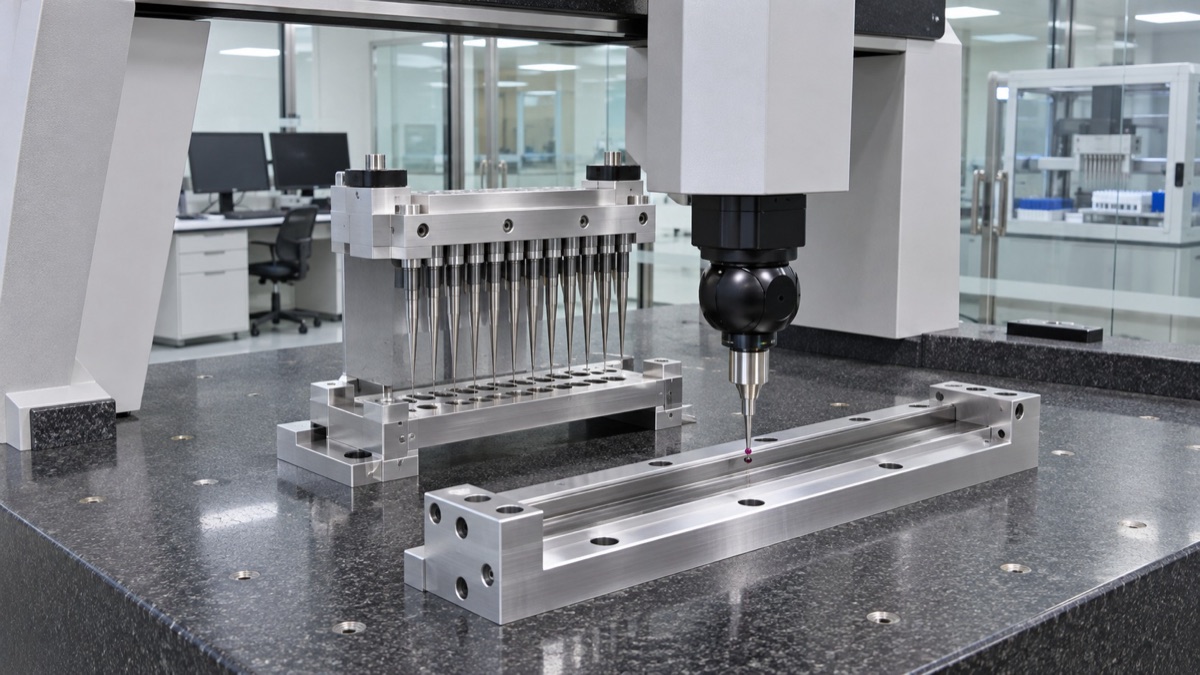
Abbildung 2: Drei-Koordinaten-Inspektion des Lochabstands des Nadelhalters, der Montagefläche der Führungsschiene und der Positionierungsmerkmale.
Bei der Kleinserienfertigung geht es nicht darum, Teile in die gleiche Reihenfolge zu bringen
Der Kern des Abgleichs besteht darin, verwandte Teile auf denselben Satz von Master-Bezügen verweisen zu lassen und bei Bedarf denselben Satz von Prüfwerkzeugen oder dieselbe erste Probebaugruppe zu verwenden. Wenn der Kunde nur eine isolierte Teilzeichnung bereitstellt, kann das Verarbeitungswerk die Einzelstückfertigung trotzdem abschließen, es wird jedoch schwierig festzustellen, ob ein kumulativer Fehler zwischen der Lochanordnung des Nadelhalters und der Position der Probenplatte vorliegt. Daher sind Baugruppenbeziehungen oft wertvoller als ein eindimensionales Diagramm, wenn es um Gerätebewegungen und das Zusammenpassen mehrerer Teile geht.
Die Akzeptanz des ersten Stücks hängt davon ab, „ob es reibungslos funktionieren kann“
OEMach empfiehlt, während der Forschungs- und Entwicklungs- und Prototyping-Phase mindestens eine Probemontage wichtiger Schnittstellen durchzuführen: Überprüfung des Gleitens der Führungsschiene, Installation des Nadelhalters, Positionierung der Positionierungsplatte und Zugänglichkeit der Befestigungselemente. Für Laborautomatisierungsgeräte sind Maßberichte die Grundlage, in der Bestätigung sollten auch die tatsächliche Montagereihenfolge und der Aktionsraum enthalten sein.
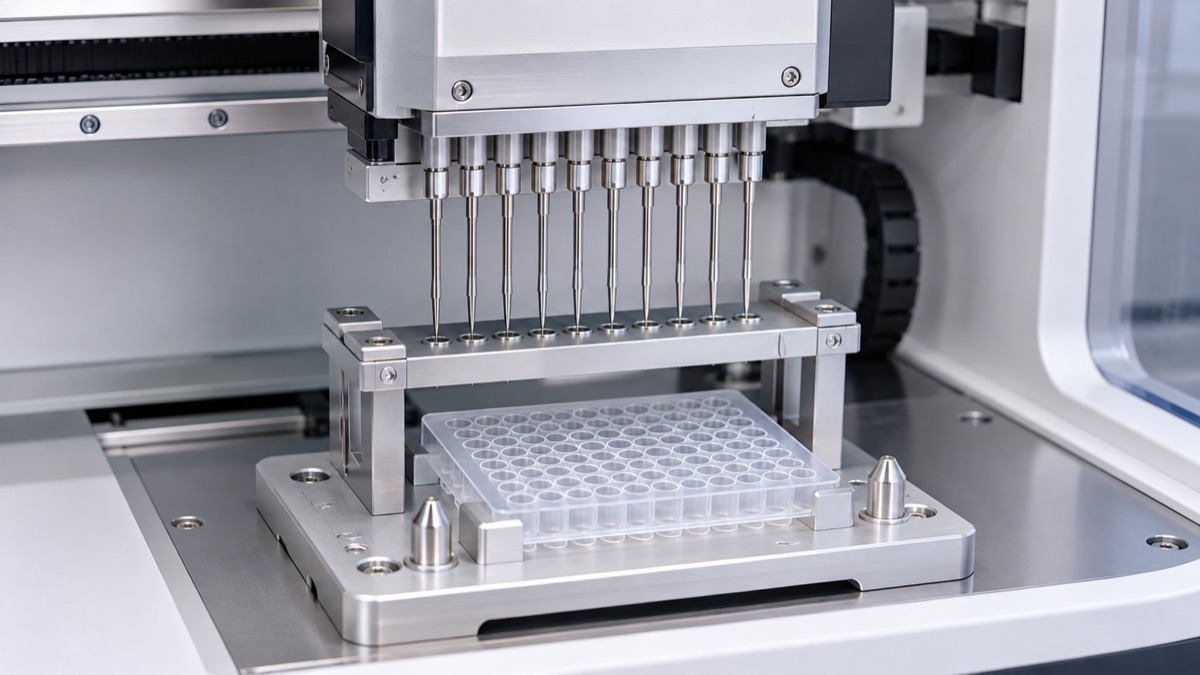
Abbildung 3: Montagediagramm der Nadelhalter- und Probenplattenpositionierungskomponenten in der Pipettierarbeitsstation.
Zusammenfassung
Wenn Sie eine Anfrage senden, wird empfohlen, zusätzlich zum Teilediagramm die Musterplatinengröße, das Führungsschienenmodell oder den Abstand der Montagelöcher, die Bewegungsrichtung und wichtige Montageansichten beizufügen. Je früher die Modulbeziehung in die Prüfung eingebracht wird, desto mehr Modifikationen können während der Probemontagephase reduziert werden.
FAQ
1. Muss der Lochabstand des Nadelhalters sehr eng sein?
Die Beurteilung muss anhand der Spitzenanordnung, der Montagemethode und der Erkennungsfähigkeit erfolgen. Die relative Position von Funktionslöchern erfordert in der Regel eine stärkere Kontrolle als normale Montagelöcher.
2. Warum verformt sich die Führungsschienenbasis nach der Bearbeitung leicht?
Lange, dünnwandige Strukturen werden stark durch Klemmkraft, Schneidwärme und Eigenspannung beeinflusst und sollten durch angemessene Klemmung, grobe und feine Trennung und erneute Vergleichstests kontrolliert werden.
3. Können Nadelhalter, Führungsschienenbasis und Positionierungsplatte in Chargen bestellt werden?
Ja, aber die gemeinsamen Datums- und Schnittstellendaten sollten beibehalten werden. Bei komplexen Projekten empfiehlt es sich, bereits im ersten Artikelstadium die Baugruppenbeziehung zu prüfen.
4. Welche Materialien eignen sich für Laborgeräteteile?
Es muss anhand von Steifigkeit, Korrosionsbeständigkeit, Reinigungsmethode, Gewicht und ob es mit Reagenzien in Kontakt kommt, beurteilt werden. Gängige Aluminiumlegierungen, Edelstahl und technische Kunststoffe haben ihre eigenen Anwendungsszenarien.
5. Wie kann eine Nacharbeit bei der Probenplattenpositionierung bei kleinen Chargen vermieden werden?
Geben Sie die tatsächliche Plattenform oder die zuverlässige Schnittstellengröße an und klären Sie die jeweiligen Funktionen des Positionierungsstifts, des Stoppers und des Klemmlochs.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.