
Los bastidores de agujas, los asientos de los rieles guía y las placas de posicionamiento de las estaciones de trabajo de pipeteo automatizado de laboratorio a menudo provienen de diferentes materiales y procesos, pero en última instancia sirven al mismo conjunto de lógica de posicionamiento repetida. Cuando OEMach procesa este tipo de piezas en lotes pequeños, primero observará la dirección del movimiento del módulo, la referencia de distancia de los orificios y la interfaz de la placa de muestra, y luego organizará el procesamiento y la verificación de la primera pieza.
Los dibujos de piezas de las estaciones de trabajo de pipeteo suelen ser muy detallados: el portaagujas está en un dibujo, el asiento del riel guía está en otro dibujo y la placa de posicionamiento de la placa de muestra está en otro dibujo. Al instalar la máquina, deben trabajar juntos para garantizar las posiciones relativas del cabezal de succión, la placa de muestra y el módulo de movimiento. Siempre que el espaciado de los orificios, las superficies del riel guía y los pasadores de posicionamiento sean de diferentes sistemas de coordenadas, el equipo experimentará fácilmente irregularidades de conexión y desconexión, desviaciones de posición o la necesidad de ajustar la junta en el sitio durante la primera ejecución.
Datos de diseño, controles de mecanizado e impacto en la entrega
| partes | Preocupaciones sobre el procesamiento | Primera verificación de sugerencias |
|---|---|---|
| Portaagujas de pipeteo | Distancia entre orificios, dirección del eje de los orificios y biselado limpio | Relación de inserción con el conjunto de aguja/punta |
| Asiento con riel guía | Planitud, rectitud y posición del orificio de la superficie de montaje del riel guía | Ajuste y dirección de movimiento al carril guía o corredera. |
| Placa de posicionamiento de placa de muestra | Localización de orificios para pasadores, topes y espacios de desmontaje y montaje. | Posicionamiento con tipo de placa real o piezas simuladas |
| Soporte de conexión | Transferencia de datos de montaje y posición de rosca. | ¿La secuencia de apriete afecta el posicionamiento principal? |
Primero dibuje la cadena de posicionamiento repetida.
Para este tipo de equipos, la cuestión más importante no es preguntarse qué parte es la más difícil de procesar, sino confirmar dónde comienza la acción y hacia dónde se dirige finalmente. La distancia entre los orificios del portaagujas suele estar relacionada con la disposición de las puntas; la base del riel guía determina la dirección del movimiento; la placa de posicionamiento y los pasadores de posicionamiento limitan la posición de la placa de muestra. Si el perfil de ensamblaje final, la dirección del movimiento y las interfaces del módulo clave se pueden proporcionar antes del procesamiento, la cadena dimensional entre las piezas se puede identificar antes.
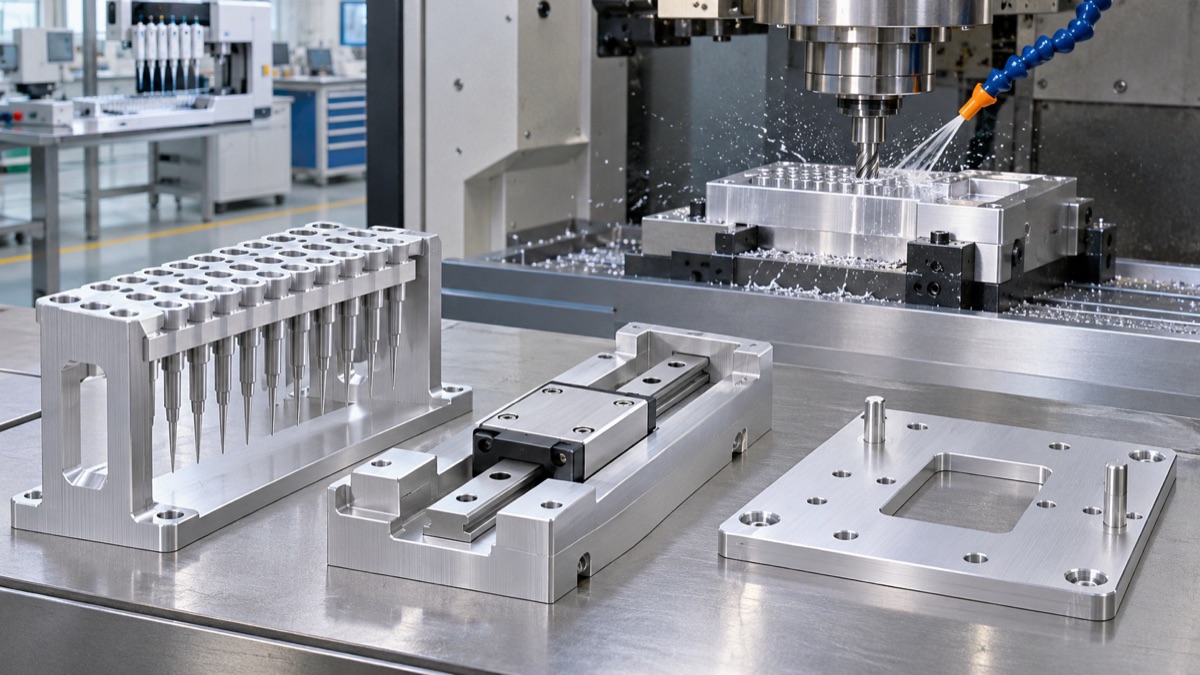
Figura 1: Procesamiento de piezas de aleación de aluminio, como el portaagujas, el asiento del riel guía y la placa de posicionamiento de la estación de trabajo de pipeteo.
El espacio entre orificios y la superficie del riel guía deben gestionarse juntos
El espaciado de los orificios del portaagujas no solo debe considerar el tamaño entre los orificios adyacentes, sino también el paralelismo y la altura del sistema de orificios en relación con la superficie de montaje del riel guía. Para asientos de riel guía largos, el mecanizado aproximado y luego el mecanizado fino de la superficie del riel, los orificios de posicionamiento y los orificios de montaje suelen ser más propicios para controlar la deformación después del aflojamiento. Si es necesario reemplazar la placa de posicionamiento con frecuencia, se deben distinguir las funciones de los orificios del pasador de posicionamiento y los orificios de los pernos para evitar que todos los orificios se manejen en una relación de coincidencia estrecha.
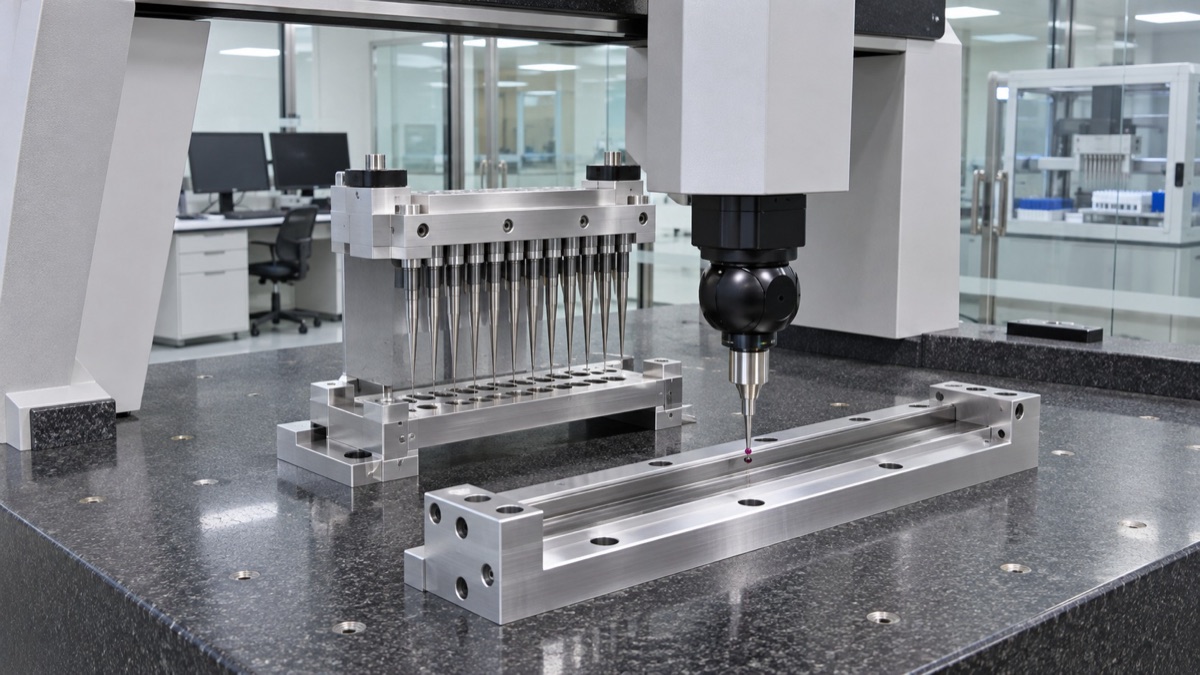
Figura 2: Inspección de tres coordenadas del espacio entre los orificios del portaagujas, la superficie de montaje del riel guía y las características de posicionamiento.
La producción en lotes pequeños no significa poner piezas en el mismo pedido.
El núcleo de la comparación es permitir que las piezas relacionadas hagan referencia al mismo conjunto de datos maestros y utilizar el mismo conjunto de herramientas de inspección o el mismo conjunto de prueba de primera pieza cuando sea necesario. Si el cliente solo proporciona un dibujo de una pieza aislada, la planta de procesamiento aún puede completar la fabricación de una sola pieza, pero será difícil determinar si existe un error acumulativo entre la matriz de orificios del portaagujas y la posición de la placa de muestra. Por lo tanto, las relaciones de ensamblaje suelen ser más valiosas que una tabla dimensional única cuando están involucrados el movimiento del equipo y el encaje de múltiples piezas.
La aceptación de la primera pieza depende de "si puede funcionar sin problemas"
OEMach recomienda conservar al menos un conjunto de prueba de interfaces clave durante la etapa de I+D y creación de prototipos: comprobar el deslizamiento del riel guía, la instalación del portaagujas, la colocación de la placa de posicionamiento y la accesibilidad de los sujetadores. Para los equipos de automatización de laboratorio, los informes dimensionales son la base, y la verdadera secuencia de ensamblaje y el espacio de acción también deben incluirse en la confirmación.
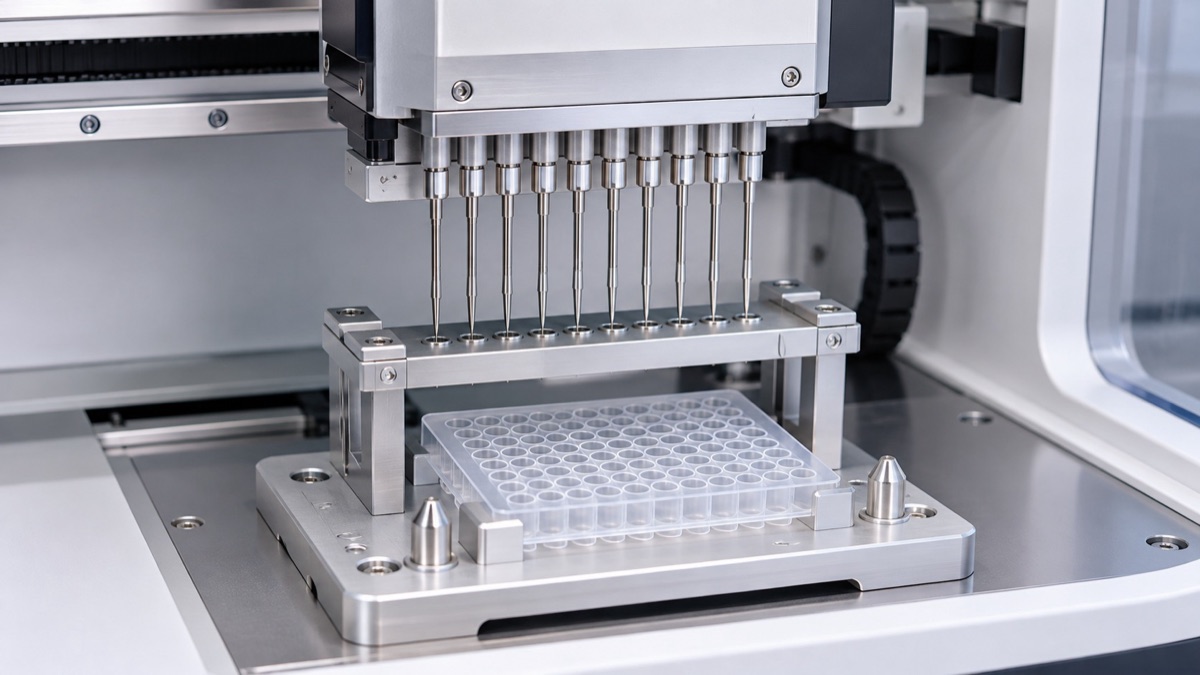
Figura 3: Diagrama de montaje de los componentes de posicionamiento del portaagujas y de la placa de muestra en la estación de trabajo de pipeteo.
Resumen
Al enviar una consulta, se recomienda adjuntar el tamaño del tablero de muestra, el modelo del riel guía o el espaciado de los orificios de montaje, la dirección del movimiento y las vistas del ensamblaje clave, además del diagrama de piezas. Cuanto antes se incluya la relación del módulo en la revisión, más modificaciones se podrán reducir durante la fase de ensamblaje de prueba.
FAQ
1. ¿Es necesario que el espacio entre los orificios del portaagujas sea muy ajustado?
Debe juzgarse en función de la matriz de puntas, el método de ensamblaje y la capacidad de detección. La posición relativa de los orificios funcionales normalmente merece un control más prioritario que los orificios de montaje ordinarios.
2. ¿Por qué la base del riel guía se deforma fácilmente después del procesamiento?
Las estructuras largas de paredes delgadas se ven muy afectadas por la fuerza de sujeción, el calor de corte y la tensión residual, y deben controlarse mediante una sujeción razonable, una separación fina y rugosa y nuevas pruebas de referencia.
3. ¿Se pueden pedir en lotes el portaagujas, la base del riel guía y la placa de posicionamiento?
Sí, pero se deben conservar los datos de referencia y de interfaz comunes. Para proyectos complejos, se recomienda verificar según la relación de ensamblaje en la primera etapa del artículo.
4. ¿Qué materiales son adecuados para las piezas de equipos de laboratorio?
Debe juzgarse en función de la rigidez, la resistencia a la corrosión, el método de limpieza, el peso y si entra en contacto con reactivos. Las aleaciones de aluminio comunes, el acero inoxidable y los plásticos de ingeniería tienen sus propios escenarios aplicables.
5. ¿Cómo evitar que se vuelva a trabajar el posicionamiento de la placa de muestra en lotes pequeños?
Proporcione la forma real de la placa o el tamaño de interfaz confiable y aclare las funciones respectivas del pasador de posicionamiento, el tope y el orificio de sujeción.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.