
Der Objektivhalter einer Industriekamera scheint ein Flansch mit einem Innenloch zu sein, doch das Objektivgewinde, die Sensorebene und die Montagefläche des Geräts bestimmen oft gemeinsam die Bildstabilität. Bevor OEMach solche Präzisionsteile verarbeitet, überprüft es zunächst die Referenz der optischen Achse, die Linsenschnittstelle und den Bereich der Oberflächenbehandlung, um zu vermeiden, dass Passprobleme erst bei der späteren Montage auftreten.
Wenn nach der Ausstattung einer Industriekamera mit einem Objektiv die Bildränder uneben erscheinen und sich die Fokusposition nur schwer wiederholen lässt, liegt das nicht unbedingt am Objektiv selbst. Wenn die relative Beziehung zwischen der Innengewindeachse des Objektivanschlusses, der Flanschoberfläche und der Sensormontageoberfläche auf unterschiedliche Verarbeitungsstandards zurückzuführen ist, können sich nach dem Einbau in die Kamera immer noch Abweichungen bis zum bildgebenden Ende ansammeln, auch wenn jedes einzelne Maß innerhalb der Toleranz liegt.
Konstruktionsangaben, Bearbeitungskontrollen und Lieferauswirkung
| Hauptmerkmale | Beziehungen, die bestätigt werden sollten | Häufige Risiken |
|---|---|---|
| Innenloch oder Gewinde der Linse | Koaxiale und stirnseitige Beziehung zur Sensormontagefläche | Die optische Achse verschiebt sich, nachdem das Objektiv verriegelt ist |
| Flanschmontagefläche | Ebenheit und relative Position zu Positionierungslöchern | Änderung der Richtung der Brennebene nach dem Zusammenbau der Schale |
| Befestigungslöcher und Passstiftlöcher | Welche Löcher sind für die Positionierung zuständig und welche Löcher für die Klemmung | Die Verdoppelung der Lochsystembeschränkungen erschwert die Montage |
| schwarzer Oberflächenbehandlungsbereich | Behandlungsanforderungen für Passflächen, Gewinde und Abdeckflächen | Die Folienschicht beeinträchtigt die Passform oder führt zu einem uneinheitlichen Erscheinungsbild. |
Bestimmen Sie zunächst den echten optischen Master-Benchmark
Einige Strukturen verwenden das Objektivgewinde oder die Achse des Innenlochs als Hauptkontrollobjekt, während andere die Montageebene des Sensors und das Positionierungsloch als Bezugspunkt verwenden. Beide Lösungen sind möglich, allerdings können die Koordinaten in den Zeichnungs-, Bearbeitungs- und Prüfverknüpfungen nicht separat geändert werden. Vor der Angebotserstellung sollten Sie das Modell der Objektivschnittstelle klären, ob Dichtungen oder Druckringe vorhanden sind, die Einbaurichtung von Sensor und Objektivfassung und welche Flächen tatsächlich Funktionsflächen sind, die an der Positionierung beteiligt sind.
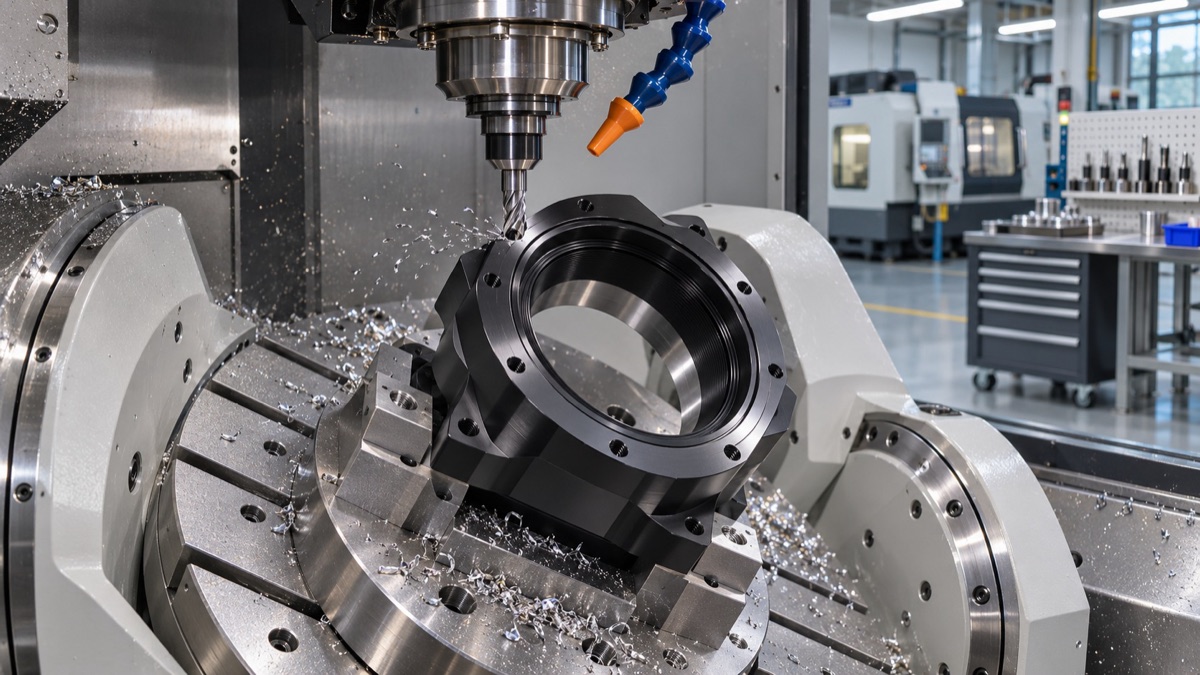
Abbildung 1: Fünfachsige Bearbeitung der Flanschfläche und des optischen Innenlochs des Industriekamera-Objektivhalters.
Die Flanschoberfläche muss nicht nur eben sein
Die Flanschfläche kann mit dem Kameragehäuse verbunden sein oder direkt die Position der Objektivfassung relativ zum Sensor bestimmen. Während der Verarbeitung sollte es in der gleichen Größenkette wie das optische Innenloch und das Positionierungsloch platziert werden. Bei mehrdimensionalen Strukturen oder seitlichen Schnittstellen kann die 5-Achsen-Bearbeitung die durch Umspannen verursachte Bezugspunktkonvertierung reduzieren; Ob jedoch die Fünf-Achsen-Technologie verwendet wird, hängt immer noch von den Merkmalen und Schlüsselbeziehungen des Teils ab, nicht vom Namen selbst.
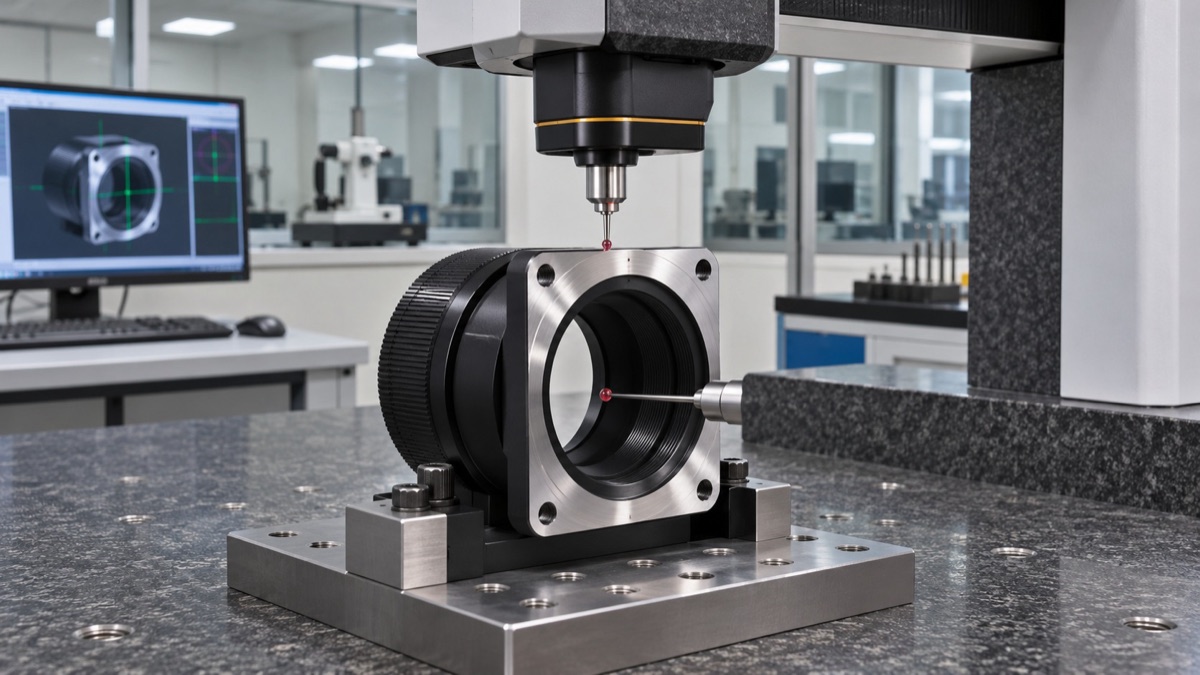
Abbildung 2: Dreidimensionale Koordinatenüberprüfung der räumlichen Beziehung zwischen Innenloch, Stirnfläche und Montageloch des Linsenhalters.
Die Schwarzverarbeitung sollte zusammen mit den Größenanforderungen angegeben werden
Optische Geräte erfordern oft ein schwarzes Erscheinungsbild, um Streureflexionen zu reduzieren, aber nicht alle Bereiche eignen sich für die gleiche Behandlung. Ob Gewinde, Passlöcher, Stützstufen und leitende Kontaktflächen abgeschirmt werden müssen, muss in der Zeichnung oder Prozessbeschreibung klar angegeben werden. Andernfalls können Teile mit qualifizierten Abmessungen vor der Verarbeitung während der Montagephase nach der Verarbeitung zu fest anliegen, zusammenziehen oder zerkratzt werden.
Die Erstmusterprüfung sollte den tatsächlichen Installationsstatus abdecken
OEMach empfiehlt, zusätzlich zum Größenbericht für die erste Objektivfassung auch die Montage mit einem Musterobjektiv, einem Kameragehäuse oder einem gleichwertigen Inspektionswerkzeug zu überprüfen. Dies kann den Gewindeeingriff, die Flanschpassung und die Positionierungslochbeziehung überprüfen, anstatt allein anhand der Außenabmessungen zu beurteilen, ob das Teil verwendbar ist.
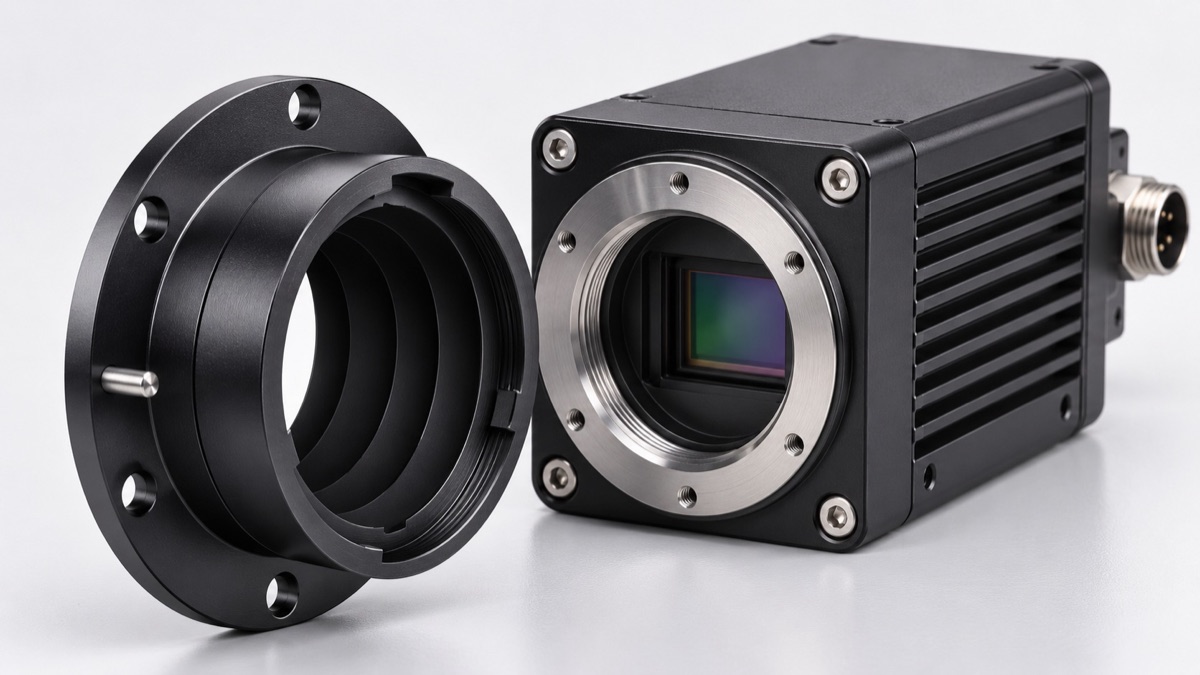
Abbildung 3: Diagramm des Objektivhalters und der Industriekamera-Schnittstelle nach der Schwarzverarbeitung.
Zusammenfassung
Es wird empfohlen, in den Anfragematerialien den Objektivschnittstellenstandard, die Kameragehäuse- oder Sensormontagebeziehung, wichtige Benchmarks und den Bereich der Oberflächenbehandlung anzugeben. Machen Sie zunächst den funktionalen Zusammenhang klar, damit spätere Bearbeitungswege und Prüfpunkte nicht von den tatsächlichen Montageanforderungen abweichen.
FAQ
1. Muss die Objektivfassung im 5-Achs-Verfahren bearbeitet werden?
Nicht unbedingt. Wenn das Schlüsselinnenloch, die Flanschfläche und das Lochsystem durch stabile Klemmung vervollständigt werden können, ist auch eine Drei-Achsen- oder Vier-Achsen-Anordnung möglich; Mehrwinkelschnittstellen oder komplexe Formen eignen sich besser für eine Fünf-Achsen-Lösung.
2. Beeinträchtigt die schwarze Eloxierung das Objektivgewinde?
beeinflussen kann. Ob die Gewinde verarbeitet, maskiert oder bemaßt werden, sollte vor der Verarbeitung entsprechend der tatsächlichen Passmethode bestätigt werden.
3. Auf welchem Teil soll die Koaxialität basieren?
Sie sollte auf der Grundlage des tatsächlichen Strahlengangs und der Montagemethode bestimmt werden. Häufige Objekte sind das Innenloch der Objektivschnittstelle, die Sensormontagefläche oder das Positionierungslochsystem. Die Auswahl kann nicht allein auf der Verarbeitungsfreundlichkeit beruhen.
4. Kann ich ein Angebot nur mit dem Diagramm der Objektivfassungsteile anbieten?
Es kann ein vorläufiges Angebot gemacht werden, am besten ergänzen Sie jedoch die Anforderungen an die Linsenschnittstelle, die Gehäusemontage und die Oberflächenbehandlung, damit die entscheidende Prozessbeurteilung zuverlässiger ist.
5. Welche Prüfungen sind für Kleinserien von Linsenhaltern erforderlich?
Priorisieren Sie die Abdeckung funktionaler Innenlöcher, Flanschflächen, Positionierungslöcher und Schlüsselgewinde. Führen Sie Probemontagen zusammenpassender Teile durch, wenn die Bedingungen dies zulassen.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.