
El soporte de lente de una cámara industrial parece ser una brida con un orificio interior, pero la rosca de la lente, el plano del sensor y la superficie de montaje del equipo a menudo determinan conjuntamente la estabilidad de la imagen. Antes de que OEMach procese dichas piezas de precisión, primero confirmará la referencia del eje óptico, la interfaz de la lente y el rango de tratamiento de la superficie para evitar encontrar problemas de ajuste solo durante el ensamblaje posterior.
Después de equipar una cámara industrial con una lente, si los bordes de la imagen aparecen desiguales y la posición de enfoque es difícil de repetir, esto no es necesariamente un problema con la lente en sí. Si la relación relativa entre el eje de la rosca interna de la montura de la lente, la superficie de la brida y la superficie de montaje del sensor proviene de diferentes estándares de procesamiento, incluso si cada dimensión individual está dentro de la tolerancia, es posible que aún se acumulen desviaciones en el extremo de la imagen después de instalarse en la cámara.
Datos de diseño, controles de mecanizado e impacto en la entrega
| características clave | Relaciones que deben ser confirmadas | Riesgos comunes |
|---|---|---|
| Orificio o rosca interior de la lente | Relación coaxial y de extremo con la superficie de montaje del sensor | El eje óptico se desplaza después de bloquear la lente. |
| Superficie de montaje de brida | Planitud y posición relativa a los agujeros de posicionamiento. | Cambio de dirección del plano focal después del montaje de la carcasa. |
| Orificios de montaje y localización de orificios para pasadores | Qué agujeros son responsables del posicionamiento y qué agujeros son responsables de la sujeción | La duplicación de las restricciones del sistema de agujeros dificulta el montaje |
| área de tratamiento de superficie negra | Requisitos de tratamiento para superficies de contacto, roscas y superficies de enmascaramiento. | La capa de película afecta el ajuste o provoca una apariencia inconsistente. |
Primero determine el punto de referencia maestro óptico real
Algunas estructuras utilizan la rosca de la lente o el eje del orificio interior como objeto de control principal, mientras que otras utilizan el plano de montaje del sensor y el orificio de posicionamiento como punto de referencia. Se pueden realizar ambas soluciones, pero las coordenadas no se pueden cambiar por separado en los enlaces de dibujo, procesamiento e inspección. Antes de cotizar, debe aclarar el modelo de interfaz de la lente, si hay juntas o anillos de presión, la dirección de instalación del sensor y la montura de la lente, y qué superficies son realmente superficies funcionales involucradas en el posicionamiento.
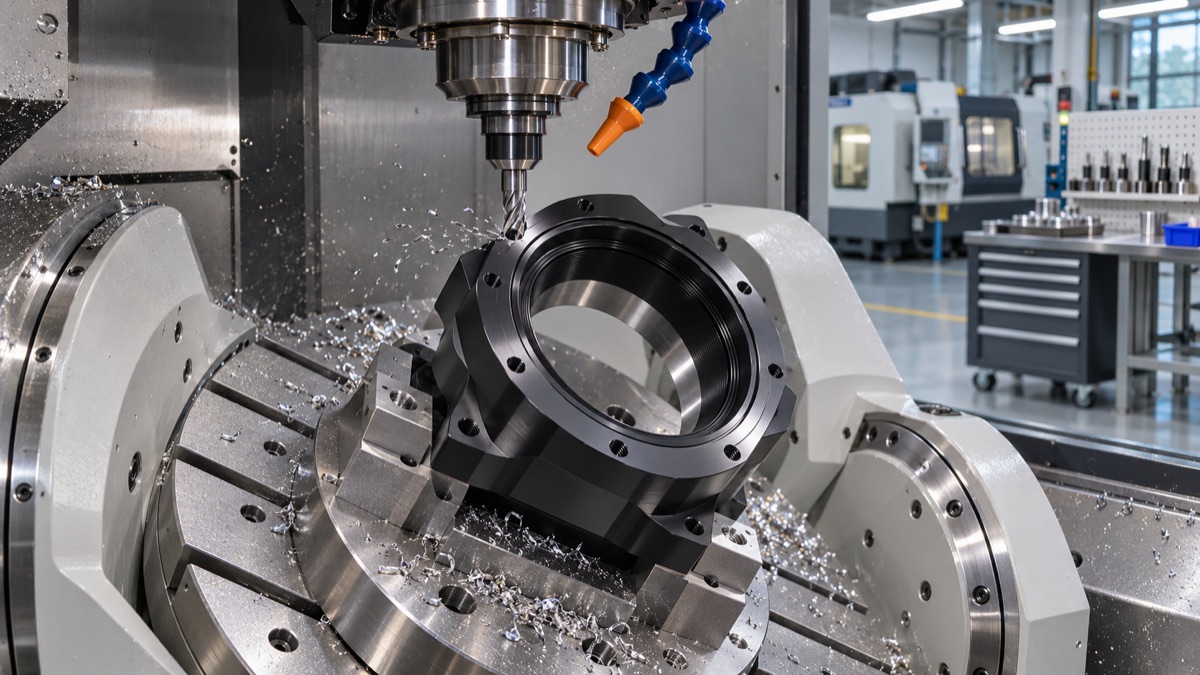
Figura 1: Procesamiento de cinco ejes de la superficie de la brida y el orificio óptico interior del soporte de lente de cámara industrial.
La superficie de la brida no sólo necesita ser plana
La superficie de la brida puede estar conectada a la carcasa de la cámara o puede determinar directamente la posición de la montura de la lente con respecto al sensor. Durante el procesamiento, debe colocarse en una cadena del mismo tamaño que el orificio óptico interno y el orificio de posicionamiento. Para estructuras multifacéticas o interfaces laterales, el mecanizado de cinco ejes puede reducir la conversión de datos causada por la nueva sujeción; pero el uso de cinco ejes aún depende de las características de la pieza y las relaciones clave, no del nombre en sí.
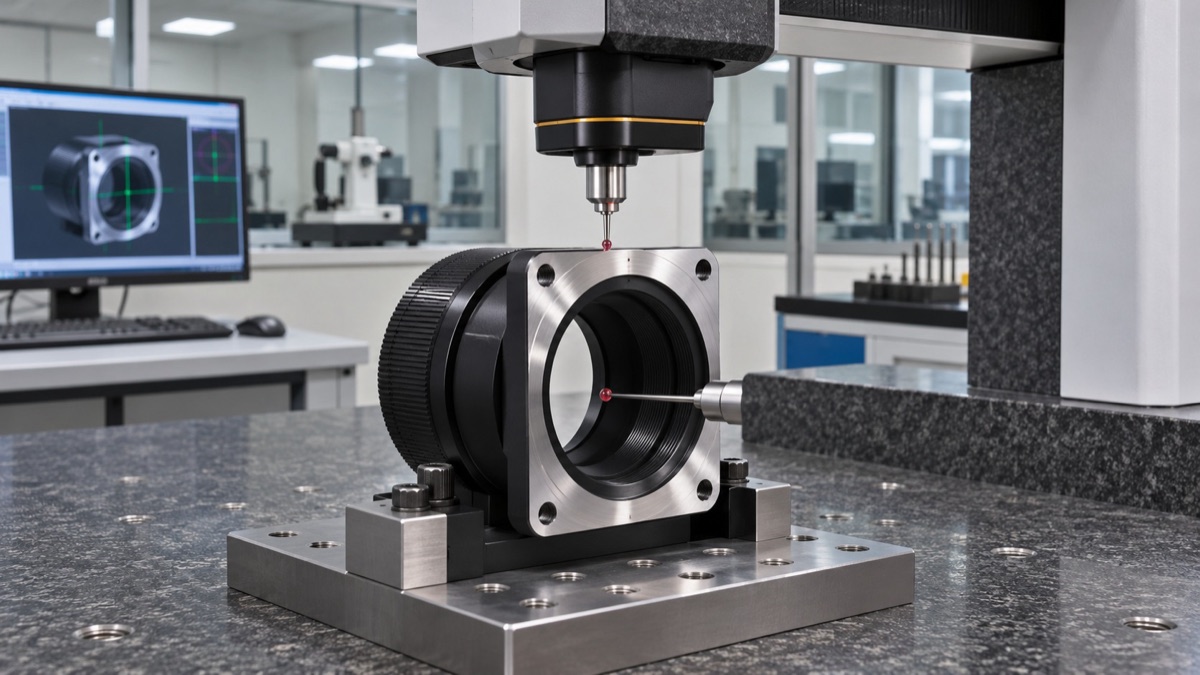
Figura 2: Revisión de coordenadas tridimensionales de la relación espacial entre el orificio interior, la cara del extremo y el orificio de montaje del soporte de la lente.
El procesamiento en negro debe emitirse junto con los requisitos de tamaño.
Los dispositivos ópticos a menudo requieren una apariencia negra para reducir los reflejos perdidos, pero no todas las áreas se prestan a ser tratadas de la misma manera. Si es necesario proteger roscas, orificios de ajuste hermético, escalones de apoyo y superficies de contacto conductoras, se debe indicar claramente en el dibujo o en la descripción del proceso. De lo contrario, las piezas con dimensiones calificadas antes del procesamiento pueden quedar demasiado apretadas, astringentes o rayadas durante la etapa de ensamblaje después del procesamiento.
La inspección del primer artículo debe cubrir el estado real de la instalación.
OEMach recomienda que, además del informe de tamaño de la primera montura de lente, también se debe verificar el ensamblaje con una lente de muestra, carcasa de cámara o herramienta de inspección equivalente. Esto puede verificar la conexión de la rosca, el ajuste de la brida y la relación del orificio de posicionamiento, en lugar de juzgar si la pieza es utilizable basándose únicamente en las dimensiones exteriores.
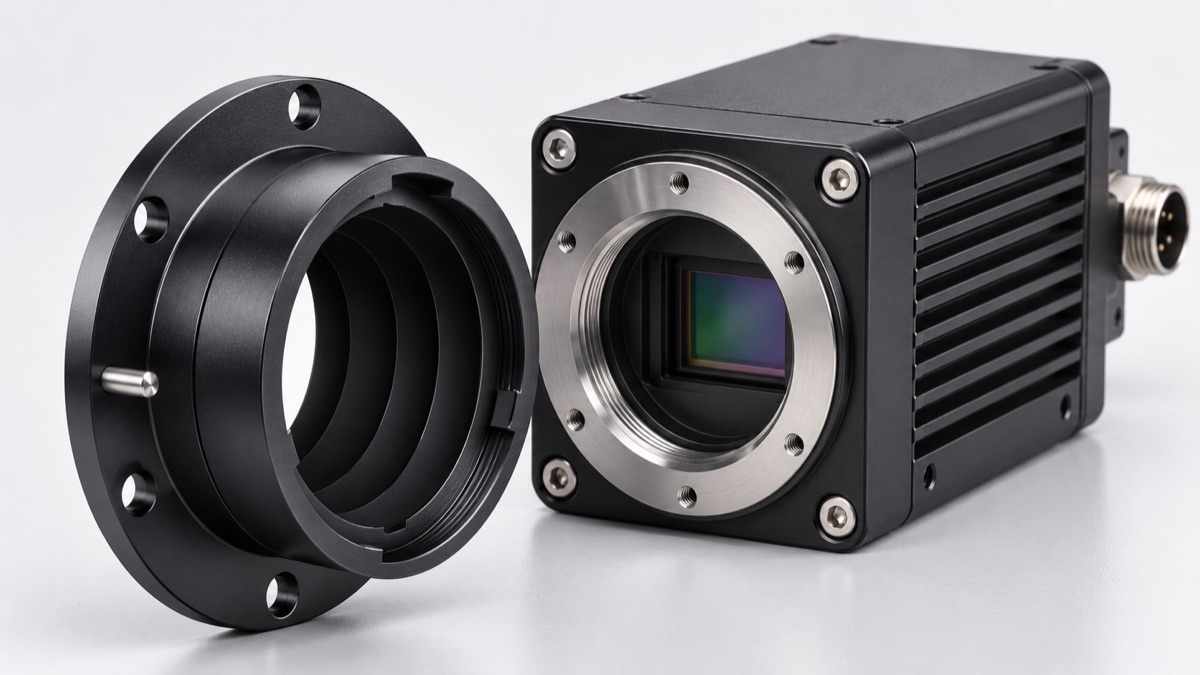
Figura 3: Diagrama del soporte de la lente y la interfaz de la cámara industrial después del procesamiento en negro.
Resumen
Se recomienda proporcionar el estándar de interfaz de la lente, la relación de montaje de la carcasa de la cámara o del sensor, los puntos de referencia clave y el rango de tratamiento de la superficie en los materiales de consulta. Primero, aclare la relación funcional para que las rutas de procesamiento posteriores y los elementos de inspección no se desvíen de los requisitos de ensamblaje reales.
FAQ
1. ¿La montura de la lente debe procesarse mediante procesamiento de cinco ejes?
No necesariamente. Si el orificio interior de la llave, la superficie de la brida y el sistema de orificios se pueden completar mediante una sujeción estable, también es factible utilizar tres o cuatro ejes; Las interfaces de múltiples ángulos o las formas complejas serán más adecuadas para una solución de cinco ejes.
2. ¿El anodizado negro afectará la rosca de la lente?
puede afectar. Si los hilos están procesados, enmascarados o dimensionados se debe confirmar de acuerdo con el método de ajuste real antes del procesamiento.
3. ¿En qué parte debería basarse la coaxialidad?
Debe determinarse en función de la trayectoria óptica real y del método de montaje. Los objetos comunes son el orificio interior de la interfaz de la lente, la superficie de montaje del sensor o el sistema de orificios de posicionamiento. La selección no puede basarse únicamente en la conveniencia del procesamiento.
4. ¿Puedo cotizar solo con el diagrama de piezas de la montura del lente?
Se puede hacer una cotización preliminar, pero es mejor complementar la interfaz de la lente, el ensamblaje de la carcasa y los requisitos de tratamiento de la superficie, para que el juicio clave del proceso sea más confiable.
5. ¿Qué pruebas se requieren para lotes pequeños de soportes para lentes?
Priorizar la cobertura de orificios internos funcionales, superficies de bridas, orificios de posicionamiento y roscas clave; Realice un montaje de prueba de las piezas acopladas cuando las condiciones lo permitan.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.