
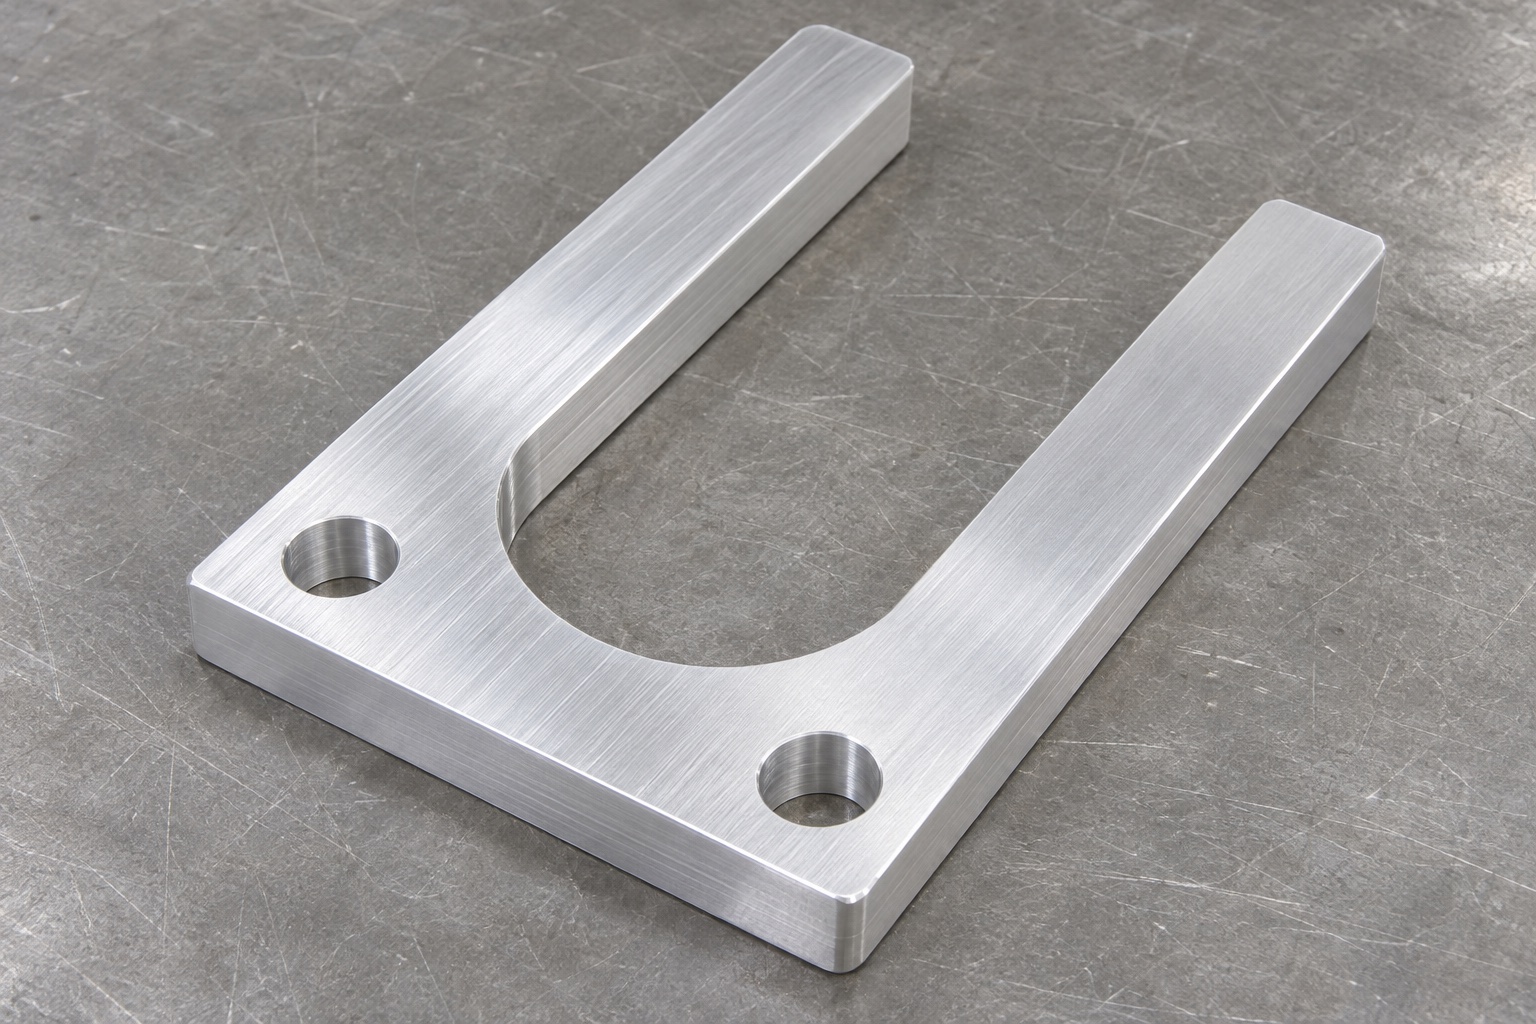
Gabel als mechanische Vorrichtungsschnittstelle definieren
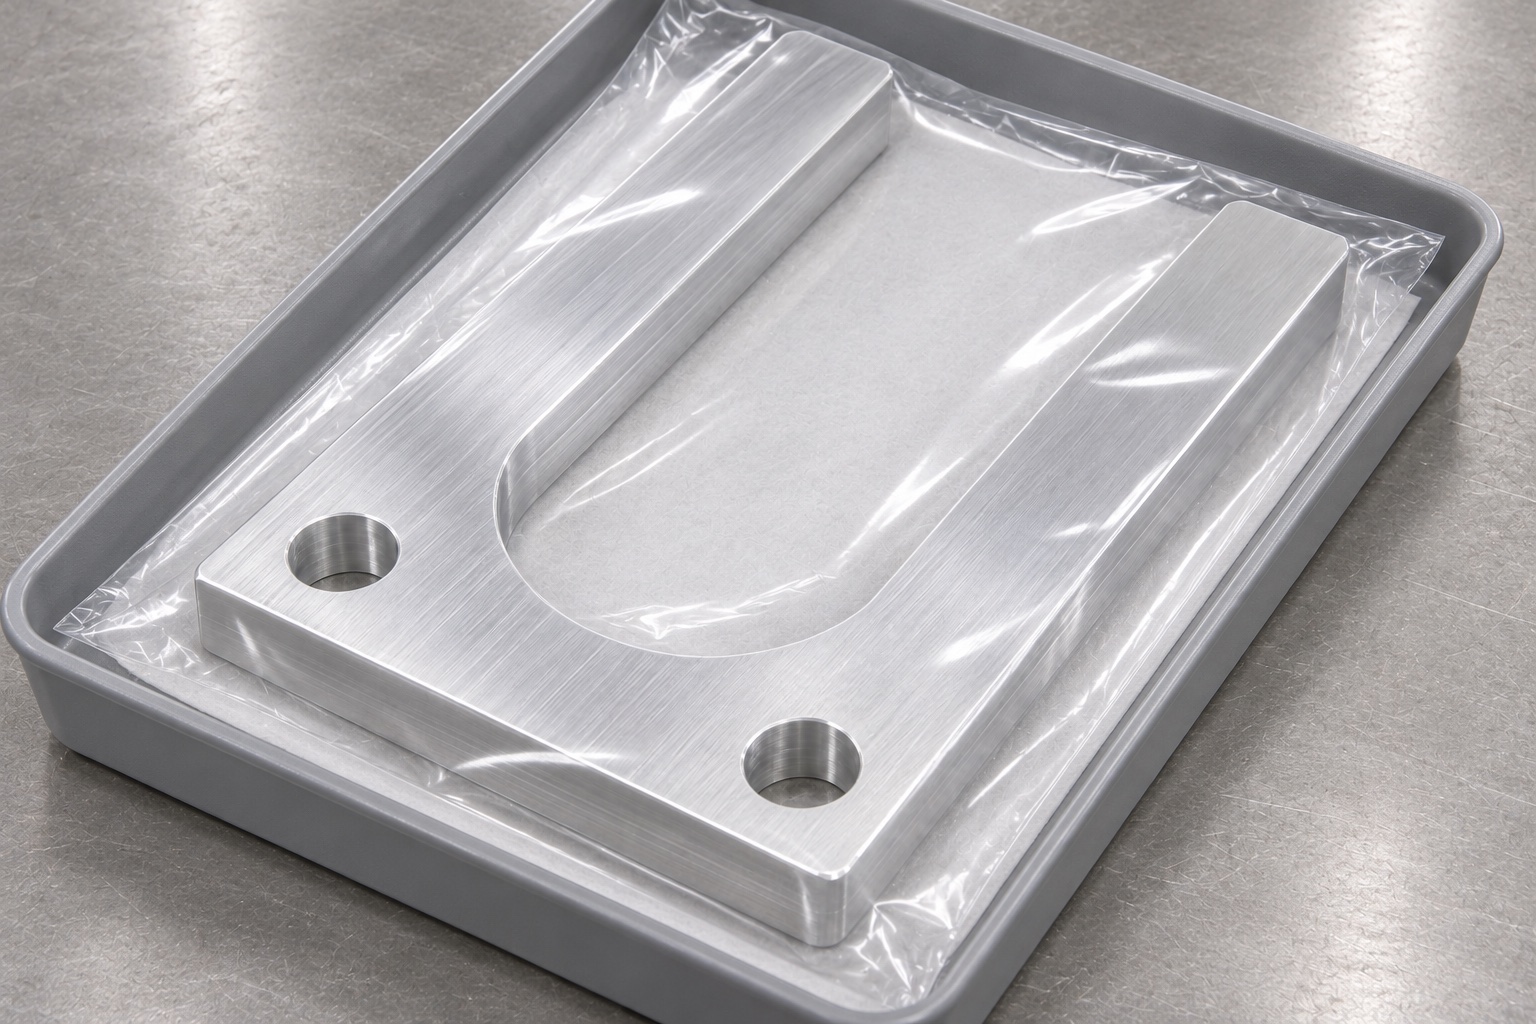
Eine Kopfhörer-Stützgabel kann eine inerte Referenzbaugruppe bei der Entwicklung einer Audiometer-Prüfvorrichtung positionieren. Hier wird ein dickes, flaches U-Profil aus 6061-Aluminium mit zwei geraden Zinken, einer Verbindungsbasis und zwei einfachen Durchgangsbohrungen betrachtet. Die offene Mittelaussparung hat einen gerundeten Schlitzgrund. Es handelt sich um ein gefrästes Plattenprofil und nicht um einen gebogenen Blechwinkel. Der Umfang ist auf mechanische Unterstützung in einem nicht betriebsbereiten Prüfaufbau ohne Person oder aktiven Schallwandler begrenzt. Präzisions-CNC-Fräsen soll die freigegebene Kontakt- und Montagegeometrie erhalten. Daraus folgen weder akustische Kalibrierung noch Hörtestgenauigkeit oder eine klinische Freigabe des Kopfhörers. Diese Anwendungen benötigen eigene Anforderungen und Nachweise.
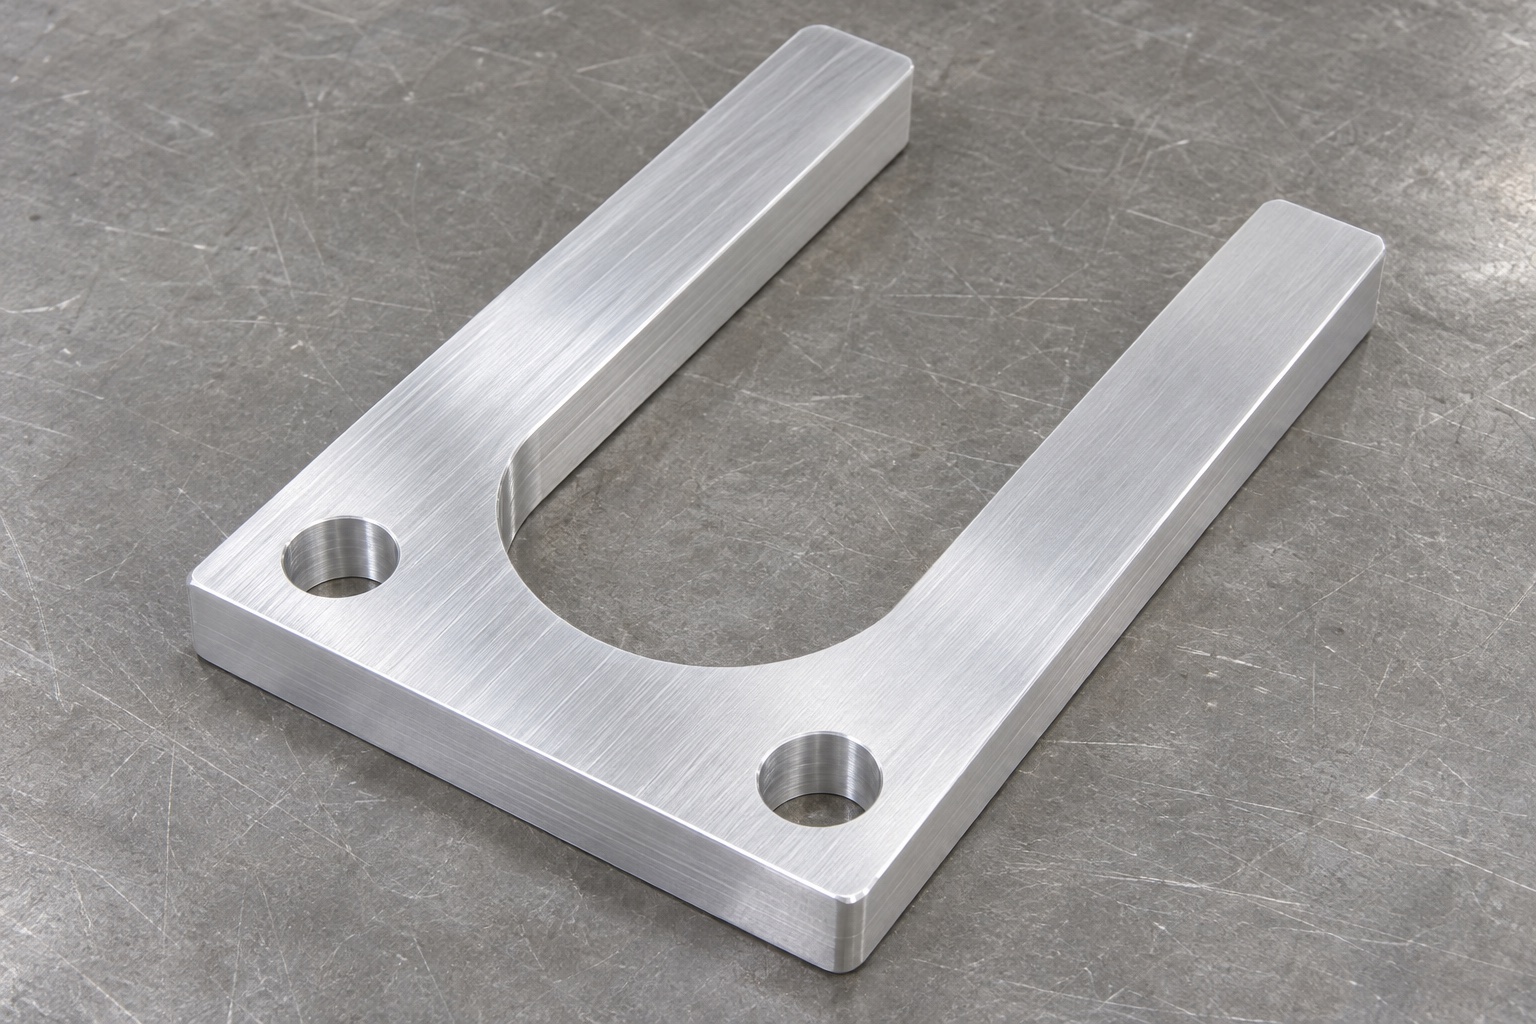
Freigegebene Kopfhörer-Referenzgeometrie anfordern
Bitten Sie den Designverantwortliche, die inerte Gegenbaugruppe und die Oberflächen zu identifizieren, die möglicherweise mit der Gabel in Kontakt kommen. Ein allgemeiner Kopfhörer-Umriss definiert nicht die vorgesehenen Stützpunkte, die Einführrichtung oder den Freiraum. Entscheiden Sie, ob die Zinken ein Merkmal lokalisieren oder einfach einen Blindumschlag tragen, ohne ihn fest einzuschränken. Die freigegebene Zeichnung sollte diese Entscheidungen zum Ausdruck bringen, bevor der Lieferant Toleranzen auswählt. Gehen Sie nicht davon aus, dass zwei optisch ähnliche Kopfhörer-Referenzen dieselbe Schnittstelle verwenden. Wenn eine neue Referenz die Kontaktgeometrie ändert, überprüfen Sie die Gabelrevision und den Inspektionsplan, anstatt die Zinken informell anzupassen, bis das neue Element dazwischen platziert werden kann.
Offene Schlitzbreite und Grundfreiraum getrennt festlegen
Die geraden Zinkenflächen und der abgerundete Schlitzgrund erfüllen unterschiedliche geometrische Rollen. Definieren Sie die nutzbare Länge des geraden Kontakts, die Öffnungsbreite und das Schlitzgrundprofil unabhängig davon, wo die Baugruppe dies erfordert. Ein Dummy, der den Eingang freigibt, kann tiefer im Schlitz noch stören. Umgekehrt kann eine überdimensionierte Wurzel Material entfernen, das für die gewünschte Stützgeometrie benötigt wird. Überprüfen Sie den erreichbaren Pfad des Fräsers, bevor Sie ein Modell mit einem nicht spezifizierten internen Übergang akzeptieren. Wenn eine zusätzliche Entlastung erforderlich ist, zeigen und genehmigen Sie diese in der Zeichnung. Der Lieferant sollte keine versteckten Freischnitte oder rechtwinklig aussehenden Ecken hinzufügen, nur um eine nominelle CAD-Baugruppe passend erscheinen zu lassen.
Montagebasis auf Kontaktflächen beziehen
Wählen Sie Referenzen, die den tatsächlichen Sitz und die Ausrichtung der Gabel auf der Vorrichtung wiedergeben. Suchen Sie die beiden Basislöcher und das offene Profil innerhalb dieses gemeinsamen Systems. Die Lochgröße allein bestimmt nicht die Position der Stützflächen relativ zur Vorrichtung. Stellen Sie fest, ob die Befestigungselemente das Teil nur festklemmen oder auch an einem Positionierungsschema teilnehmen. Das Spiel muss von einer beabsichtigten engen Passung unterschieden werden und darf nicht aus dem Schraubenmodell abgeleitet werden. Der Inspektionsplan sollte dieselben Beziehungen wiederherstellen, ohne die Zinken gegen ein geeignetes Messgerät zu drücken. Dies verhindert, dass ein Montagemuster die Prüfung besteht, während die Kopfhörer-Referenz an einer unbeabsichtigten Position verbleibt.
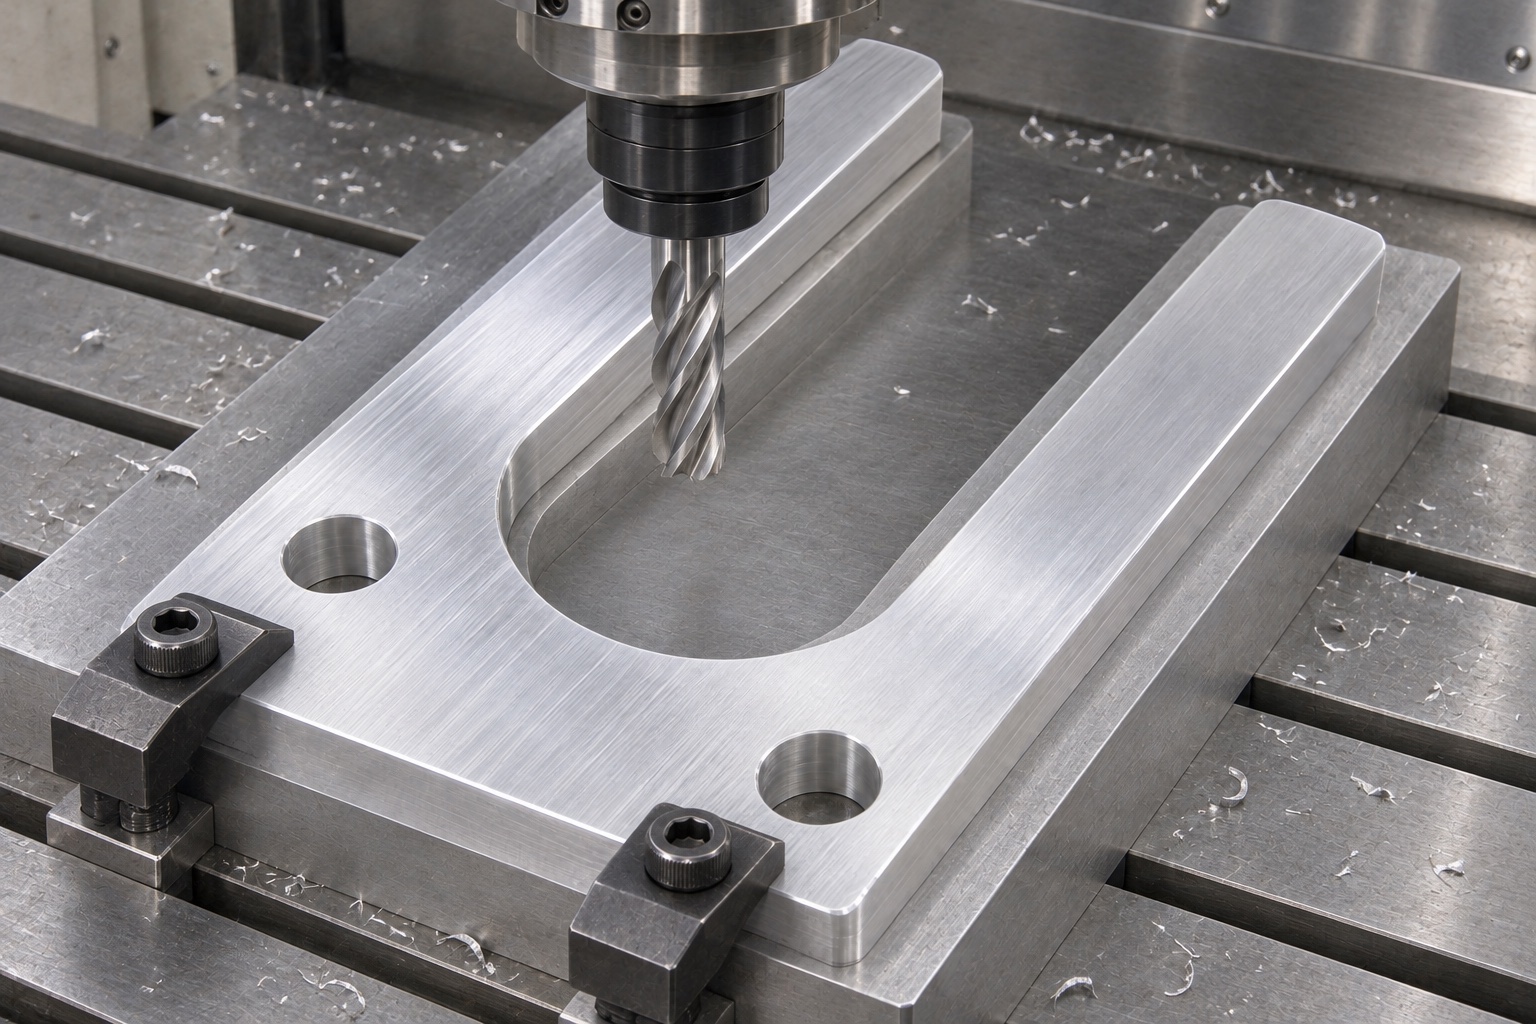
6061-Werkstoff und Oberflächenzustand angeben
Geben Sie in der Kaufspezifikation die Aluminiumbezeichnung, den Werkstoffzustand, die Rohmaterialform und die erforderlichen Aufzeichnungen an. Jeder vorgeschlagene Ersatz muss vor der Herstellung überprüft werden. Legen Sie fest, ob der genehmigte Zustand blank bearbeitet ist oder eine separat angegebene Oberflächenbehandlung umfasst. Wenn eine Eloxierung gewünscht wird, sollte sich der Designverantwortliche mit der Maskierung und der Bewertung der behandelten Schnittstellen befassen. Schließen Sie aus einer Beschreibung der Oberfläche nicht auf chemische Verträglichkeit, Eignung für den Patientenkontakt oder eine bestimmte Lebensdauer ab. Bei kundenspezifischen Aluminiumteilen für medizinische Geräte sollten Materialidentität und Verarbeitungsumfang auf die tatsächliche Bestellung zurückgeführt werden können. Eine geringe Menge entbindet nicht von der Notwendigkeit, einen dokumentierten Lieferzustand von einem generischen Aluminiumetikett zu unterscheiden.
Profil mit abgestützten Zinken schruppen
Planen Sie die Halte- und Abtragsfolge rund um das offene U-Profil. Je mehr sich die zentrale Öffnung und die Außenkontur ihrer endgültigen Form nähern, desto weniger Halt erhalten die Zinken. Lassen Sie ausreichend Schlichtaufmaß übrig und vermeiden Sie die Konzentration der Klemmkraft auf nicht unterstützte Enden. Eine Stützvorrichtung kann hilfreich sein, aber ihre Kontaktflächen und Werkzeugabstände müssen überprüft werden. Die richtige Route hängt von den tatsächlichen Proportionen, dem Material und der Maschine ab, nicht von einem universellen Vorschub oder einer Geschwindigkeit. Zeichnen Sie auf, wie der Rohling eingeschränkt wird und wie die Funktionsreferenzen zwischen den Vorgängen erhalten bleiben. Dies ist wichtig, wenn bei einer wiederholten Kleinserie andernfalls die Gefahr besteht, dass ein anderer Zinkenzustand von einer nicht dokumentierten Setup-Änderung übernommen wird.
Kontaktflächen ohne erzwungene Geradheit schlichten
Die Endbearbeitungsstrategie sollte die angegebenen Kontaktflächen erzeugen und gleichzeitig die Basisreferenzen schützen. Drücken Sie die Zinken nicht mit Gewalt in den Nennabstand und prüfen Sie sie dann nur in diesem fixierten Zustand. Bewerten Sie die erforderliche Geometrie nach der Freigabe aus der Bearbeitungsaufspannung anhand der im Inspektionsplan angegebenen Auflagebedingungen. Die Breite am Eingang ist kein Ersatz für die Überprüfung der nutzbaren Kontaktlänge oder der angegebenen Richtung der Zinkenflächen. Wenn sich das Bauteil nach dem Lösen ändert, überprüfen Sie die Materialvorbereitung und den Prozessablauf, bevor Sie wiederholte manuelle Korrekturen akzeptieren, die nicht mit einer kontrollierten Fertigungsroute verknüpft werden können.
Basisbohrungen mit zugänglichen Austritten herstellen
Die repräsentative Gabel verwendet zwei einfache kreisförmige Durchgangslöcher in der Verbindungsbasis. Gewinde, Senkungen oder Einsätze werden nicht vorausgesetzt. Wählen Sie Vorgänge aus, die den tatsächlichen Lochgrößen- und Kantenanforderungen entsprechen, mit freien Werkzeugausgängen und zugänglicher Unterseiteninspektion. Identifizieren Sie die beiden Löcher separat im Bericht, damit ihr Muster nicht hinter einem durchschnittlichen Abstandswert verborgen werden kann. Vermeiden Sie es, die fertigen Zinkenflächen beim zweiten Aufbau der Basis zu beschädigen. Wenn eine Baugruppenänderung eine neue Schraubenkopfaussparung oder eine andere Positionierungsfunktion erfordert, überarbeiten Sie die Zeichnung und den Arbeitsplan vor dem Schneiden. Kleine Änderungen an den Befestigungselementen können die Stütz- und Referenzwiederherstellung sowie die sichtbare Lochgeometrie verändern.
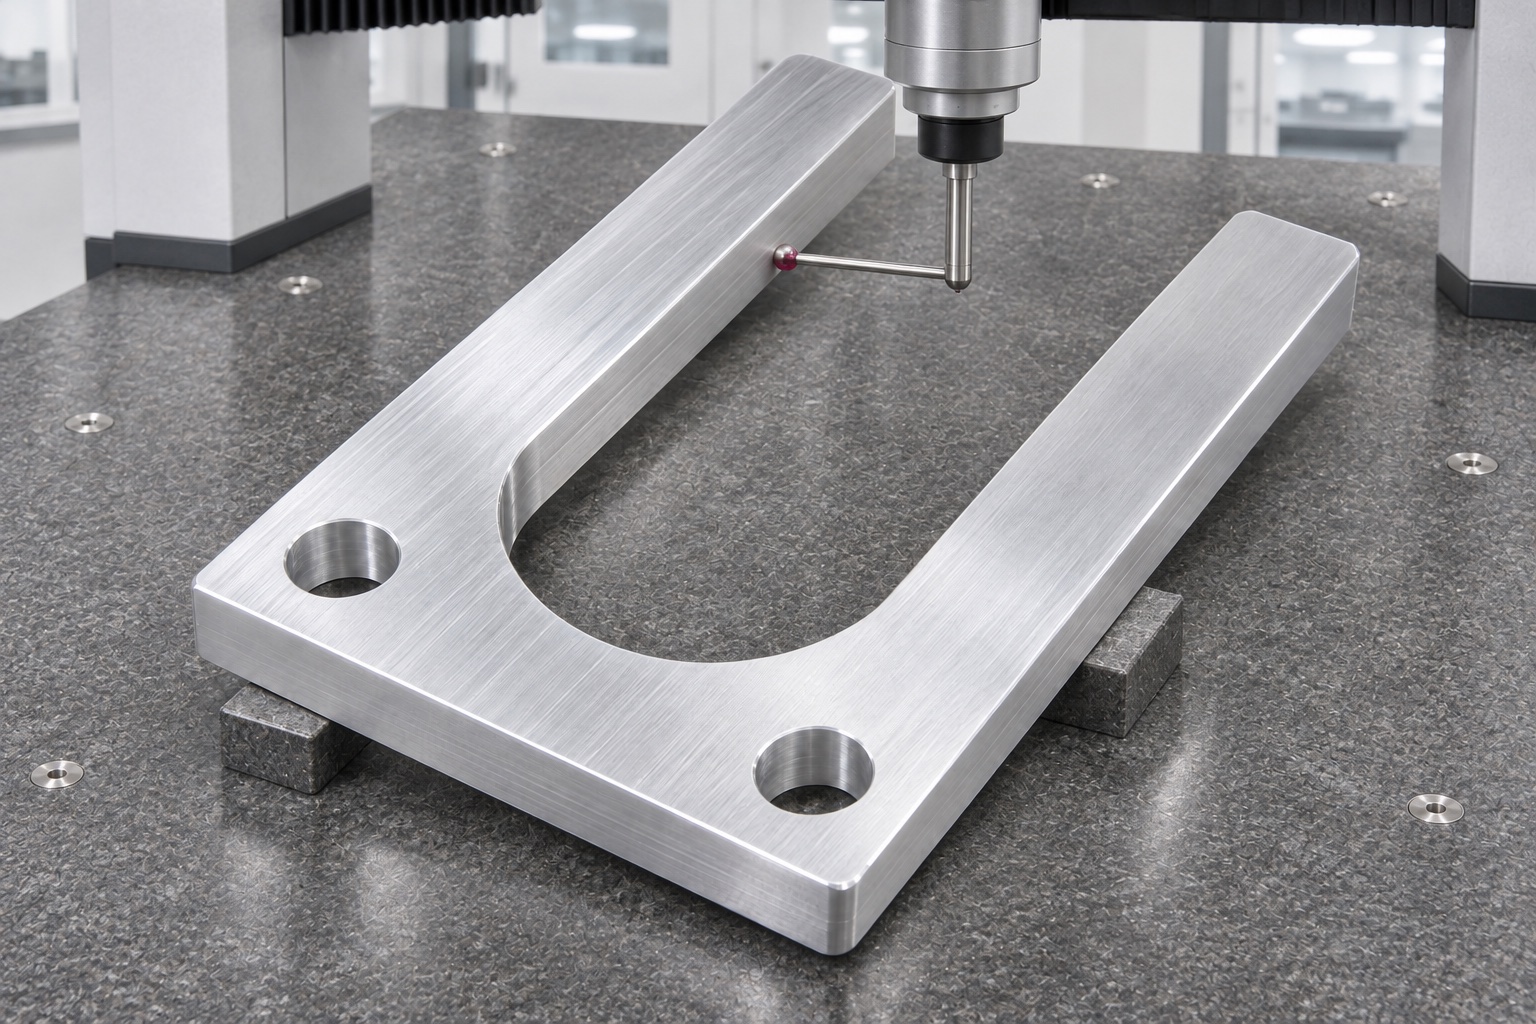
Zinkenkanten und gerundeten Schlitzgrund kontrollieren
Definieren Sie Kantenbrüche an der Außenkontur, den Zinkenspitzen und dem Nutgrund, ohne dass es zu einer unkontrollierten Verrundung der vorgesehenen Kontaktflächen kommt. Ein poliertes Erscheinungsbild verleiht nicht die gewünschte Kontur. Überprüfen Sie beide Seiten und entfernen Sie lose Späne, bevor Sie einen vermuteten Kantenfehler beurteilen. Der Übergang zwischen einer geraden Wand und der gerundeten Schlitzgrund sollte nach der Fertigstellung mit der genehmigten Zeichnung übereinstimmen. Wenn das Design auf einer definierten Kontaktlinie basiert, klären Sie, ob eine Kantenbehandlung diese Beziehung ändert. Der Bearbeitungslieferant sollte keinen Anspruch auf Kopfhörer-Komfort oder akustisches Verhalten durch normales Entgraten erheben; Hierbei handelt es sich um getrennte Montage- und Anwendungsfragen, die einen eigenen Nachweis erfordern.
Gabel im spezifizierten ausgespannten Zustand messen
Ein Erstmusterprüfplan sollte das Montagemuster, die Sitzfläche, das Öffnungsprofil, den Zinkenabstand und die erforderlichen geometrischen Beziehungen abdecken. Wählen Sie für jedes Merkmal geeignete Methoden aus und zeichnen Sie die Referenzausrichtung und -unterstützung auf. Die Kontaktprüfung darf das Merkmal nicht in eine scheinbare Konformität versetzen. Eine berührungslose Methode kann in begründeten Fällen in Betracht gezogen werden, erfordert aber dennoch eine entsprechende Einrichtung und Bewertung. Tatsächliche Messwerte gehören in den Bericht; Nominale Modellwerte belegen nicht die erreichte Genauigkeit. Halten Sie dimensionale Ergebnisse getrennt von visuellen Beobachtungen und einer optionalen Prüfung der Dummy-Platzierung. Das Ziel ist ein überprüfbarer Beweis für eine definiert bearbeitete Gabel, nicht ein Fähigkeitsanspruch, der aus einem ansprechenden Inspektionsfoto abgeleitet wird.
Dummy-Passprobe und Ausgangshandhabung begrenzen
Verwenden Sie für jede vereinbarte Platzierungsbeobachtung eine identifizierte inerte Referenz. Überprüfen Sie den Zugang und sichtbare Störungen, ohne einen Wandler mit Strom zu versorgen oder eine Person einzubeziehen. Eine erfolgreiche Platzierung ist kein Beweis für die akustische Kalibrierung, die Wandlerkraft oder die klinische Eignung. Wenn sich die Vorrichtung biegen oder einen Profilfehler verbergen kann, notieren Sie diese Einschränkung. Nach dem vorgeschriebenen Reinigungs- und Trocknungsprozess sind die Zinken beim Verpacken vor Biegebelastung und Metallkontakt zu schützen. Etiketten sollten das Teil und die Revision ohne unbegründete Sterilitätsaussagen identifizieren. Die Eingangskontrolle sollte sich an den vereinbarten Anforderungen orientieren und nicht einen unbeschädigten Karton als Beweis dafür betrachten, dass die Freistellungsöffnung während des gesamten Transports unverändert geblieben ist.
Vollständige Stützgabel-Bearbeitungsanfrage vorbereiten
Geben Sie die freigegebene Zeichnung, das passende Modell, die 6061-Bezeichnung und den Zustand, die Menge und den Zweck der inerten Vorrichtung an. Identifizieren Sie Montagereferenzen, Stiftkontakte, Fußabstand, Oberflächenbeschaffenheit, Kantenbedingungen und erforderliche Inspektionsaufzeichnungen. Fügen Sie die Dummy-Definition ein, wenn eine zusätzliche Platzierungsprüfung Teil der Bestellung ist. Bitten Sie vor der Herstellung um Offenlegung von Werkzeugzugangs- oder Messbeschränkungen. Trennen Sie den Preis für die Komponentenbearbeitung von den Kosten für Entwicklungsvorrichtungen oder spezielle Prüfwerkzeuge. Dies verleiht einem CNC-Fräsangebot für geringe Stückzahlen einen klaren technischen Umfang und vermeidet, dass eine repräsentative Stützgeometrie zu einer Aussage über die Leistung eines Audiometers, eines Kopfhörers oder eines medizinischen Testverfahrens wird.
FAQ
Ist die Gabel eine akustische Kalibrierungskomponente?
Nicht in diesem Handbuch. Es handelt sich um ein Beispiel für eine inerte mechanische Vorrichtung. Die akustische Kalibrierung und die Eignung für Hörtests erfordern separat definierte Geräte, Verfahren und unterstützende Nachweise.
Welche Geometrie verwendet das Beispiel?
Ein dickes, flaches U-Profil mit zwei geraden Zinken, einem abgerundeten Schlitzgrund und zwei glatten Montagedurchgangslöchern in der Verbindungsbasis. Es werden keine Einsätze oder Gewinde vorausgesetzt.
Warum die gerundeter Schlitzgrund separat definieren?
Die Eintrittsbreite belegt weder den tieferen Freiraum noch den Übergang von der Geraden zur Rundung. Der Schlitzgrund muss zur freigegebenen Gegenkontur und zum ausführbaren Fräsprozess passen.
Können die Zinken gemessen werden, während man sie gegen eine Lehre drückt?
Nur wenn eine bestimmte Inspektionsbedingung diese Einschränkung ausdrücklich erfordert. Andernfalls muss das Setup vermeiden, die Komponente in eine scheinbare Konformität zu zwingen.
Gehört das Eloxieren automatisch zum Auftrag?
Nein. Behandlung, Maskierung, Dimensionseffekte und Prüfreihenfolge bedürfen einer gesonderten Genehmigung. In der Zeichnung kann stattdessen auch ein blank bearbeiteter Zustand angegeben werden.
Was sollte einer Angebotsanfrage beiliegen?
Geben Sie Zeichnung und Modell, Werkstoff und Zustand, Menge, Kontakt- und Montagedefinitionen, Inertreferenz, Oberflächenumfang, geforderte Prüfunterlagen und Anforderungen an die Schutzverpackung an.
tanghangyun@oemach.com