
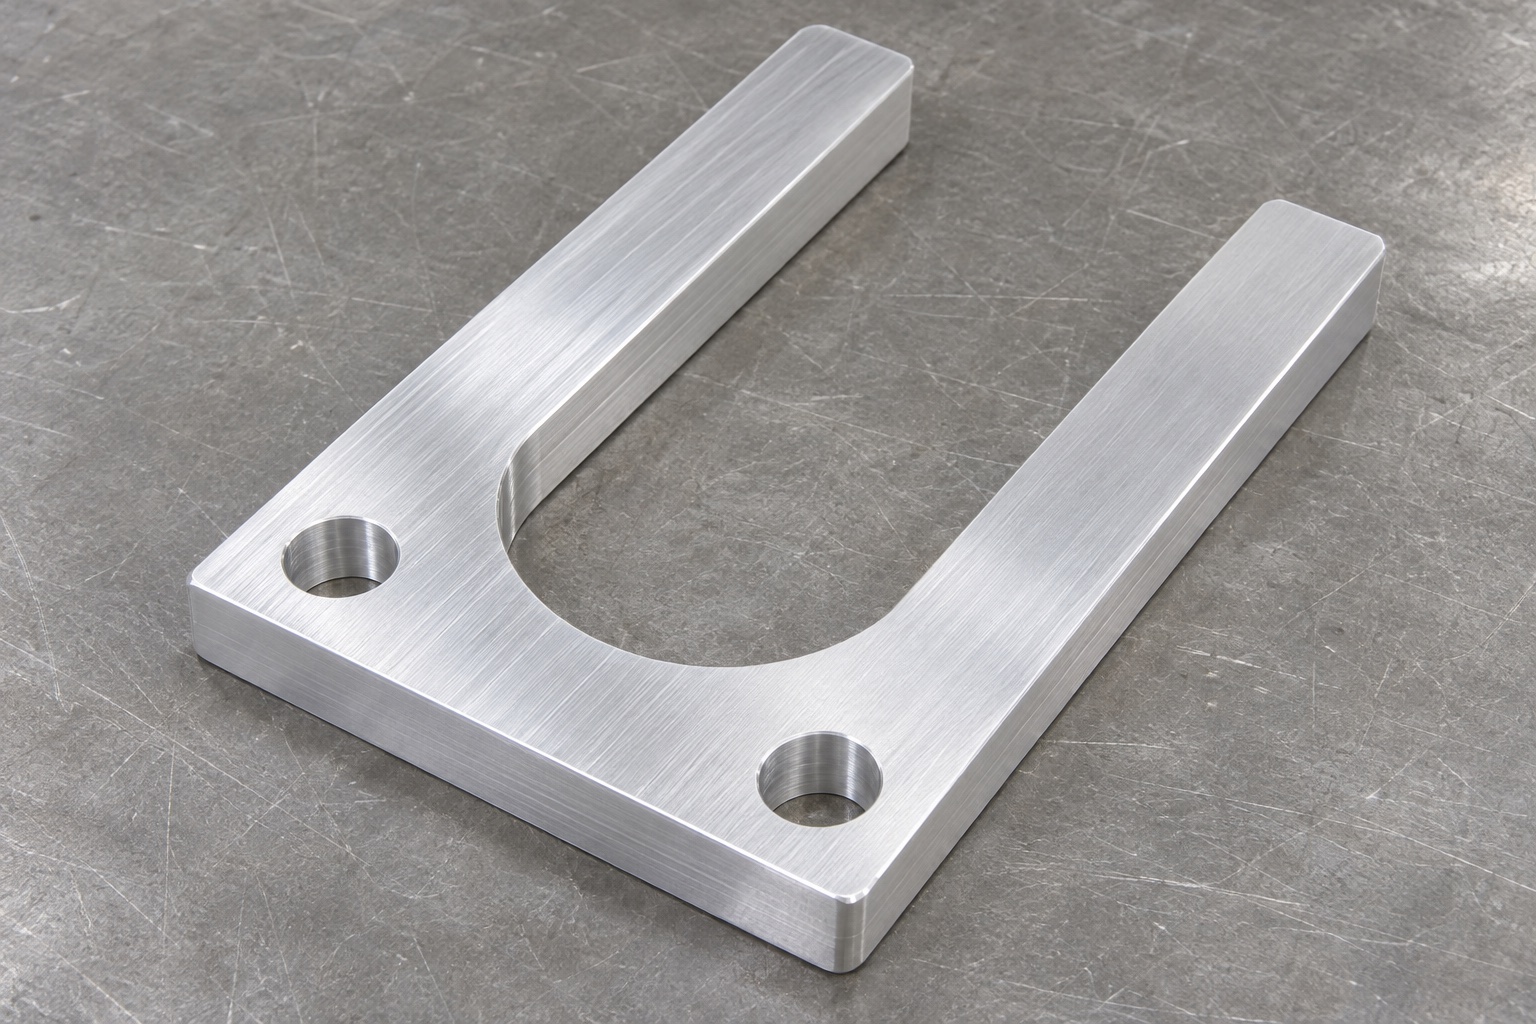
Definición de la horquilla como interfaz mecánica de sujeción
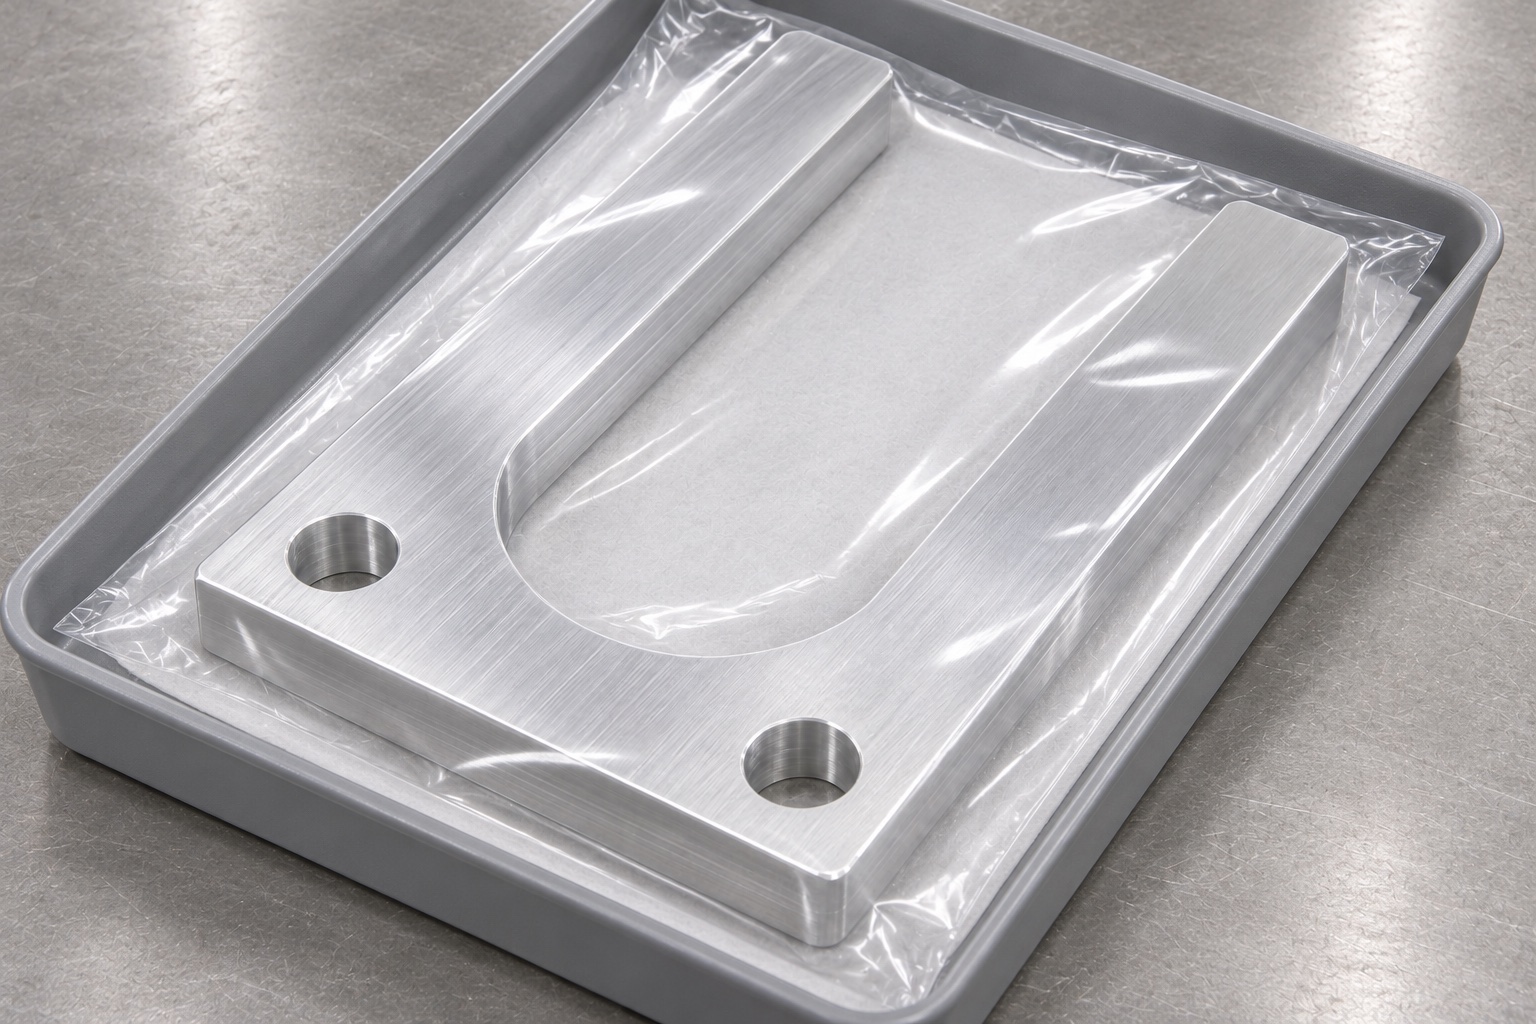
La horquilla posiciona una referencia inerte en un útil de auriculares de audiómetro. El ejemplo 6061 es un perfil en U grueso y plano, con dos brazos, raíz redondeada y dos agujeros pasantes en la base. Se mecaniza, no se dobla de chapa. El alcance es banco no operativo, sin persona ni transductor activo. El fresado conserva contactos y montaje; no demuestra calibración acústica ni exactitud de una prueba auditiva.
Solicitud de la geometría de referencia real de los auriculares
Solicite al responsable del diseño que identifique el conjunto de referencia (inerte) y las superficies que entrarán en contacto con la horquilla. Un contorno genérico de los auriculares no define los puntos de soporte previstos, la dirección de inserción ni la holgura necesaria. Determine si los brazos de la horquilla deben posicionar un elemento específico o simplemente sostener un modelo de referencia (dummy) sin restringirlo rígidamente. El plano técnico aprobado debe reflejar estas decisiones antes de que el proveedor establezca las tolerancias. No asuma que dos modelos de referencia de auriculares, aunque sean visualmente similares, comparten la misma interfaz. Si un nuevo modelo de referencia altera la geometría de contacto, revise la versión de la horquilla y el plan de inspección; no realice ajustes informales en los brazos de la horquilla simplemente para lograr que el nuevo elemento encaje entre ellos.
Distinción entre el ancho de la ranura abierta y la holgura en la base (raíz) de la ranura
Las caras rectas de las puntas y la base redondeada de la ranura cumplen funciones geométricas distintas. Defina de forma independiente la longitud útil de contacto de las caras rectas, la anchura de la abertura y el perfil de la base, según lo requiera el ensamblaje. Un componente de prueba que pase por la entrada podría, no obstante, interferir más profundamente en la ranura. Por el contrario, una base sobredimensionada puede eliminar material necesario para la geometría de soporte prevista. Revise la trayectoria posible de la herramienta de corte antes de aceptar un modelo que presente una transición interna no especificada. Si fuera necesario un alivio adicional, indíquelo y apruébelo en el plano. El proveedor no debe añadir cortes de holgura ocultos ni esquinas de aspecto cuadrado simplemente para lograr que un ensamblaje CAD nominal parezca encajar.
Relacione la base de montaje con las caras de contacto.
Elija referencias que reproduzcan el asiento y la orientación reales de la horquilla sobre el dispositivo de sujeción. Ubique los dos orificios de la base y el perfil abierto dentro de ese sistema de referencia común. El tamaño de los orificios, por sí solo, no determina la posición de las caras de soporte con respecto al dispositivo. Determine si los elementos de fijación sirven únicamente para sujetar la pieza o si también intervienen en el posicionamiento de la misma. Es necesario distinguir entre una holgura intencionada y un ajuste preciso; no debe deducirse a partir del modelo del tornillo. El plan de inspección debe reflejar estas mismas relaciones sin forzar las puntas contra un calibre arbitrario. Esto evita que un esquema de montaje supere la inspección dejando, al mismo tiempo, la referencia del conjunto en una posición no deseada.
Especifique el material 6061 y el acabado antes de solicitar un presupuesto.
Especifique aluminio, temple, forma del material y documentación. Apruebe sustituciones antes de fabricar. Defina acabado mecanizado o tratamiento separado. Si se solicita anodizado, revise enmascaramiento y evaluación dimensional de interfaces. Un acabado no establece por sí solo compatibilidad química, contacto con pacientes o vida útil. Material y proceso deben quedar vinculados al pedido. Una cantidad pequeña no permite sustituir un estado documentado por una descripción genérica de aluminio.
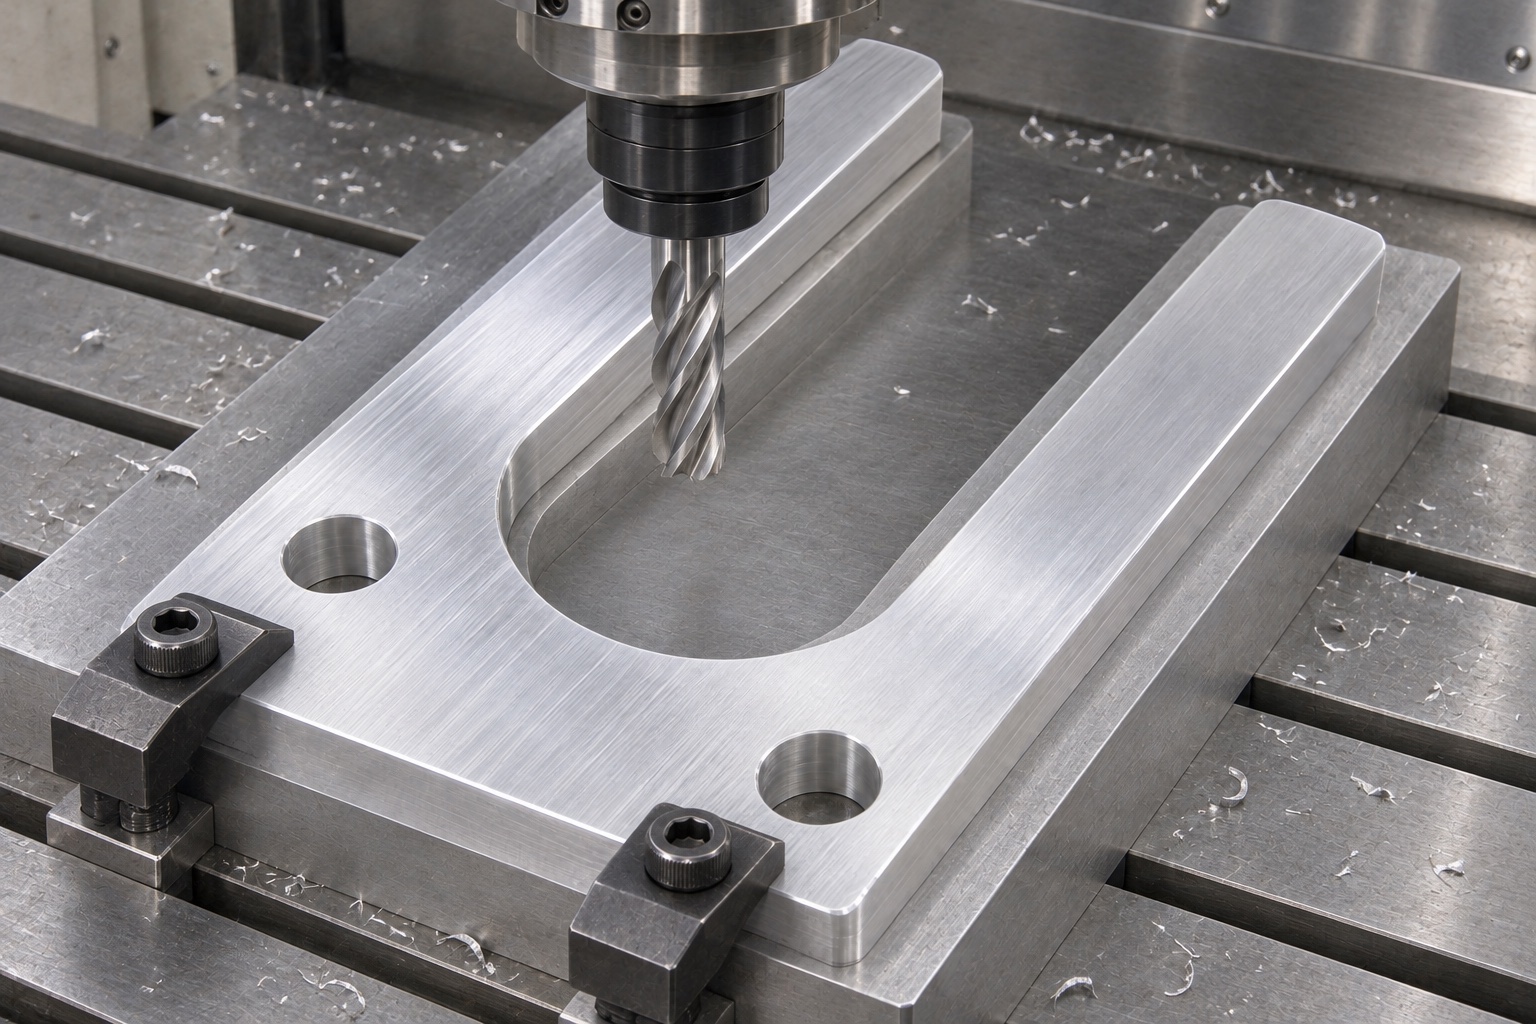
Realice el desbaste del perfil manteniendo ambos brazos apoyados.
Planifique la sujeción de la pieza y la secuencia de eliminación de material teniendo en cuenta el perfil en «U» abierto. Es posible que los brazos pierdan apoyo a medida que la abertura central y el contorno exterior se acercan a su forma final. Deje el sobrematerial adecuado para el acabado y evite concentrar la fuerza de sujeción en los extremos que carecen de apoyo. Un dispositivo de soporte puede ser útil, pero es necesario revisar sus áreas de contacto y el espacio libre para la herramienta. El procedimiento correcto depende de las proporciones reales, el material de partida y la máquina utilizada; no existe una velocidad de avance o de corte universal. Registre cómo se sujeta la pieza en bruto y cómo se preservan las referencias funcionales entre las distintas operaciones. Esto es fundamental cuando se realizan lotes pequeños repetidos, ya que, de lo contrario, existe el riesgo de que los brazos presenten condiciones diferentes debido a cambios en la configuración que no han sido documentados.
Realice el acabado de las caras de los brazos sin asumir que la sujeción garantiza la rectitud.
La estrategia de acabado debe generar las superficies de contacto especificadas, protegiendo al mismo tiempo las referencias base. No utilice una sujeción excesiva para forzar los brazos a alcanzar la separación nominal y, posteriormente, realizar la inspección únicamente bajo esa condición de sujeción. Evalúe la geometría requerida una vez liberada la pieza del dispositivo de sujeción, empleando las condiciones de apoyo definidas en el plan de inspección. La anchura en la entrada no sustituye a la verificación de la longitud de contacto útil ni de la orientación especificada para las caras de los brazos. Si el componente sufre alteraciones tras retirar la sujeción, revise la preparación del material y la secuencia del proceso antes de aceptar correcciones manuales recurrentes que no puedan vincularse a un flujo de fabricación controlado.
Taladre los orificios de la base, asegurándose de mantener el acceso a los bordes.
La horquilla representativa utiliza dos orificios pasantes circulares simples en la base de conexión. No se contemplan roscas, avellanados ni inserciones. Seleccione operaciones que cumplan con los requisitos específicos de tamaño de orificio y tratamiento de bordes, asegurando una salida clara para la herramienta y permitiendo la inspección de la parte inferior. Identifique los dos orificios por separado en el informe, de modo que su configuración no quede oculta tras un valor de espaciado promedio. Evite dañar las caras ya terminadas de las puntas durante una segunda preparación (montaje) para trabajar la base. Si un cambio en el ensamblaje requiere un nuevo alojamiento para la cabeza de un tornillo o un elemento de posicionamiento distinto, revise el plano y el plan de proceso antes de iniciar el mecanizado. Pequeños cambios en los elementos de fijación pueden alterar el soporte, la referencia y la geometría visible de los orificios.
Controle los bordes en las puntas y en la base redondeada (raíz).
Defina bordes del contorno, puntas y raíz sin redondear contactos funcionales de forma incontrolada. Una apariencia pulida no demuestra perfil correcto. Inspeccione ambos lados tras retirar viruta, conservando la transición recta-curva aprobada. Si una línea de contacto depende del borde, aclare el efecto del acabado. El desbarbado ordinario no prueba comodidad del auricular ni comportamiento acústico; son cuestiones de conjunto que requieren especificación y evidencia propias.
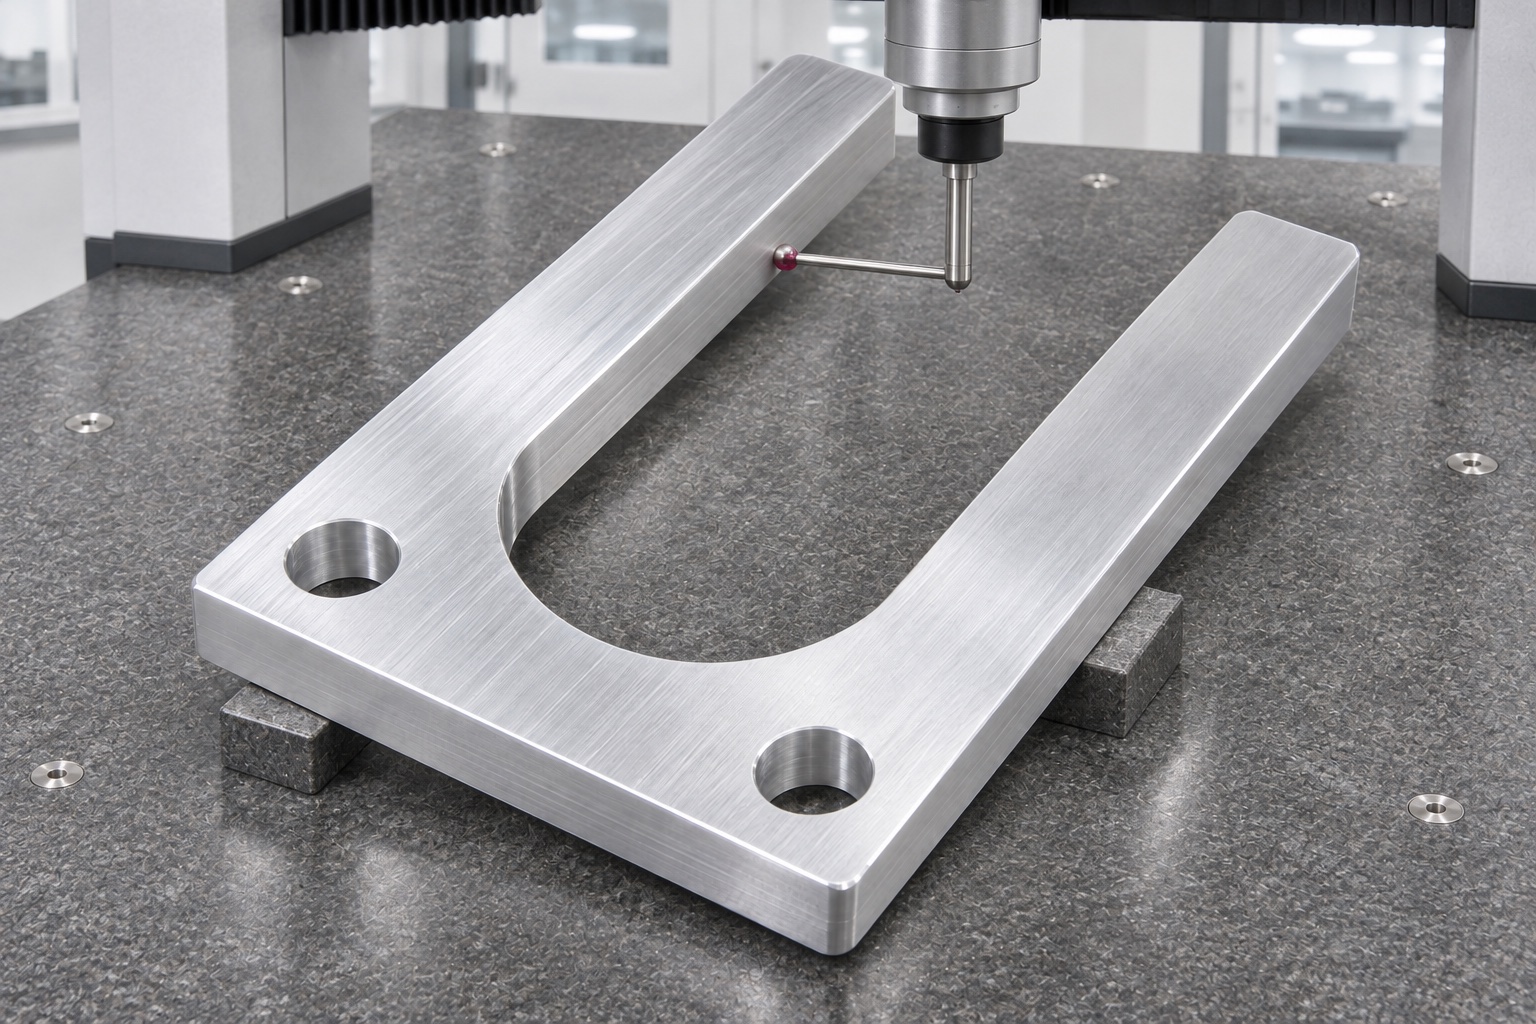
Mida la horquilla en su condición de «libre» (sin sujeción) especificada.
El plan de inspección de la primera pieza debe abarcar la configuración de montaje, la cara de asiento, el perfil de apertura, el espaciado entre puntas y las relaciones geométricas requeridas. Seleccione los métodos adecuados para cada característica y registre la alineación de referencia y el soporte utilizado. El palpado por contacto no debe provocar una deformación que haga parecer conforme una pieza que no lo es. Se puede considerar un método sin contacto cuando esté justificado, aunque este también requiere una preparación y una evaluación adecuadas. En el informe deben figurar las mediciones reales; los valores nominales del modelo no sirven para determinar la precisión alcanzada. Mantenga los resultados dimensionales separados de las observaciones visuales o de las comprobaciones mediante piezas de prueba (dummies). El objetivo es obtener evidencia verificable de la horquilla mecanizada, no una afirmación de capacidad basada únicamente en una fotografía de inspección que resulte visualmente atractiva.
Definir el alcance de la verificación de colocación mediante un dispositivo de prueba (dummy) y el manejo del producto para su envío.
Utilizar una referencia inerte predefinida para cualquier observación de colocación acordada. Verificar el acceso y la ausencia de interferencias visibles sin necesidad de activar un transductor ni de la intervención de una persona. Una colocación correcta no implica una calibración acústica, una fuerza de transductor específica ni una idoneidad clínica. Si el dispositivo de sujeción puede flexionarse u ocultar un error en el perfil, dicha limitación debe quedar registrada. Tras el proceso de limpieza y secado especificado, proteger las puntas (o brazos) del dispositivo frente a cargas de flexión y contactos metal-metal durante el embalaje. Las etiquetas deben identificar el componente y su revisión, evitando incluir afirmaciones sobre esterilidad que no estén debidamente respaldadas. La inspección de recepción debe ajustarse a los requisitos acordados; no debe asumirse que, por el hecho de que la caja no presente daños, la geometría en estado libre (sin sujeción) se ha mantenido inalterada durante el transporte.
Preparar una solicitud de cotización (RFQ) completa para el mecanizado de una horquilla de soporte.
Proporcione plano y modelo, 6061 y temple, cantidad y alcance inerte. Identifique referencias de montaje, contactos, holgura de raíz, acabado, bordes e inspección. Incluya definición del dispositivo de prueba cuando proceda. Aclare límites de herramienta o medición antes de fabricar y separe costes de mecanizado y útiles especiales. Una cotización de serie corta define trabajo concreto, sin convertir la horquilla en una afirmación sobre audiómetro, auriculares o procedimiento clínico.
FAQ
¿Es la horquilla un componente destinado a la calibración acústica?
No en el contexto de esta guía. Se trata de un ejemplo de dispositivo mecánico inerte. La calibración acústica y la idoneidad para pruebas auditivas requieren equipos, procedimientos y evidencias de respaldo definidos por separado.
¿Qué geometría utiliza este ejemplo?
Un perfil en U, plano y de gran espesor, con dos brazos rectos, una base de ranura redondeada y dos orificios pasantes simples para montaje en la base de unión. No se contemplan inserciones ni roscas.
¿Por qué definir la base redondeada por separado?
La anchura de entrada no determina el espacio libre en zonas más profundas ni la transición entre el tramo recto y el curvo. La base debe ajustarse a la geometría de acoplamiento aprobada y al proceso de mecanizado viable.
¿Se pueden medir los brazos mientras se mantienen presionados contra un calibre?
Solo si una condición de inspección específica exige explícitamente dicha sujeción. De lo contrario, el montaje debe evitar forzar el componente para que parezca conforme a las especificaciones.
¿El anodizado forma parte del pedido automáticamente?
No. El tratamiento, el enmascaramiento, los efectos en las dimensiones y la secuencia de inspección requieren una aprobación por separado. El plano puede, en su lugar, especificar un estado de pieza mecanizada sin recubrimiento.
¿Qué debe incluirse en una solicitud de presupuesto?
Proporcione el plano y el modelo, el material y su estado (temple), la cantidad, las especificaciones de contacto y montaje, la referencia inerte, el alcance del acabado, los entregables de inspección y los requisitos de embalaje protector.
tanghangyun@oemach.com