
Drehblock vor der Prozesswahl definieren
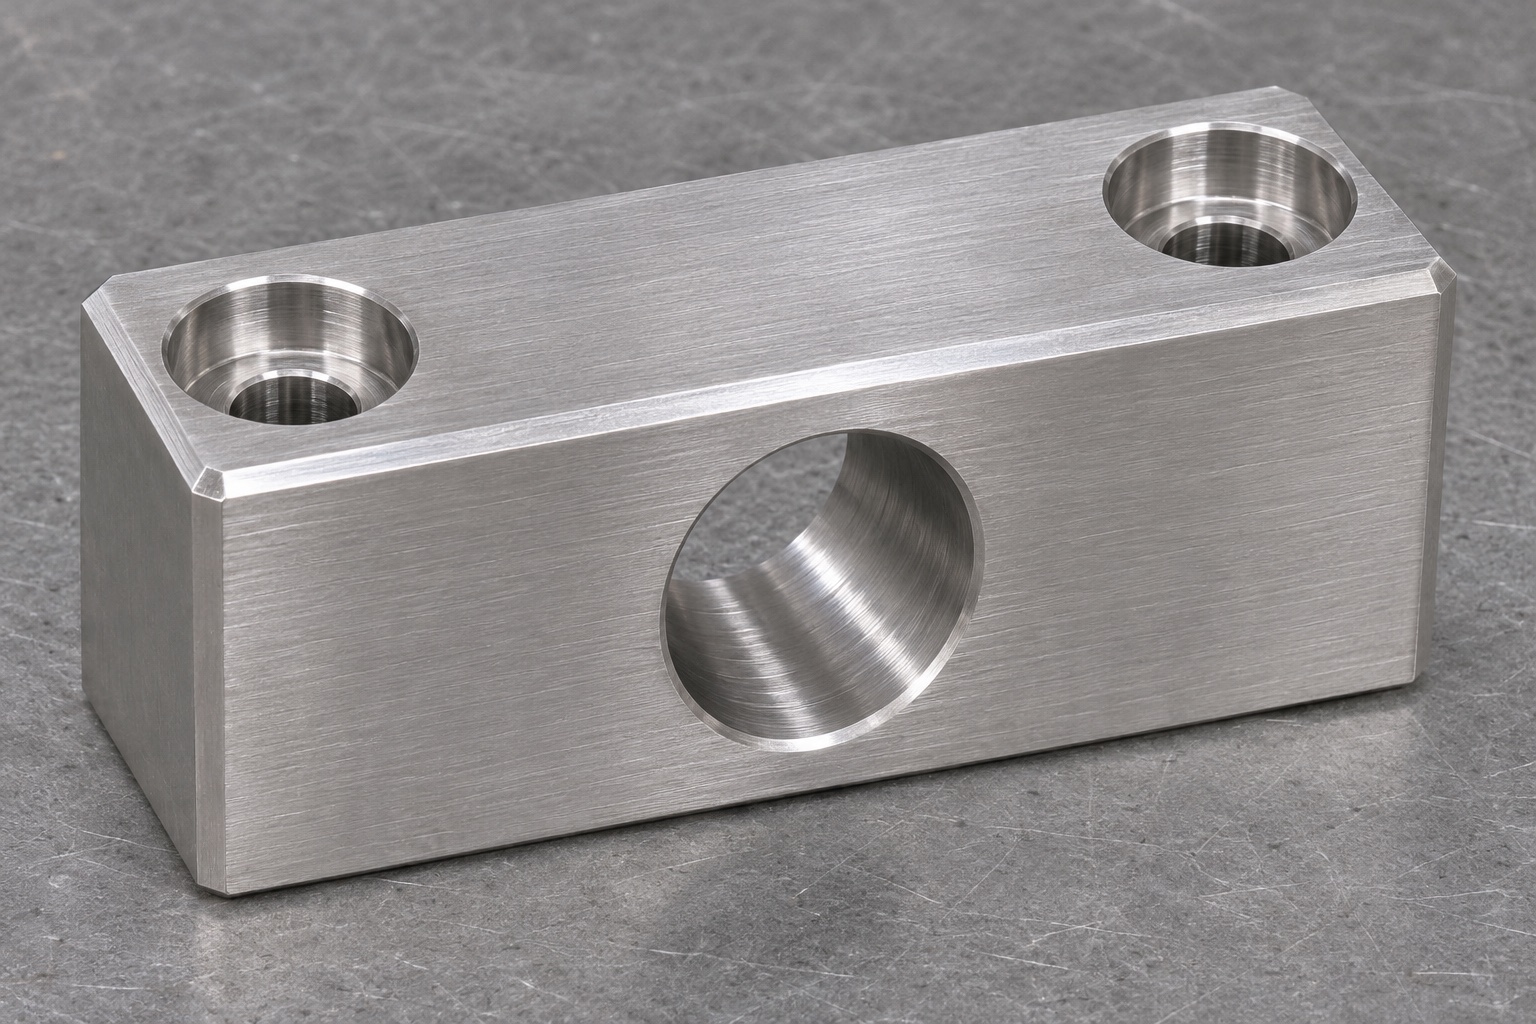
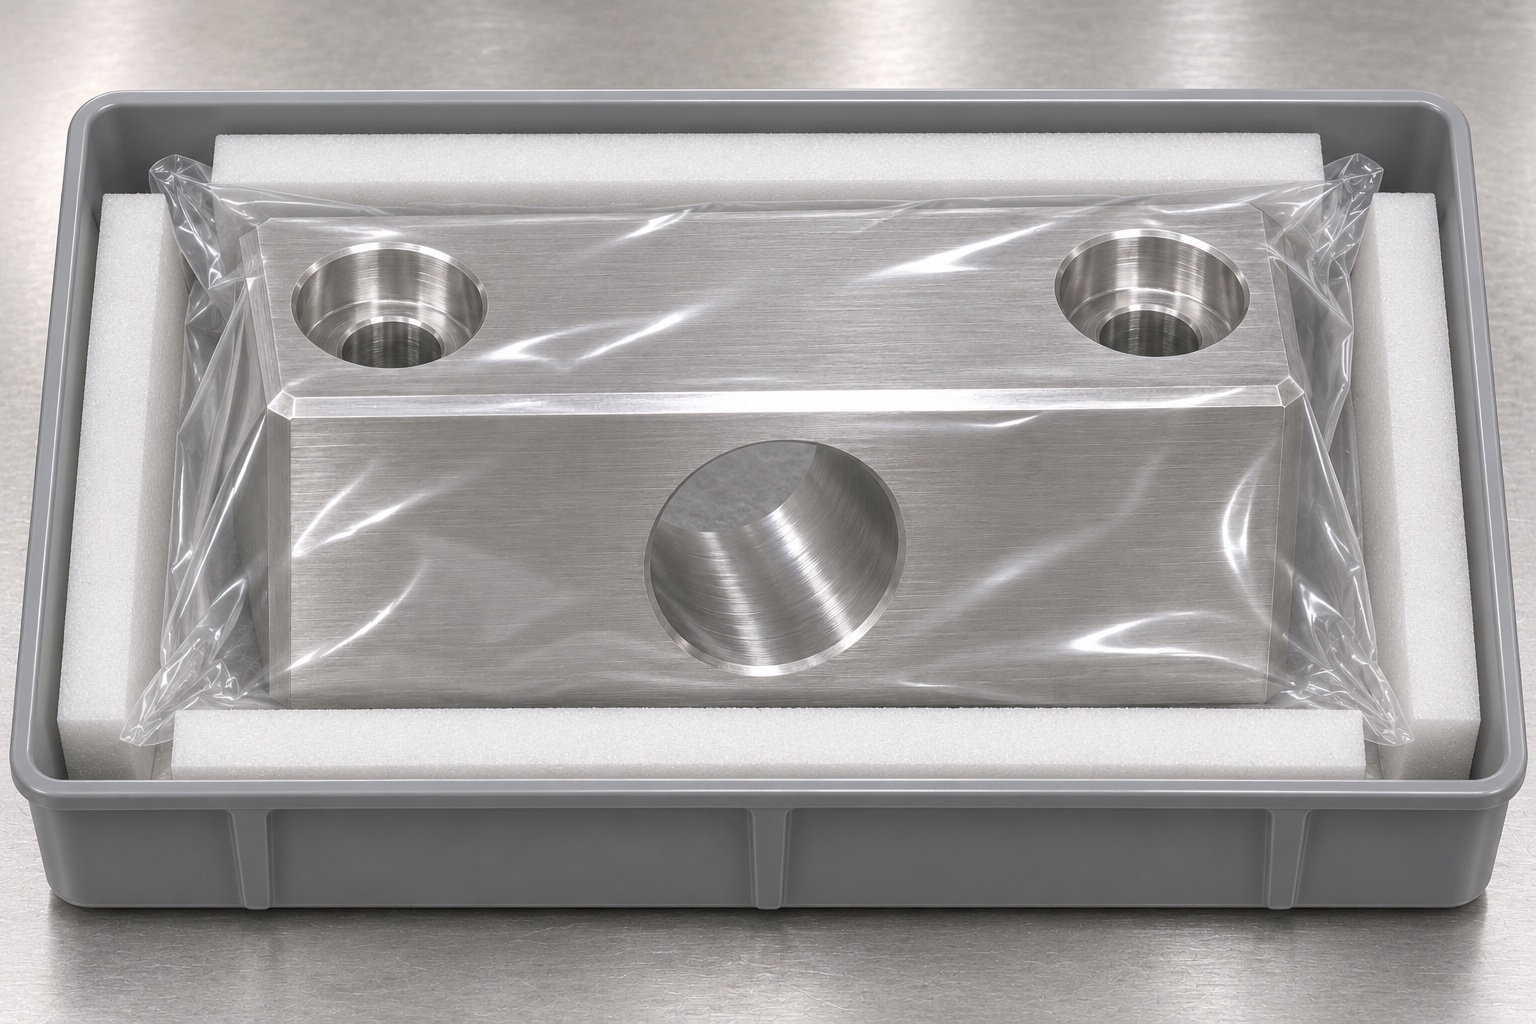
Ein Riegel-Drehblock verbindet eine Stiftachse mit einer Montageschnittstelle. Bei einer Service-Prüfvorrichtung für eine chirurgische Rauchabsaugung verdient diese Beziehung mehr Aufmerksamkeit als der äußere rechteckige Umriss. In diesem Leitfaden wird ein kompakter Block aus Edelstahl 316L mit einer Querbohrung und zwei vertikalen Befestigungslöchern betrachtet. Das Beispiel ist für eine nicht betriebsbereite Prüfvorrichtung gedacht, nicht für einen freigegebenen Ersatz für ein betriebenes Gerät. In einer Zeichnung müssen der tatsächliche Gegenstift, die Montagefläche und die Prüfanforderungen aufgeführt sein. Die präzise CNC-Bearbeitung beginnt bei diesen Schnittstellen, denn ein attraktiver Block kann den Drehpunkt immer noch falsch positionieren, wenn die falsche Seite zur Fertigungsreferenz wird.
Vorrichtungsanforderungen von Gerätefreigaben trennen
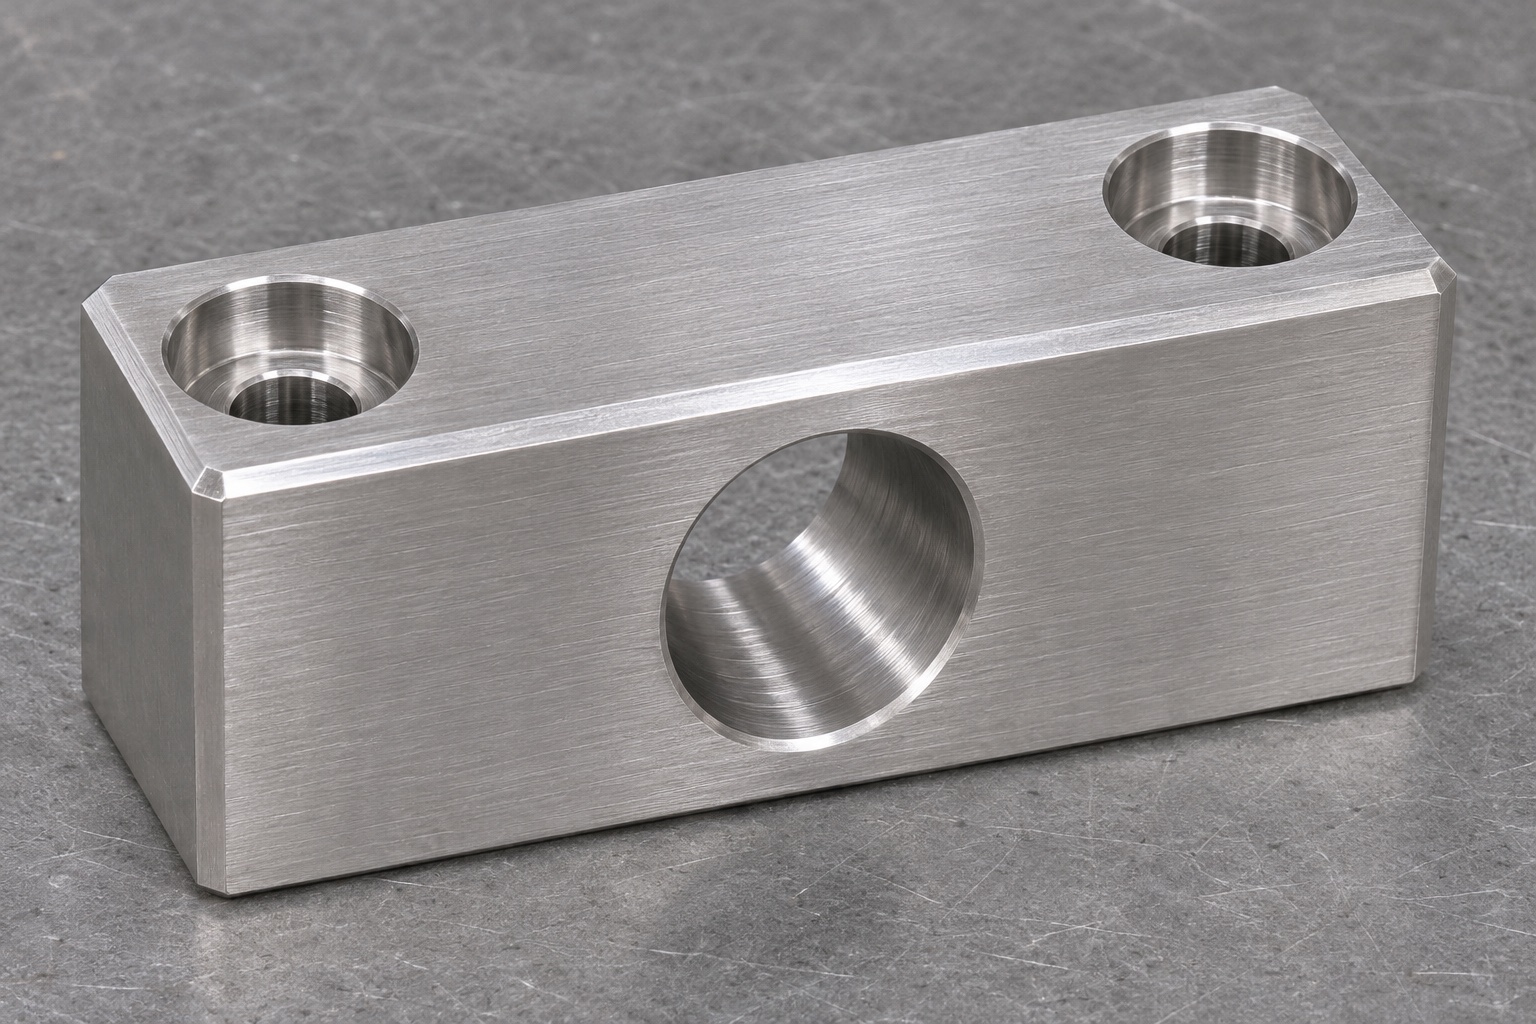
Der Anwendungsname begründet keine klinische Eignung. Ein zeichnungsbasierter CNC-Bearbeitungsdienst kann eine definierte Geometrie herstellen, der Gerätebesitzer bleibt jedoch für die Genehmigung der Verwendung in Arbeitsgeräten verantwortlich. Notieren Sie, ob der Block zu einer Trainingsvorrichtung, einem Wartungssimulator oder einer Entwicklungsbaugruppe gehört. Halten Sie Flüssigkeitswege, Filterleistung und Motorbetrieb außerhalb dieses Beispiels. Wenn sich die beabsichtigte Verwendung später ändert, öffnen Sie die Spezifikation erneut, anstatt Annahmen aus einem Prüfvorrichtungsteil zu übernehmen. Diese Grenze verbessert auch den Einkauf: Der Lieferant kann dokumentierte Fertigungsarbeiten anbieten, ohne Zertifizierungen, Kontaminationsgrenzen oder Lebensdauerversprechen zu erfinden, die im Auftrag nie festgelegt wurden.
316L-Rohmaterial und Identität festlegen
Verwenden Sie eine schriftliche Materialbezeichnung und den erforderlichen Lieferzustand, anstatt eine generische Edelstahlbeschreibung zu akzeptieren. In der Bestellung sollte angegeben werden, welche Materialdokumente erforderlich sind und wie deren Identität dem ausgeschnittenen Rohling im Fertigungslaufzettel folgt. Beschriften Sie Container oder Fertigungslaufzettel, anstatt eine Funktionsbohrung ohne Genehmigung zu markieren. Bestätigen Sie vor dem Schneiden jeglichen Ersatz, einschließlich einer anderen Edelstahlsorte oder einer alternativen Produktform. Bei der Kleinserienbearbeitung von Edelstahl ist eine kleine Menge kein Grund, die Rückverfolgbarkeit zu verlieren. Materialdokumentation unterstützt die Identität; Sie allein beweist nicht, dass eine fertige Komponente für ein bestimmtes medizinisches Gerät geeignet ist.
Montage- und Bohrungsbezüge gemeinsam festlegen
Wählen Sie eine stabile Montagefläche als primäre Referenz und eine lange Seite als sekundäre Orientierungsreferenz, wenn die Zeichnung dieses Schema unterstützt. Lokalisieren Sie die Querbohrung relativ zu diesen Referenzen, nicht nur relativ zu der Rohlingskante, die gerade am einfachsten zu prüfen ist. Unterscheiden Sie die Anforderung an den Bohrungsdurchmesser von den Anforderungen an Lage und Richtung. Zwei Löcher können akzeptable Durchmesser haben, ihre Beziehung verhindert jedoch, dass der Stift wie vorgesehen sitzt. Sorgen Sie dafür, dass die Zeichnung und der Prüfplan dasselbe Koordinatensystem beschreiben. Wenn bei der Prüfung ein Spannstift verwendet wird, erklären Sie, welche Freiheit er einschränkt, und vermeiden Sie, das Teil in einen scheinbar günstigen Messwert zu zwingen.
Zugang zu Befestigungsbohrungen prüfen
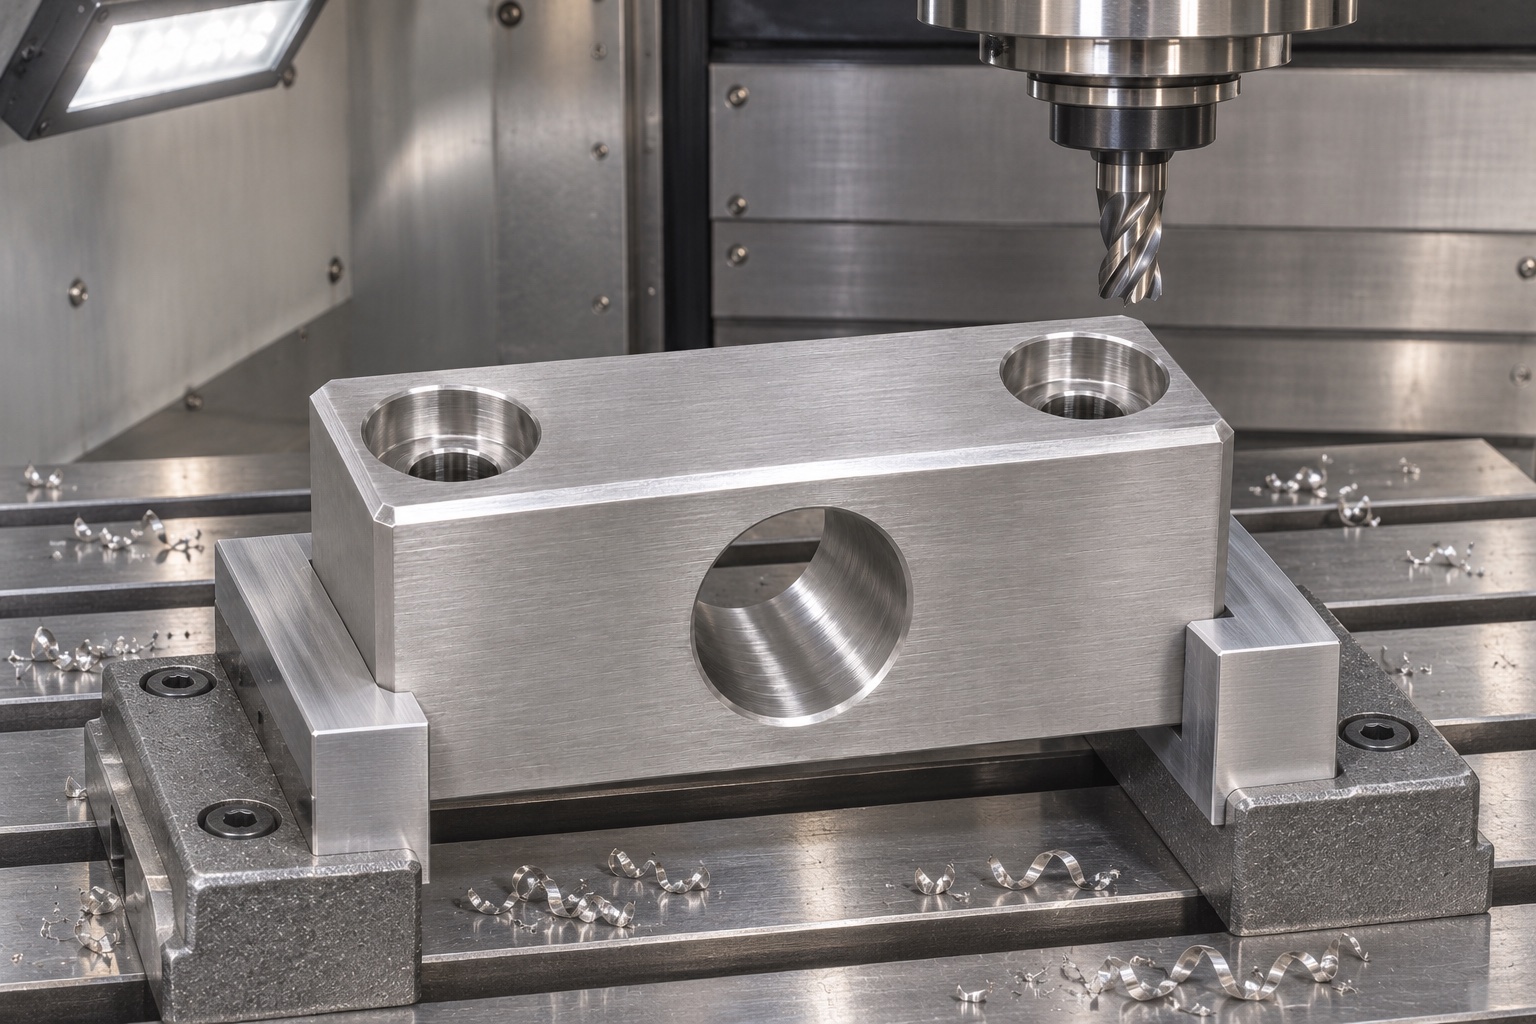
Platzieren Sie die vertikalen Befestigungslöcher so, dass ihre Wege nicht versehentlich die Querbohrung schneiden. Wenn ein Schnittpunkt beabsichtigt ist, muss die Zeichnung ihn zeigen und definieren, wie die resultierenden Innenkanten geprüft und fertiggestellt werden. Die Tiefe der Zylindersenkung, der Schraubenkopfabstand und die verbleibende Wandstärke müssen alle explizit überprüft werden. Fügen Sie keine tiefere Aussparung hinzu, nur weil eine bevorzugte Schraube in einem frühen Modell nicht bündig sitzt. Die Schraube und der Block müssen als Baugruppe bewertet werden. Eine klare Schnittansicht beseitigt oft mehr Unsicherheiten als mehrere zusätzliche Dezimalstellen auf der Außenbreite, insbesondere wenn der Zugang nach der Installation eingeschränkt ist.
Abgestütztes Schruppen planen
Bereiten Sie den Block mit ausreichend Material vor, um die Referenzflächen nach dem groben Materialabtrag fertigzustellen. Verwenden Sie eine positive Abstützung unter dem Werkstück und eine Spannanordnung, die den Werkzeugweg frei lässt. Ein erster Arbeitsgang sollte nützliche Referenzen für den nachfolgenden Bohrvorgang schaffen, anstatt zuerst eine beliebige dekorative Fläche fertigzustellen. Überprüfen Sie vor dem Schneiden die Einrichtung im CAM und an der Maschine. Die geeigneten Schnittparameter hängen vom tatsächlichen Werkzeug-, Material-, Kühlmittel- und Maschinenzustand ab; Sie werden nicht durch den Komponentennamen bereitgestellt. Notieren Sie das genehmigte Setup, damit eine spätere kleine Charge nicht stillschweigend mit einer anderen Referenzstrategie beginnt.
Querbohrung funktionsgerecht schlichten
Die Auswahl zwischen Bohren, Ausdrehen und Reiben richtet sich nach dem spezifizierten Bohrzustand und dem verfügbaren Zugang. Ein vorgebohrtes Führungsloch kann zwar einen Pfad festlegen, aber der abschließende Prozess muss sich gemeinsam mit der erforderlichen Größe, Geometrie und Oberflächenbeschaffenheit befassen. Halten Sie die Bohrung gestützt und stellen Sie sicher, dass das Werkzeug ein- und ausfahren kann, ohne an Vorrichtungen anzustoßen. Behandeln Sie einen Stift, der durchgesteckt werden kann, nicht als vollständige Maßprüfung. Ein Stift kann ein grobes Hindernis aufdecken, kann jedoch nicht automatisch die Position oder Richtung der Bohrung bestimmen. Wenn separate Vorgänge erforderlich sind, dokumentieren Sie, wie die zweite Einrichtung die Montagereferenz wiederherstellt, ohne auf eine unfertige Kante angewiesen zu sein.
Fasen ohne Änderung der Tragflächen herstellen
Einlauffasen, Bearbeitungskanten und funktionelle Auflageflächen auf der Zeichnung gesondert darstellen. Eine großzügige handgeschliffene Kante fühlt sich möglicherweise glatt an, während Material entfernt wird, mit dem der Stift oder Schraubenkopf in Kontakt kommen sollte. Definieren Sie eine geeignete Kantenbedingung und wählen Sie Werkzeuge aus, die diese konsistent erreichen können. Überprüfen Sie beide Bohrungseingänge und die Unterseitenausgänge der Befestigungslöcher. Entfernen Sie lose Späne, bevor Sie das Ergebnis beurteilen, da ein eingeklemmtes Fragment einer beschädigten Kante ähneln kann. Wenn eine Innenkante nicht sichtbar oder erreichbar ist, beheben Sie diese Einschränkung bei der Prozessplanung, anstatt einen nicht überprüfbaren Entgratungsschritt am Ende der Produktion zu akzeptieren.
Geometrische Beziehungen im Prüfplan erfassen
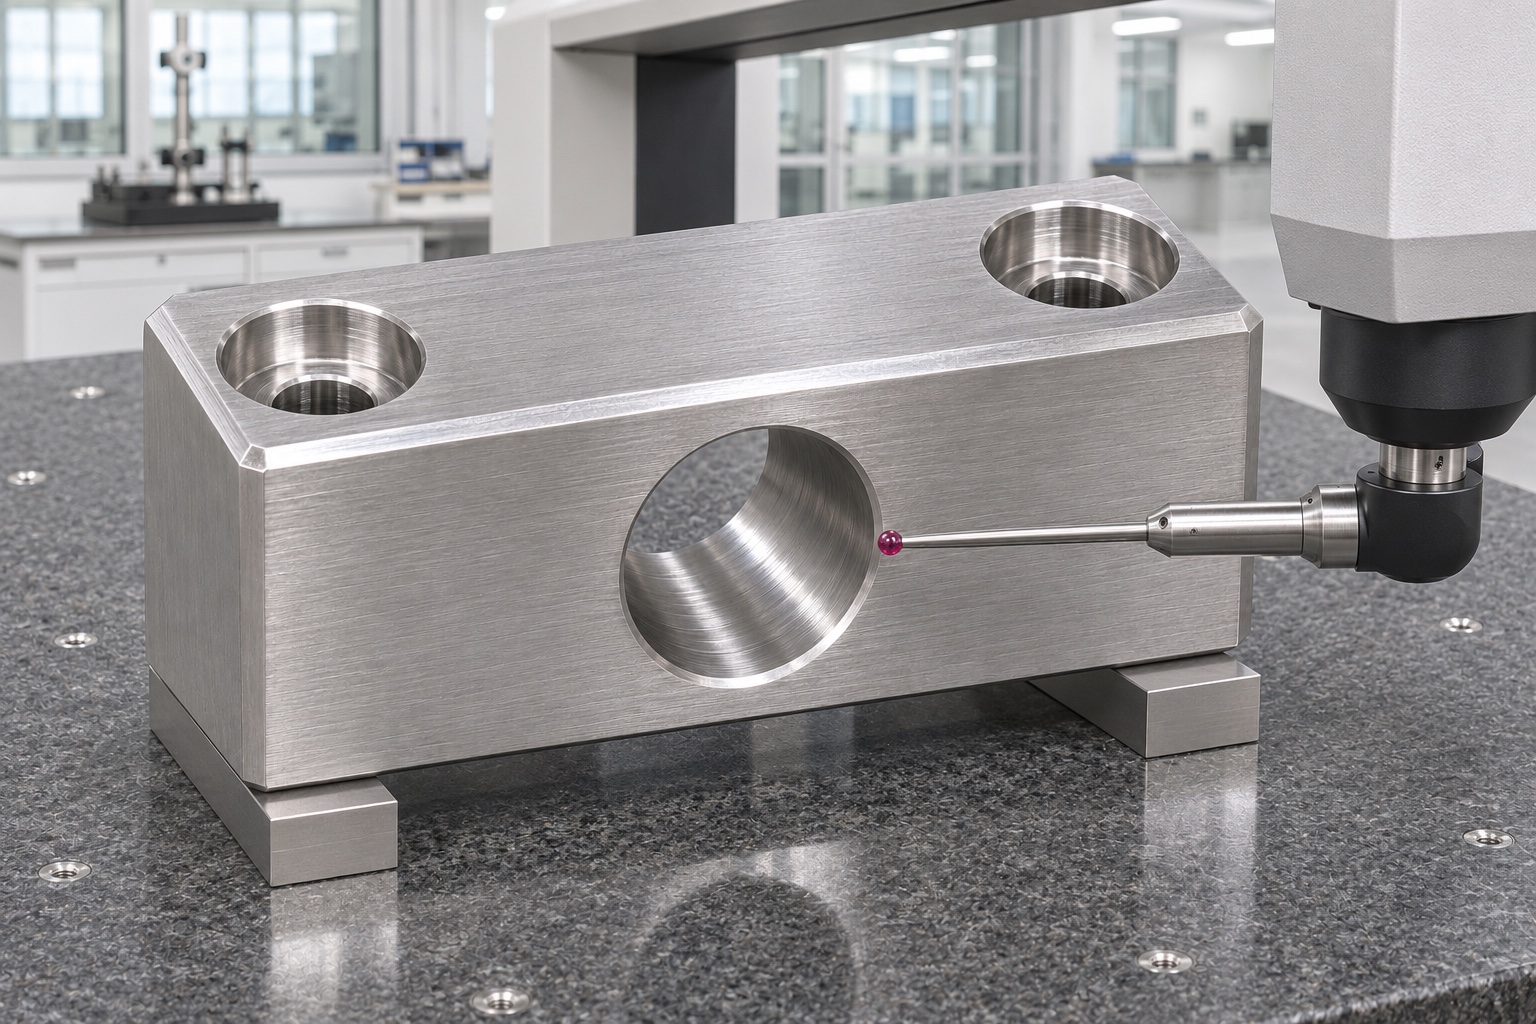
Ordnen Sie jede kritische Zeichnungsanforderung einer geeigneten Inspektionsmethode zu. Bohrungsgröße, Zustand der Montagefläche, Lochabstand und Position von Bohrung zu Fläche sind unterschiedliche Aufgaben und erfordern möglicherweise unterschiedliche Ausrüstung. Ein Koordinatenmessaufbau sollte zugängliche Antastpfade und eine dokumentierte Ausrichtung verwenden. Notieren Sie das Instrument, die Methode und etwaige Inspektionseinschränkungen im Bericht. Beanspruchen Sie keinen Fähigkeitswert von einem einzelnen repräsentativen Teil und ersetzen Sie keine tatsächliche Messung durch eine nominale CAD-Abmessung. Die Überprüfung des Erstmusters sollte ergeben, dass die vorgeschlagene Fertigungsroute glaubwürdig bewertet werden kann, bevor dieselbe Route für einen CNC-Auftrag mit geringem Volumen wiederholt wird.
Reinigung als dokumentierten Arbeitsschritt definieren
Geben Sie bei der Bestellung die zulässigen Reinigungsmittel, Trocknungsmethode und Handhabungshinweise an. Ein optisch heller Edelstahlblock ist kein Beweis für einen vereinbarten Rückstandszustand, und eine normale Reinigung stellt keinen Anspruch auf Sterilität dar. Wenn der Käufer eine bestimmte Sauberkeitsbewertung verlangt, legen Sie dessen Methode und Akzeptanzkriterien separat fest. Halten Sie die Bohrung vor dem Schutzverpacken frei von losen Bearbeitungsspänen und vermeiden Sie es, kontaminiertes Tuch durch eine fertige Schnittstelle zu schieben. Jede zusätzliche Oberflächenbehandlung bedarf einer eigenen Genehmigung und Prüffolge. Ziel ist ein dokumentierter, überprüfbarer Zustand beim Versand und nicht eine unbegründete Beschreibung wie „medizinisch sauber“.
Bohrung und Bezugsflächen beim Versand schützen
Verwenden Sie eine individuelle Schutzverpackung, die ein Reiben von Metall auf Metall verhindert und loses Verpackungsmaterial von der Bohrung fernhält. Identifizieren Sie das Teil und die Revision auf der Außenverpackung oder dem Transportbehälter und lassen Sie die Komponente unmarkiert, es sei denn, die Markierung ist zulässig. Eine Schutzkappe oder ein Schutzeinsatz darf kein Material abwerfen oder eine dünne Struktur verzerren, und ihre Verwendung sollte im Voraus vereinbart werden. Bewahren Sie Inspektionsaufzeichnungen im Zusammenhang mit der verpackten Charge auf. Die Verpackung schützt den geprüften Herstellungszustand; Es wandelt eine Prüfvorrichtungskomponente nicht in eine sterile Gerätekomponente um. Eine erneute Kontrolle nach dem Auspacken kann dennoch erforderlich sein, wenn der Empfang dies erfordert.
Vollständige Anfrage für CNC-Sonderteile erstellen
Eine nützliche Ausschreibung umfasst die freigegebene Zeichnung, ein passendes Modell, Materialbezeichnung, Menge, vorgesehene Verwendung der Vorrichtung und eine Liste der geforderten Prüfunterlagen. Identifizieren Sie die Bohrungs- und Montageschnittstellen, die den Sitz steuern, zusammen mit dem genehmigten Kantenzustand und den Reinigungsanweisungen. Bitten Sie den Lieferanten, vor der Herstellung unzugängliche Inspektionsbereiche oder vorgeschlagene Ersetzungen offenzulegen. Behalten Sie bei Nachbestellungen die Zeichnungsrevision, die Einrichtungsreferenzen und die Entscheidungen zum Erstmuster als ein Paket bei. Dies erleichtert den Kauf maßgeschneiderter Teile für medizinische Geräte, ohne dass messbare Anforderungen durch vage Versprechungen ersetzt werden müssen. Geben Sie die Bestellung erst frei, nachdem beide Parteien die Herstellungs- und Inspektionsverantwortung verstanden haben.
FAQ
Handelt es sich bei diesem Block um ein zugelassenes Ersatzgerät für die Rauchabsaugung?
Nein. Der Leitfaden betrifft ein Beispiel für eine nicht mit Strom versorgte Serviceeinrichtung. Für den Einsatz in betriebenen Geräten sind eine gesonderte Prüfung durch den Entwickler, dokumentierte Anforderungen und eine entsprechende Genehmigung erforderlich.
Welche Abmessungen sind neben dem Bohrungsdurchmesser wichtig?
Die Position und Richtung der Bohrung relativ zu den Montagereferenzen, das Montagelochmuster und die spezifizierten Kantenbedingungen wirken sich auch auf die definierte Montageschnittstelle aus.
Können Befestigungslöcher die Drehzapfenbohrung kreuzen?
Nur wenn die Zeichnung den Schnittpunkt absichtlich zulässt und eine zugängliche Innenkantenbearbeitung und -prüfung definiert. Führen Sie keinen Schnittpunkt als undokumentierte Bearbeitungsabkürzung ein.
Ersetzt ein Passstift die Maßprüfung?
Nein. Es kann bestimmte Hindernisse oder Passungsprobleme erkennen, überprüft jedoch nicht automatisch die Position, Richtung oder vollständige geometrische Anforderungen der Bohrung.
Macht die normale Reinigung den Block steril?
Nein. Reinigung, Rückstandsbewertung und Sterilisation sind separate Anforderungen. Beanspruchen Sie nur Prozesse und Akzeptanzkriterien, die spezifiziert, durchgeführt und dokumentiert wurden.
Welche Informationen werden für ein Angebot benötigt?
Geben Sie die Zeichnungs- und Modellrevision, die 316L-Bezeichnung, die Menge, den Vorrichtungszweck, kritische Schnittstellen, geforderte Prüfunterlagen, Reinigungsanweisungen und Anforderungen an die Schutzverpackung an.
tanghangyun@oemach.com