
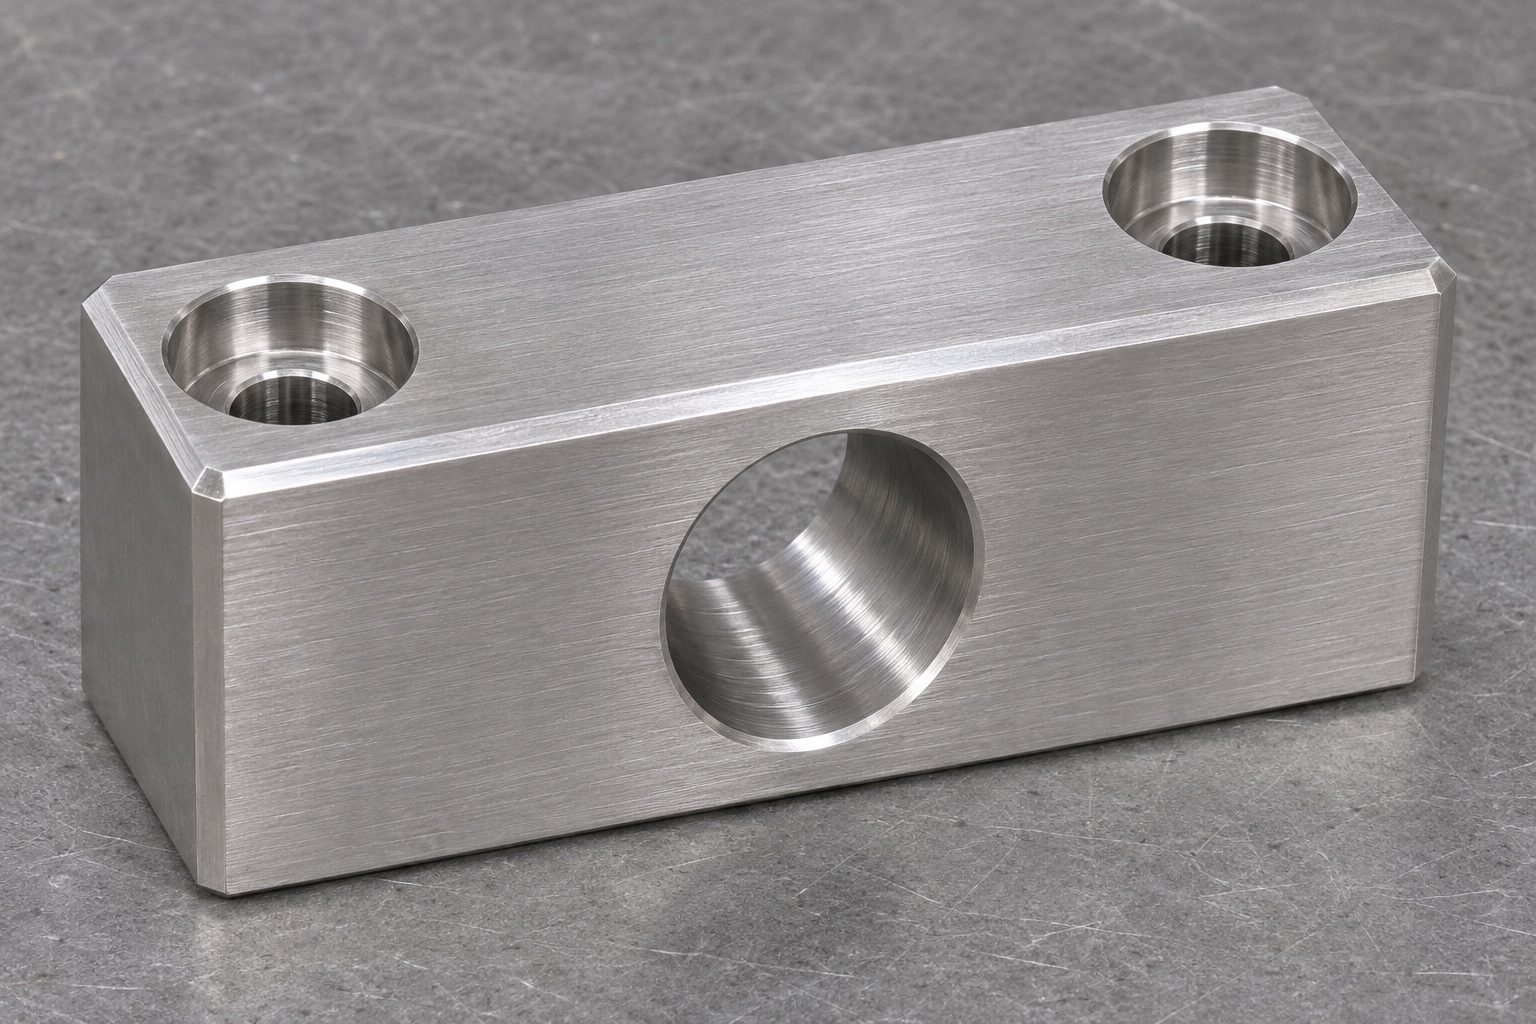
Defina el bloque de pivote antes de seleccionar el proceso de mecanizado.
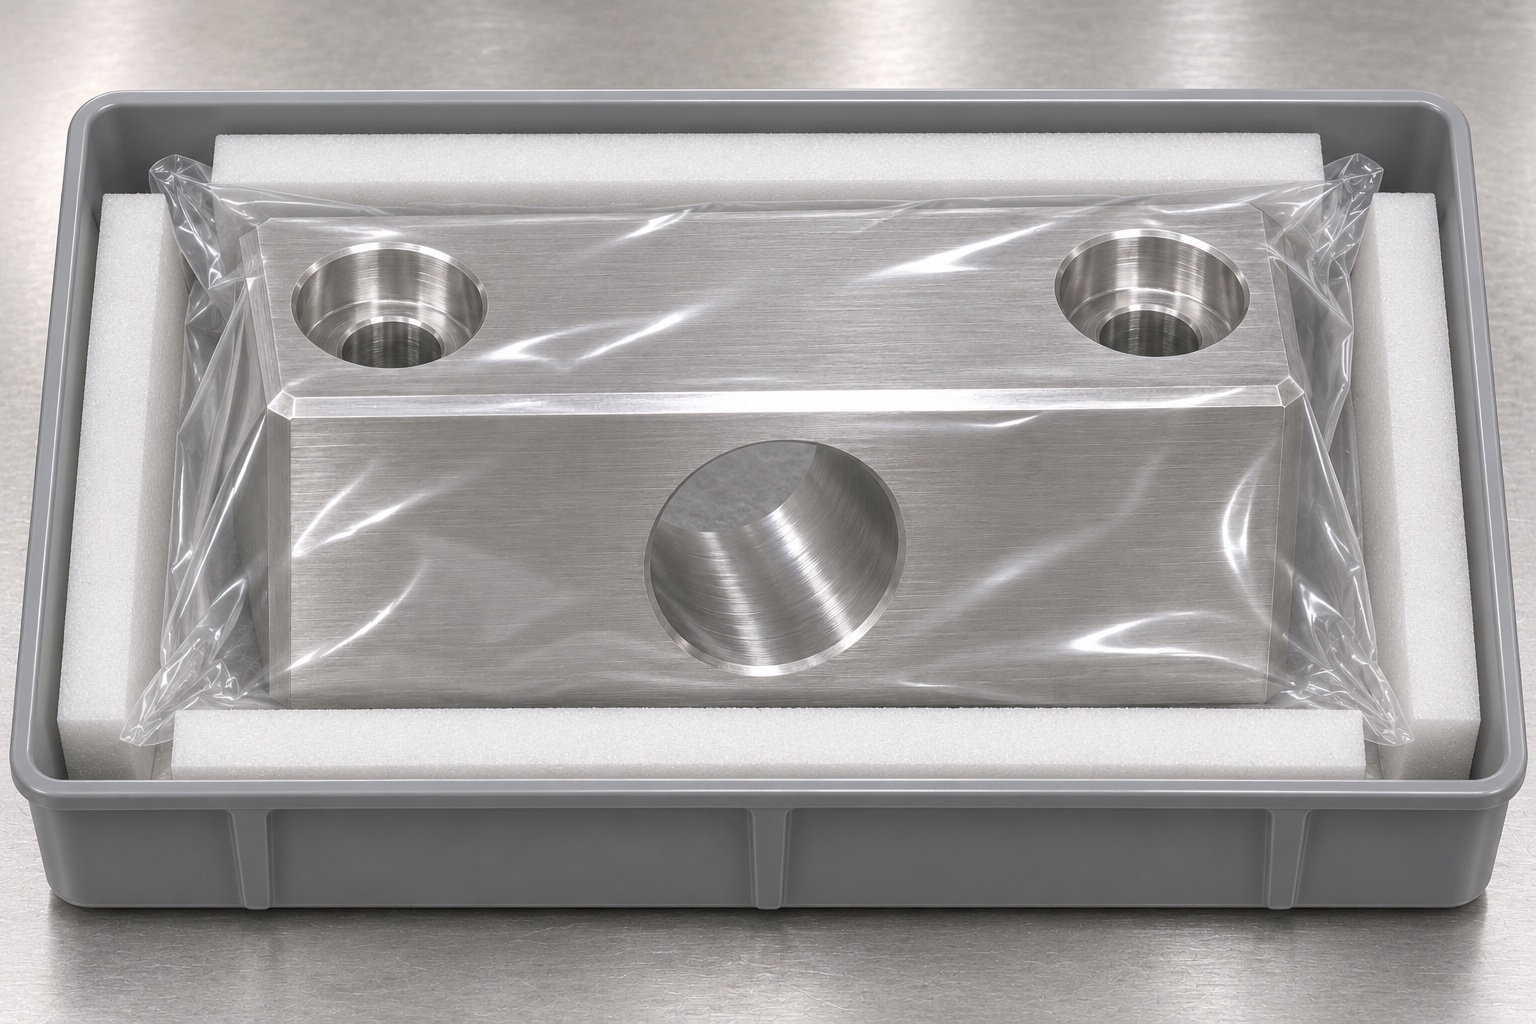
Un bloque pivote conecta el eje de un pasador con una interfaz de montaje. El ejemplo 316L tiene cuerpo rectangular, orificio transversal y dos orificios verticales. Pertenece a un útil de banco no operativo para mantenimiento de un evacuador de humo, no a un repuesto aprobado. El plano debe definir pasador, apoyo y requisitos de inspección. El mecanizado CNC de precisión parte de esas relaciones, no solo de un contorno atractivo.
Distinga los requisitos del dispositivo de mantenimiento de la aprobación del dispositivo médico.
El nombre de la aplicación no determina su idoneidad clínica. Un servicio de mecanizado CNC basado en planos puede fabricar una geometría específica, pero la responsabilidad de aprobar su uso en equipos operativos recae siempre en el propietario del dispositivo. Es necesario registrar si el bloque forma parte de un dispositivo de capacitación, un simulador de mantenimiento o un conjunto de desarrollo. Aspectos como los conductos para fluidos, el rendimiento de la filtración y el funcionamiento motorizado quedan fuera del alcance de este ejemplo. Si el uso previsto cambia, revise las especificaciones en lugar de basarse en suposiciones hechas para una pieza de banco. Esta delimitación también facilita el proceso de compra: el proveedor puede cotizar el trabajo de fabricación documentado sin necesidad de inventar certificaciones, límites de contaminación o garantías de vida útil que no fueron establecidos en el pedido original.
Especifique el material 316L y mantenga su trazabilidad.
Utilice una designación de material precisa junto con el estado de suministro requerido, en lugar de aceptar una descripción genérica de "acero inoxidable". La orden de compra debe especificar qué documentación del material es necesaria y cómo se vincula la identidad de dicho material con la pieza en bruto a lo largo de la hoja de ruta de fabricación. Etiquete los contenedores o las hojas de ruta en lugar de marcar un orificio funcional sin autorización. Confirme cualquier sustitución antes de comenzar el mecanizado, ya sea un grado de acero inoxidable distinto o una forma de producto alternativa. En el mecanizado de acero inoxidable de bajo volumen, el hecho de trabajar con una cantidad reducida no justifica la pérdida de la trazabilidad. La documentación del material respalda su identidad, pero no constituye, por sí sola, una prueba de que el componente terminado sea adecuado para un dispositivo médico específico.
Establezca las referencias de montaje y de los orificios de forma conjunta.
Seleccione una cara de montaje estable como referencia principal y un lado largo como referencia de orientación secundaria, siempre que el plano lo permita. Ubique el orificio transversal en relación con dichas referencias, y no simplemente con respecto al borde de la pieza en bruto que resulte más fácil de medir. Diferencie el requisito del diámetro del orificio de los requisitos relativos a su posición y dirección. Dos orificios pueden tener diámetros aceptables, pero su disposición relativa podría impedir que un pasador se asiente según lo previsto. Asegúrese de que el plano y el plan de inspección utilicen el mismo sistema de coordenadas. Si se emplea un pasador de sujeción durante la inspección, especifique qué grado de libertad restringe y evite forzar la pieza para obtener una lectura aparentemente favorable.
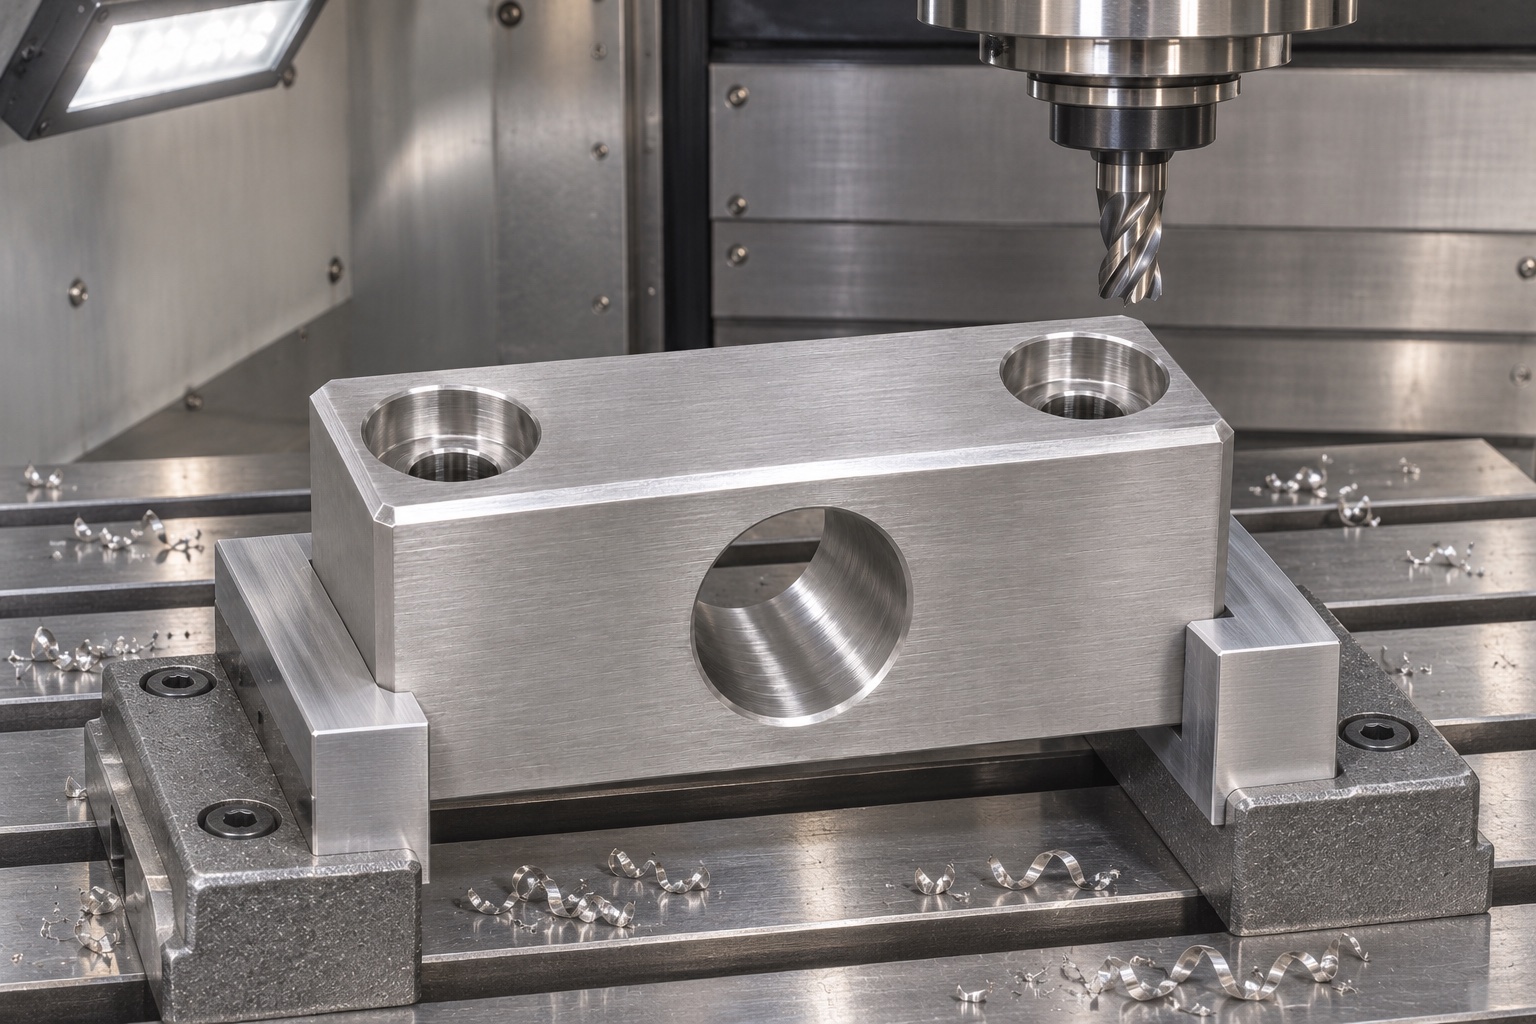
Revise los orificios de montaje para garantizar el acceso durante el mecanizado.
Separe las trayectorias de los orificios verticales y el transversal. Si el plano exige una intersección, defina cómo acabar e inspeccionar sus bordes internos. Revise profundidad del alojamiento de cabeza, holgura y pared restante. No profundice un rebaje para acomodar un tornillo sin autorización. Evalúe tornillo y bloque como conjunto. Una sección clara puede resolver dudas que añadir decimales al ancho exterior no resuelve, especialmente con acceso limitado tras el montaje.
Planifique el fresado de desbaste teniendo en cuenta puntos de apoyo fiables.
Prepare el bloque dejando material suficiente para el acabado de las caras de referencia tras la eliminación del exceso de material (desbaste). Utilice un soporte adecuado debajo de la pieza y un sistema de sujeción que deje libre la trayectoria de la herramienta. La primera operación debe establecer referencias útiles para la operación de mandrinado posterior, en lugar de realizar el acabado de una cara meramente decorativa. Revise la configuración tanto en el software CAM como en la máquina antes de comenzar el mecanizado. Los parámetros de corte adecuados dependen de la herramienta específica, el material, el refrigerante y el estado de la máquina; no pueden determinarse únicamente a partir del nombre del componente. Registre la configuración aprobada para evitar que, en una futura producción de un lote pequeño, se utilice por error una estrategia de referencia distinta.
Realice el acabado del orificio transversal como un elemento funcional.
La elección entre taladrado, mandrinado o escariado depende de las especificaciones del orificio y del acceso disponible. Un taladrado previo (o taladro guía) puede establecer una trayectoria, pero el proceso final debe garantizar el cumplimiento de los requisitos de tamaño, geometría y estado superficial. Asegúrese de que el orificio esté bien apoyado y de que la herramienta pueda entrar y salir sin colisionar con los dispositivos de sujeción. No considere el simple paso de un pasador a través del orificio como una inspección dimensional completa; aunque un pasador puede revelar una obstrucción grave, no permite determinar con precisión la posición o la orientación del orificio. Si son necesarias varias operaciones, documente cómo la segunda configuración recupera la referencia de montaje sin depender de un borde sin acabar.
Controle los chaflanes sin alterar la superficie de contacto o apoyo.
Distinga en el plano entre los chaflanes de entrada, los bordes de manipulación y las superficies funcionales de apoyo. Un borde suavizado manualmente puede parecer correcto al tacto, pero podría haber eliminado material necesario para el contacto con un pasador o la cabeza de un tornillo. Defina la condición adecuada para los bordes y seleccione herramientas que permitan obtenerla de manera consistente. Inspeccione tanto las entradas de los orificios como sus salidas en la cara opuesta. Retire las virutas sueltas antes de evaluar el resultado, ya que un fragmento atrapado podría confundirse con un borde dañado. Si un borde interno no es visible o accesible, resuelva esta limitación durante la planificación del proceso, en lugar de aceptar una operación de desbarbado al final de la producción que no pueda verificarse.
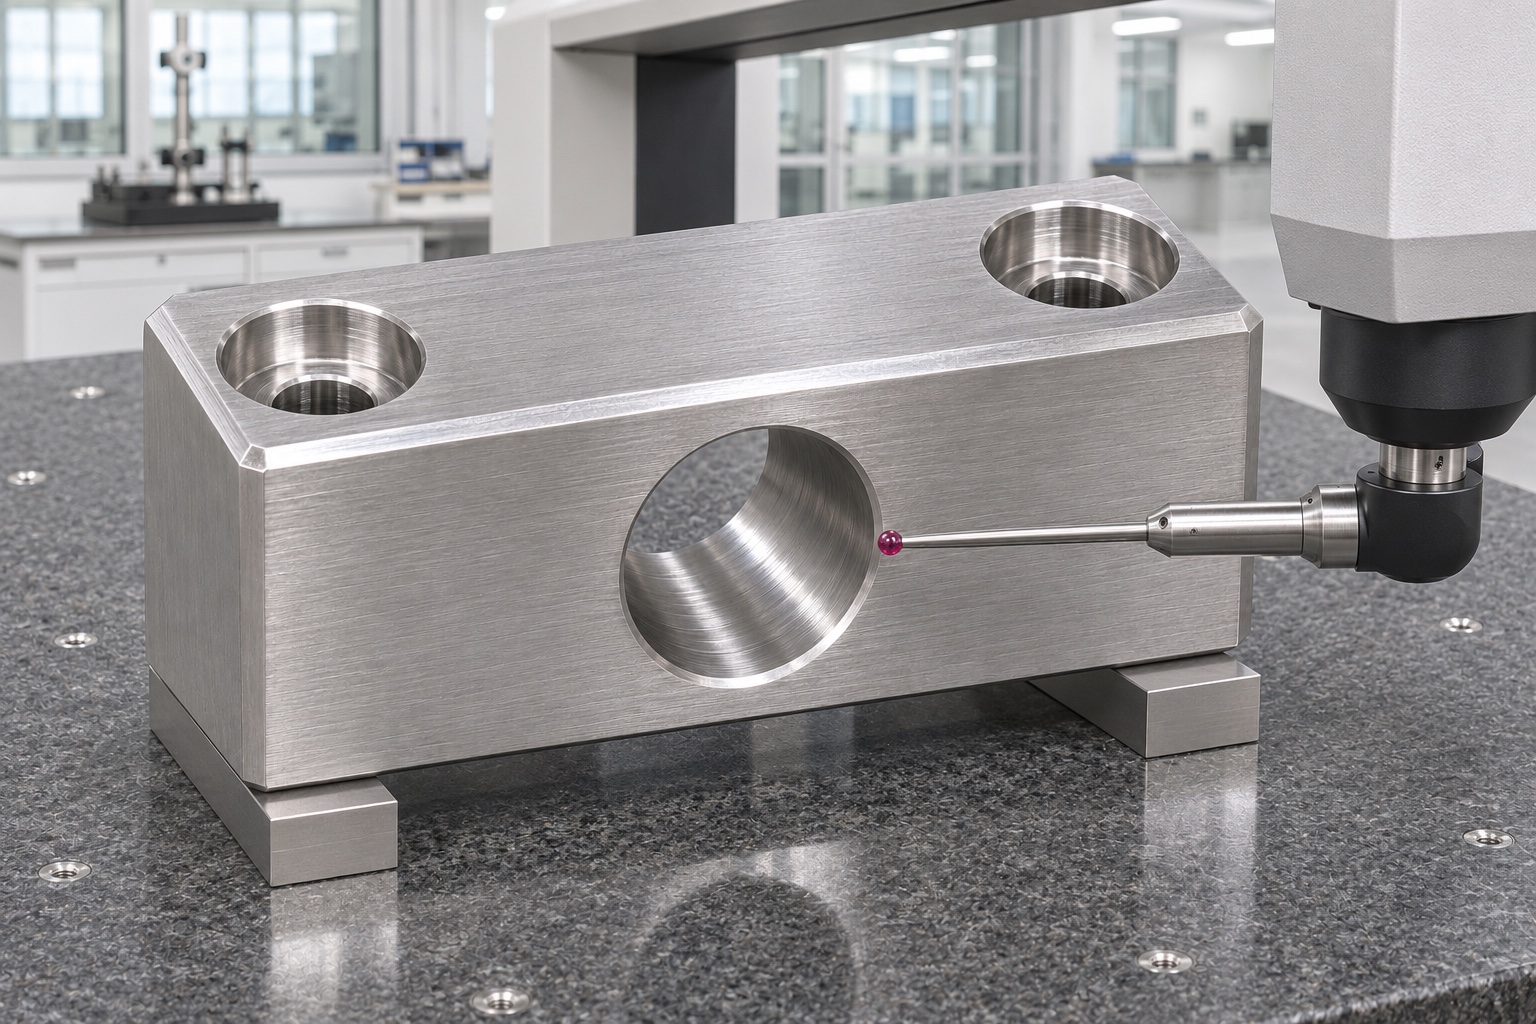
Elabore un plan de inspección que mida las relaciones entre elementos.
Asigne a cada requisito crítico del plano un método de inspección adecuado. El tamaño del orificio, el estado de la superficie de montaje, el espaciado entre orificios y la posición del orificio respecto a la superficie son aspectos distintos que pueden requerir equipos diferentes. Un sistema de medición por coordenadas debe emplear trayectorias de palpado accesibles y una alineación documentada. Registre en el informe el instrumento utilizado, el método aplicado y cualquier limitación que haya surgido durante la inspección. No determine un valor de capacidad basándose en una única pieza representativa, ni sustituya una medición real por una dimensión nominal proveniente de un modelo CAD. La revisión de la primera pieza (first-article review) debe confirmar que el proceso de fabricación propuesto permite una evaluación fiable, antes de aplicar dicho proceso a un pedido de bajo volumen mediante mecanizado CNC.
Defina la limpieza como una etapa documentada del proceso de fabricación.
Especifique los agentes de limpieza permitidos, el método de secado y las precauciones de manipulación para el pedido. El hecho de que una pieza de acero inoxidable presente un aspecto brillante no constituye una prueba de que cumpla con los requisitos de limpieza acordados; asimismo, una limpieza convencional no implica que la pieza sea estéril. Si el comprador exige una evaluación específica de la limpieza, defina por separado el método y los criterios de aceptación. Asegúrese de que el orificio esté libre de virutas de mecanizado antes de proceder al embalaje protector, y evite introducir paños contaminados a través de superficies funcionales ya terminadas. Cualquier tratamiento superficial adicional requiere su propia aprobación y su correspondiente secuencia de inspección. El objetivo es garantizar que, en el momento del envío, el estado de la pieza esté documentado y pueda ser verificado, evitando descripciones imprecisas o sin respaldo, como «limpieza de grado médico».
Proteja el orificio y las superficies de referencia durante el transporte.
Utilice un embalaje protector individual que evite el contacto metal-metal y mantenga cualquier material de relleno alejado del orificio. Identifique la pieza y su revisión en el embalaje exterior o en la hoja de seguimiento; no marque el componente a menos que dicha marcación esté autorizada. Los tapones o insertos protectores no deben desprender partículas ni deformar elementos de pared delgada; su uso debe acordarse previamente. Conserve los registros de inspección asociados al lote embalado. El embalaje protege el estado del componente tal como fue inspeccionado tras su fabricación; no convierte un componente destinado a un dispositivo de banco de pruebas en un componente para un dispositivo estéril. Es posible que sea necesaria una reinspección tras el desembalaje si el procedimiento de recepción así lo exige.
Prepare una solicitud completa para el mecanizado CNC a medida.
Incluya plano y modelo coincidentes, material 316L, cantidad y uso del útil. Identifique orificio, referencias de montaje, bordes, limpieza e informes requeridos. Pida aclaraciones sobre mediciones inaccesibles y sustituciones antes de fabricar. Conserve revisión, referencias de preparación y decisiones de primera pieza para pedidos repetidos. La compra debe definir responsabilidades medibles de fabricación e inspección; no convertir una pieza de banco en un componente aprobado para un equipo médico operativo.
FAQ
¿Es este bloque un repuesto aprobado para un evacuador de humos?
No. Esta guía se refiere a un dispositivo de servicio sin accionamiento motorizado. Su uso en equipos operativos requiere una revisión por parte del responsable del diseño, requisitos documentados y la aprobación correspondiente.
¿Qué dimensiones son importantes, además del diámetro del orificio?
La ubicación y orientación del orificio respecto a las referencias de montaje, la disposición de los orificios de fijación y las condiciones específicas de los bordes también influyen en la interfaz de ensamblaje definida.
¿Pueden los orificios de montaje intersecar con el orificio de pivote?
Solo si el plano permite explícitamente dicha intersección y define cómo realizar el acabado y la inspección de los bordes internos resultantes. No cree intersecciones como un atajo de mecanizado no documentado.
¿Puede una prueba de paso con pasador (pin) sustituir a la inspección dimensional?
No. Puede detectar ciertas obstrucciones o problemas de ajuste, pero no verifica automáticamente la posición, la dirección o el cumplimiento de todos los requisitos geométricos del orificio.
¿La limpieza convencional deja el bloque estéril?
No. La limpieza, la evaluación de residuos y la esterilización son requisitos distintos. Solo deben considerarse aquellos procesos y criterios de aceptación que hayan sido especificados, ejecutados y documentados.
¿Qué información se requiere para solicitar un presupuesto?
Proporcione la revisión del plano y del modelo, la especificación del material 316L, la cantidad, la finalidad del dispositivo (útil), las interfaces críticas, los entregables de inspección, las instrucciones de limpieza y los requisitos de embalaje protector.
tanghangyun@oemach.com