
Ablage von Verschließen und Verarbeitung abgrenzen
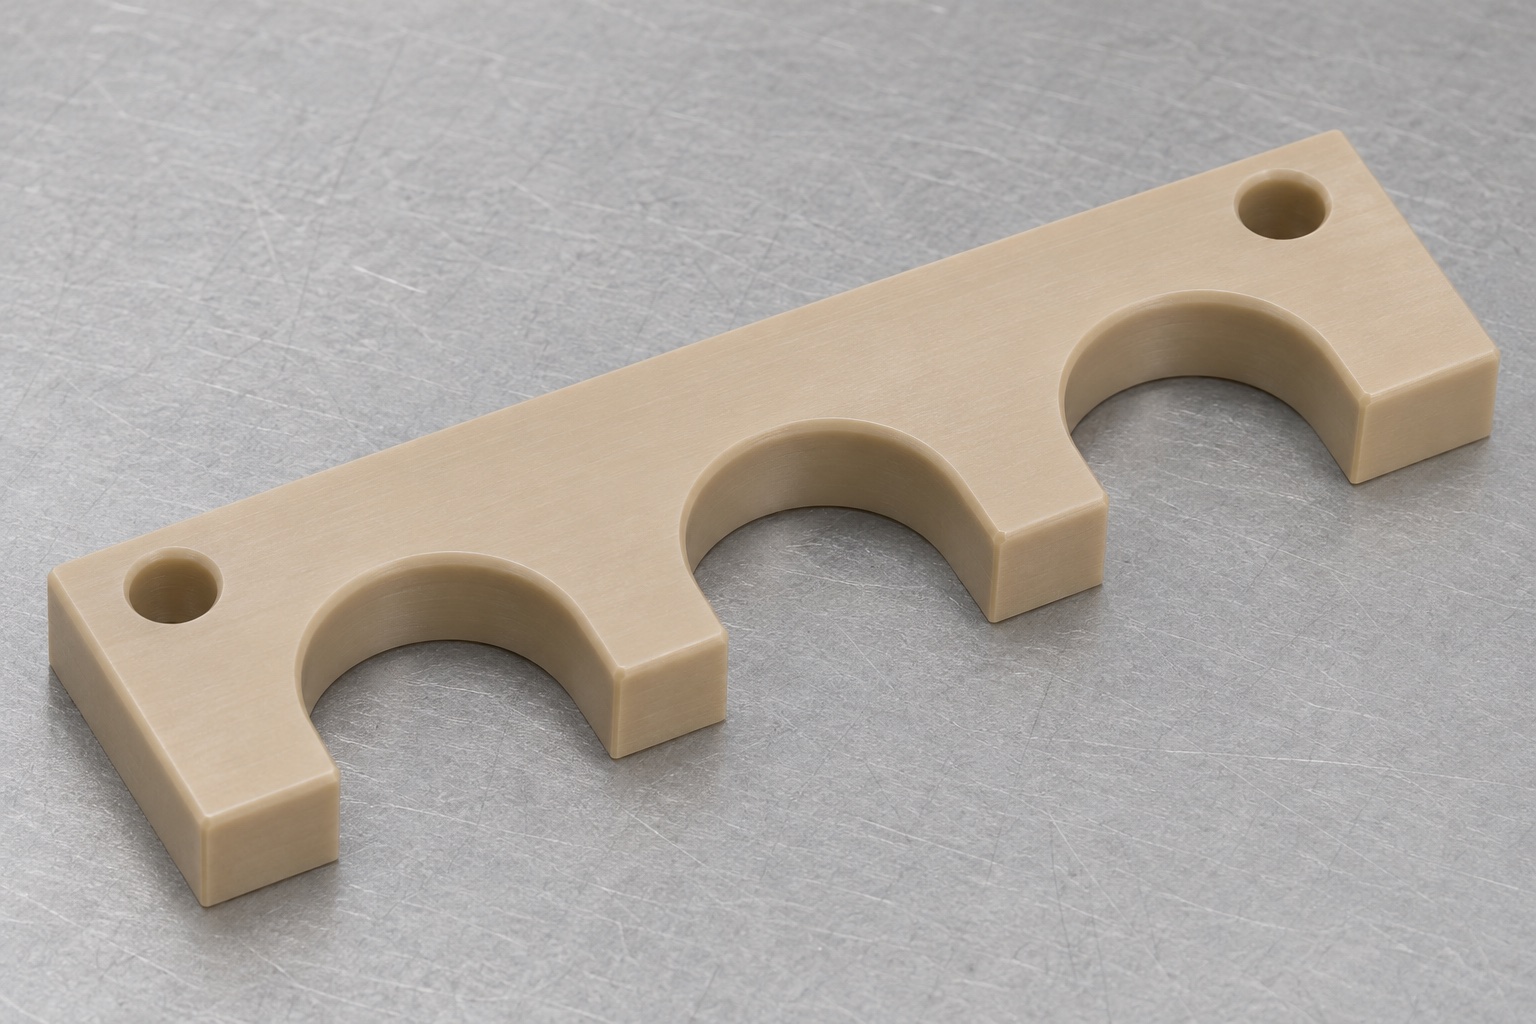
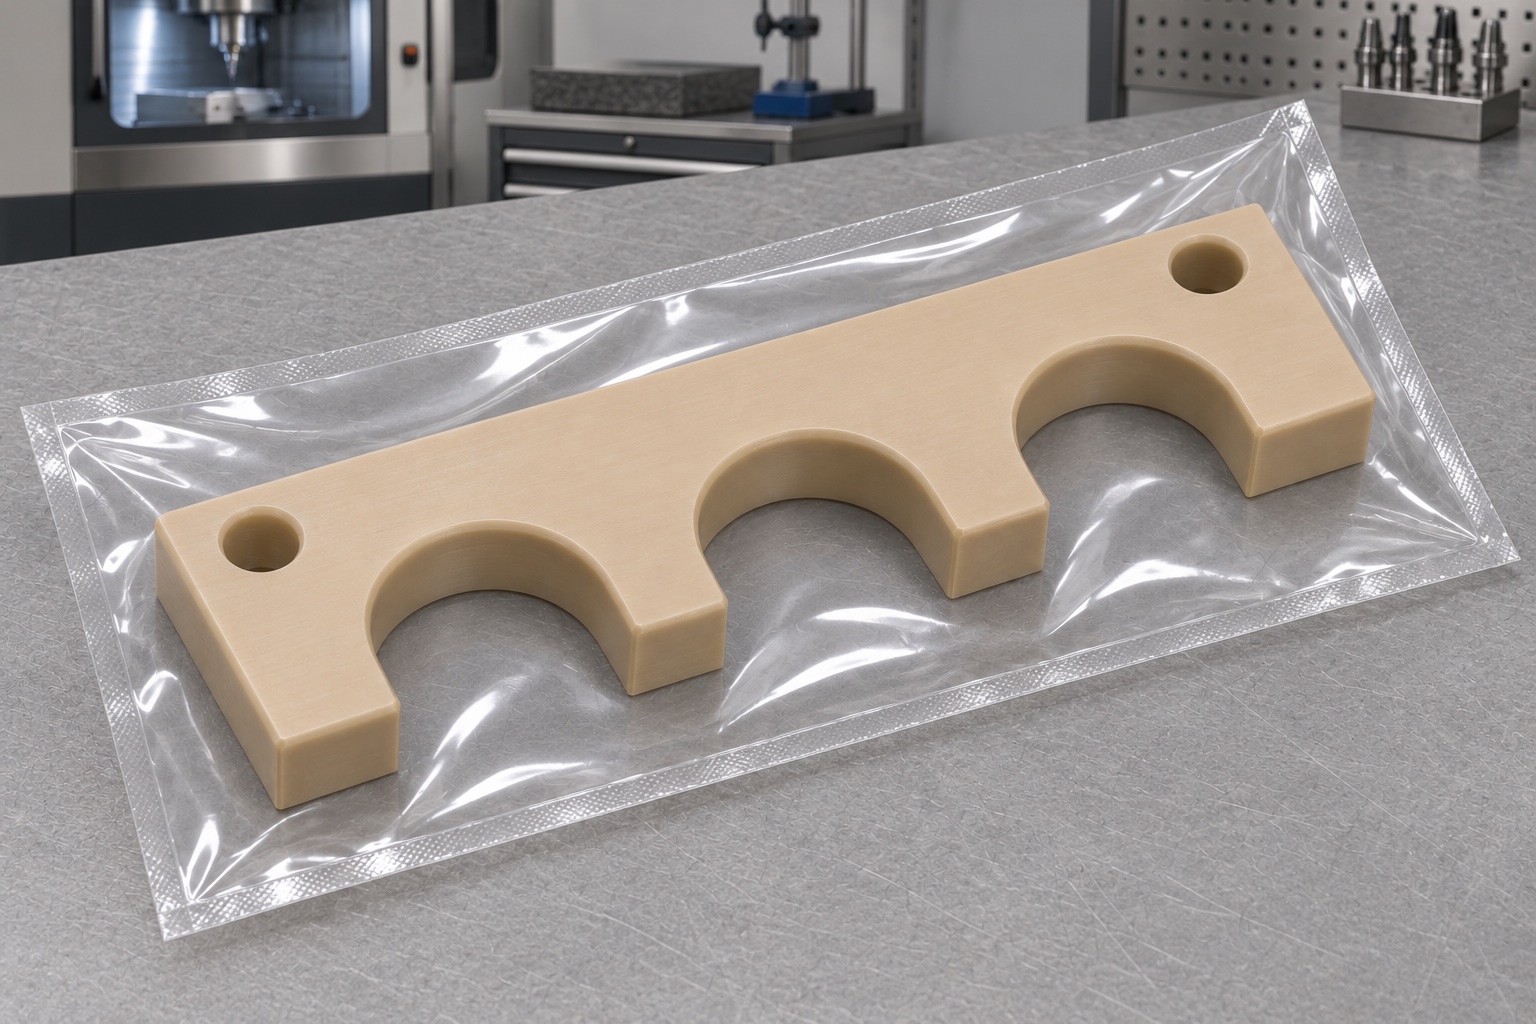
Ein Kappen-Ablagekamm kann identifizierte inerte Kappenreferenzen organisieren, während eine Laborvorrichtung entwickelt wird. Das repräsentative PEEK-Bauteil ist hier ein länglicher Flachstab mit drei identischen U-förmigen offenen Schlitzen entlang einer langen Kante und zwei einfachen Befestigungslöchern im ungeschnittenen hinteren Streifen. Es handelt sich nicht um einen Verschluss, ein Siegelwerkzeug oder ein automatisiertes Verarbeitungssystem. Das Präzisions-CNC-Fräsen beginnt mit der Definition der Schlitzkontakte, des Mittenabstands und der Montagereferenzen. Diese Anleitung beschränkt sich auf eine nicht betriebsbereite Tischkonfiguration. Der Probenschutz, die kryogene Leistung, die Sterilität, das Verschlussdrehmoment oder die Kompatibilität mit einem validierten Laborarbeitsablauf werden nicht festgestellt.
Freigegebene Kappenkontur anfordern
Fragen Sie nach der Kappengeometrie, die den Kamm tatsächlich berührt, einschließlich der maximal relevanten Hüllkurve, Kantenform und zugelassenen Einführrichtung. Bei einem nominalen Außendurchmesser kann eine Kappenrand, eine Rippe oder ein Vorsprung weggelassen werden. Geben Sie an, ob die Kappe am Nutgrund anliegt oder an einer anderen Stelle in der Vorrichtung befestigt ist. Eine inerte Probe sollte eine identifizierte Revision und einen identifizierten Zustand aufweisen und nicht eine nicht spezifizierte Familie von Verschlüssen darstellen. Der Konstrukteur muss Abstands- und Unterstützungsanforderungen festlegen. Weisen Sie keinen Schlitzradius anhand einer geeigneten Probe zu und behaupten Sie dann, dass jede Kryoröhrchenkappe korrekt in den resultierenden Kamm passt.
Drei Schlitze auf gemeinsame Bezüge beziehen
Definieren Sie Schlitzmitten, Profile und Ausrichtung aus demselben genehmigten Referenzsystem. Eine Hinterkante und eine Auflagefläche können die entsprechende Position festlegen, wenn dies zur Montage passt. Ein gleicher Nennabstand beweist nicht, dass die drei Schlitze im Verhältnis zu den Befestigungslöchern korrekt positioniert sind. Überprüfen Sie ihr Muster sowie jede lokale Öffnung. In der Zeichnung sollte angegeben werden, welche Oberflächen sich berühren und welche nur für Spiel sorgen. Ein Kamm, der in jedem Schlitz ein Sample aufnimmt, kann dennoch eine falsche Tonhöhe oder ein verschobenes Muster aufweisen. Solche Fehler sind für die mechanische Vorrichtung von Bedeutung, auch wenn sie bei einer gelegentlichen manuellen Überprüfung möglicherweise nicht aufgedeckt werden.
Exakte PEEK-Sorte und Rohmaterialform angeben
Identifizieren Sie die zugelassene Polymersorte, den Füllstoffzustand, die Rohmaterialform und die Beschaffungsdokumentation. In diesem repräsentativen Teil wird natürliches, ungefülltes PEEK verwendet, kein unbekannter hellbrauner Kunststoff oder ein verstärkter Ersatz. Bewahren Sie die Materialidentität durch Rohlingsvorbereitung und vermeiden Sie das Mischen von Resten ohne Rückverfolgbarkeit. Der Name Kryoröhrchen macht es nicht zu einer kryogenen Anwendungsspezifikation. Wenn Temperaturbelastung, Reagenzien oder Reinigungsbedingungen für einen tatsächlichen Auftrag relevant sind, definieren Sie diese separat und bewerten Sie die genaue Qualität anhand dieser Anforderungen. Aus der Auswahl von PEEK für eine bearbeitete Tischbefestigungskomponente folgt automatisch keine medizinische Zertifizierung, Biokompatibilität, Sterilität oder chemische Kompatibilität.
Hinteren Steg beim Schruppen abstützen
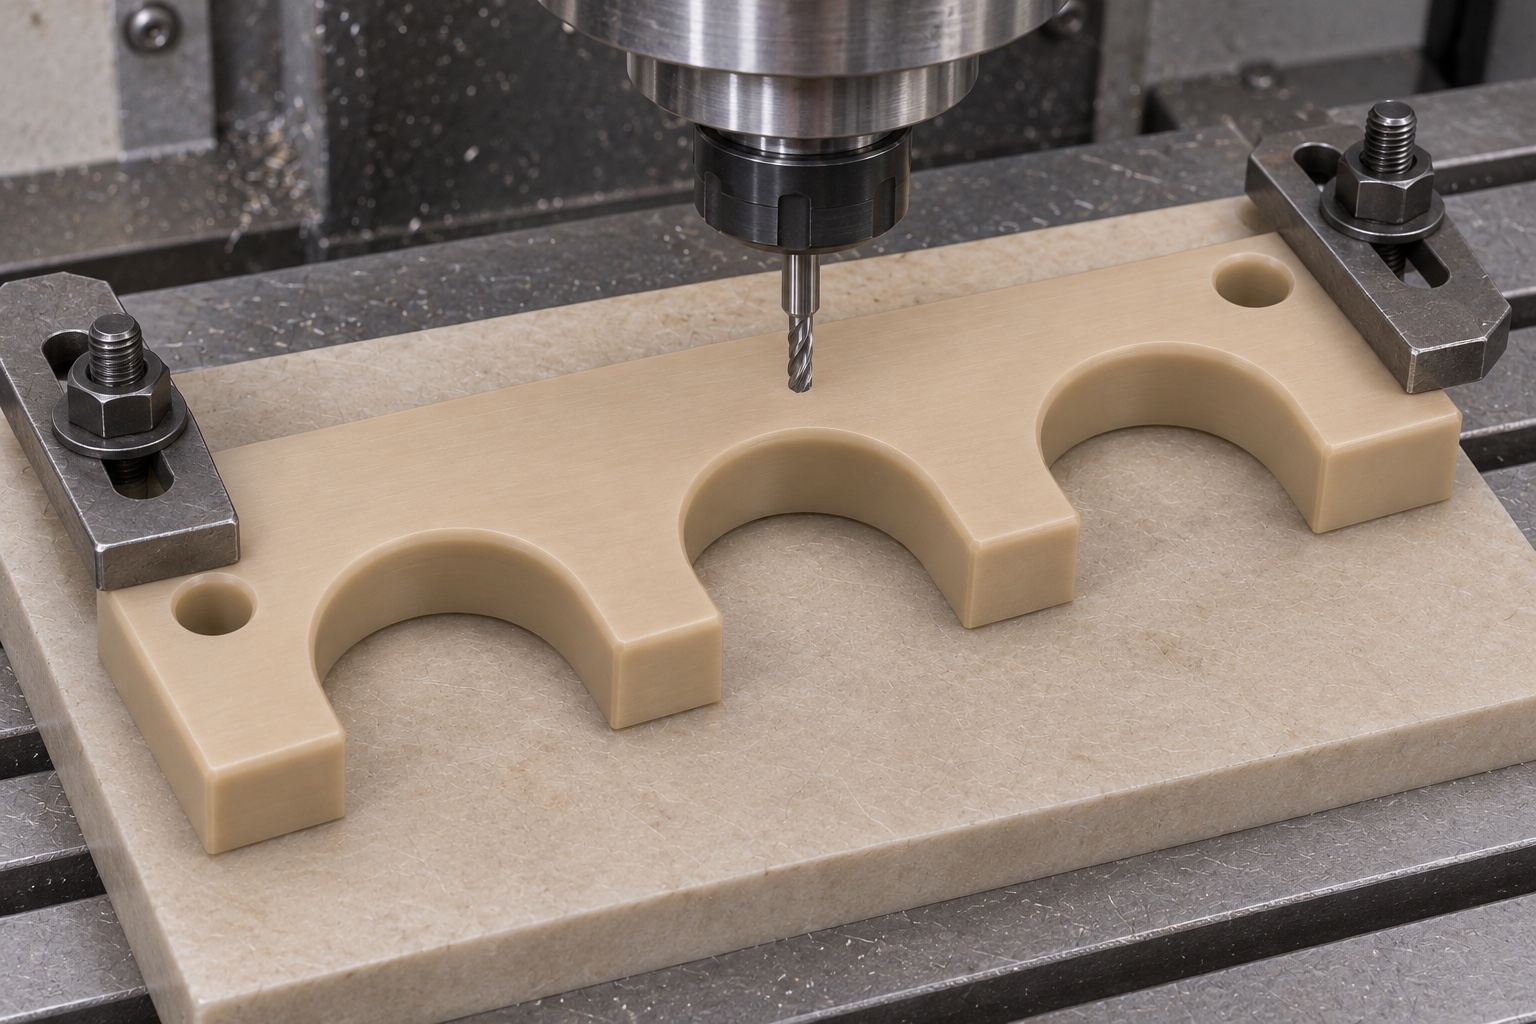
Bereiten Sie Referenzflächen vor, während der Rohling genügend Steifigkeit aufweist. Schruppen Sie die drei offenen Schlitze unter Berücksichtigung der Endbearbeitung auf und bewahren Sie dabei den hinteren Streifen und das Material zwischen den Öffnungen auf. Beim Halten der Werkstücke sollte vermieden werden, dass sich die Stange verbiegt oder die austretenden Zinken zu einem künstlichen Muster zusammengedrückt werden. Gegebenenfalls kann eine Opferunterstützung ein Durchschneiden ermöglichen, das Einfangen von Spänen unter dem Teil muss jedoch kontrolliert werden. Überprüfen Sie den Werkzeugdurchmesser und den Zugang zu den Nutgründen. Wählen Sie die Schnittbedingungen für die tatsächliche Sorte, das Werkzeug und die Maschine, anstatt universelle Werte zu kopieren. Überprüfen Sie die vorgeschlagene Reihenfolge, indem Sie die physischen Teile nach dem Ausspannen messen und entsprechend konditionieren.
Schlitzgründe und Einlaufbereiche gezielt schlichten
Ein offenes U-Profil enthält einen Eintrittsbereich und eine gekrümmte Wurzel, die unterschiedliche Kontaktrollen haben können. Definieren Sie ihre Geometrie klar, einschließlich aller zulässigen Einlauf- oder Kantenbrüche. Eine Fräsbahn, die einen Nennradius erreicht, kann am Übergang zu einer geraden Wand immer noch einen lokalen Grat hinterlassen. Überprüfen Sie diese Übergänge, anstatt davon auszugehen, dass ein glatt aussehender Schlitz das richtige Profil hat. Schleifen Sie nicht jede Öffnung von Hand, bis sich eine unkontrollierte Kappe angenehm anfühlt. Dadurch kann sich der örtliche Abstand und die Mittenposition ändern, ohne dass eine nachvollziehbare Konformität entsteht. Jede Änderung des vorgesehenen Kontaktbereichs sollte einer genehmigten Nacharbeit oder einer kontrollierten Designänderung folgen.
Hintere Bohrungen als einfache Durchgänge erhalten
Der repräsentative Kamm hat zwei glatte Durchgangslöcher in seinem ungeschnittenen hinteren Streifen. Ihre Achsen stehen senkrecht zur breiten Auflagefläche. Sie haben kein Gewinde, sind nicht versenkt und sind nicht dazu gedacht, die offenen Schlitzbereiche zu durchdringen. Bestätigen Sie vor dem Programmieren die Lochgröße, die Position und die angegebene Anordnung der Befestigungselemente. Ein Bolzenmuster sollte einen gebogenen Kamm nicht flach ziehen, es sei denn, die Zeichnung definiert ausdrücklich eine eingeschränkte Akzeptanzbedingung. Überprüfen Sie beide Ausgänge auf Grate und sorgen Sie dafür, dass ausreichend Material um die Löcher vorhanden ist, je nach Design. Wenn eine andere Haltemethode erforderlich ist, überarbeiten Sie die Schnittstelle, anstatt zusätzliche Löcher oder Schraubensitze hinzuzufügen.
Entgraten ohne Zinkenverdünnung
Schlitzmündungen, gebogene Wurzeln, Zinkenspitzen und Montagelochausgänge auf lose Kunststoffstränge untersuchen. Entfernen Sie Grate ohne unkontrollierte Verrundungen, Schlieren oder Materialverluste an den Kontaktprofilen. Dünne hervorstehende Bereiche können bei aggressiver Handbearbeitung beschädigt werden, selbst wenn die Hauptschiene intakt bleibt. Verwenden Sie geeignete Beleuchtung und Vergrößerung. Schützen Sie die Auflagefläche vor eingebetteten Fremdkörpern, die spätere Messungen beeinträchtigen könnten. Durch die Reinigung sollen Prozessrückstände bis zum vereinbarten Zustand entfernt werden, sie darf nicht als Sterilisation oder validierte Labordekontamination bezeichnet werden. Wenn eine quantifizierte Reinheitsanforderung gilt, müssen deren Methode und Abnahmenachweis getrennt von der gewöhnlichen Schutzvorbereitung angegeben werden.
Ausgespanntes Profil konditionieren und prüfen
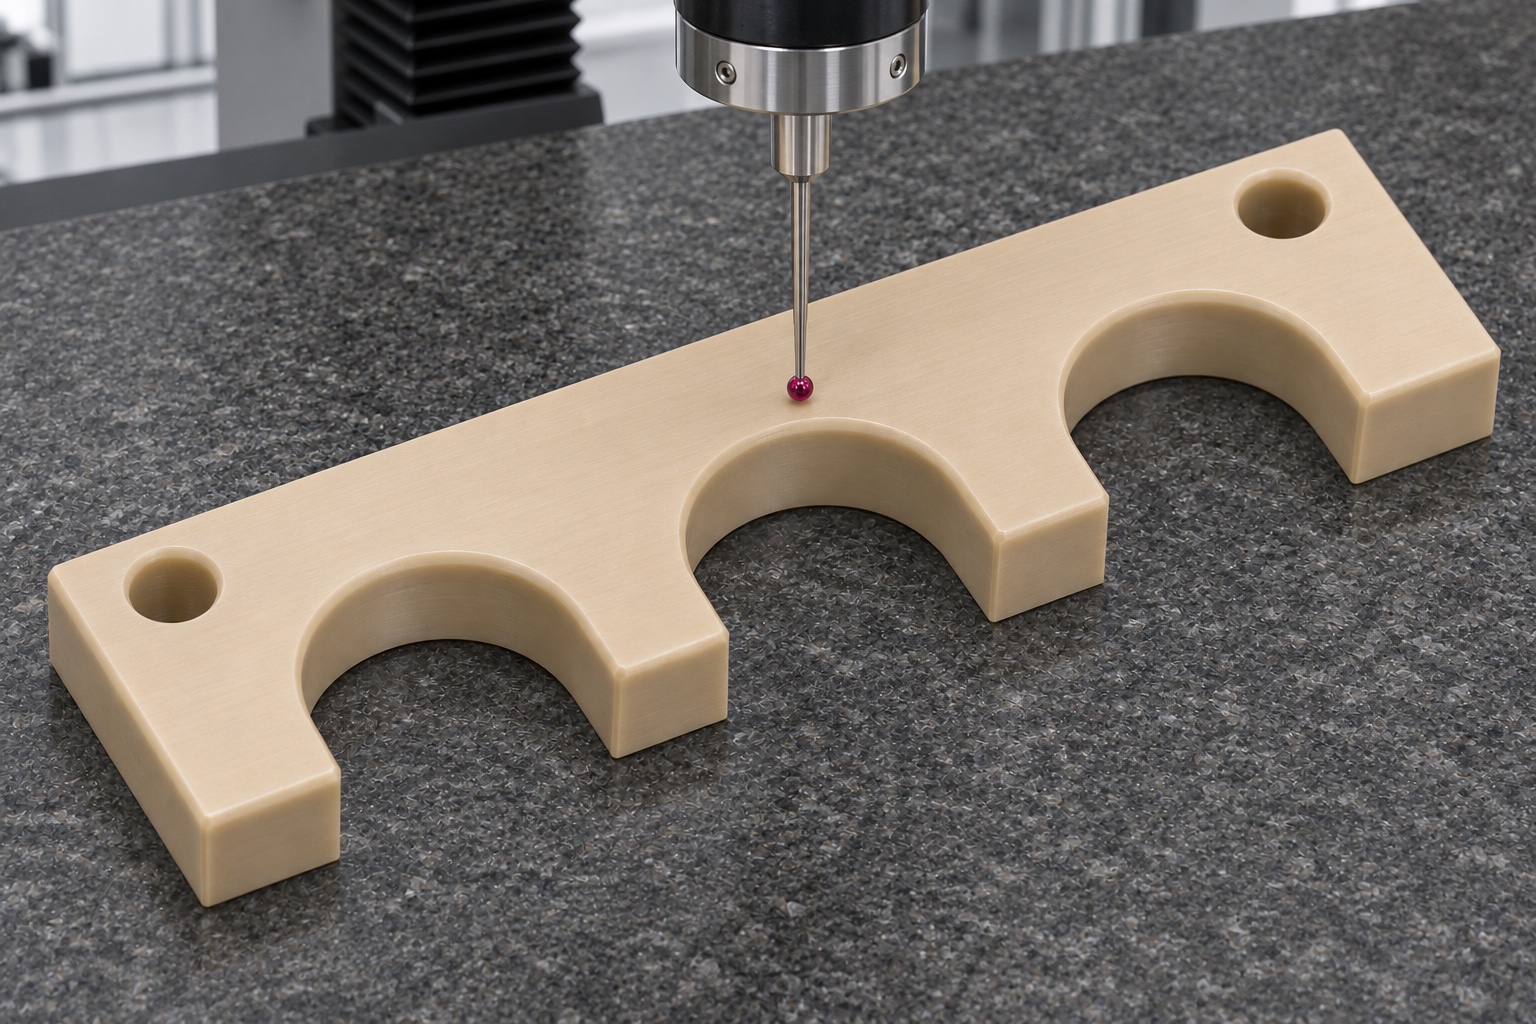
Lassen Sie die Kunststoffkomponente vor der Abnahme die vereinbarte Messumgebung erreichen. Temperatur, Auflage und Kontaktkraft können Einfluss auf die beobachtete Geometrie haben. Messen Sie jedes Schlitzprofil und das Mittenmuster anhand der genehmigten Bezugspunkte und überprüfen Sie dabei die Form der Auflagefläche und die Befestigungslöcher entsprechend. Methoden mit geringem Kraftaufwand oder kontaktlose Methoden können nützlich sein, wenn die Sondenbelastung einen Stift bewegen würde. Eine einzelne Breitenmessung über eine Schlitzmündung hinweg bestimmt nicht das Wurzelprofil oder die Wurzelposition. Der Bericht sollte die Referenzausrichtung, den Stützzustand, das Instrument und die tatsächlichen Ergebnisse angeben, sodass ein Vergleich mit der späteren Eingangskontrolle des Käufers aussagekräftig ist.
Inerte Kappen für eine begrenzte Passprobe verwenden
Ein unbelasteter Prüfstandsversuch kann identifizierte inerte Kappenreferenzen in jedem Schlitz unter Verwendung der genehmigten Richtung platzieren. Notieren Sie Revisionen, Montagebedingungen und Erstkontaktpunkte. Beobachten Sie das Einführen und Entfernen, ohne einen operativen Verschlussvorgang anzuwenden, Proben zu verwenden oder einen sterilen Arbeitsablauf zu beanspruchen. Ein reibungsloser Versuch stellt weder die Dichtheit noch das Schließdrehmoment, die kryogene Eignung oder die Zuverlässigkeit der automatisierten Handhabung fest. Wenn ein Schlitz blockiert, überprüfen Sie sein lokales Profil und die Kappenreferenz, bevor Sie das gesamte Muster verbreitern. Wenn sich nach der Montage alle Positionen ändern, überprüfen Sie die Auflagefläche und die Anordnung der Befestigungselemente. Mechanische Beobachtungen sollten von der vollständigen Laborprozessqualifizierung getrennt bleiben.
Teilungs- und Profilfehler getrennt untersuchen
Wenn jede Kappe lokal passt, das Befestigungsmuster jedoch nicht übereinstimmt, überprüfen Sie den Schlitzmittenabstand und die Montagereferenzen. Wenn der Kontakt nur an einem Wurzelübergang auftritt, überprüfen Sie das lokale Profil und die Geometrie der Kappenkante. Wenn sich ein Zinken während der Messung bewegt, überprüfen Sie die Stütz- und Messkraft, bevor Sie zu dem Schluss kommen, dass ein Bearbeitungsversatz falsch ist. Dokumentieren Sie den ersten Eingriff und die damit verbundenen dimensionalen Beweise. Eine Korrektur sollte die bestätigte Ursache beheben und die betroffenen Funktionen genehmigen und erneut prüfen. Die Vergrößerung jedes Schlitzes kann einen Musterfehler verbergen und gleichzeitig die beabsichtigte Unterstützung verringern. Bewahren Sie rückverfolgbare Aufzeichnungen auf, damit eine Wiederholungscharge nicht von undokumentierten manuellen Anpassungen abhängig ist.
Vollständiges Ablagevorrichtungsteil anfragen
Stellen Sie passende Zeichnungs- und CAD-Überarbeitungen, PEEK-Qualität, Menge, Kappenkonturen, Anforderungen an die Montagehardware, endgültigen Oberflächenzustand und Prüfergebnisse bereit. Geben Sie an, wer inerte Referenzen liefert und ob eine spezielle Mustervorrichtung enthalten ist. Trennen Sie ggf. Erstmusterberichte und Spezialwerkzeuge vom Wiederholpreis. Eine Schutzverpackung sollte die Stange stützen und dafür sorgen, dass die Zinken keiner Biegebelastung oder losen Teilen ausgesetzt sind. Behalten Sie die Revisions- und Materialidentität mit den Release-Datensätzen bei. Dadurch wird ein überprüfbarer, individueller Laboreinrichtungsumfang definiert, während Probenhandhabung, Versiegelung, Temperaturbelastung und vollständige Arbeitsablaufqualifizierung dem zuständigen Labor oder der Geräteorganisation überlassen werden.
FAQ
Ist der Kamm ein Werkzeug zum Verschließen von Kryofläschchen?
Nein. Der Kamm ist ein repräsentatives Ablagevorrichtungsteil. Er legt weder Abdichtung noch Verschlussdrehmoment, Probenschutz oder ein betriebliches Verschließverfahren fest.
Begründet das Wort „Kryoröhrchen“ die Eignung für niedrige Temperaturen?
Nein. Die tatsächliche Temperaturbelastung muss gesondert für das genaue Material und die Geometrie spezifiziert und beurteilt werden. Dieses Beispiel beschreibt einen inerten Prüfaufbau.
Warum das Drei-Slot-Muster sowie einzelne Slots prüfen?
Die lokale Kappenpassung bestimmt nicht den Mittenabstand oder die Position relativ zu den Montagemerkmalen. Die Zeichnung erfordert möglicherweise sowohl eine Profil- als auch eine Musterprüfung.
Können die hinteren Löcher standardmäßig versenkt werden?
Nein. Dieses Beispiel hat zwei glatte Durchgangslöcher. Unterschiedliche Schraubensitze, Gewinde oder Haltemethoden bedürfen vor der Bearbeitung einer Genehmigung.
Warum eine Inspektion mit geringem Kraftaufwand oder berührungsloser Prüfung verwenden?
Die Messbelastung kann einen schlanken Zinken bewegen. Wählen Sie eine zur Geometrie passende Methode und erfassen Sie die Auflager- und Akzeptanzbedingungen.
Validiert ein erfolgreicher manueller Ablageversuch die Verwendung im Labor?
Nein. Es erfasst nur die mechanische Passung mit identifizierten inerten Referenzen. Sterilität, Proben, Versiegelung und automatisierte Arbeitsabläufe erfordern gesonderte Qualifizierung und Nachweise.
tanghangyun@oemach.com