
Definición de «posicionamiento» (staging) frente a «sellado» o «procesamiento»
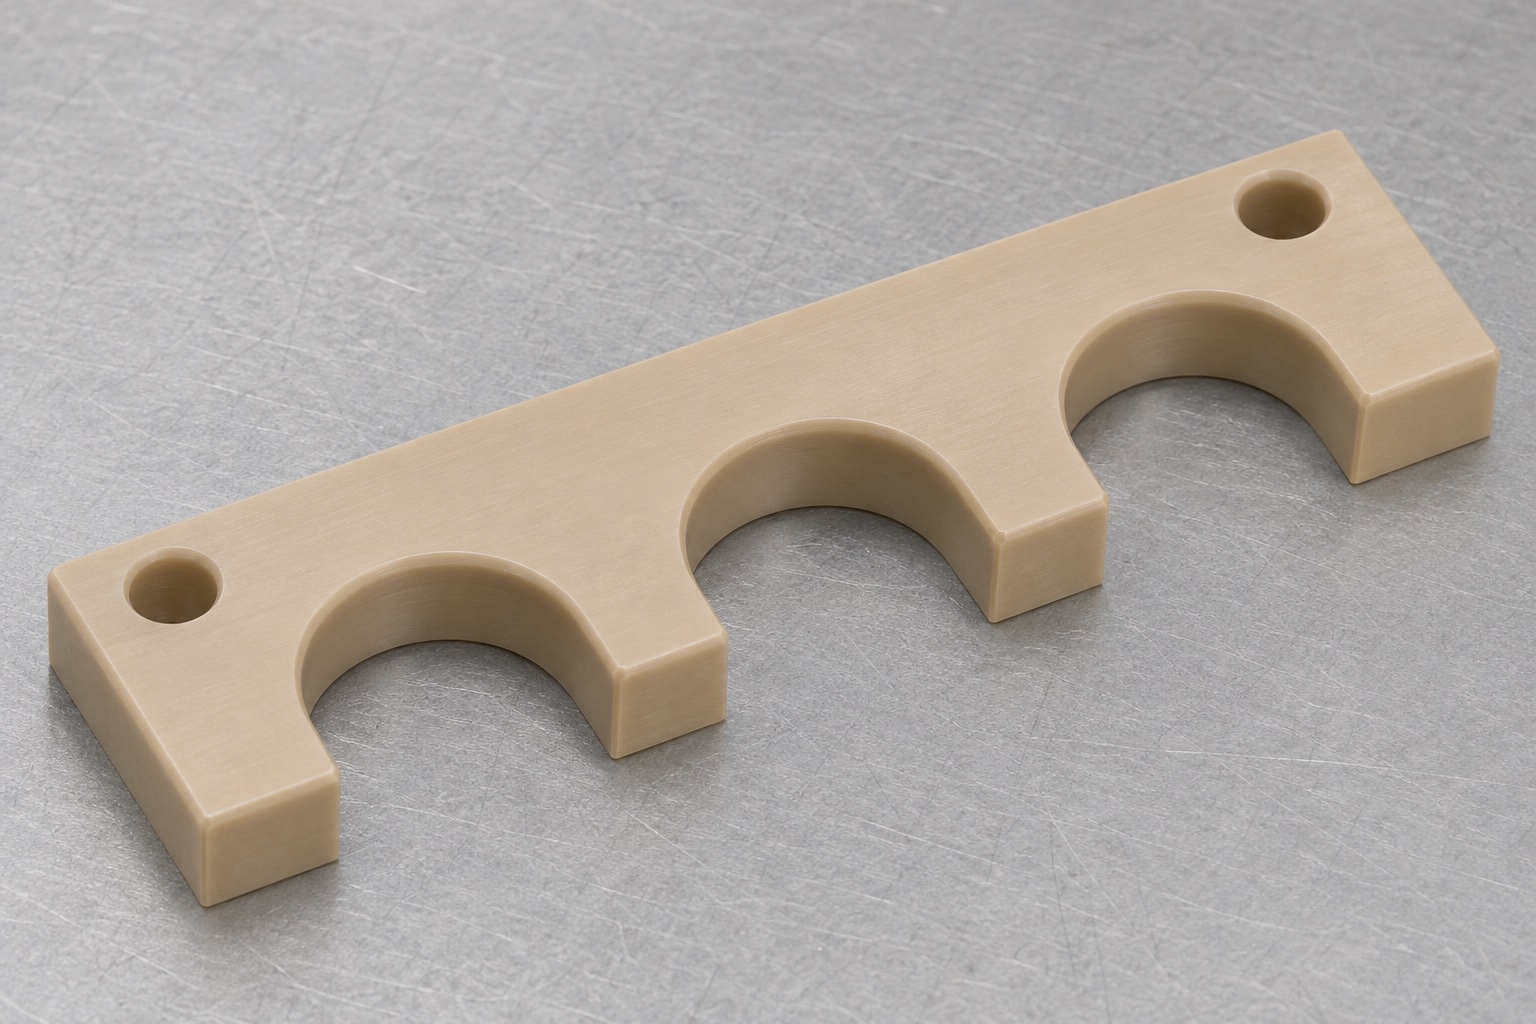
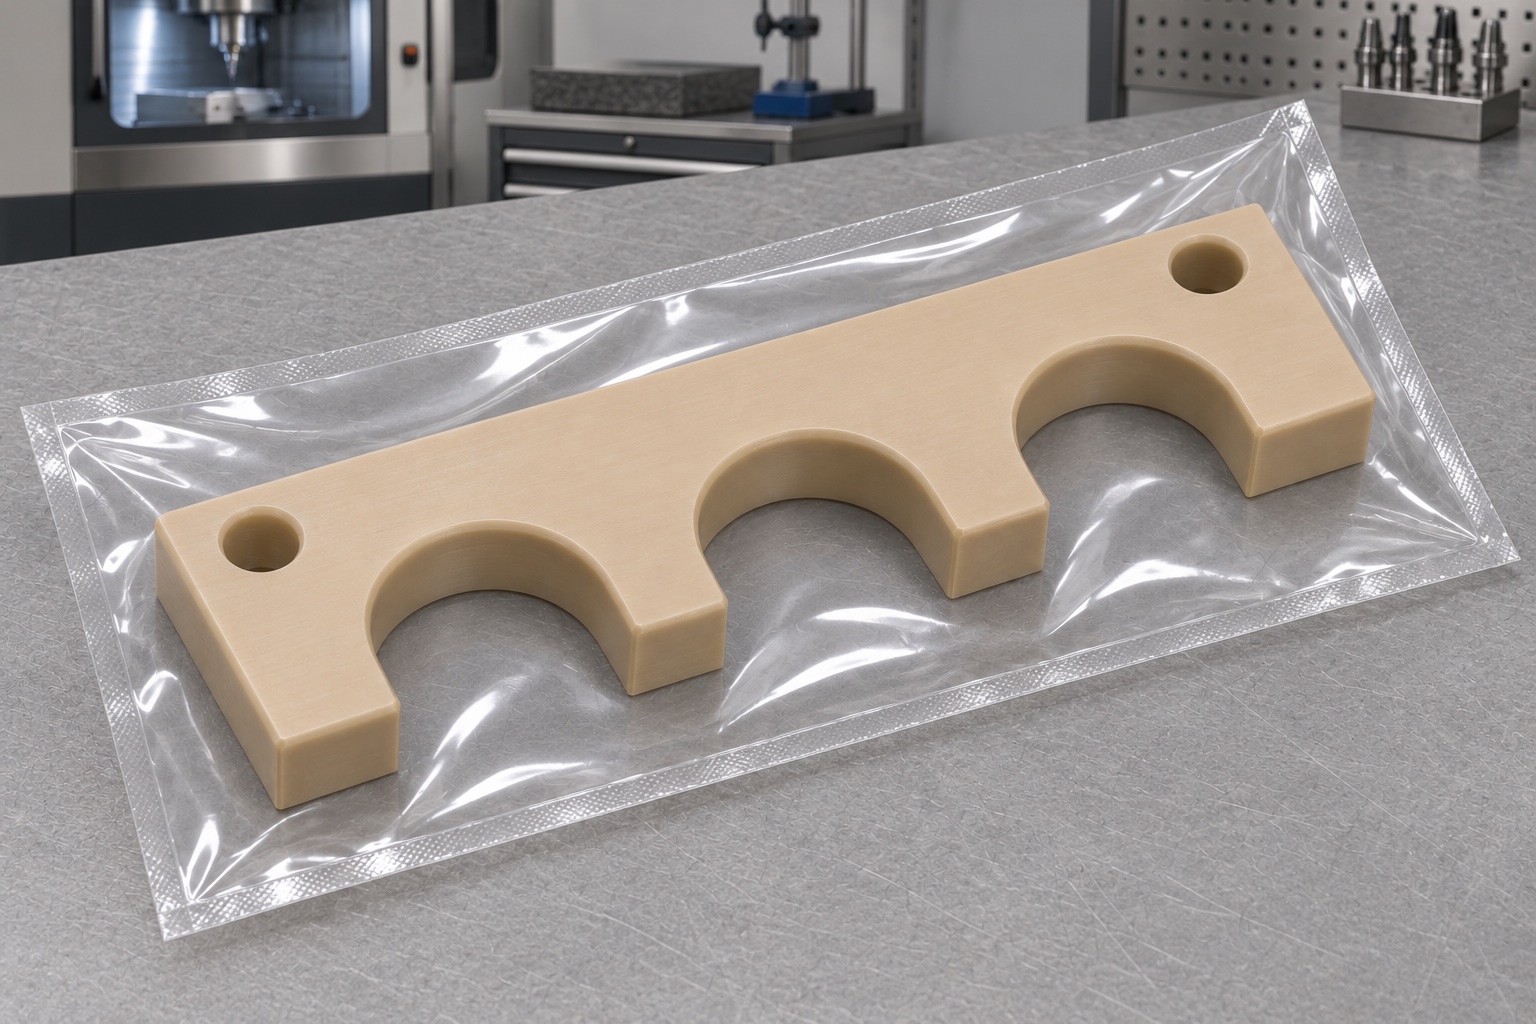
Un peine de apoyo puede ordenar tapones inertes durante el desarrollo de un útil de laboratorio. El ejemplo PEEK es una barra con tres ranuras abiertas en U y dos taladros simples en la banda posterior. No es un cierre, herramienta de sellado ni sistema de procesamiento. El fresado parte de contactos, centros y referencias. El alcance es un banco no operativo, sin afirmar protección de muestras, rendimiento criogénico, esterilidad, par de cierre ni flujo validado.
Obtenga las especificaciones dimensionales (envolvente) del tapón
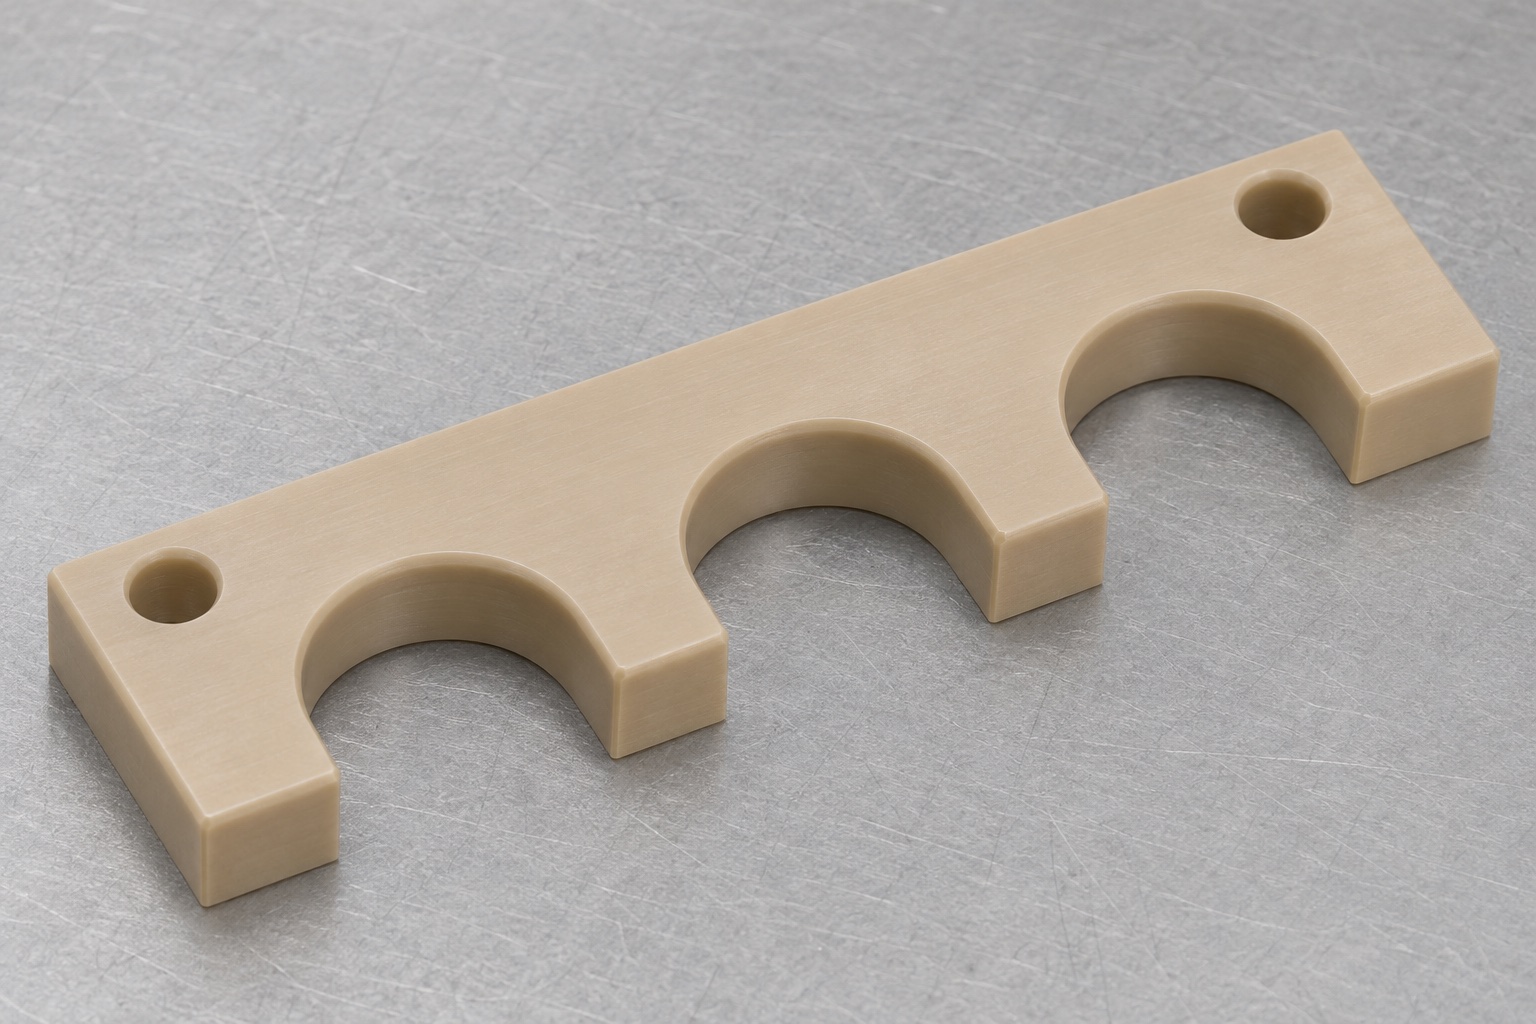
Solicite la geometría del tapón que entra en contacto directo con el peine, incluyendo su envolvente máxima relevante, la forma de sus bordes y la dirección de inserción aprobada. Un diámetro exterior nominal podría no tener en cuenta faldones, nervaduras o protuberancias. Especifique si el tapón se apoya en la base de la ranura o si su posición viene determinada por otro elemento del dispositivo. La muestra inerte utilizada debe corresponder a una revisión y estado específicos, en lugar de representar una familia genérica de tapones. El diseñador debe establecer los requisitos de holgura y soporte. No determine el radio de las ranuras basándose en una única muestra «conveniente» para luego afirmar que la tapa de cualquier criovial encajará correctamente en el peine resultante.
Relacione las tres ranuras con respecto a referencias (datums) comunes
Defina los centros, perfiles y orientación de las ranuras a partir de un mismo sistema de referencia aprobado. Un borde posterior y una cara de apoyo pueden establecer la posición pertinente, siempre que esto se ajuste al montaje. El hecho de que el espaciado nominal sea igual no garantiza que las tres ranuras estén ubicadas correctamente con respecto a los orificios de montaje. Inspeccione tanto la disposición general (patrón) como cada abertura individual. El plano debe indicar qué superficies entran en contacto y cuáles simplemente proporcionan holgura. Un peine que admita una muestra en cada ranura aún podría presentar un paso (distancia entre centros) incorrecto o un patrón desplazado. Estos errores son relevantes para el dispositivo mecánico, aunque una comprobación manual superficial podría no revelarlos.
Especifique el grado exacto de PEEK y el formato del material base
Identifique el grado de polímero aprobado, el estado de los aditivos (cargas), el formato del material de partida y la documentación de adquisición. Esta pieza utiliza PEEK natural sin cargas; no debe emplearse un plástico de color pardo sin identificar ni un sustituto reforzado. Mantenga la trazabilidad del material durante la preparación de los bloques (piezas en bruto) y evite mezclar restos de material que carezcan de dicha trazabilidad. El término «criovial» no implica, por sí mismo, que se trate de una especificación para una aplicación criogénica. Si la exposición a temperaturas, reactivos o condiciones de limpieza son factores relevantes para un pedido concreto, defínalos por separado y evalúe si el grado específico de material cumple con dichos requisitos. La elección de PEEK para un componente de un dispositivo de laboratorio mecanizado no conlleva automáticamente certificaciones médicas, biocompatibilidad, esterilidad ni compatibilidad química.
Proporcione soporte a la tira posterior durante el desbaste de las ranuras
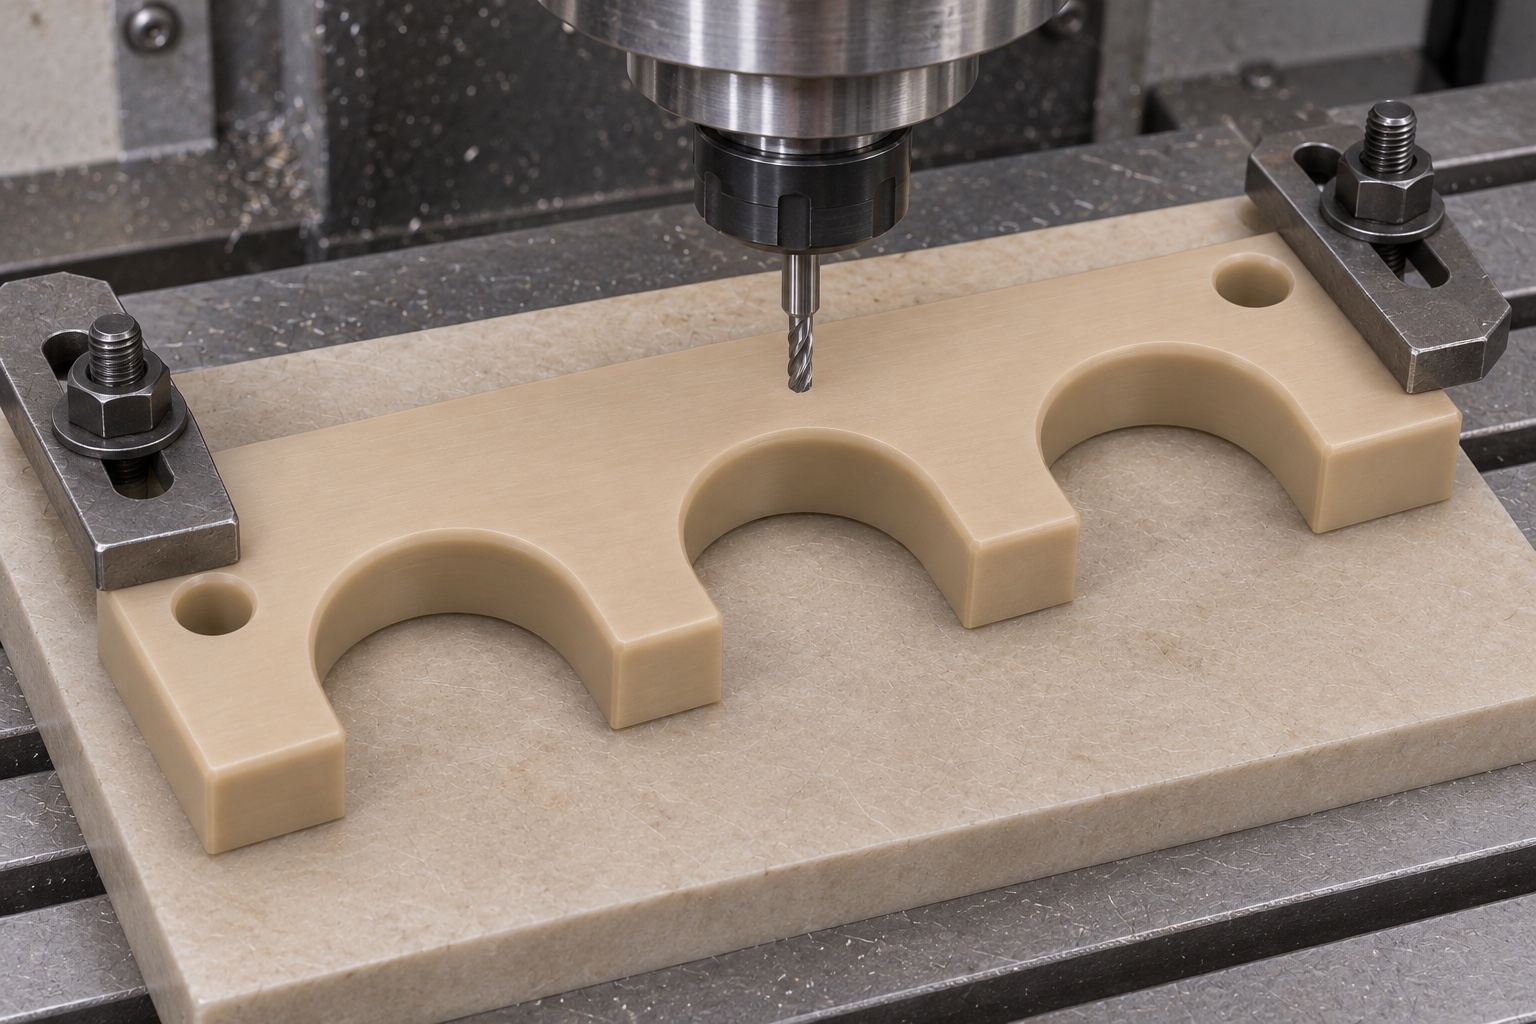
Prepare referencias con rigidez suficiente y desbaste las ranuras dejando margen de acabado. Preserve banda posterior y material entre aberturas. La sujeción no debe doblar la barra ni forzar los dientes a un patrón artificial. Un apoyo sacrificable puede permitir corte pasante si no atrapa residuos. Revise diámetro y acceso de herramienta a los fondos. Elija condiciones para el PEEK y máquina reales, verificando piezas físicas tras soltarlas y acondicionarlas.
Realice el acabado de las bases y las zonas de entrada con especial cuidado
Un perfil en «U» abierto consta de una zona de entrada y una base curva, las cuales pueden desempeñar funciones de contacto distintas. Defina su geometría con precisión, incluyendo cualquier entrada (chaflán o radio de entrada) o redondeo de aristas permitido. Una trayectoria de herramienta que logre un radio nominal aún podría dejar una pequeña rebaba o resalte en la transición hacia una pared recta. Inspeccione estas transiciones; no asuma que una ranura que parece tener un acabado suave posee el perfil correcto. Evite el lijado manual de las aberturas, ya que esto puede alterar las holguras locales y la posición de los centros, impidiendo garantizar la conformidad de la pieza. Cualquier modificación en la zona de contacto prevista debe realizarse mediante un proceso de rectificación aprobado o un cambio de diseño formalmente controlado.
Mantenga los orificios de montaje posteriores sin rosca ni avellanado
El componente tipo «peine» cuenta con dos orificios pasantes simples en su banda posterior. Sus ejes son perpendiculares a la cara de apoyo principal. Estos orificios no deben estar roscados ni avellanados, y no deben invadir las zonas de las ranuras abiertas. Antes de programar el mecanizado, confirme el tamaño y la ubicación de los orificios, así como la configuración de los elementos de fijación especificados. La disposición de los pernos no debe utilizarse para forzar el aplanamiento de una pieza curvada, a menos que el plano indique explícitamente que se acepta una condición de montaje bajo tensión. Inspeccione las salidas de los orificios para detectar rebabas y asegúrese de que se mantenga la cantidad de material requerida por el diseño alrededor de los mismos. Si se requiere un método de sujeción distinto, modifique la interfaz en lugar de añadir orificios o alojamientos para tornillos de forma improvisada.
Elimine las rebabas sin reducir el espesor de los dientes
Inspeccione las entradas de las ranuras, las bases curvas, los extremos de los dientes y las salidas de los orificios de montaje para asegurarse de que no queden restos de material (virutas o rebabas). Elimine las rebabas sin provocar redondeos incontrolados, arrastres de material o pérdida de material en los perfiles de contacto. Las zonas delgadas que sobresalen pueden dañarse durante un acabado manual agresivo, incluso si la estructura principal permanece intacta. Utilice una iluminación y un aumento adecuados. Proteja la cara de apoyo frente a la incrustación de residuos que pudieran afectar a mediciones posteriores. La limpieza debe eliminar los residuos del proceso hasta alcanzar el estado acordado; no debe confundirse con la esterilización ni con una descontaminación de laboratorio validada. Si existe un requisito de limpieza cuantificable, el método y los criterios de aceptación deben especificarse por separado de las medidas habituales de protección y preparación.
Acondicione e inspeccione el patrón obtenido
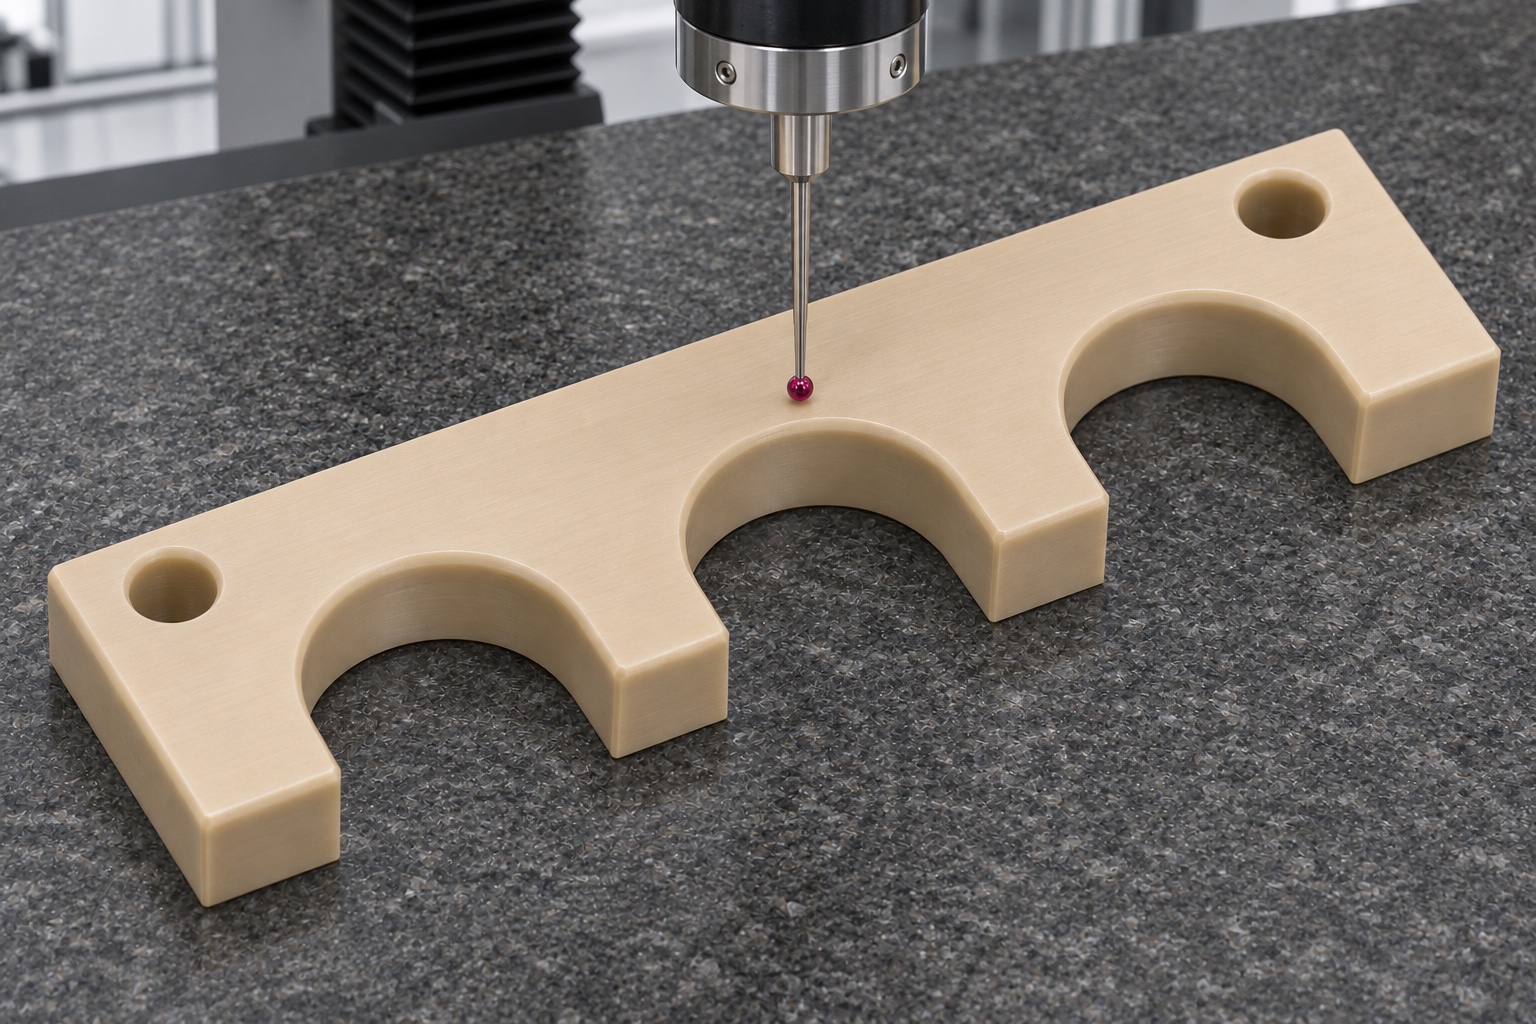
Deje que el componente plástico alcance el entorno de medición acordado antes de proceder a su aceptación. La temperatura, el soporte y la fuerza de contacto pueden influir en la geometría observada. Mida el perfil de cada ranura y el patrón central tomando como referencia las bases (datums) aprobadas; realice asimismo las comprobaciones pertinentes en la forma de la cara de apoyo y en los orificios de montaje. En casos donde la presión de la sonda pudiera desplazar algún elemento, resulta útil emplear métodos de baja fuerza o sin contacto. Una única medición de la anchura en la boca de una ranura no permite determinar el perfil ni la posición de la base (raíz) de la misma. El informe debe especificar la alineación de referencia, las condiciones de apoyo, el instrumento utilizado y los resultados obtenidos, de modo que sea posible realizar una comparación significativa durante la inspección de recepción por parte del comprador.
Utilice tapas inertes específicas para realizar una prueba limitada
Se puede realizar una prueba de montaje en banco (sin carga) colocando tapones de referencia inertes en cada ranura, siguiendo la orientación aprobada. Registre las revisiones, las condiciones de montaje y los puntos de contacto inicial. Observe la inserción y la extracción sin aplicar un proceso de tapado operativo, sin utilizar muestras y sin pretender un flujo de trabajo estéril. Una prueba exitosa no garantiza el sellado, el par de cierre, la idoneidad para condiciones criogénicas ni la fiabilidad de la manipulación automatizada. Si una ranura presenta resistencia, inspeccione su perfil específico y el tapón de referencia antes de ampliar todo el patrón. Si todas las posiciones se desplazan tras el montaje, revise la superficie de soporte y la disposición de los elementos de fijación. Las observaciones mecánicas deben mantenerse separadas de la cualificación completa del proceso de laboratorio.
Analice por separado los errores de paso (pitch) y de perfil
Si cada tapón encaja individualmente pero el patrón del dispositivo no se alinea, inspeccione el espaciado entre los centros de las ranuras y las referencias de montaje. Si el contacto se produce únicamente en la transición de la base, inspeccione el perfil local y la geometría del borde del tapón. Si una lengüeta se desplaza durante la medición, revise el soporte y la fuerza aplicada antes de concluir que existe un error de mecanizado. Documente la primera interferencia y las evidencias dimensionales correspondientes. Cualquier corrección debe abordar la causa confirmada, seguida de la aprobación y la reinspección de los elementos afectados. Ampliar todas las ranuras podría ocultar un error en el patrón, al tiempo que reduce el soporte previsto. Mantenga registros trazables para evitar que la producción de lotes posteriores dependa de ajustes manuales no documentados.
Solicite una cotización por el componente completo del dispositivo de posicionamiento
Suministre plano y CAD, grado PEEK, cantidad, envolventes de tapones, montaje, acabado e inspección. Defina referencias inertes y posible útil de patrón, separando costes de primera pieza. Apoye la barra al embalar y mantenga dientes libres de flexión por correas o tornillos. Vincule revisión y material a registros de liberación. El alcance verifica un componente de útil; muestras, sellado, exposición térmica y cualificación del proceso corresponden al laboratorio o responsable del equipo.
FAQ
¿Es el peine una herramienta para el sellado de crioviales?
No. Se trata de un componente representativo de un dispositivo de posicionamiento. No define el sellado, el par de apriete, la protección de las muestras ni el método operativo de tapado.
¿Implica el término «criovial» que es apto para bajas temperaturas?
No. La exposición real a la temperatura debe especificarse y evaluarse por separado para el material y la geometría concretos. Este ejemplo describe una configuración inerte de laboratorio.
¿Por qué inspeccionar tanto el patrón de tres ranuras como las ranuras individuales?
El ajuste local de la tapa no determina el espaciado entre centros ni su ubicación respecto a los elementos de montaje. El plano puede requerir la inspección tanto del perfil como del patrón.
¿Pueden los orificios traseros llevar avellanado por defecto?
No. Este ejemplo presenta dos orificios pasantes simples. Cualquier modificación en los asientos para tornillos, roscas o métodos de sujeción requiere aprobación previa al mecanizado.
¿Por qué utilizar métodos de inspección de baja fuerza o sin contacto?
La carga aplicada durante la medición podría desplazar un elemento delgado (como una lengüeta). Seleccione un método adecuado para la geometría y registre las condiciones de soporte y los criterios de aceptación.
¿Valida el uso en laboratorio una prueba manual de posicionamiento que haya resultado exitosa?
No. Solo confirma el ajuste mecánico con referencias inertes específicas. La esterilidad, el manejo de muestras, el sellado y el rendimiento en flujos de trabajo automatizados requieren una cualificación y documentación independientes.
tanghangyun@oemach.com