
Buchse und Sicherheitsbaugruppe unterscheiden
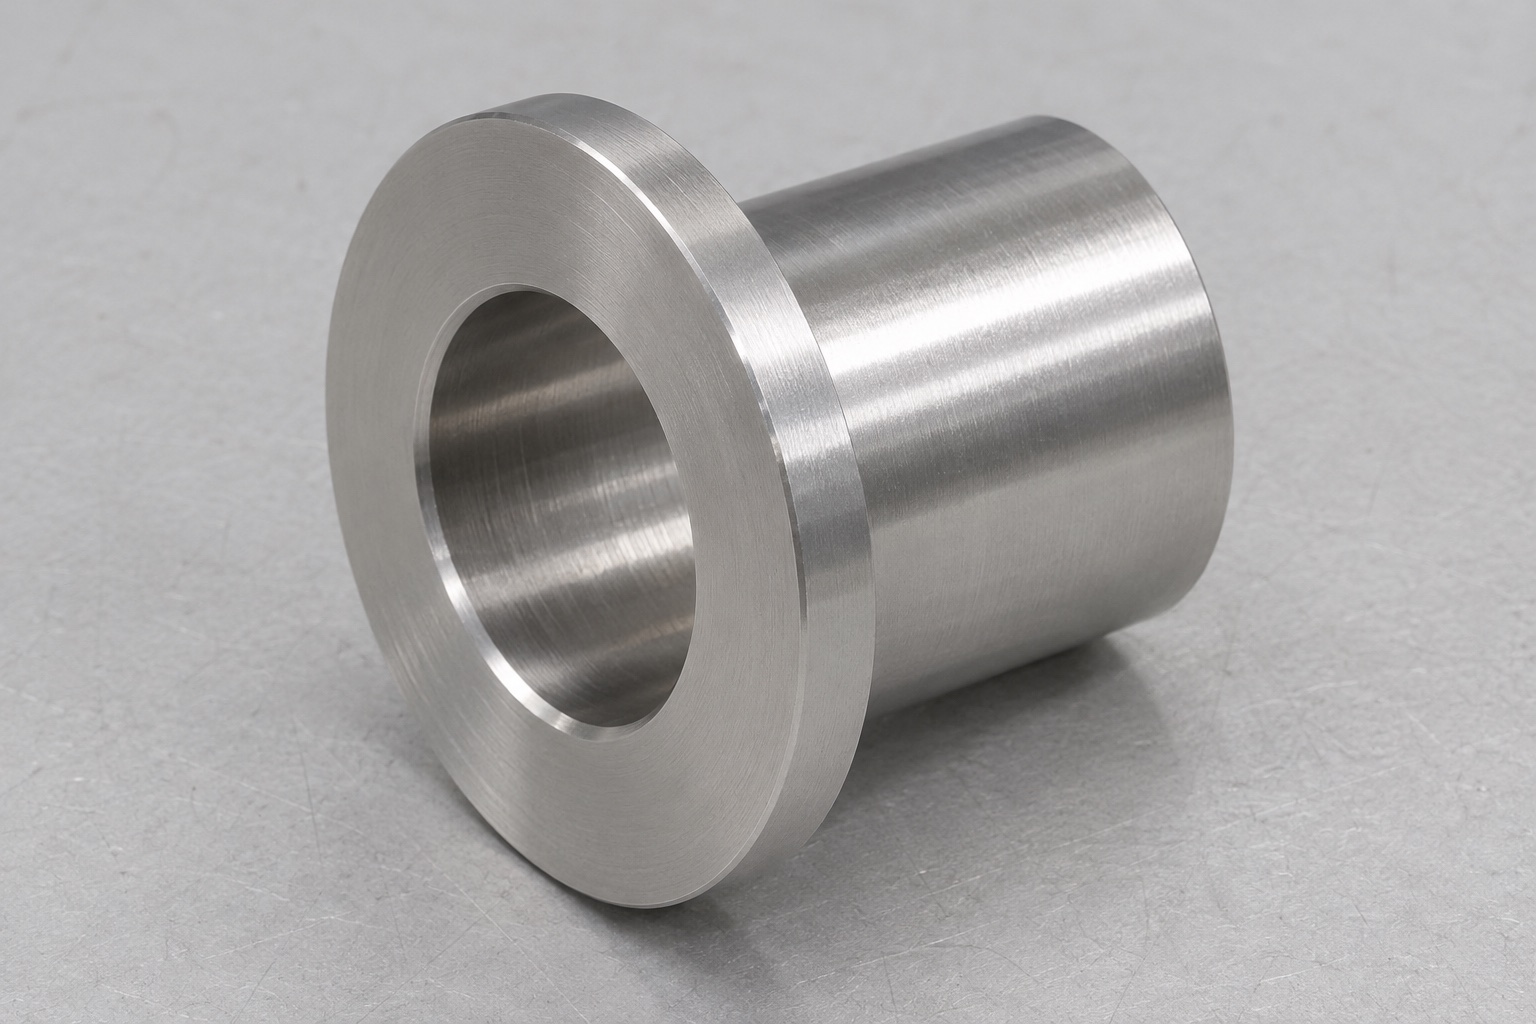
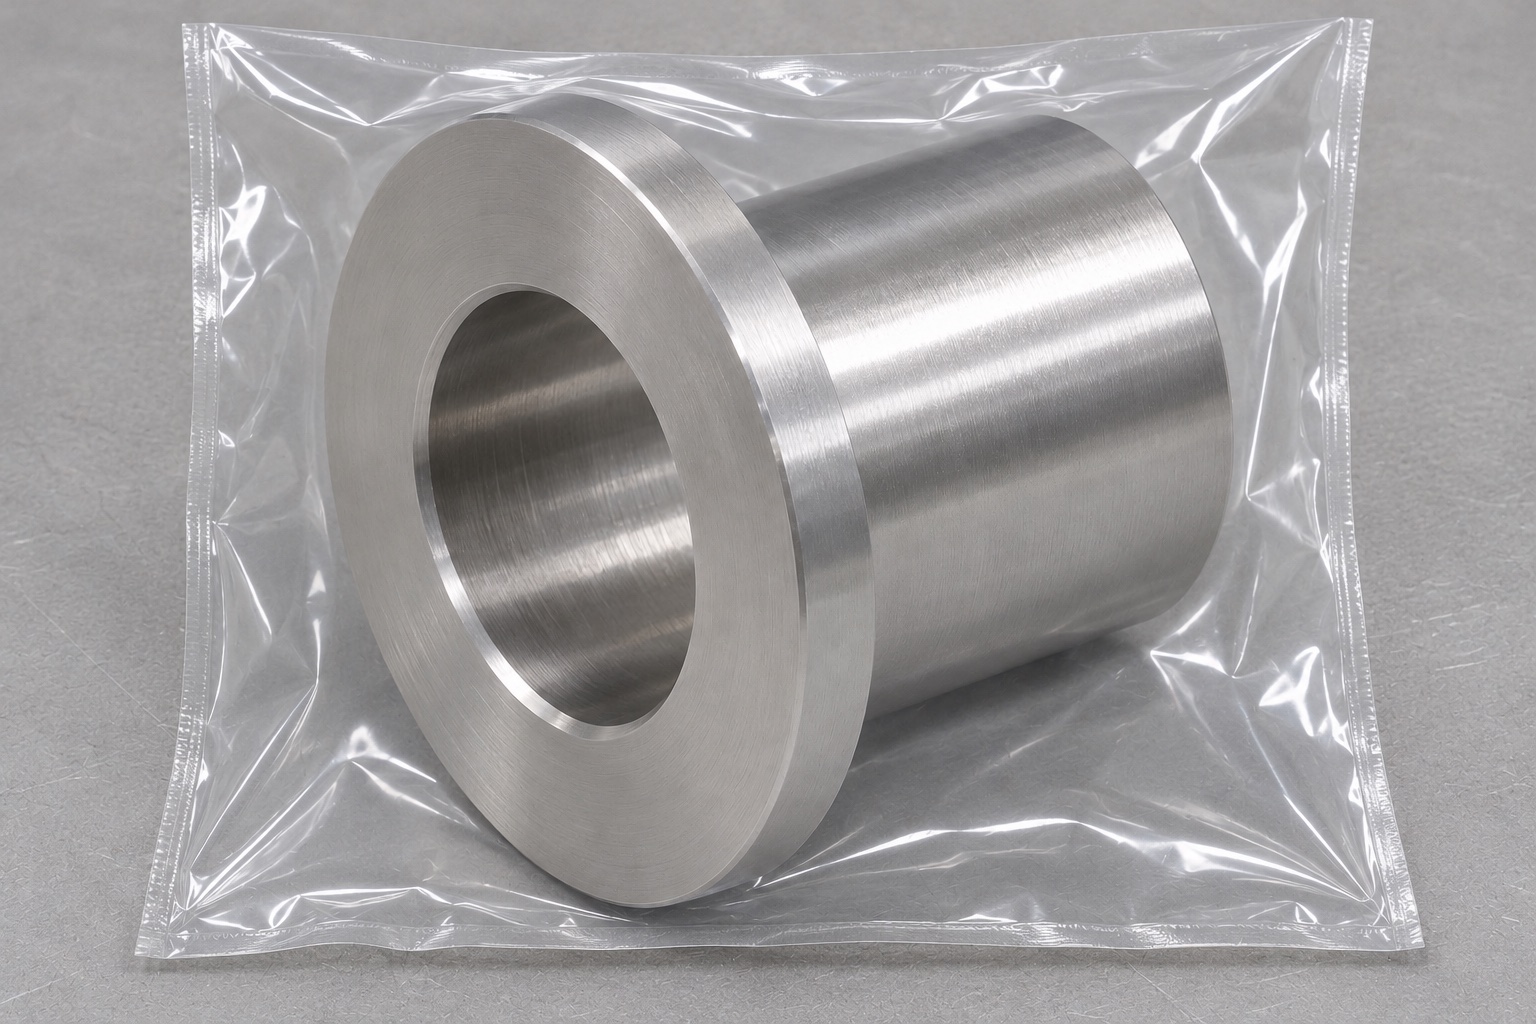
Eine Flanschhülsenbuchse kann eine definierte mechanische Schnittstelle in einer Laborzentrifugendeckel-Servicevorrichtung bereitstellen. Das repräsentative Teil hier hat einen glatten zylindrischen Außenkörper, einen kreisförmigen Flansch und eine konzentrische axiale Durchgangsbohrung. Es hat keine Ölnut, kein Gewinde oder Sekundärloch. Durch präzises CNC-Drehen sollte ermittelt werden, welche zylindrische Oberfläche das Teil positioniert und welche Fläche den axialen Sitz herstellt. Diese Anleitung bezieht sich auf eine unbelastete, nicht betriebsbereite Tischbaugruppe mit einem inaktiven Scharnierstift. Es werden keine Angaben zum Betriebsaustausch, zu einem Rotorteil oder zu einer Deckelverriegelung gemacht, und es wird kein Anspruch auf Eindämmung, Lebensdauer oder Zentrifugensicherheit erhoben.
Innere und äußere Schnittstelle getrennt definieren
Die Bohrung passt zu einem definierten Stift, während der Außenkörper in ein separates Gehäuse oder eine separate Vorrichtung passt. Ihre Passformanforderungen müssen unabhängig festgelegt werden. Ein Stift, der sich durch die Bohrung bewegt, zeigt nicht, ob der Außendurchmesser richtig in seinem Gehäuse sitzt. Fordern Sie die passenden Umschläge, die Einsteckrichtung und den Zustand der installierten Stütze an. Der Konstrukteur muss angeben, ob die Buchse durch eine bestimmte Passung oder durch ein anderes Montagemerkmal gehalten wird. Wählen Sie Interferenz, Schmiermittel oder Einbaukraft nicht aus einem generischen Buchsennamen aus. Diese Entscheidungen gehören zum genehmigten Schnittstellendesign und dürfen nicht während der Angebotserstellung oder Bearbeitung erfunden werden.
Maßgebende Zylinderbezugsachse festlegen
Wählen Sie die Referenzachse entsprechend der tatsächlichen Montagefläche der Baugruppe. Wenn der Außenkörper die Position festlegt, müssen möglicherweise Anforderungen an die Bohrung und die Flanschfläche in Bezug auf diese Achse gestellt werden. Wenn die Bohrung die primäre Referenz ist, sollte die Inspektion stattdessen diese Beziehung reproduzieren. Größe, Zylindrizität, Koaxialität und Flächenausrichtung sind unterschiedliche Merkmale und sollten nicht in einer informellen Konzentrizitätsaussage zusammengefasst werden. Eine korrekt dimensionierte Bohrung kann immer noch relativ zum Außenkörper geneigt werden. In der Zeichnung sollten die erforderlichen geometrischen Kontrollen, die Messlänge und die Abnahmebedingung angegeben werden, damit Lieferant und Käufer die gleiche funktionale Beziehung bewerten können.
316L-Rohmaterial und Rückverfolgbarkeit bestimmen
Legen Sie vor dem Programmieren die benötigte 316L-Sorte, Rohmaterialform und den Lieferzustand fest. Die Materialcharge muss vom Wareneingang über Abstechen und zweite Aufspannung bis zum fertigen Teil zugeordnet bleiben. Ein optisch ähnlicher Edelstahlrest ersetzt keine identifizierte Spezifikation. Das Aufmaß muss sichere Spannflächen ermöglichen, ohne einen unnötig schlanken ungestützten Abschnitt zu erzeugen. Zusätzliche chemische oder dokumentarische Anforderungen gehören in die Bestellung. Die Werkstoffbezeichnung allein belegt weder Reinigungsverträglichkeit noch Korrosionsverhalten in einer bestimmten Umgebung oder Geräte-Zertifizierung. Solche Anforderungen benötigen gesonderte Nachweise und sind von der Maßabnahme der gefertigten Hülse zu unterscheiden.
Zusammengehörige Merkmale mit gemeinsamem Bezug drehen
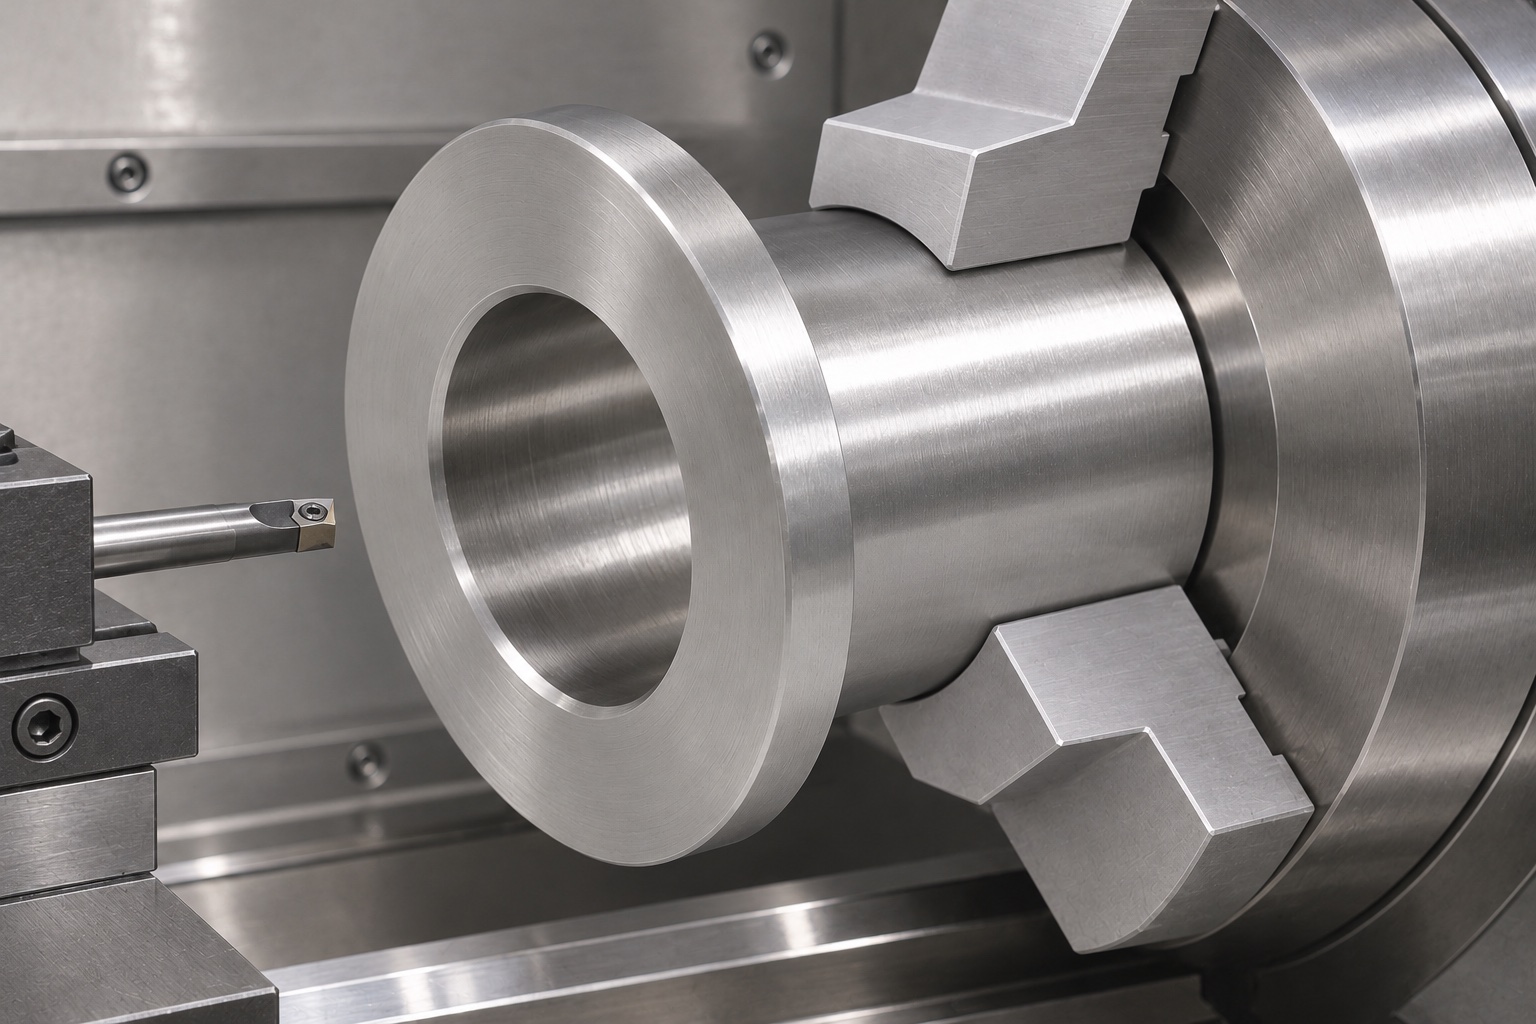
Sofern der Zugang möglich ist, legen Sie den Außenkörper, die Bohrung und eine relevante Flanschfläche anhand einer gemeinsamen Anordnung fest. Das kann die Kontrolle ihrer Beziehung vereinfachen, aber ein einzelnes Setup ist nicht automatisch die beste Route für jede Geometrie. Überprüfen Sie die Griffigkeit des Werkstücks, die Werkzeugreichweite und den verbleibenden Abschnitt nach dem Bohren. Lassen Sie dort, wo eine spätere Einrichtung erforderlich ist, einen kontrollierten Spielraum. Geeignete Werkzeuge und Spanabfuhr helfen, Abrieb, Materialansammlungen und Nachschnittspuren in Edelstahl zu vermeiden. Der Prozess muss an einem freigegebenen physischen Teil verifiziert werden; Maschinenkoordinaten und eine erfolgreiche Simulation zeigen nicht die tatsächliche Bohrungs- und Flanschgeometrie nach dem Lösen.
Bohrung über die nutzbare Länge fertigbearbeiten
Die Durchgangsbohrung sollte ihre Zeichnungsanforderungen über die gesamte spezifizierte Eingriffslänge erfüllen, nicht nur am Eingang. Ein langes oder flexibles Bohrwerkzeug kann zu Konizitäts- oder lokalen Formfehlern führen. Wählen Sie eine geeignete Bearbeitungs- und Messstrategie für die tatsächliche Bohrungsgröße, Oberfläche und Zugänglichkeit. Reiben, Bohren oder ein anderes zugelassenes Verfahren sollte eher wegen der kontrollierbaren Ergebnisse als wegen des Aussehens gewählt werden. Halten Sie die Einlaufschrägen bei der Inspektion getrennt vom Arbeitszylinder. Polieren Sie eine Bohrung nicht von Hand, bis ein unkontrollierter Stift passt, da dies die lokale Größe verändern und ein Formproblem verbergen kann, ohne dass die beabsichtigte geometrische Beziehung hergestellt wird.
Flanschsitz und Schulterübergang kontrollieren
Der Flansch bietet nur dann einen axialen Anschlag, wenn seine vorgesehene Sitzfläche die passende Referenz berührt. Definieren Sie die Flächenausrichtung, die Dicke und den Schulterradius zwischen Flansch und Zylinder. Das Gehäuse muss diesen Radius freihalten, wenn ein vollständiger Sitz erforderlich ist. Ein Flansch kann bündig erscheinen, wenn er auf einer Ecke oder einem Grat aufliegt. Überprüfen Sie den Sitz mithilfe geeigneter Dimensionsmethoden, anstatt ein reflektiertes Lichtband zu beurteilen. Vermeiden Sie es, den Schulterradius informell zu verkleinern, um einen Konflikt zwischen den passenden Teilen zu lösen. Eine Geometrieänderung sollte genehmigt und anhand des erforderlichen verbleibenden Abschnitts, des Werkzeugzugangs und der Endkontrollmethode bewertet werden, bevor mit der Nacharbeit fortgefahren wird.
Zweite Aufspannung ohne Hülsenverformung planen
Das Trennen und die Schlichtbearbeitung auf der gegenüberliegenden Seite erfordern möglicherweise eine zweite Einrichtung. Eine weiche Spannzange, eine geteilte Buchse oder eine andere geeignete Vorrichtung kann den Kontakt verteilen, aber die Werkstückspannung muss dennoch sicher gehalten werden. Übermäßiges Greifen kann den Außenkörper oder Außenkörper vorübergehend verformen, während ungenügendes Greifen eine Bewegung zulässt. Dokumentieren Sie, wie die Referenzachse wiederhergestellt wird und welche Oberflächen frei von Backenspuren bleiben müssen. Überprüfen Sie nach der Fertigstellung den ausgespannten Zustand. Akzeptieren Sie keine Abmessungen, die nur gemessen werden, während die Hülse in ihrer Bearbeitungsvorrichtung eingezwängt ist. Die tatsächliche Haltemethode sollte für die Zeichnung, das Material und den Wandabschnitt nachgewiesen und nicht von einem unabhängigen zylindrischen Teil kopiert werden.
Durchgang entgraten und reinigen
Überprüfen Sie beide Bohrungseingänge, den Flanschrand und den Schulterübergang auf loses Material. Grate entfernen unter Einhaltung der vorgegebenen Kantenbrüche und nutzbaren Zylinderlänge. Eine große Handfase kann den Eingriff verringern oder den axialen Sitzbereich verändern. Reinigen Sie den Durchgang vor dem Verpacken, damit sich keine Späne und Rückstände festsetzen. Halten Sie rostfreie Komponenten während der Endbearbeitung von kontaminierenden Spänen fern. Wenn eine Passivierung oder eine andere Behandlung angeordnet wird, legen Sie deren Dokumentation und die Endabnahmestufe fest. Eine gewöhnliche Schutzreinigung sollte nicht als Sterilisation oder validierte Labordekontamination bezeichnet werden, es sei denn, dieser zusätzliche Prozess wird ausdrücklich spezifiziert und durch gesonderte Nachweise belegt.
Maße und geometrische Beziehungen getrennt prüfen
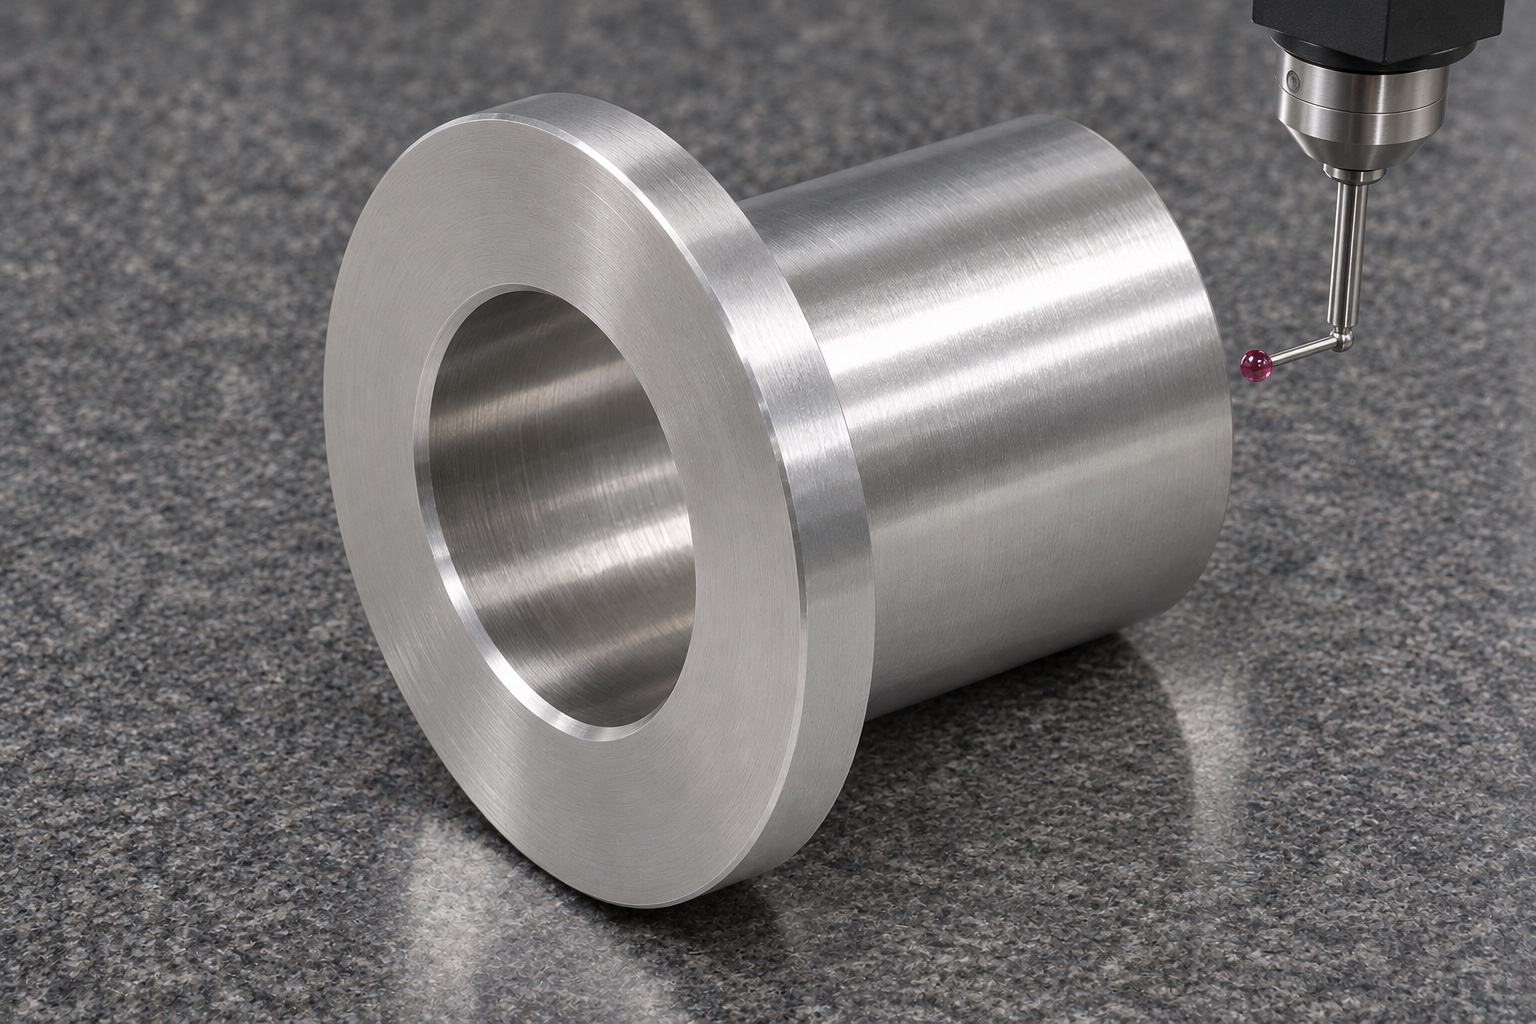
Messen Sie Bohrungs- und Außendurchmesser an geeigneten axialen Stationen und Ausrichtungen. Wählen Sie Instrumente mit geeignetem Zugang und geeigneter Kontaktkraft für den jeweiligen Abschnitt aus. Überprüfen Sie die Ausrichtung oder den Rundlauf der Flanschfläche anhand der in der Zeichnung definierten Achse und vermeiden Sie so eine Einrichtung, die lediglich einen Spannfehler reproduziert. Notieren Sie den Stützzustand und die Messmethode. Eine Stiftlehre ist zur Überprüfung der angegebenen Größe nützlich, kann jedoch nicht alle Positions- oder Formanforderungen ermitteln. Wenn die Ergebnisse nicht übereinstimmen, vergleichen Sie die Referenzausrichtung und die Instrumenteneinrichtung, bevor Sie das Teil austauschen. Ein Inspektionsbericht sollte jedes gemessene Merkmal mit einer kontrollierten Zeichnungsrevision und einer tatsächlich hergestellten Komponente in Verbindung bringen.
Unbelastete Passprobe klar begrenzen
Ein identifizierter Dummy-Stift und eine Gehäusereferenz können die Inspektion in einer nicht in Betrieb befindlichen Prüfvorrichtung ergänzen. Notieren Sie deren Überarbeitungen, Ausrichtung und Sitzreihenfolge. Beobachten Sie das Einsetzen und Entfernen, ohne zusätzliche Lasten hinzuzufügen oder den eigentlichen Sicherheitsmechanismus der Zentrifuge zu verändern. Eine reibungslose Bewegung ist kein Ausschlag für die Ermüdungslebensdauer, die Deckelretention, die Verriegelungsfunktion oder den sicheren Betrieb. Wenn der Sitz fehlschlägt, stellen Sie fest, ob sich der erste Kontakt am Zylinder, an der Flanschschulter oder am Bohrungseingang befindet. Überprüfen Sie die passenden Referenzen sowie die Buchse. Nacharbeiten sollten eine bestätigte Ursache beheben und eine Genehmigung erhalten, nicht jede Schnittstelle vergrößern, bis ein unkontrolliertes Muster zusammengebaut werden kann.
Vollständige Bauteilanforderungen anfragen
Bereitstellung passender Zeichnungs- und CAD-Überarbeitungen, Materialspezifikation, Menge, Stift- und Gehäuseinformationen, geometrische Kontrollen, endgültiger Oberflächenzustand und Prüfergebnisse. Identifizieren Sie alle zulässigen Markierungen und geschützten Oberflächen. Geben Sie an, wer die inerten Referenzen liefert und ob die Erstmusterberichterstattung oder die Vorrichtungsentwicklung enthalten ist. Eine Schutzverpackung soll die Teile voneinander trennen, sodass die Flanschsitze und Bohrungskanten nicht an lose Teile stoßen können. Behalten Sie die Material- und Revisionsidentität mit den Release-Datensätzen bei. Dies bietet einen nachweisbaren Spielraum für die kundenspezifische Bearbeitung von Laborgerätebuchsen, während die Betriebserlaubnis für den Austausch, die vollständige Scharnierkonstruktion und die Zentrifugenqualifizierung bei der zuständigen Geräteorganisation verbleiben.
FAQ
Ist dies ein zugelassener Ersatz für eine Betriebszentrifuge?
Nein. Die Diskussion betrifft eine repräsentative, nicht in Betrieb befindliche Serviceeinrichtung. Ein Austausch, eine Rotorkomponente, eine Deckelverriegelung oder eine Sicherheitsbaugruppe werden nicht genehmigt.
Beweist ein Durchgangsstift die Ausrichtung der Bohrung?
Nein. Ein Stift prüft eine eingeschränkte Passform oder Größenbedingung. Die Bohrungsausrichtung und die Beziehung zum Außenkörper erfordern die in der Zeichnung angegebene geometrische Prüfung.
Welche Fläche soll die Bezugsachse definieren?
Verwenden Sie die Oberfläche, die den Standort in der genehmigten Baugruppe festlegt. Die Zeichnung muss diese Wahl explizit machen und darf sie nicht der Inspektionspräferenz überlassen.
Warum den Flanschschulterradius prüfen?
Das Gegengehäuse muss für einen vollständigen Sitz frei von der Schulter sein. Ein Eckenkonflikt kann dazu führen, dass ein Flansch scheinbar bündig ist, während der beabsichtigte Flächenkontakt verhindert wird.
Kann starkes Spannen ein Bohrungsproblem verbergen?
Es kann die eingeschränkte Form ändern. Überprüfen Sie nach der Bearbeitung die gelieferte Geometrie im vereinbarten freigegebenen oder eingespannten Zustand der Zeichnung.
Was stellt ein Versuch mit inerten Scharnieren fest?
Nur die beobachtete mechanische Passung mit identifizierten Referenzen. Es werden keine Angaben zur Ermüdungslebensdauer, zum Deckeleinschluss, zur Verriegelungsfunktion oder zur Betriebssicherheit der Zentrifuge gemacht.
tanghangyun@oemach.com