
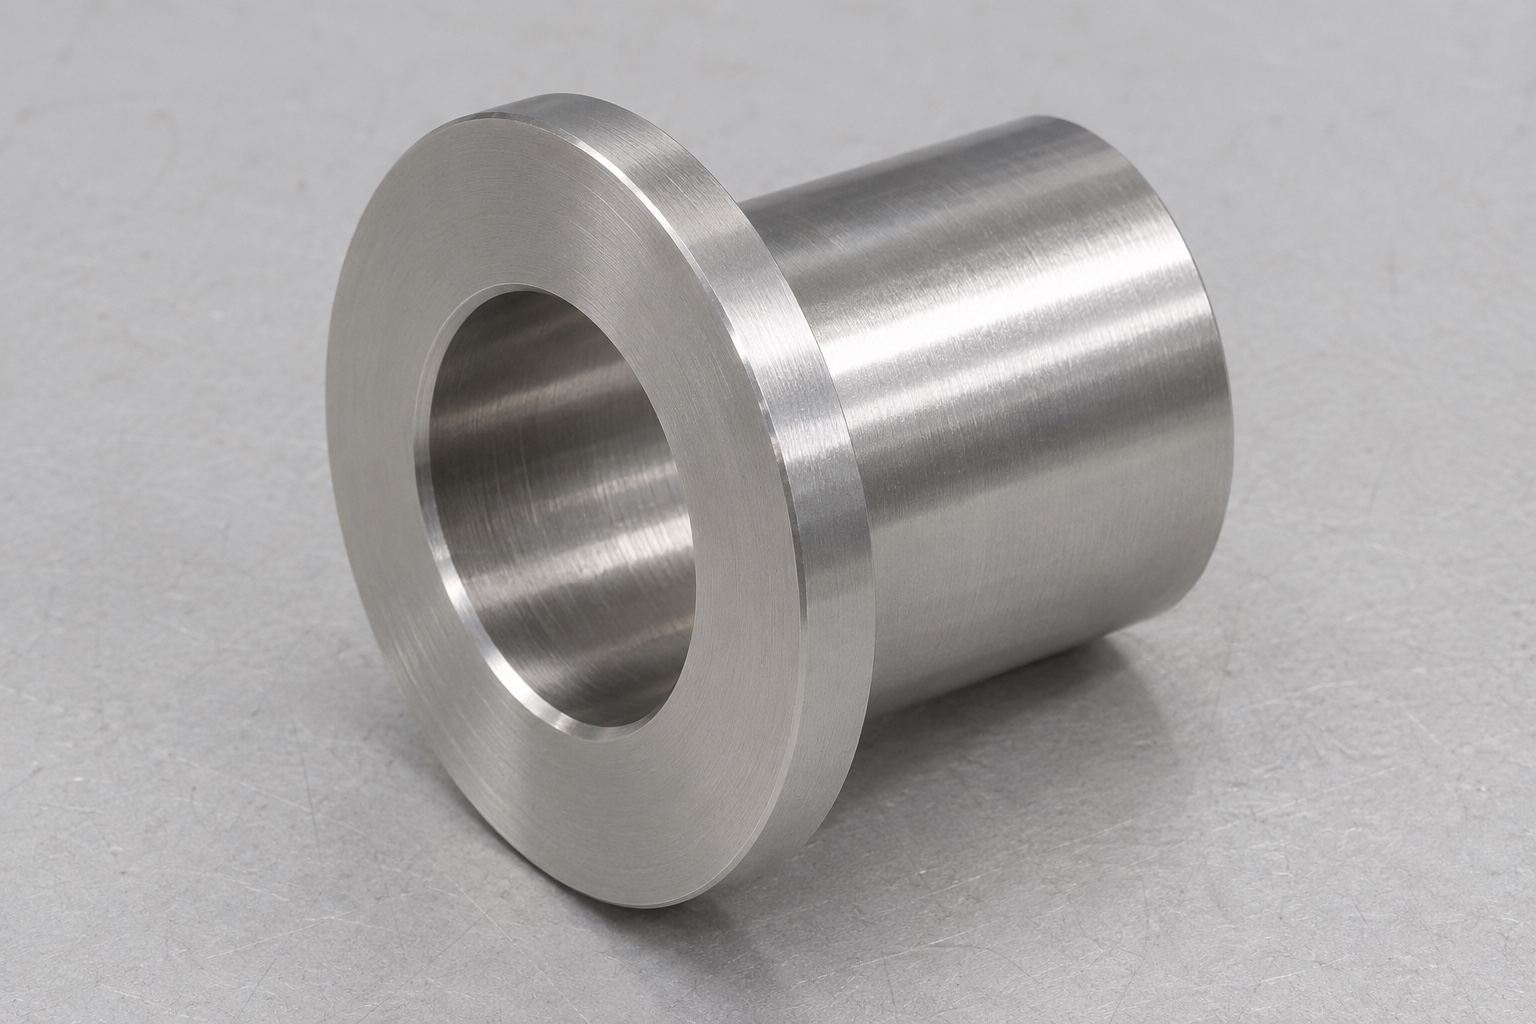
Definición del componente como casquillo, no como conjunto de seguridad
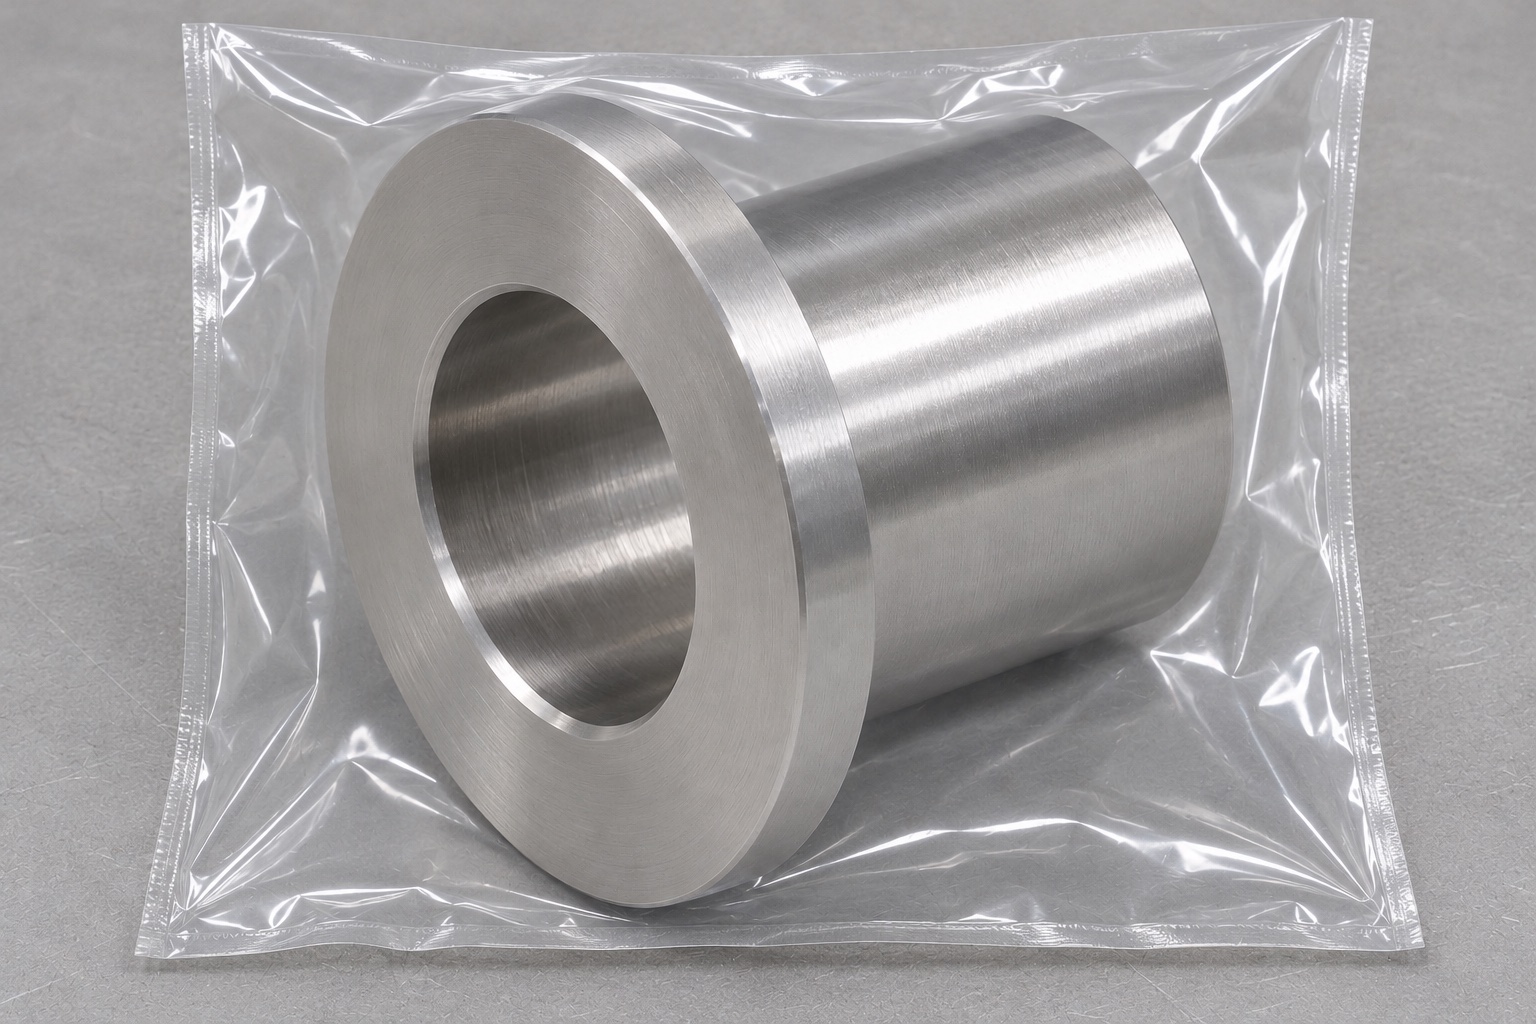
Un casquillo bridado puede definir una interfaz en un útil de bisagra de tapa de centrífuga. El ejemplo 316L tiene cuerpo cilíndrico, brida circular y un orificio axial concéntrico, sin ranuras ni taladros adicionales. El torneado debe identificar superficie de posición y asiento axial. Aquí se estudia un banco no operativo con pasador inerte. No se propone un repuesto aprobado, rotor o enclavamiento, ni se afirman vida útil, contención o seguridad de funcionamiento.
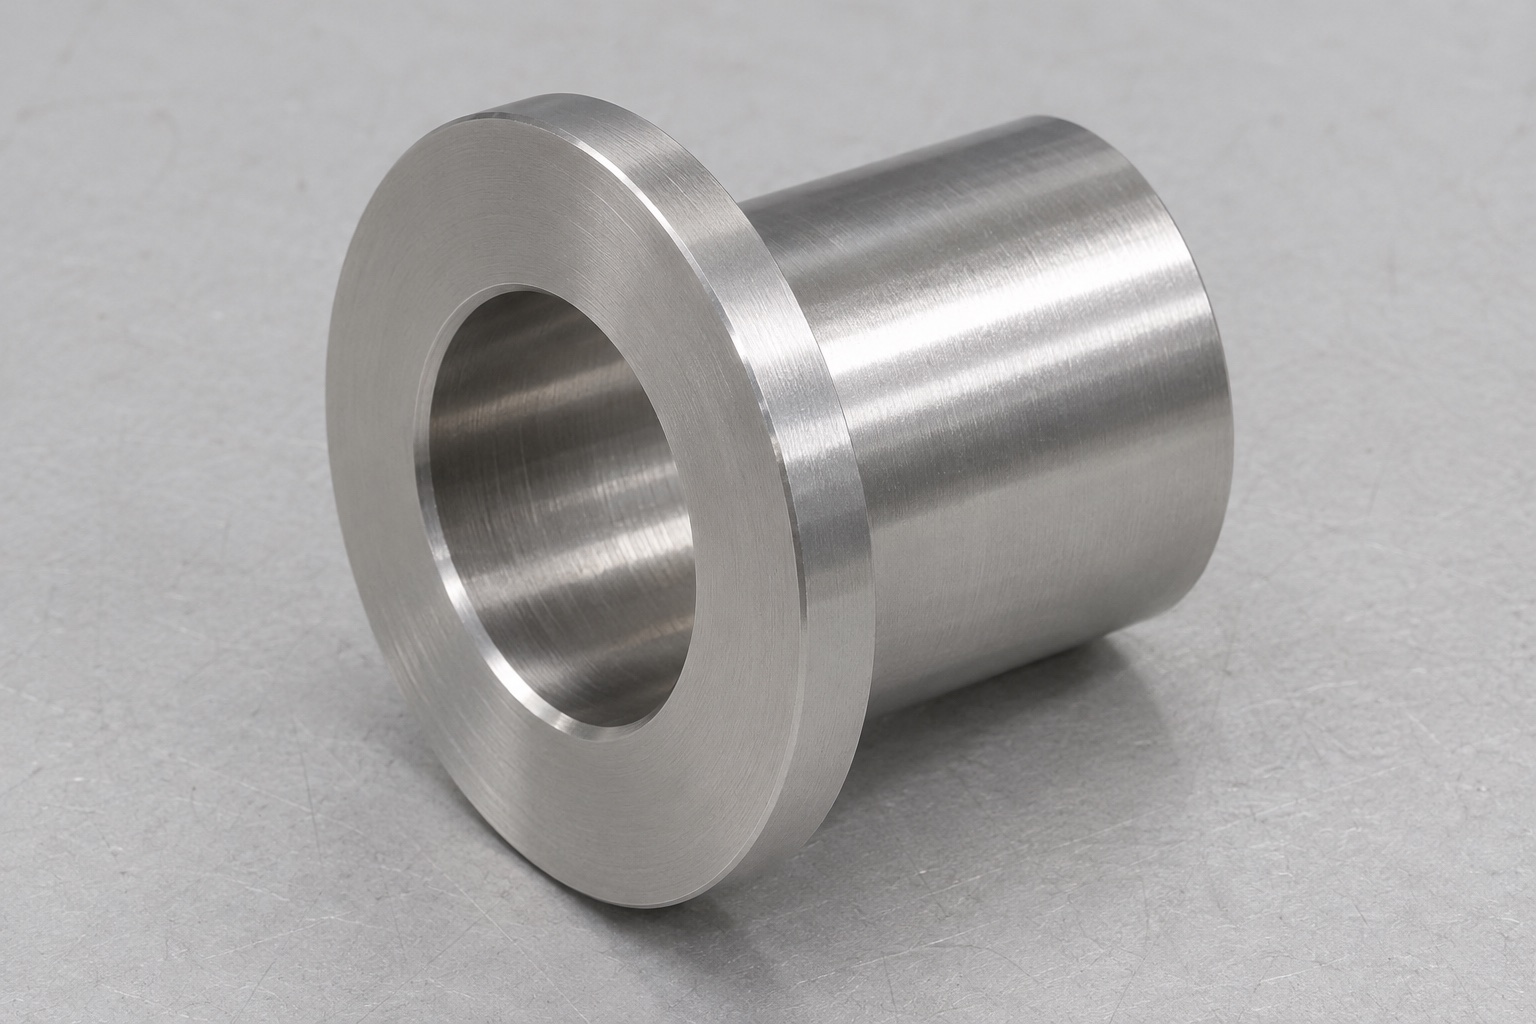
Distinción entre las interfaces interna y externa
El orificio se acopla con un pasador específico, mientras que el cuerpo cilíndrico encaja en una carcasa o dispositivo independiente. Los requisitos de ajuste para cada una de estas interfaces deben especificarse por separado. El hecho de que un pasador se deslice a través del orificio no garantiza que el diámetro exterior asiente correctamente en su alojamiento. Es necesario definir los límites de acoplamiento, la dirección de inserción y las condiciones de soporte tras el montaje. El diseñador debe indicar si el casquillo se mantiene en su posición mediante un tipo de ajuste específico o mediante otro elemento del conjunto. No se deben determinar el tipo de ajuste (interferencia), el uso de lubricantes o la fuerza de instalación basándose únicamente en una denominación genérica de «casquillo». Dichos parámetros forman parte del diseño de interfaz aprobado y no deben definirse arbitrariamente durante la fase de cotización o mecanizado.
Establecimiento de la referencia cilíndrica pertinente
El eje de referencia debe seleccionarse en función de la superficie real de posicionamiento del conjunto. Si el cuerpo cilíndrico es el que determina la ubicación, el orificio y la cara de la brida podrían requerir especificaciones vinculadas a dicho eje. Si, por el contrario, el orificio constituye la referencia principal, la inspección debe replicar esa relación geométrica. El tamaño, la cilindricidad, la coaxialidad y la orientación de las caras son características distintas y no deben agruparse bajo un término informal como «concentricidad». Un orificio con las dimensiones correctas aún puede estar inclinado con respecto al cuerpo de la pieza. El plano debe especificar los controles geométricos requeridos, la longitud de medición y los criterios de aceptación, de modo que tanto el proveedor como el comprador evalúen la misma relación funcional.
Especificar el material 316L y su trazabilidad
Identificar el grado de acero 316L requerido, la forma del material de partida y su estado de suministro antes de iniciar la programación. Es fundamental mantener la trazabilidad del lote de material desde su recepción, pasando por el corte, hasta las operaciones secundarias. Un resto de acero inoxidable que parezca similar no sustituye a un material con especificación certificada. Se debe dejar un sobrematerial (margen) suficiente para establecer superficies de referencia, evitando al mismo tiempo crear secciones excesivamente delgadas o sin soporte. Cualquier requisito adicional, ya sea de carácter químico o documental, debe acordarse en el pedido. El nombre de la aleación por sí solo no garantiza la compatibilidad con procesos de limpieza, el comportamiento frente a la corrosión en un entorno específico, ni la certificación para equipos médicos. Dichos requisitos de aplicación requieren su propia documentación y son independientes de la conformidad dimensional del manguito mecanizado.
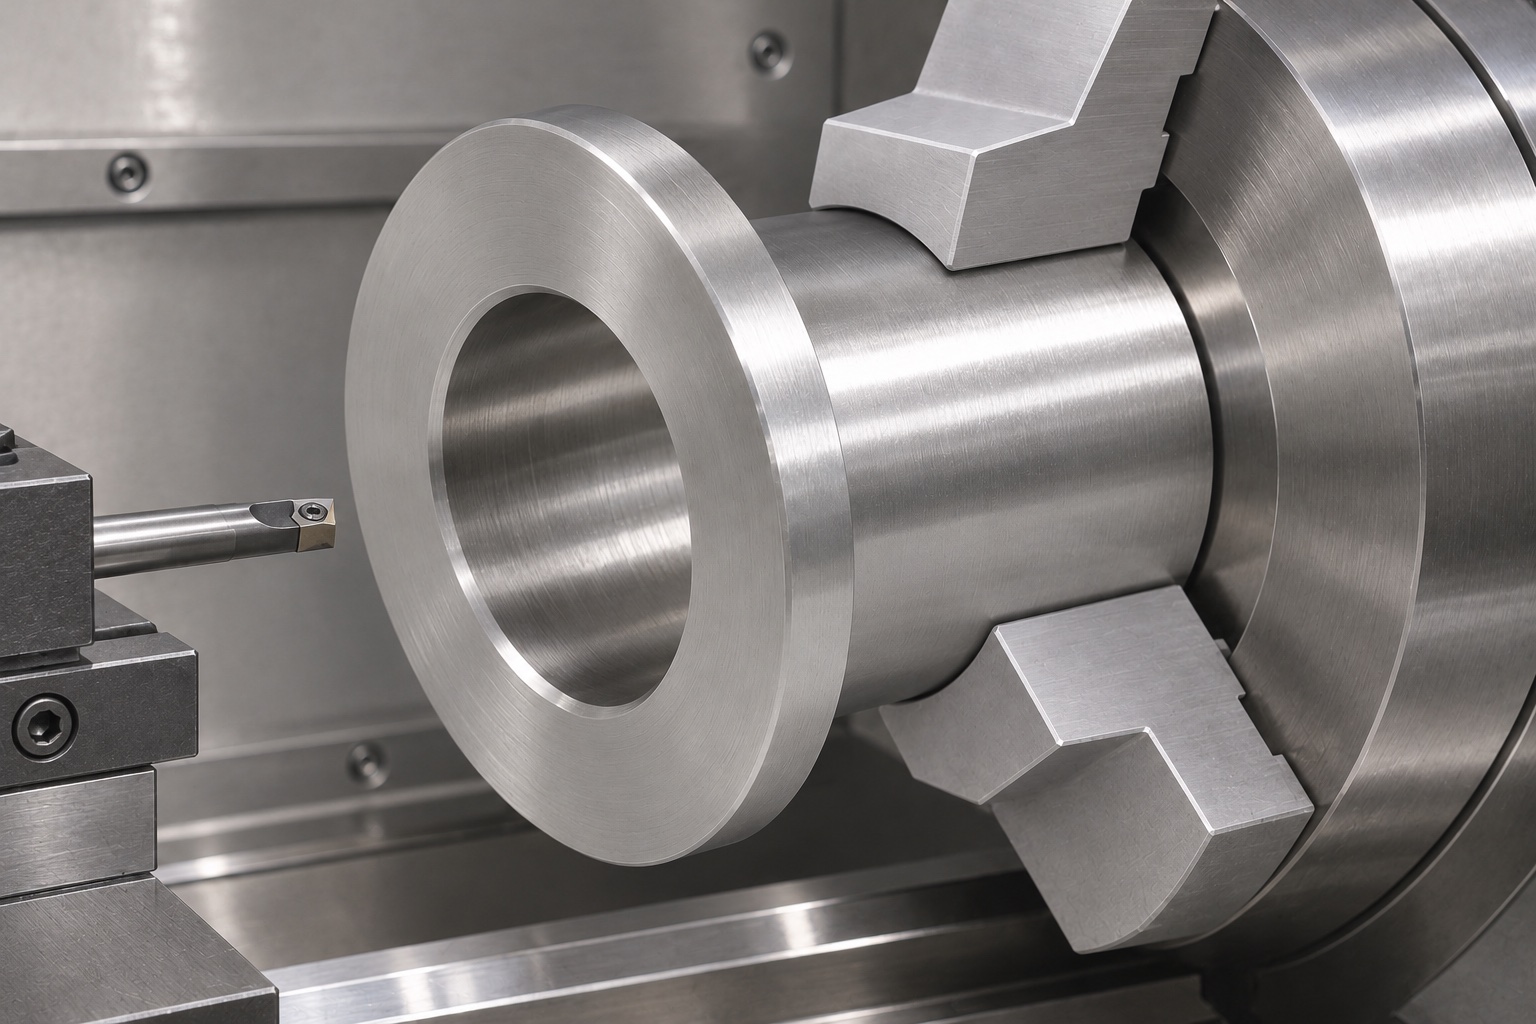
Mecanizar las características relacionadas siguiendo una secuencia coherente
Cuando el acceso lo permita, mecanice cuerpo, orificio y cara de brida desde una referencia común. Una sola sujeción no es siempre la mejor ruta: revise agarre, alcance y sección restante. Deje margen controlado para operaciones posteriores. Herramienta y evacuación adecuadas ayudan a evitar rozamiento y marcas de virutas. Verifique la pieza física fuera de sujeción; ni las coordenadas ni una simulación demuestran por sí mismas la geometría final de orificio y brida.
Acabado del orificio a lo largo de su longitud útil
El orificio pasante debe cumplir con los requisitos del plano a lo largo de toda la longitud de contacto especificada, no solo en la entrada. Una herramienta de mandrinado larga o flexible puede provocar conicidad o errores de forma localizados. Seleccione una estrategia de mecanizado y medición adecuada según el tamaño real del orificio, el acabado requerido y la accesibilidad. Se debe optar por el escariado, el mandrinado u otro proceso validado para garantizar resultados controlables, en lugar de basarse únicamente en la apariencia visual. Durante la inspección, considere los chaflanes de entrada por separado del cilindro funcional. No realice un pulido manual del orificio simplemente para lograr que un pasador (calibre) entre; esto puede alterar la dimensión local y ocultar un problema de forma, sin establecer la relación geométrica prevista.
Control del asiento de la brida y la transición del escalón
La brida actúa como tope axial únicamente cuando su cara de asiento prevista entra en contacto con la superficie de referencia correspondiente. Defina la orientación de la cara, el espesor y el radio del escalón entre la brida y el cuerpo cilíndrico. Si se requiere un asiento completo, el alojamiento debe dejar espacio libre para dicho radio. Una brida puede parecer estar perfectamente asentada cuando, en realidad, está apoyada sobre una arista o una rebaba. Verifique el asiento mediante métodos dimensionales adecuados, en lugar de basarse en la observación de bandas de luz reflejada. Evite reducir el radio del escalón de manera informal para resolver problemas de ajuste entre piezas. Cualquier modificación geométrica debe ser aprobada y evaluada —considerando la sección restante necesaria, el acceso para las herramientas y el método de inspección final— antes de proceder con el retrabajo.
Planificación de la sujeción secundaria sin deformar el manguito
El corte de la pieza y el acabado de la cara opuesta pueden requerir una segunda operación de sujeción. El uso de pinzas blandas, casquillos partidos u otros dispositivos adecuados permite distribuir el contacto, aunque siempre debe garantizarse una retención segura. Una fuerza de sujeción excesiva puede deformar temporalmente el cuerpo o el orificio, mientras que una fuerza insuficiente puede provocar desplazamientos. Documente el procedimiento para recuperar el eje de referencia y especifique qué superficies deben permanecer libres de marcas de sujeción. Verifique el estado de la pieza una vez liberada del dispositivo. No acepte dimensiones medidas mientras el manguito permanece sujeto dentro del dispositivo de mecanizado. El método de sujeción debe validarse específicamente para el plano, el material y el espesor de pared de la pieza en cuestión, en lugar de replicar métodos utilizados para otros componentes cilíndricos distintos.
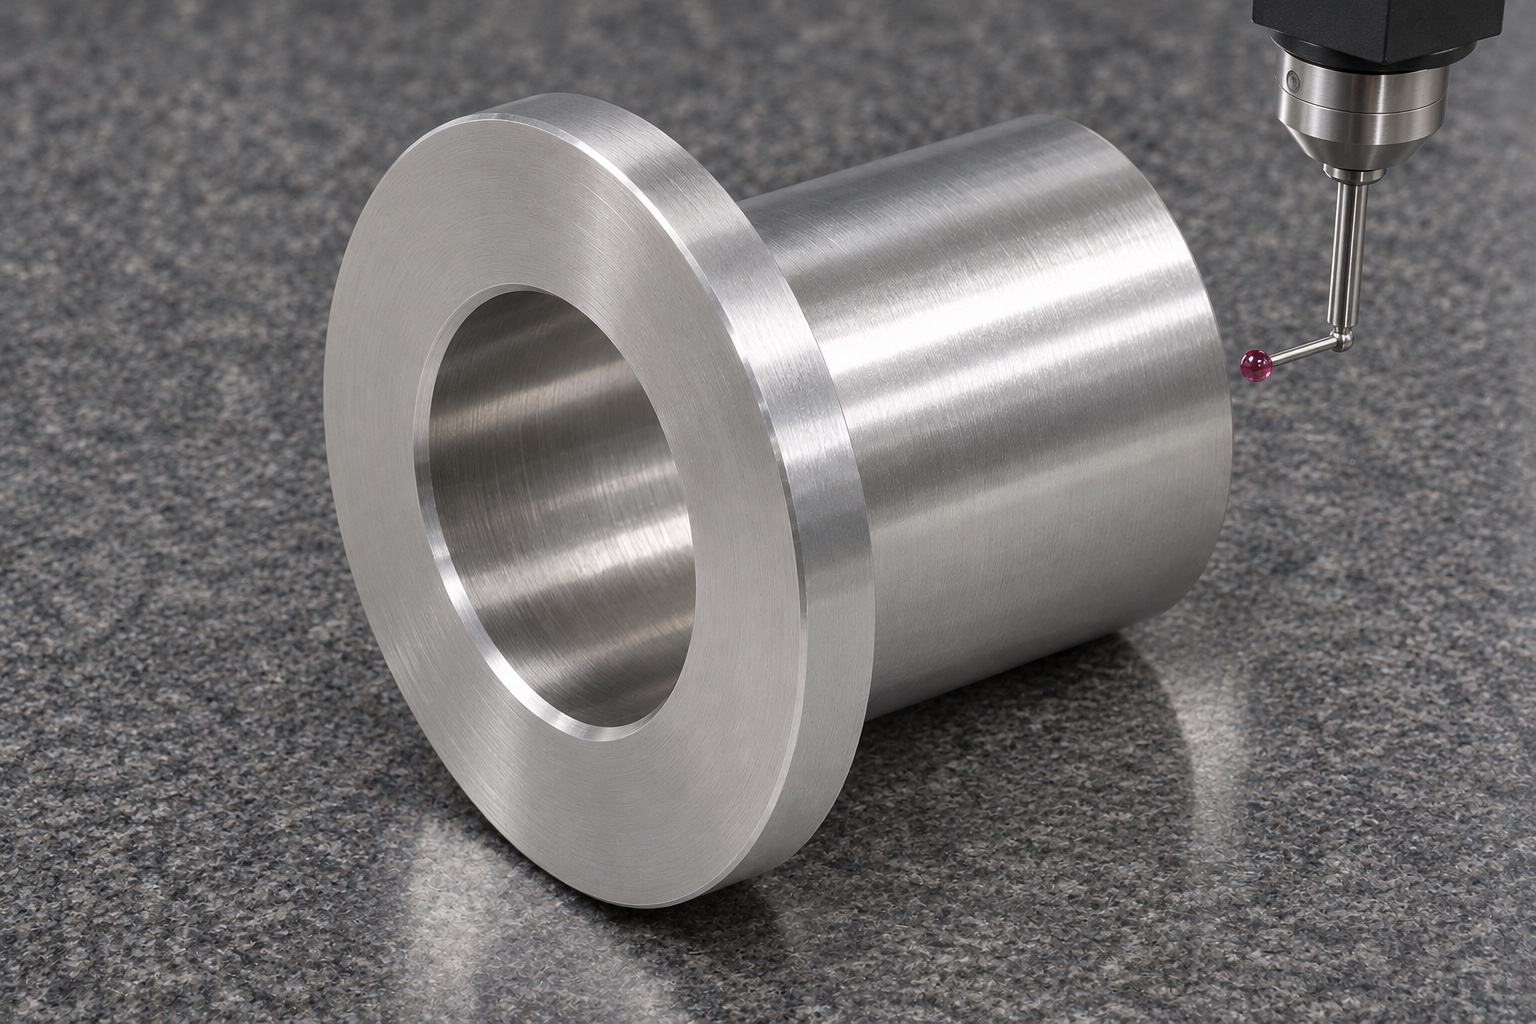
Eliminar rebabas y limpiar el conducto pasante
Inspeccionar ambas entradas del orificio, el borde de la brida y la transición del escalón en busca de material suelto. Eliminar las rebabas preservando los chaflanes (o redondeos de arista) especificados y la longitud cilíndrica útil. Un chaflán manual excesivo puede reducir el acoplamiento o alterar la superficie de apoyo axial. Limpiar el conducto pasante para asegurar que no queden virutas ni residuos antes del embalaje. Mantener los componentes de acero inoxidable alejados de virutas que puedan contaminarlos durante el acabado. Si se solicita pasivado u otro tratamiento, definir la documentación correspondiente y la etapa de aceptación final. La limpieza protectora habitual no debe describirse como esterilización ni como descontaminación de laboratorio validada, a menos que dicho proceso adicional esté especificado explícitamente y respaldado por pruebas independientes.
Inspeccionar por separado las dimensiones y las relaciones geométricas
Medir las dimensiones del orificio y del cuerpo en las posiciones axiales y orientaciones adecuadas. Seleccionar instrumentos que ofrezcan el acceso y la fuerza de contacto idóneos para la sección específica. Verificar la orientación o el alabeo (excentricidad) de la cara de la brida tomando como referencia el eje definido en el plano, evitando una configuración que simplemente replique el error de sujeción. Registrar las condiciones de apoyo y el método de medición. Un calibrador de pasador (calibre tipo tapón) es útil para verificar una dimensión específica, pero no permite evaluar todos los requisitos de posición o forma. Si los resultados no coinciden, comparar la alineación de referencia y la configuración de los instrumentos antes de realizar cambios en la pieza. El informe de inspección debe vincular cada característica medida con una revisión controlada del plano y con el componente fabricado en cuestión.
Limitar la prueba de ajuste con referencias inertes
El uso de un pasador de prueba («dummy pin») y una carcasa de referencia identificados puede complementar la inspección en un dispositivo de banco no operativo. Registre sus revisiones, orientación y secuencia de asentamiento. Observe la inserción y extracción sin aplicar cargas operativas ni alterar el mecanismo de seguridad real de la centrífuga. Un movimiento fluido no garantiza la vida útil a fatiga, la retención de la tapa, el funcionamiento del enclavamiento ni la seguridad operativa. Si el asentamiento no es correcto, determine si el contacto inicial se produce en el cuerpo, en el resalte de la brida o en la entrada del orificio. Revise las superficies de contacto, así como el casquillo. Cualquier rectificación debe basarse en una causa confirmada y contar con la debida aprobación; no se debe ampliar sistemáticamente cada interfaz solo para lograr el montaje de una muestra específica.
Envíe una solicitud de cotización (RFQ) que defina el componente en su totalidad
Facilite plano y CAD coincidentes, material, cantidad, pasador, alojamiento, controles geométricos, acabado e inspección. Identifique superficies protegidas y quién suministra referencias inertes. Separe costes de informe de primera pieza y útiles especiales. Embale cada casquillo para proteger asientos y bordes del orificio frente a piezas sueltas. Mantenga revisión y material vinculados al registro. La aprobación como repuesto operativo y la cualificación de la centrífuga corresponden a la organización responsable.
FAQ
¿Se trata de un repuesto aprobado para una centrífuga en funcionamiento?
No. El análisis se refiere a un dispositivo de prueba representativo, no operativo. No constituye la aprobación de un repuesto, componente del rotor, enclavamiento de la tapa o conjunto de seguridad.
¿El hecho de que un pasador encaje correctamente demuestra que el orificio está bien alineado?
No. Un pasador solo verifica un ajuste o dimensión específica. La orientación del orificio y su relación con el cuerpo del componente requieren la inspección geométrica especificada en el plano.
¿Qué superficie debe definir el eje de referencia?
Se debe utilizar la superficie que determina la ubicación en el conjunto aprobado. El plano debe especificar claramente esta elección, en lugar de dejarla al criterio de quien realiza la inspección.
¿Por qué inspeccionar el radio del resalte de la brida?
La carcasa de contacto debe dejar espacio libre respecto al resalte para permitir un asentamiento completo. Una interferencia en una esquina puede hacer que una brida parezca estar perfectamente asentada, cuando en realidad impide el contacto previsto entre las superficies.
¿Puede una sujeción excesiva en el mandril ocultar un problema en el diámetro interior?
Puede alterar la forma de la pieza bajo sujeción. Verifique la geometría especificada en el plano —según la condición acordada (ya sea en estado libre o bajo sujeción)— después del mecanizado.
¿Qué determina una prueba de bisagra en condiciones estáticas (sin funcionamiento)?
Únicamente el ajuste mecánico observado con respecto a las referencias establecidas. No demuestra la vida útil a fatiga, la capacidad de contención de la tapa, el funcionamiento de los mecanismos de enclavamiento ni la seguridad durante el funcionamiento de la centrífuga.
tanghangyun@oemach.com