
Begrenzte mechanische Rolle des Einsatzes definieren
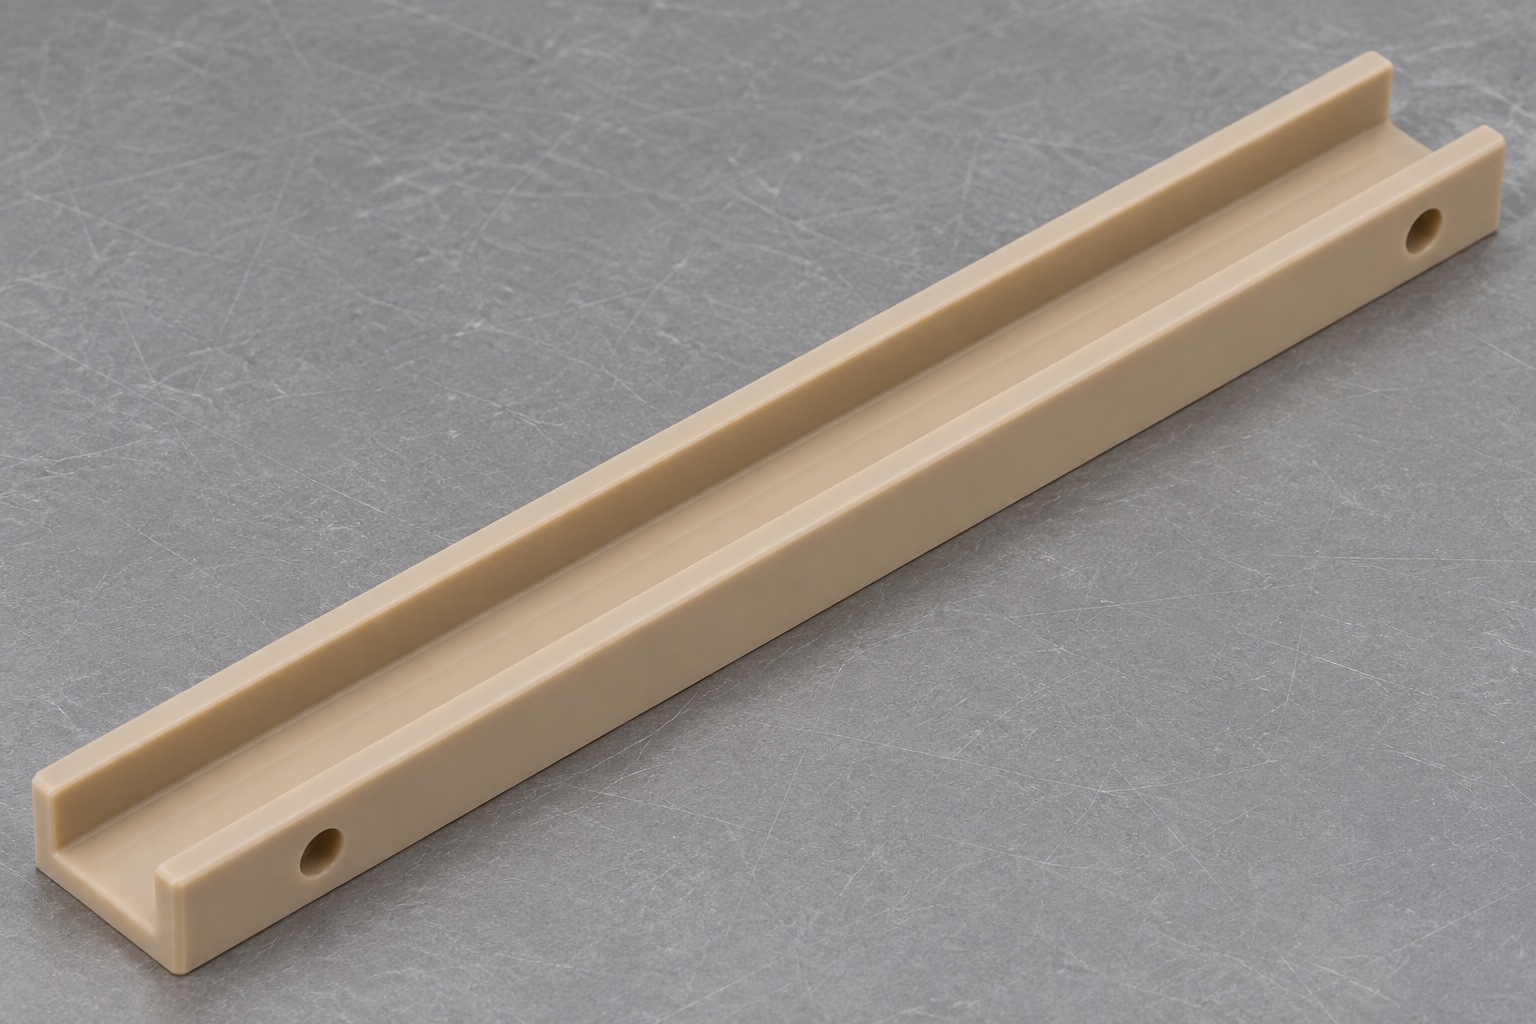
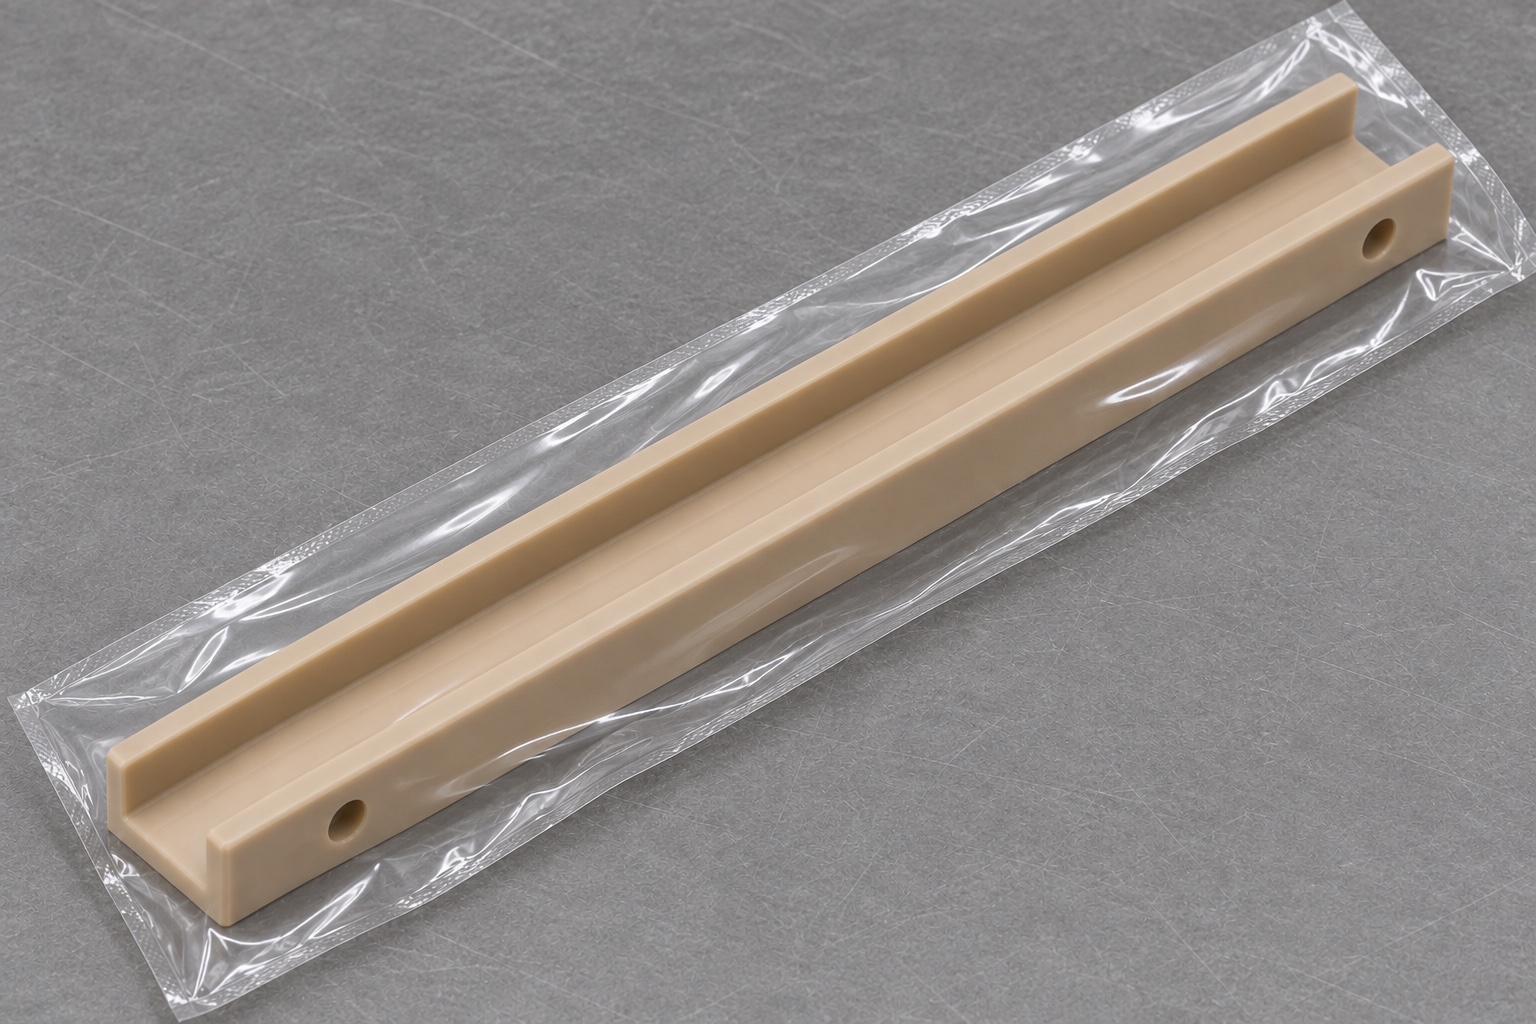
Ein Kassettenzuführer für die Einbettung von Histologiegewebe kann eine separate Auskleidung verwenden, um eine identifizierte Kassettenkontur zu führen. Das repräsentative PEEK-Teil ist hier ein langer rechteckiger U-Kanal mit flachem Boden und zwei geraden Wänden, der an beiden Enden offen ist. Zwei einfache horizontale Befestigungslöcher verlaufen in der Nähe ihrer Enden durch dieselbe Außenwand. Die präzise Kunststoffbearbeitung sollte mit dem Kassettenpfad, der Montageschnittstelle und akzeptablen Kontaktbereichen beginnen. Diese Anleitung behandelt eine nicht betriebsbereite Tischbaugruppe unter Verwendung inerter Kassettenreferenzen. Es werden weder die Probenhandhabungsleistung, die Analyseergebnisse, die Einbettungsqualität, die chemische Kompatibilität noch die Eignung für einen vollständigen klinischen Laborablauf festgestellt.
Freigegebene Kassettenkontur verwenden
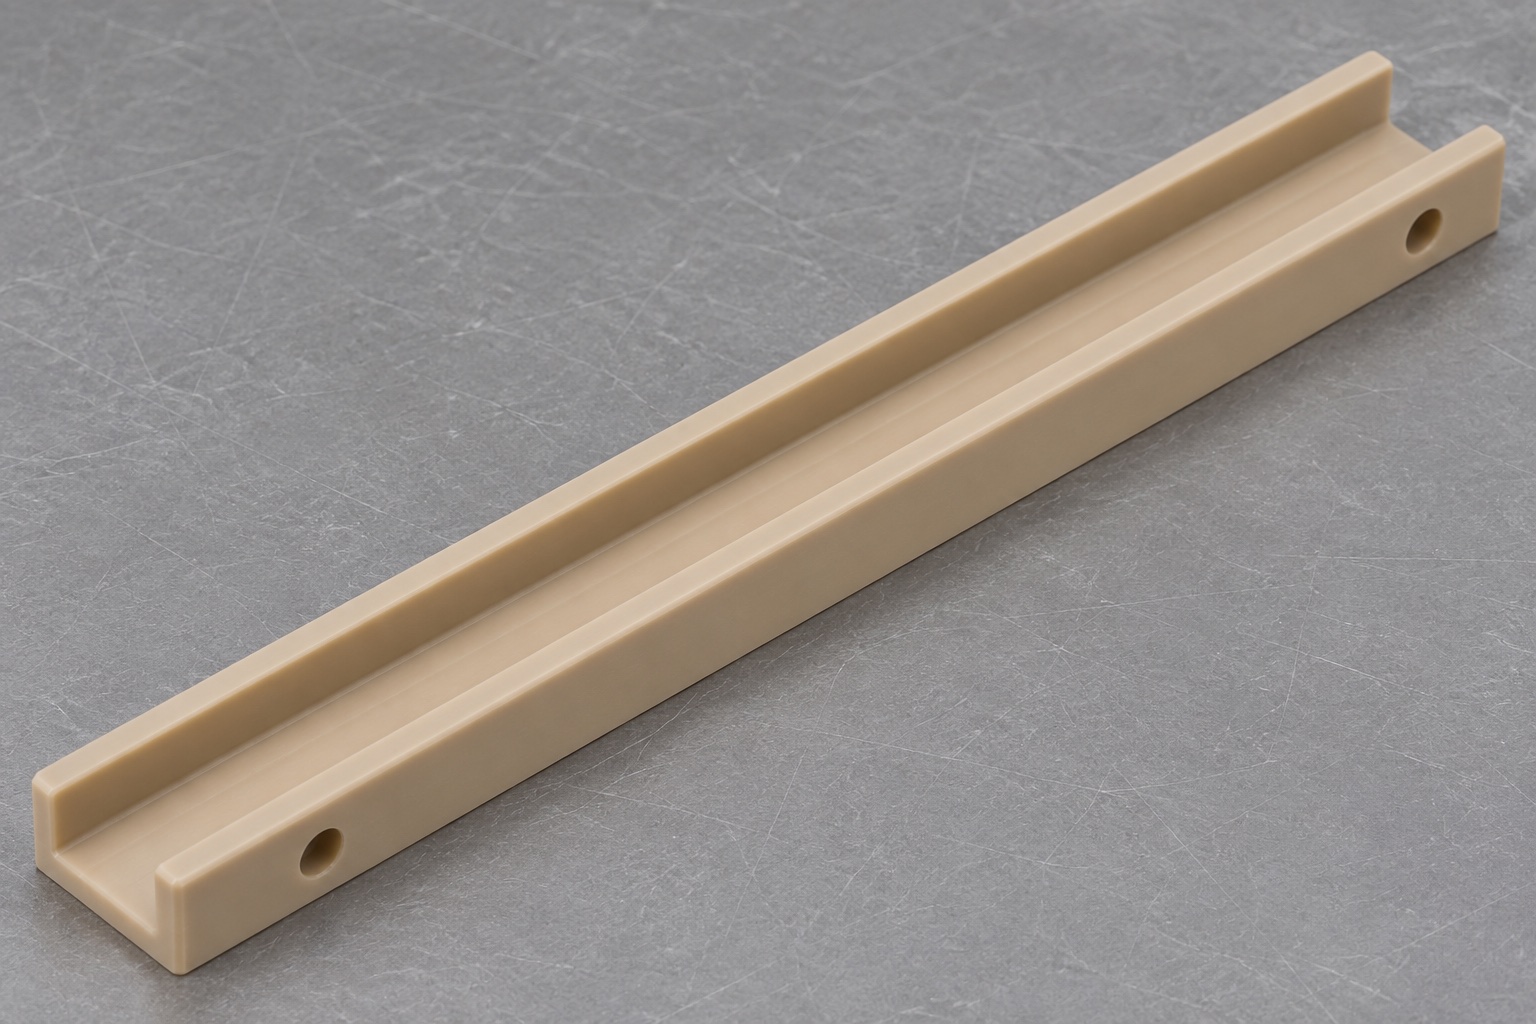
Fordern Sie den maximal relevante Kontur der Kassette, die Kantengeometrie, die zulässige Ausrichtung und alle Merkmale an, die den Kanal freigeben müssen. Bei einer Nennweite kann ein Deckelüberstand, ein Scharnierdetail oder ein örtlicher Vorsprung entfallen. Definieren Sie den Pfad am Eingang, entlang der Führung und am Ausgang, anstatt nur einen stationären Abschnitt zu überprüfen. Verschiedene Kassettenrevisionen sollten nicht in einer undokumentierten Passungsreferenz gemischt werden. Der verantwortliche Geräteentwickler muss Abstands- und Kontaktanforderungen festlegen. Ein Bearbeitungslieferant sollte aus einem generischen Kassettenfoto keine akzeptablen Gleitkräfte, Vorschubzuverlässigkeit oder Probenschutz ableiten. Die Abnahme mechanischer Zeichnungen und die Qualifizierung von Feedern sind separate Aktivitäten.
Boden und Wände auf den Montagebezug beziehen
Der Boden stützt die Kassettenkontur, während die Wände die seitliche Bewegung begrenzen. Definieren Sie, wie sich diese Merkmale auf die installierte Montagefläche und die Fahrtrichtung beziehen. Ein Kanal kann an einer Stelle die richtige Breite haben, während sich sein Boden verdreht oder seine Wände sich entlang der Länge verjüngen. In der Zeichnung sind die relevanten Geradheits-, Parallelitäts- oder Profilanforderungen anhand geeigneter Angaben zu erkennen. In den Prüfanweisungen muss angegeben werden, ob das Teil frei gelagert oder in einem definierten eingespannten Zustand gemessen wird. Ein dünner Liner, der von einer Vorrichtung gerade gezogen wird, stellt nicht unbedingt die freigegebene Komponente dar, die dem Käufer geliefert wird.
Exakte PEEK-Sorte spezifizieren
PEEK ist eine Materialfamilie, keine vollständige Kaufspezifikation. Identifizieren Sie die genehmigte Sorte, den Füllstoffzustand, die Rohmaterialform und alle für die Bestellung erforderlichen Unterlagen. Der repräsentative Teil verwendet natürliches, ungefülltes PEEK, kein optisch ähnliches Polymer oder eine nicht spezifizierte verstärkte Qualität. Bewahren Sie die Identität durch Schneiden und sorgen Sie dafür, dass Reste rückverfolgbar bleiben. Die allgemeine Vertrautheit mit dem Material stellt keine Kompatibilität mit einem bestimmten Reagenz, Reinigungsverfahren oder einer Probenhandhabungsanwendung dar. Diese Anforderungen erfordern eine gesonderte Bewertung anhand tatsächlicher Material- und Prozessinformationen. Kennzeichnen Sie einen bearbeiteten Liner nicht als medizinisch oder biokompatibel, ohne dass die spezifischen Anforderungen und Belege vorliegen, die eine solche Aussage rechtfertigen würden.
Kanal mit gleichmäßiger Abstützung schruppen
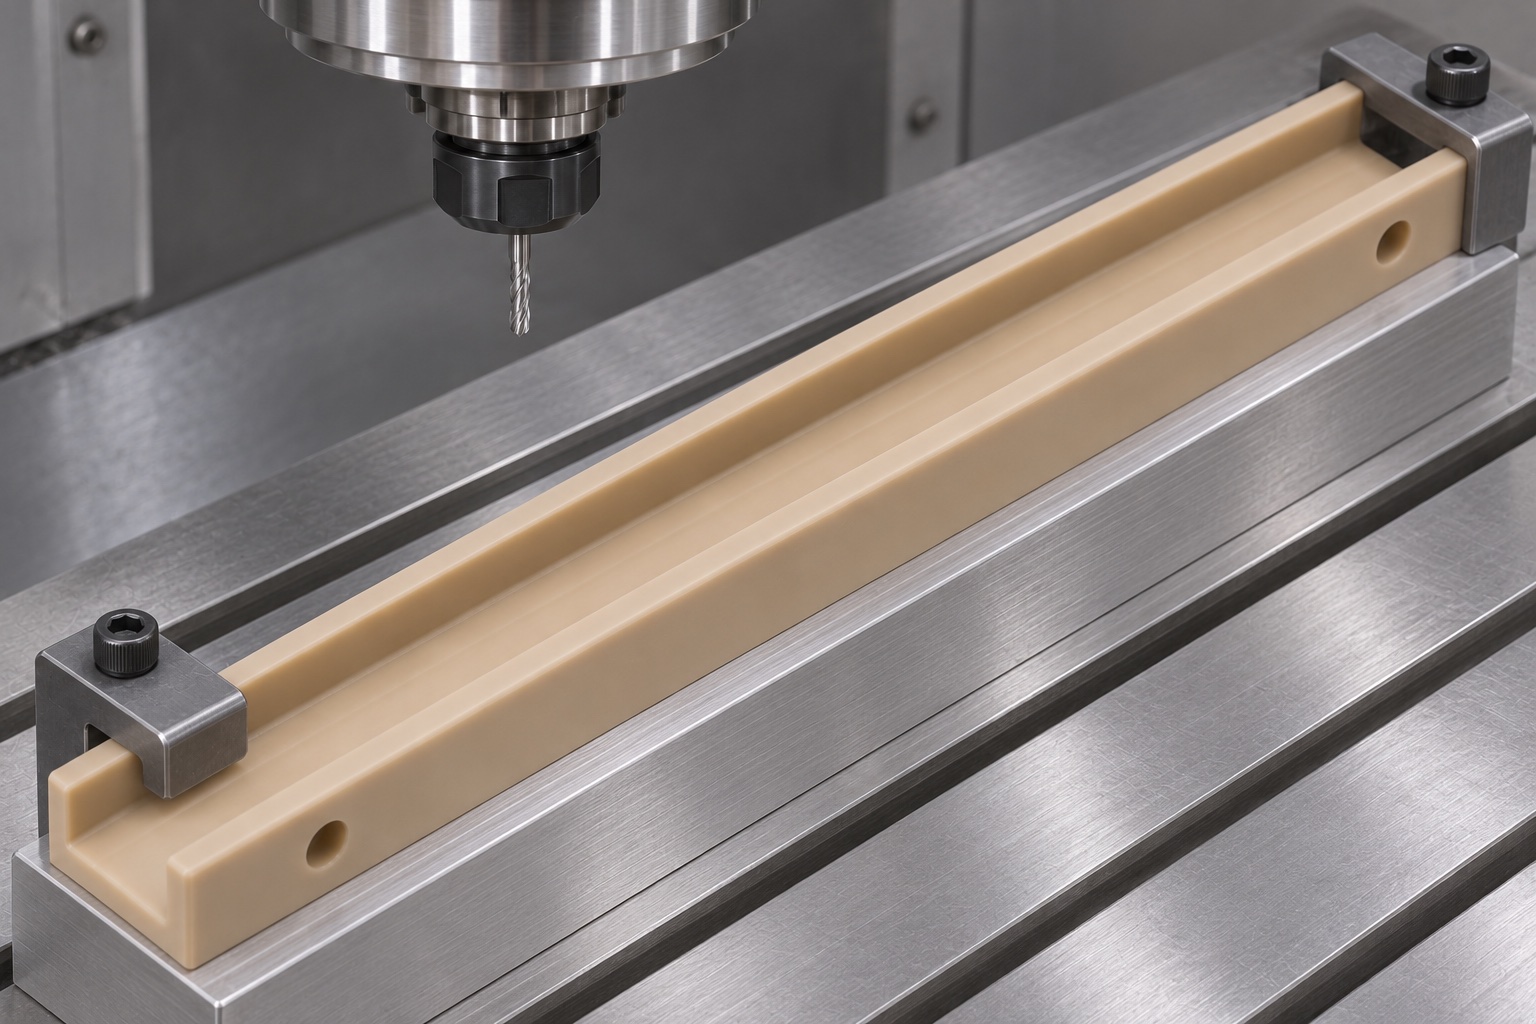
Bereiten Sie Referenzflächen vor, während der Rohling ausreichend steif bleibt. Schruppen Sie den langen, offenen Kanal unter Berücksichtigung der verbleibenden Boden- und Wandabschnitte auf. Die Werkstückspannung sollte den Körper stützen, ohne die Wände in eine künstliche Breite zu quetschen. Durch einen Schritt zum Lösen und erneuten Spannen können während des Schneidens verborgene Bewegungen sichtbar gemacht werden, die Notwendigkeit hängt jedoch vom tatsächlichen Material und der Geometrie ab. Geeignete scharfe Werkzeuge und Spanabsaugung helfen, Reibung, Hitzestau und beschädigte Kanten zu vermeiden. Es gibt hier keinen allgemeingültigen Schnittplan. Bestätigen Sie die ausgewählte Reihenfolge durch Inspektion physischer Testteile unter den vereinbarten Messbedingungen.
Gesamte Führungsbahn statt einer lokalen Breite schlichten
Planen Sie die Boden- und Wandbearbeitungsarbeiten entlang des gesamten Kassettenwegs. Werkzeugübergänge, lokale Grate und Endkantenbehandlungen können den ersten Kontakt beeinflussen, selbst wenn der Messschieberwert in der Mitte akzeptabel erscheint. Die offenen Enden sollten die genehmigte Ein- und Austrittsgeometrie bieten und nicht eine improvisierte Einführung, die durch Handschleifen entsteht. Überprüfen Sie, ob der Fräser die erforderlichen Eckenradien erreichen kann, ohne dass inkompatibles Material an der Boden-Wand-Verbindung zurückbleibt. Behalten Sie den durch die Zeichnung definierten Kontaktbereich bei. Ein optisch glatter Kanal sollte nicht als Beweis für einen gleichmäßigen Abstand, eine Geradheit im freien Zustand oder eine zuverlässige Speisung in einem in Betrieb befindlichen Laborgerät gewertet werden.
Seitenbohrungen von der Durchlaufkontur trennen
Die beiden repräsentativen Befestigungslöcher verlaufen horizontal durch eine Seitenwand und nicht vertikal durch den Boden. Ihr Standort muss anhand genehmigter Referenzen mit ausreichend verbleibendem Material um sie herum definiert werden. Das Design muss auch zeigen, wie die Befestigungsanordnung ein unerwünschtes Eindringen in den Kassettenweg verhindert. Glatte Löcher definieren weder einen Schraubenkopfsitz noch einen Gewindeeingriff. Fügen Sie keine Senkungen hinzu und vergrößern Sie die Wandöffnung nicht, nur um die vorhandene Hardware unterzubringen. Überprüfen Sie den Werkzeugzugang und den Bohrerausbruch und prüfen Sie dann die kanalseitigen Ausgänge auf Grate. Bei der Hardwarekompatibilität handelt es sich um eine Schnittstellenanforderung, die vor der Bearbeitung geklärt werden muss, und nicht um eine Annahme, die anschließend repariert werden muss.
Kanalenden und Bohrungsübergänge entgraten
Überprüfen Sie beide offenen Enden, Wandoberseiten, Bodenübergänge und die inneren Ausgänge der Montagelöcher. An der Stelle, an der ein Loch auf den Kanal trifft, können dünne Kunststoffstränge haften bleiben. Entfernen Sie sie, ohne Material in die Öffnung zu schmieren oder die Wand ausreichend abzurunden, um die Führung zu ändern. Schützen Sie die definierten Kontaktflächen vor unkontrollierter Strahlmittelvermischung. Verwenden Sie geeignete Beleuchtung und Vergrößerung, um einen Grat von einer akzeptablen Bearbeitungstextur zu unterscheiden. Durch die Reinigung sollen Späne und Prozessrückstände bis zum vereinbarten Zustand entfernt werden. Es darf nicht als validierte Labordekontamination oder -sterilisation bezeichnet werden, es sei denn, dieser zusätzliche Prozess wird ausdrücklich spezifiziert und durch eigene Nachweise gestützt.
Vor der Prüfung im ausgespannten Zustand konditionieren
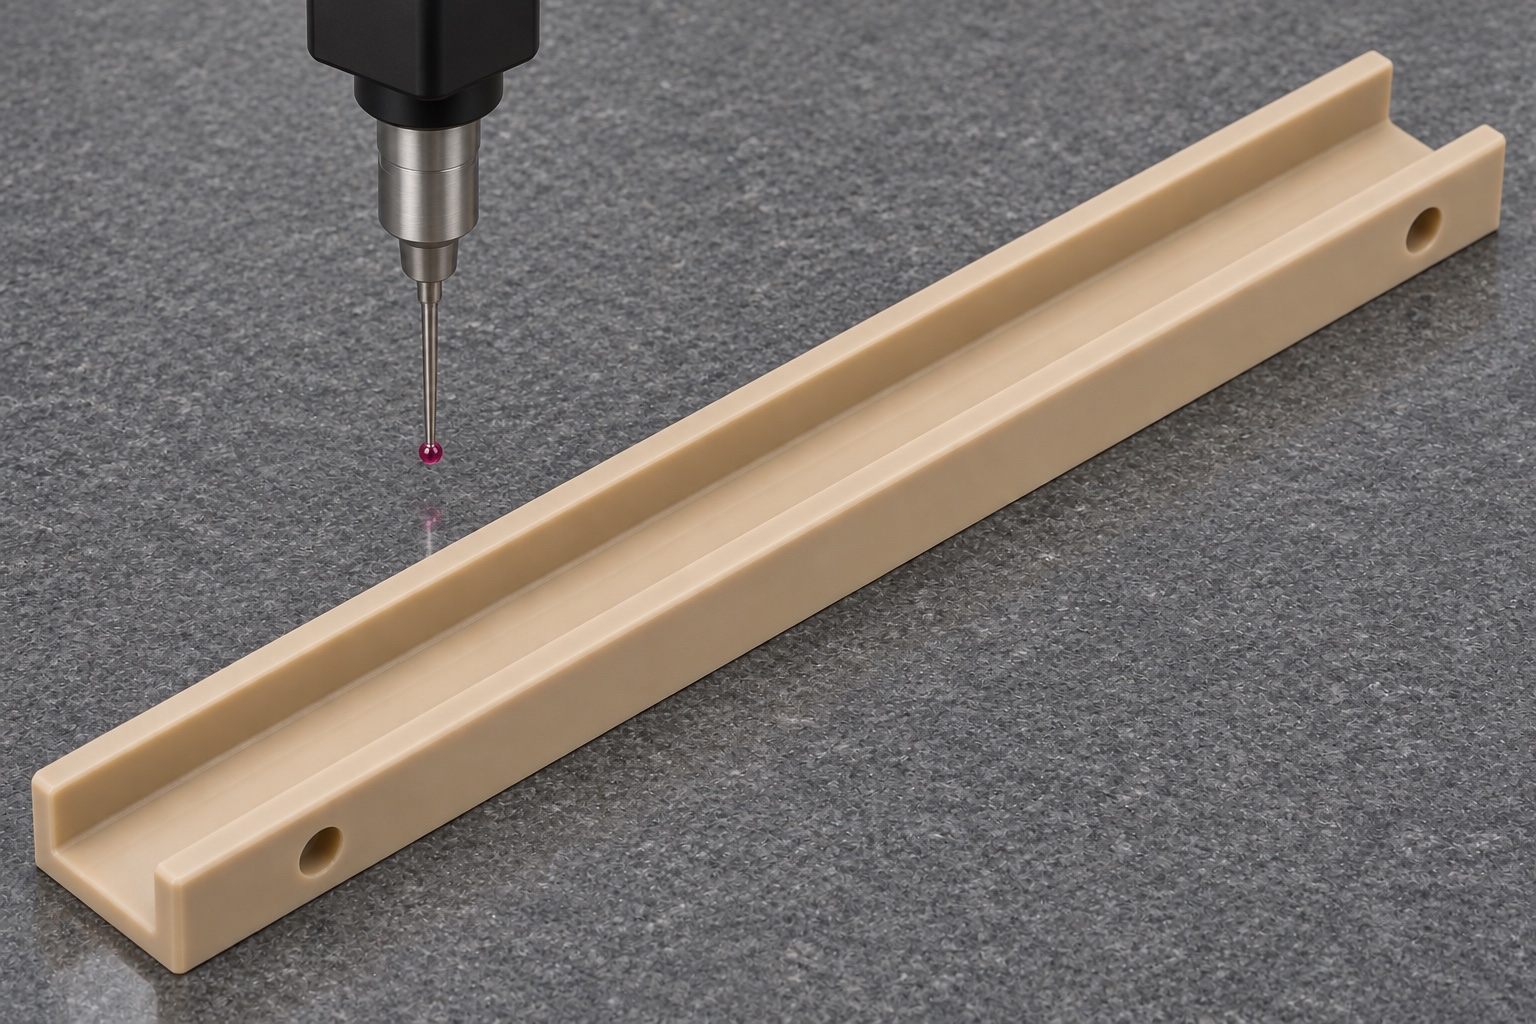
Die lange Kunststoffform sollte vor der endgültigen Abnahme die vereinbarte Inspektionsumgebung erreichen. Temperatur und Messkraft können die beobachteten Abmessungen beeinflussen und lokale Klemmungen können eine Verformung verdecken. Verwenden Sie bei Bedarf eine dokumentierte Stützanordnung und geeignete Methoden mit geringem Kraftaufwand oder berührungslosen Methoden. Messen Sie die Kanalbreite an mehreren Stationen und überprüfen Sie die Boden- und Wandbeziehungen anhand der genehmigten Bezugspunkte. Überprüfen Sie die Lochposition getrennt vom Sitz einer bestimmten Schraube. Eine Reihe isolierter Größenmessungen ergibt nicht das gesamte Führungsprofil. Der Inspektionsbericht sollte Bedingungen und Methoden benennen, damit die Ergebnisse aussagekräftig mit einer späteren Eingangskontrolle verglichen werden können.
Unbelastete Durchlaufprobe ergänzend nutzen
Eine identifizierte inerte Kassettenreferenz kann in der genehmigten Ausrichtung durch den nicht funktionierenden Kanal bewegt werden. Notieren Sie die Referenzrevision, den Montagezustand und die Punkte des ersten Kontakts. Beachten Sie den Ein- und Ausgang sowie den Mittelteil. Dieser begrenzte Versuch beweist nicht die Zuverlässigkeit der automatischen Zufuhr, den Probenschutz oder die analytische Leistung. Erzwingen Sie keine Referenz durch eine Bindung oder schmieren Sie den Kanal nicht ohne Genehmigung, um Störungen zu verbergen. Wenn sich der Kontakt nach der Montage ändert, überprüfen Sie die Wandverformung und die Anordnung der Befestigungselemente, bevor Sie die Kanalbreite ändern. Grundlage für die Bauteilabnahme bleibt eine kontrollierte Zeichnungs- und Maßprüfung.
Lokales Klemmen vor Materialabtrag untersuchen
Ein Klemmen in der Nähe eines Befestigungslochs kann auf einen inneren Grat oder einen unbeabsichtigten Vorsprung des Befestigungselements hinweisen. Eine Bindung über die gesamte Länge kann auf eine Nichtübereinstimmung von Kassette und Hülle, Kanalbreite oder Wandausrichtung zurückzuführen sein. Ein End-Only-Problem kann von der Eingangsgeometrie oder einer gebogenen Auskleidung herrühren. Rotieren oder ersetzen Sie Referenzen nur innerhalb des genehmigten Diagnoseplans und achten Sie darauf, dass jede Revision identifiziert wird. Notieren Sie Beobachtungen vor der Nacharbeit. Die Verbreiterung des gesamten Kanals kann ein lokales Problem verbergen und an anderer Stelle zu viel seitliche Bewegung zulassen. Jede genehmigte Änderung sollte eine erneute Überprüfung der betroffenen Abmessungen und eine aktualisierte Aufzeichnung des endgültigen akzeptierten Zustands umfassen.
Vollständiges Laborvorrichtungsteil anfragen
Stellen Sie passende Zeichnungs- und CAD-Revisionen, PEEK-Qualität, Menge, Kassettenkontur, Montagedetails, endgültigen Oberflächenzustand und Inspektionsergebnisse bereit. Geben Sie an, ob der Käufer inaktive Referenzen vorlegt und ob eine spezielle Reiseausrüstung Teil der Bestellung ist. Klären Sie die Anforderungen an Sauberkeit, Verpackung und Kennzeichnung, ohne eine sterile Versorgung zu implizieren. Packen Sie die Auskleidung entlang ihrer Länge mit Stützen ein, damit die Wände und der Boden nicht durch Gurte oder lose Teile verbogen werden. Halten Sie Kontaktflächen von abrasiven Materialien fern. Dies schafft einen klaren Spielraum für kundenspezifische Teile für medizinische Laborgeräte, während die Reagenzkompatibilität, die Betriebsleistung und die vollständige Feeder-Qualifizierung dem zuständigen Geräteunternehmen überlassen bleiben.
FAQ
Reicht die Nennbreite einer Kassette aus, um den Kanal zu definieren?
Nein. Deckelkanten, Vorsprünge, Ausrichtung und Überarbeitung können den Reiseraum beeinflussen. Verwenden Sie eine kontrollierte Passgeometrie anstelle einer Nennweite.
Gehen die Befestigungslöcher durch den Boden?
Nein. Dieser repräsentative Liner hat zwei horizontale Löcher durch eine Seitenwand. Ihre Ausgänge und die Befestigungshülle müssen mit dem Kassettenpfad kompatibel bleiben.
Warum die Auskleidung außerhalb ihrer Bearbeitungsvorrichtung prüfen?
Durch Klemmen können Wölbungen verdeckt oder die Wände zusammengedrückt werden. Der vereinbarte Freizustands- oder eingeschränkte Prüfzustand muss den Abnahmeanforderungen der Zeichnung entsprechen.
Beweist ungefülltes PEEK die Reagenzkompatibilität?
Nein. Der genaue Grad und die tatsächlichen Expositionsbedingungen bedürfen einer gesonderten Beurteilung. Die Materialfamilie allein stellt keine Kompatibilität mit einem Laborprozess her.
Belegt eine manuelle Durchlaufprobe die Zuverlässigkeit der Zuführung?
Nein. Es ergänzt nur die mechanische Inspektion. Automatisierte Zuführung, Probenhandhabung und Analyseleistung erfordern gesonderte Qualifizierung und Nachweise.
Warum sollten die inneren Lochausgänge genau untersucht werden?
Lose Kunststoffstränge oder Grate können dort verbleiben, wo Löcher in den Kanal eindringen. Sie können lokal stören, selbst wenn die Abmessungen des Hauptkanals korrekt sind.
tanghangyun@oemach.com