
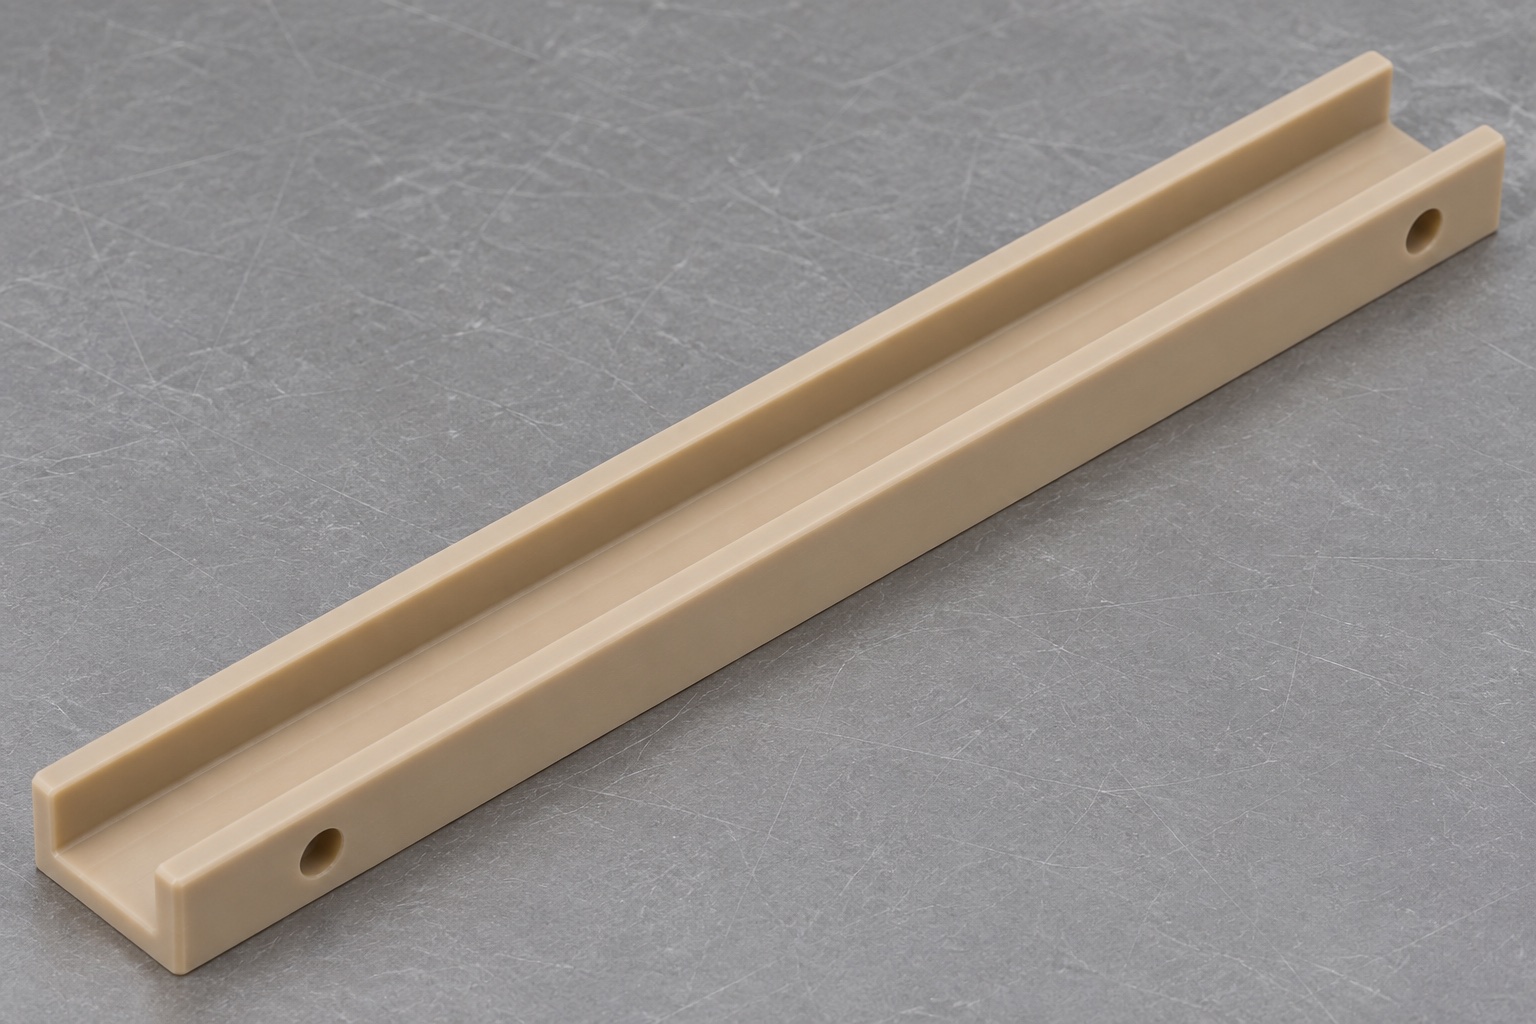
Definir la función mecánica limitada de la guía
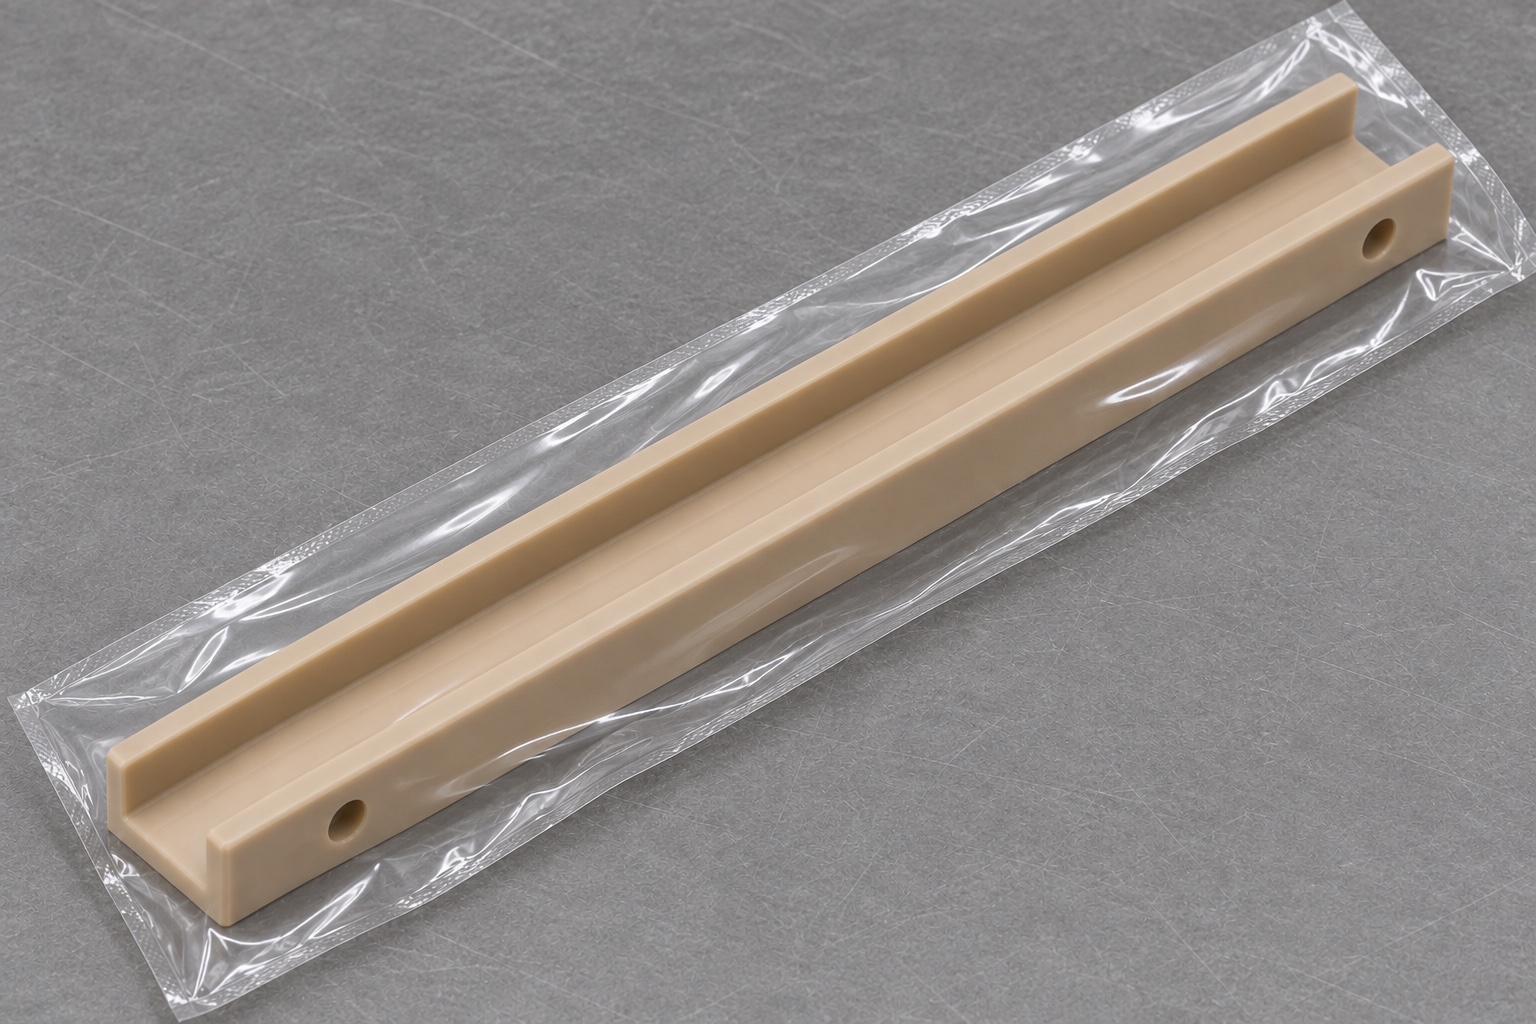
Un alimentador de casetes histológicos puede emplear una guía separada. El ejemplo PEEK es un canal largo en U, con fondo plano, dos paredes y ambos extremos abiertos. Dos taladros horizontales atraviesan la misma pared cerca de sus extremos. El mecanizado parte de la trayectoria, el montaje y los contactos permitidos. Se estudia un útil de banco sin funcionamiento con casetes inertes. No se establecen prestaciones de muestras, resultados analíticos, calidad de inclusión ni compatibilidad química.
Usar una envolvente de casete controlada
Es necesario solicitar las dimensiones máximas relevantes del casete, la geometría de sus bordes, la orientación permitida y cualquier elemento que deba librar el canal sin interferencias. Una medida de ancho nominal podría no tener en cuenta el saliente de la tapa, los detalles de la bisagra o cualquier protuberancia específica. Se debe definir la trayectoria completa —entrada, recorrido a lo largo de la guía y salida— en lugar de limitarse a comprobar una sección estática. No deben mezclarse diferentes versiones de casetes en una única referencia de ajuste no documentada. El diseñador del equipo es el responsable de establecer los requisitos de holgura y contacto. El proveedor de mecanizado no debe deducir la fuerza de deslizamiento admisible, la fiabilidad de la alimentación o la protección de la muestra a partir de una simple fotografía genérica del casete. La aprobación de los planos mecánicos y la cualificación del alimentador son procesos distintos.
Relacionar fondo y paredes con el montaje
El fondo sirve de apoyo a la envolvente del casete, mientras que las paredes limitan el movimiento lateral. Defina cómo se relacionan estos elementos con la superficie de montaje instalada y con la dirección de desplazamiento. Un canal puede tener la anchura correcta en un punto determinado, pero presentar una torsión en su fondo o un estrechamiento en sus paredes a lo largo de su longitud. El plano debe especificar los requisitos pertinentes de rectitud, paralelismo o perfil mediante las especificaciones adecuadas. Las instrucciones de inspección deben indicar si la pieza se mide con apoyo libre o bajo una condición de sujeción definida. Un revestimiento delgado, mantenido en posición recta mediante un dispositivo de sujeción, no representa necesariamente el componente tal y como se suministrará al comprador.
Especificar el grado exacto de PEEK
El PEEK es una familia de materiales, no una especificación de compra completa. Indique el grado aprobado, el tipo de carga (relleno), el formato del material y cualquier documentación requerida en el pedido. La pieza de referencia utiliza PEEK natural sin cargas; no debe emplearse un polímero de aspecto similar ni un grado reforzado no especificado. Mantenga la identificación del material durante el corte y asegúrese de que los restos sigan siendo trazables. El mero conocimiento general del material no garantiza su compatibilidad con un reactivo, procedimiento de limpieza o aplicación de manipulación de muestras en particular. Dichos requisitos requieren una evaluación independiente, basada en información específica sobre el material y el proceso. No califique un componente mecanizado como de «grado médico» o «biocompatible» sin contar con los requisitos específicos y las pruebas que justifiquen tal afirmación.
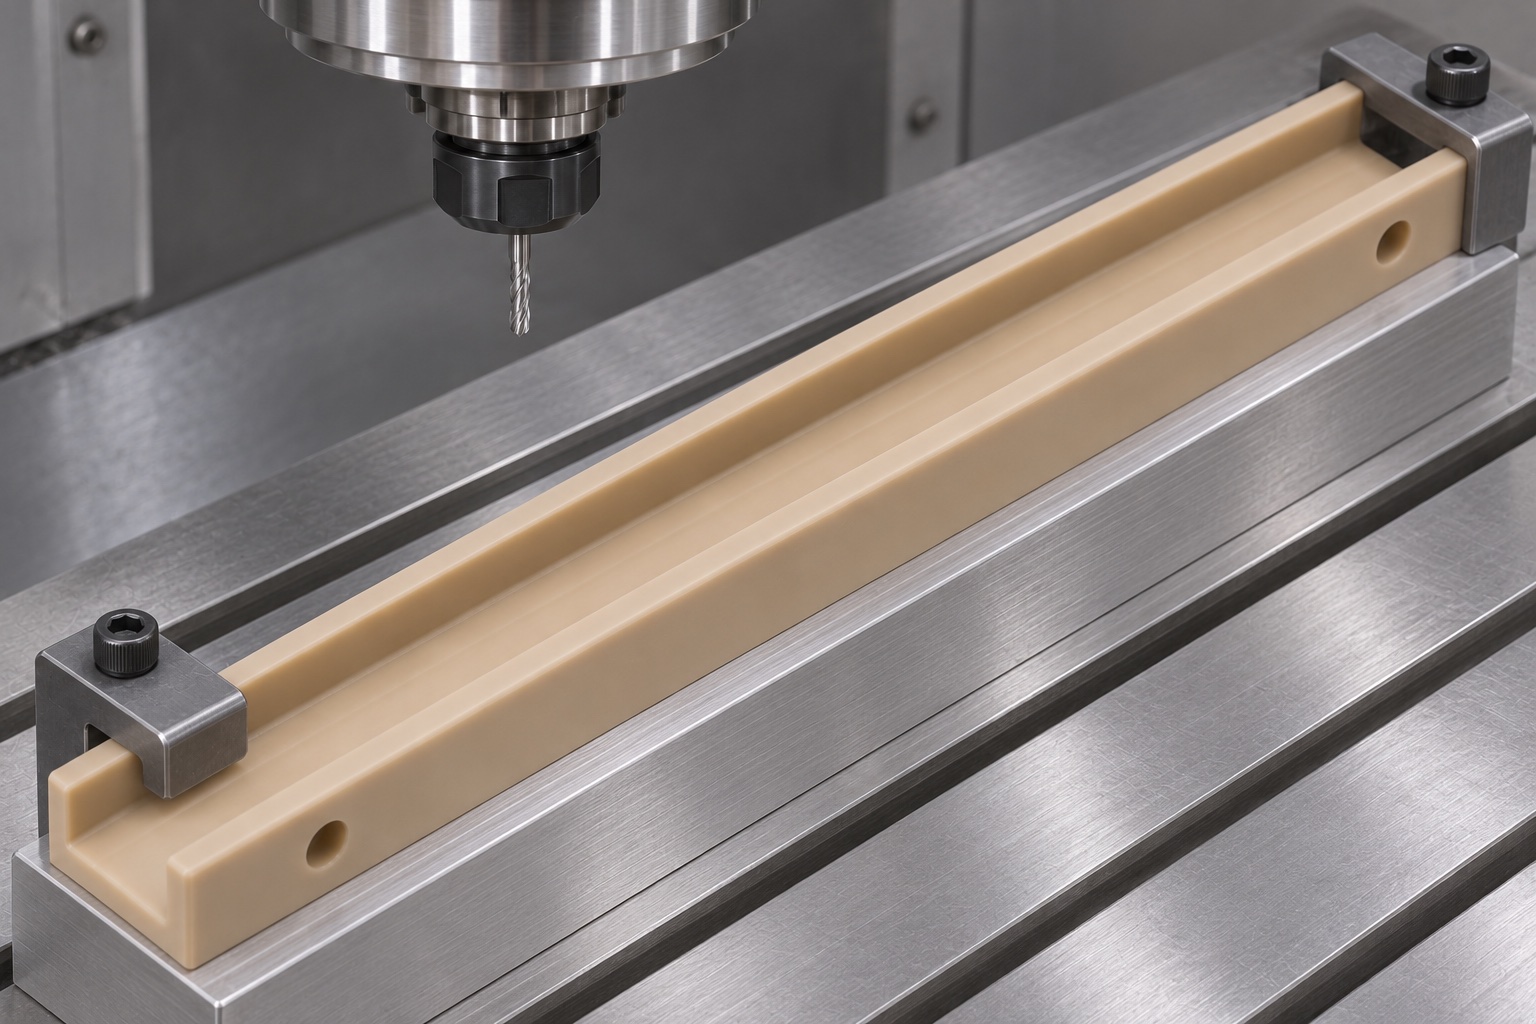
Desbastar con apoyo equilibrado
Prepare referencias con la pieza aún rígida y desbaste dejando margen de acabado. Apoye el cuerpo sin comprimir las paredes hasta una anchura artificial. Soltar y volver a sujetar puede revelar deformaciones ocultas, según material y geometría. Use herramienta adecuada y evacuación de virutas para evitar rozamiento, calor y bordes dañados. No existe una secuencia universal: el método elegido se confirma inspeccionando piezas físicas de prueba bajo las condiciones acordadas.
Acabar la trayectoria completa de desplazamiento
Planifique las operaciones de acabado del fondo y las paredes considerando la trayectoria completa del casete. Las transiciones entre herramientas, la aparición de resaltes locales o el tratamiento de los bordes extremos pueden afectar al contacto inicial, incluso si una medición con calibrador en el punto medio parece correcta. Los extremos abiertos deben presentar la geometría de entrada y salida especificada; no recurra a una entrada improvisada mediante lijado manual. Asegúrese de que la herramienta de corte pueda lograr los radios de esquina requeridos sin dejar material sobrante en la unión entre el fondo y la pared. Respete la zona de contacto definida en el plano. Un canal que parezca liso a simple vista no garantiza una holgura uniforme, una rectitud en estado libre ni un desplazamiento fiable cuando el componente se integre en un instrumento de laboratorio.
Separar taladros laterales y envolvente de paso
Los dos orificios de montaje principales deben ser horizontales (a través de una de las paredes laterales) y no verticales (a través del fondo). Su ubicación debe definirse a partir de referencias aprobadas, garantizando que quede suficiente material a su alrededor. El diseño debe especificar, además, cómo se disponen los elementos de fijación para evitar que sobresalgan de forma no deseada hacia la trayectoria del casete. Los orificios simples no definen por sí mismos el asiento para la cabeza de un tornillo ni la rosca necesaria. No añada avellanados ni amplíe las aberturas en las paredes simplemente para adaptar los elementos de fijación disponibles. Verifique el acceso de la herramienta y la salida de la broca; a continuación, inspeccione las salidas en el interior del canal para detectar posibles rebabas. La compatibilidad de los elementos de fijación es un requisito de interfaz que debe definirse antes del mecanizado, y no un aspecto que deba corregirse a posteriori.
Desbarbar extremos e intersecciones de taladros
Inspeccionar ambos extremos abiertos, las partes superiores de las paredes, las transiciones del fondo y las salidas internas de los orificios de montaje. Pueden quedar restos de plástico (filamentos) adheridos en los puntos donde un orificio se une a un canal. Deben eliminarse sin arrastrar material hacia el interior de la abertura ni redondear las paredes hasta el punto de alterar la función de guiado. Proteger las superficies de contacto definidas para evitar una abrasión incontrolada. Utilizar iluminación y aumento adecuados para distinguir una rebaba de la textura de mecanizado aceptable. La limpieza debe eliminar virutas y residuos del proceso hasta alcanzar el estado acordado. Esto no debe interpretarse como una descontaminación o esterilización de laboratorio validada, a menos que dicho proceso adicional esté especificado explícitamente y respaldado por su propia evidencia.
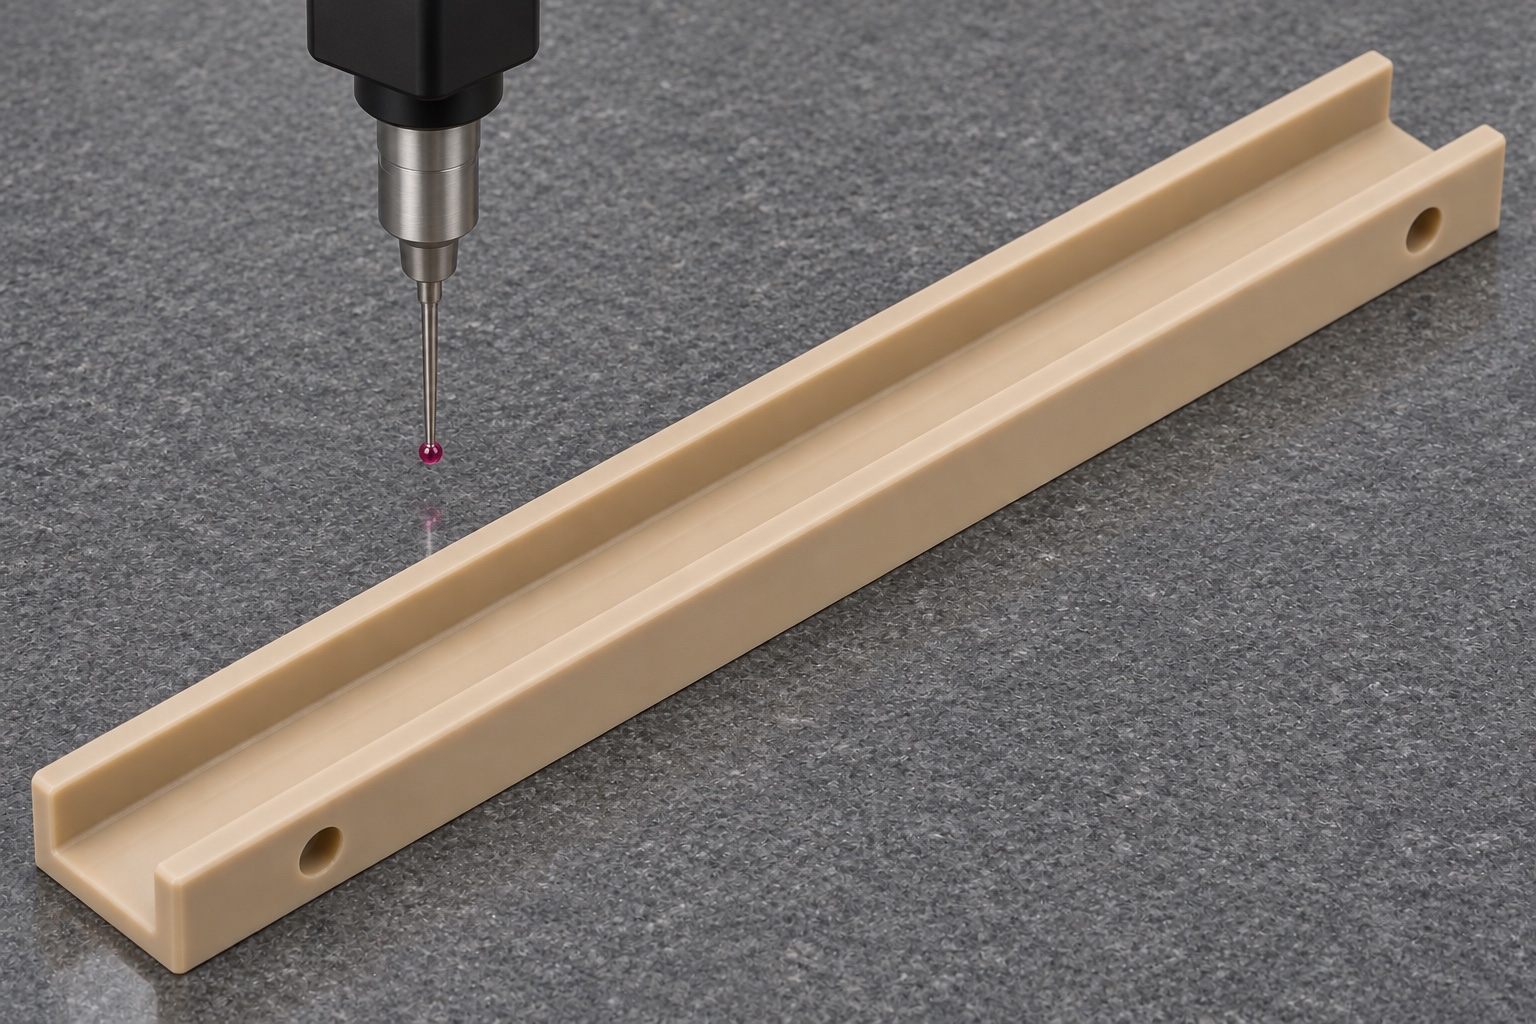
Acondicionar antes de medir fuera de sujeción
La pieza de plástico alargada debe aclimatarse al entorno de inspección acordado antes de su aceptación final. La temperatura y la fuerza aplicada durante la medición pueden influir en las dimensiones observadas; asimismo, la sujeción localizada puede ocultar una posible curvatura. Se debe emplear un sistema de soporte documentado y, cuando sea necesario, métodos de medición de baja fuerza o sin contacto. Medir la anchura del canal en varios puntos e inspeccionar la relación entre el fondo y las paredes tomando como referencia las bases (datums) aprobadas. Verificar la ubicación de los orificios independientemente del ajuste de un tornillo específico. Un conjunto de mediciones dimensionales aisladas no define el perfil completo del recorrido. El informe de inspección debe detallar las condiciones y los métodos utilizados, de modo que los resultados puedan compararse de manera significativa con una inspección de recepción posterior.
Usar una prueba inerte como evidencia complementaria
Se puede desplazar una referencia de casete inerte (previamente identificada) a través del canal, con el equipo fuera de funcionamiento y manteniendo la orientación aprobada. Registre la revisión de la referencia, las condiciones de montaje y los puntos de contacto inicial. Observe la entrada, la salida y la sección central. Esta prueba limitada no garantiza la fiabilidad de la alimentación automática, la protección de la muestra ni el rendimiento analítico. No fuerce el paso de una referencia si se produce un atasco, ni lubrique el canal sin autorización para ocultar una interferencia. Si el contacto varía tras el montaje, revise la posible deformación de las paredes y la disposición de los elementos de fijación antes de modificar la anchura del canal. La aceptación de los componentes debe basarse siempre en planos controlados y en una inspección dimensional.
Diagnosticar el atasco local antes de retirar material
Un atasco cerca de un orificio de montaje puede deberse a una rebaba interna o a la proyección accidental de un elemento de fijación. Si el atasco se produce a lo largo de todo el recorrido, podría indicar una falta de correspondencia entre el casete y su alojamiento, una anchura de canal inadecuada o un problema de alineación de las paredes. Si el problema se limita a los extremos, la causa podría ser la geometría de entrada o una deformación (curvatura) en el revestimiento. Gire o sustituya las referencias únicamente siguiendo el plan de diagnóstico aprobado, manteniendo siempre identificada cada revisión. Registre sus observaciones antes de realizar cualquier modificación. Ampliar todo el canal puede ocultar un problema puntual, pero a la vez permitir un exceso de movimiento lateral en otras zonas. Cualquier modificación autorizada debe ir acompañada de una reinspección de las dimensiones afectadas y de un registro actualizado del estado final aceptado.
Presupuestar un componente de útil de laboratorio
Facilite plano y CAD coincidentes, grado PEEK, cantidad, envolvente del casete, montaje, acabado e inspección. Indique quién aporta referencias inertes y si el pedido incluye un útil de recorrido. Acuerde limpieza, embalaje e identificación sin presumir esterilidad. Apoye la guía en toda su longitud y separe tornillos y materiales abrasivos. El alcance define un componente mecánico verificable; la compatibilidad con reactivos, el funcionamiento y la cualificación del alimentador corresponden a la organización responsable.
FAQ
¿Es suficiente la anchura nominal de un casete para definir el canal?
No. Los bordes de la tapa, las protuberancias, la orientación y la revisión del componente pueden afectar al espacio necesario para su desplazamiento. Utilice una geometría de acoplamiento controlada en lugar de basarse únicamente en una anchura nominal.
¿Atraviesan el fondo los orificios de montaje?
No. Este revestimiento (liner) de muestra presenta dos orificios horizontales a través de una de las paredes laterales. Tanto sus puntos de salida como el espacio ocupado por los elementos de fijación deben ser compatibles con la trayectoria del casete.
¿Por qué inspeccionar el revestimiento fuera de su dispositivo de sujeción para el mecanizado?
La sujeción puede ocultar deformaciones (curvaturas) o comprimir las paredes. Las condiciones de inspección acordadas —ya sea en estado libre o bajo sujeción— deben reflejar los requisitos de aceptación especificados en el plano.
¿El uso de PEEK sin cargas (sin aditivos) garantiza la compatibilidad con los reactivos?
No. Es necesario evaluar específicamente el grado exacto del material y las condiciones reales de exposición. La familia del material, por sí sola, no determina su compatibilidad con un proceso de laboratorio.
¿Puede una verificación manual del desplazamiento —si este resulta fluido— confirmar la fiabilidad del sistema de alimentación?
No. Esto solo complementa la inspección mecánica. La alimentación automatizada, la manipulación de muestras y el rendimiento analítico requieren una cualificación y una justificación independientes.
¿Por qué es necesario inspeccionar minuciosamente los puntos de salida de los orificios internos?
En los puntos donde los orificios se abren hacia el canal, pueden quedar restos de plástico o rebabas. Estos elementos podrían causar interferencias localizadas, incluso cuando las dimensiones generales del canal sean correctas.
tanghangyun@oemach.com