
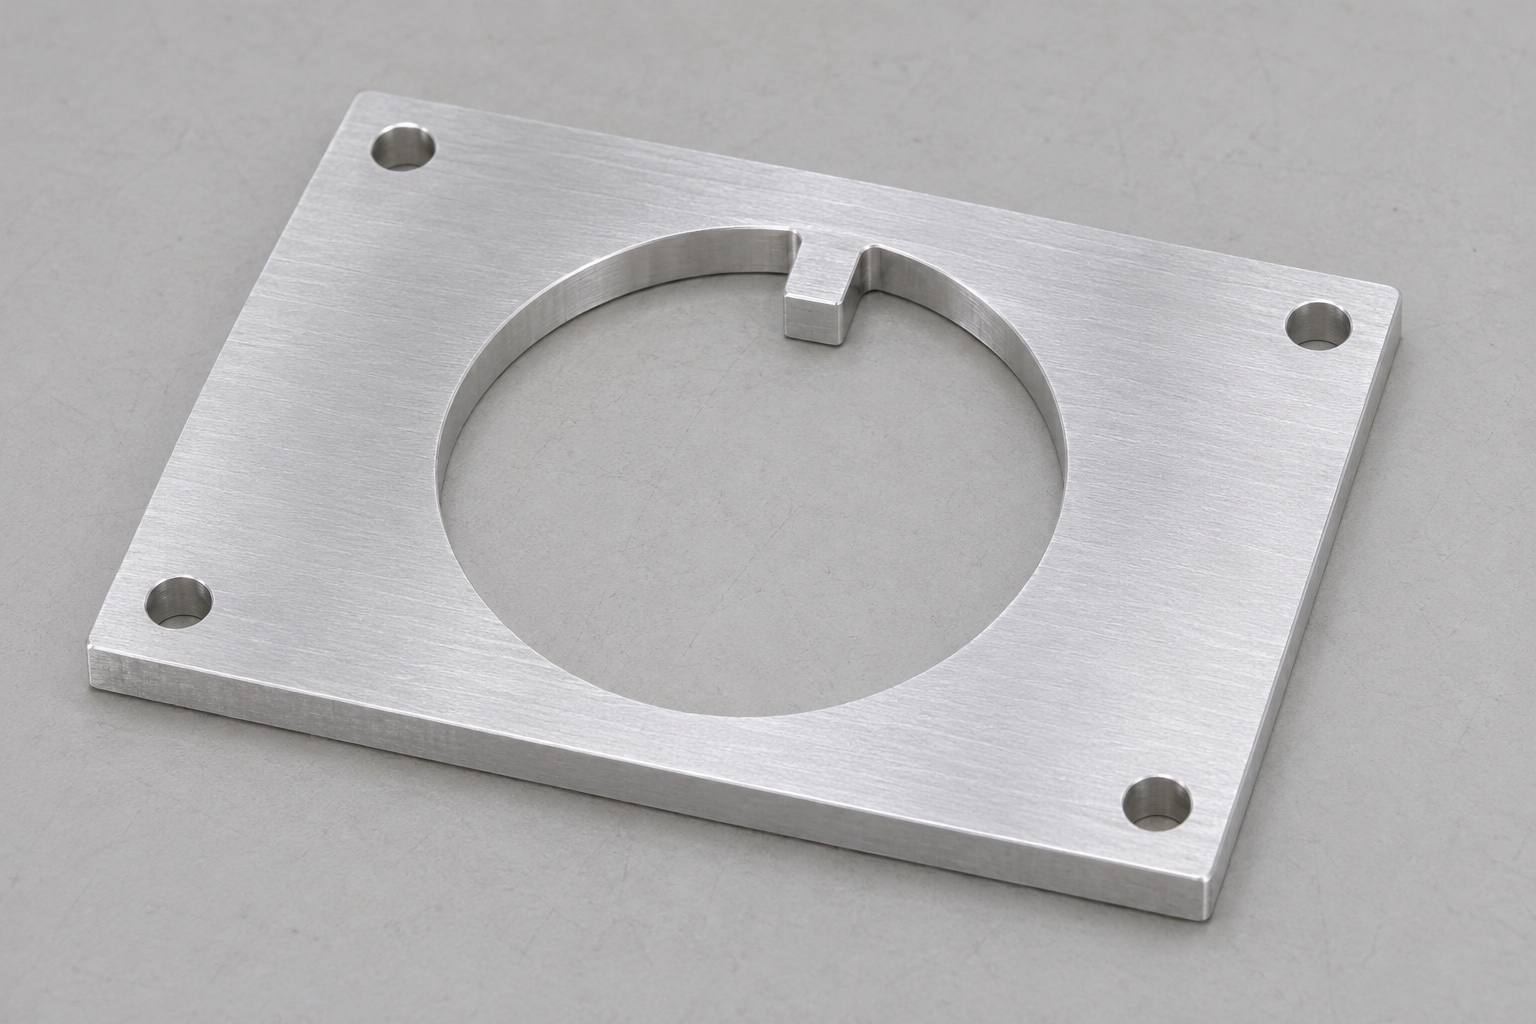
Mechanische Schnittstelle vor der Bearbeitung definieren
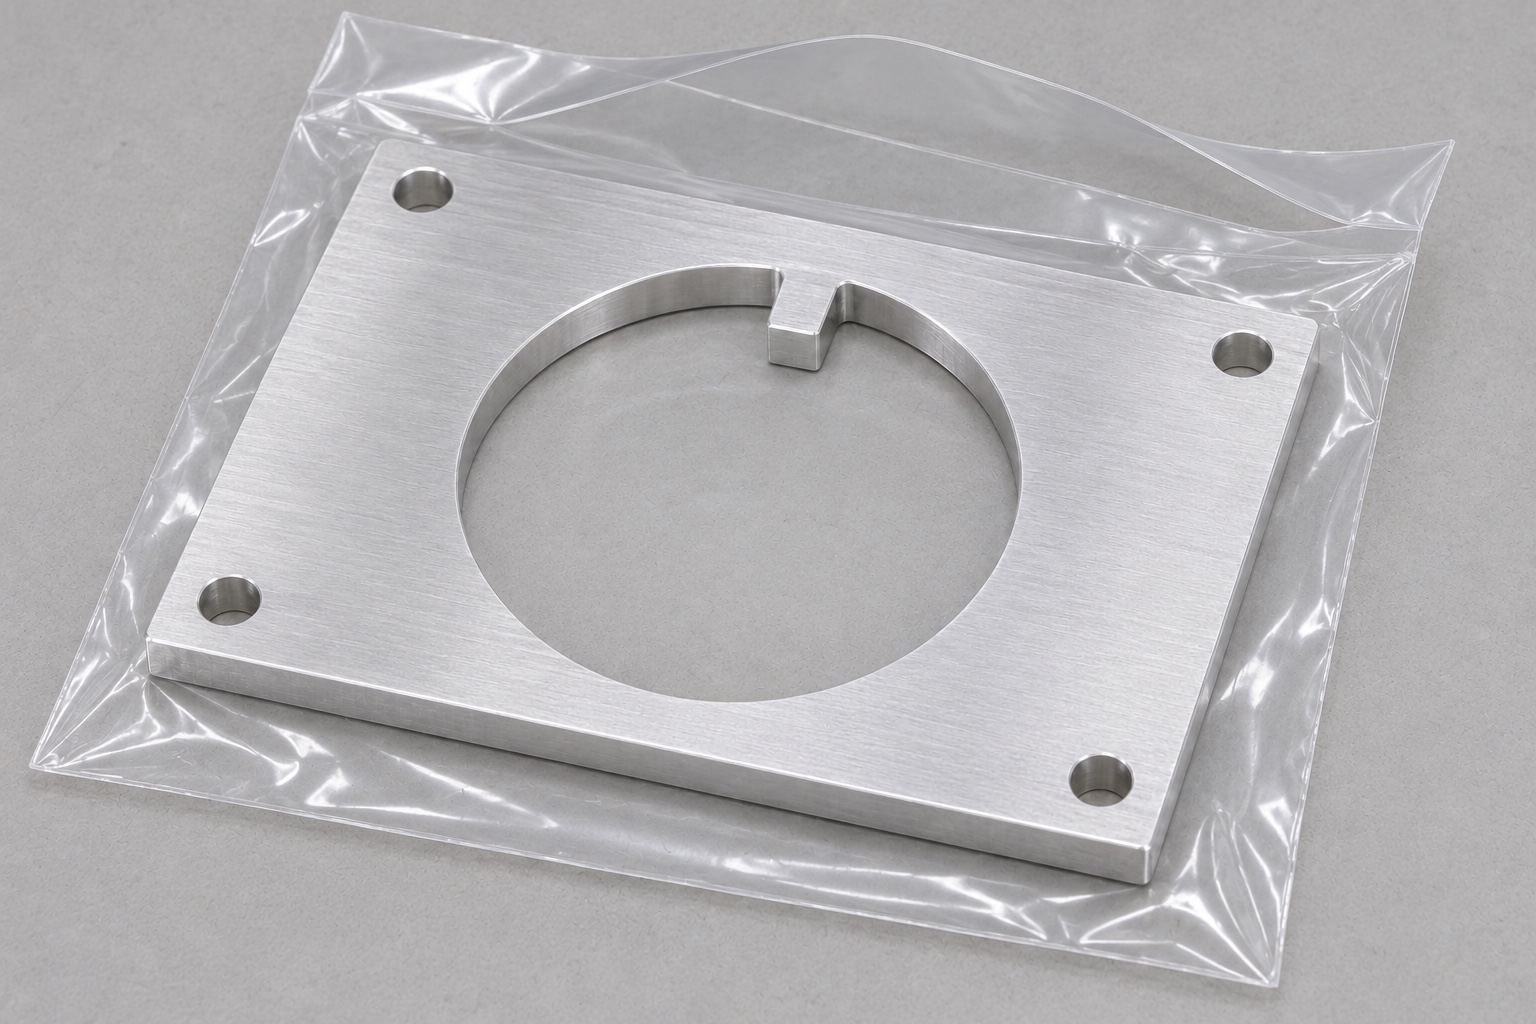
Eine verdrehsichere Adapterplatte für Kameras mag wie ein einfaches, flaches Aluminiumteil wirken, doch ihre Positionierungselemente erfüllen unterschiedliche Funktionen. Die Montagefläche sorgt für die axiale Auflage, die zentrale Öffnung bietet Freiraum für den Adapterkörper, und ein nach innen ragender Vorsprung begrenzt die relative Drehung durch Eingriff in eine entsprechende Nut. Vier Eckbohrungen dienen der Befestigung der Platte an einer Montagevorrichtung. Die Präzisions-CNC-Bearbeitung sollte auf Basis dieser Schnittstellendefinition erfolgen – nicht einfach nur durch die pauschale Vorgabe enger Toleranzen. Dieser Text behandelt beispielhaft eine Montagevorrichtung für einen Kameraadapter an einem Operationsmikroskop. Er umfasst keine Aussagen zu optischer Ausrichtung, elektrischer Kompatibilität, klinischer Eignung oder einer Zulassung für den Einsatz an einem bestimmten Mikroskopmodell.
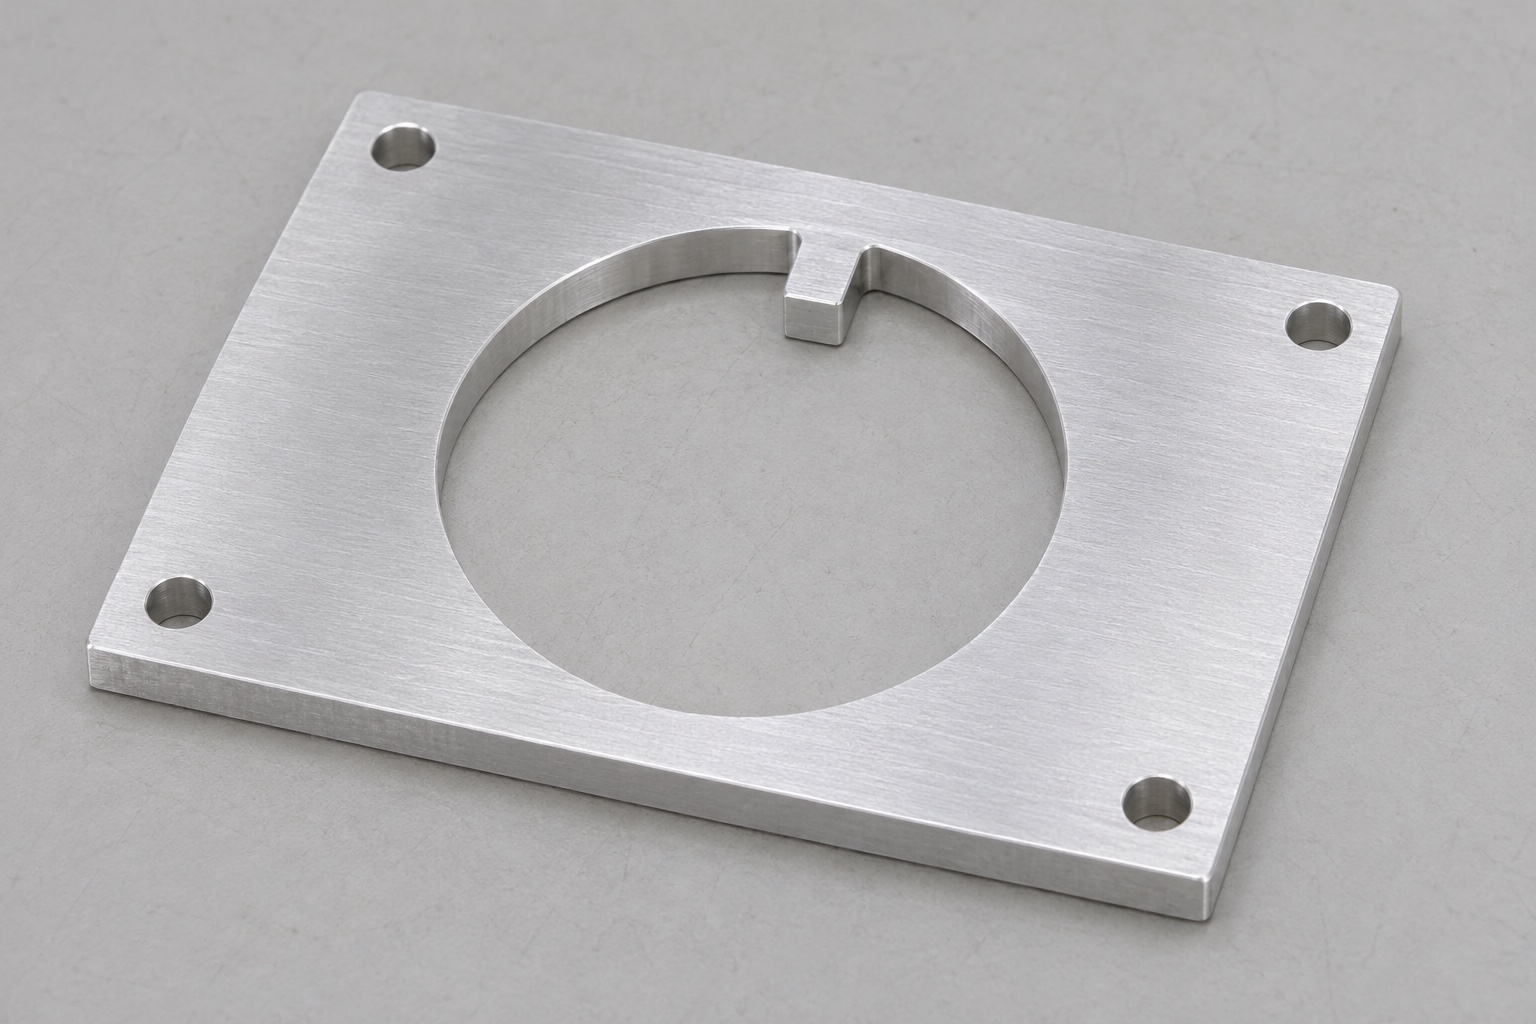
Freiraum und Winkelpositionierung trennen
Die kreisförmige Öffnung und der Vorsprung (die „Passfeder“) dürfen nicht als eine einzige, allgemeine Bohrungstoleranz betrachtet werden. Ein Adapter benötigt möglicherweise über den Großteil seines Umfangs ein gewisses Spiel, während die Flanken des Vorsprungs dazu dienen, das Winkelspiel zu begrenzen. Definieren Sie den Hüllzylinder, die Nutbreite, die Eingriffslänge sowie das zulässige Bewegungsspiel bei der Montage. Berücksichtigen Sie zudem ein Aufmaß für die Endbearbeitung, bevor Sie die Fräsbahnen festlegen. Eine schmalere Nut führt nicht zwangsläufig zu höherer Genauigkeit, wenn Beschichtungen, Grate oder thermische Effekte ein korrektes Einsetzen verhindern. Bei kundenspezifischen CNC-gefertigten Aluminiumteilen müssen die Abmessungen auf die vorgesehenen Kontaktbedingungen abgestimmt sein – mit ausreichend Spiel für das Einsetzen und Entnehmen. Zudem sollte geklärt werden, ob eine der beiden Flanken des Vorsprungs als primäre Referenz für die Winkelausrichtung dienen soll.
Bezugssystem auf die Auflagefläche ausrichten
Nutzen Sie die festgelegte Montagefläche als primären Bezugspunkt, sofern das Bauteil dort aufliegt. Eine definierte Kante, ein Lochbild oder ein kreisförmiges Element können die weitere Positionierung nur dann korrekt bestimmen, wenn sie exakt der tatsächlichen Baugruppe entsprechen. Legen Sie fest, welche Fläche die Verdrehung begrenzt; gehen Sie nicht davon aus, dass die zentrale Öffnung sowohl die Zentrierung als auch die Verdrehsicherung übernimmt. Anforderungen an Ebenheit und Parallelität sollten unter Bedingungen geprüft werden, die der beabsichtigten Einbausituation entsprechen. Eine Platte, die unter starkem Spanndruck plan aufliegt, kann sich nach dem Lösen der Spannung verformen (zurückfedern). Die Prüfanweisungen sollten daher die Lagerung im freien Zustand oder einen definierten, fixierten Zustand einschließlich der Kontaktpunkte und einer genehmigten Befestigungsfolge beschreiben.
6061-Rohmaterial wählen und Spannungsfreisetzung berücksichtigen
6061-Aluminium eignet sich gut für die kundenspezifische CNC-Fräsbearbeitung, wenn die Zeichnung dessen Bearbeitbarkeit, Masse und Oberflächenbeschaffenheit vorschreibt. Werkstoffzustand und Rohmaterialform sind weiterhin wichtig. Stellen Sie die spezifizierte Güte sicher und erhalten Sie die Materialkennzeichnung während des Fräsens. Beginnen Sie mit ausreichend Aufmaß, um beide Flächen plan zu gestalten, ohne einen verzogenen Rohling zu erzwingen. Ausgewogenes Schruppen, Zwischenentlastung und ein separater Schlichtvorgang können helfen, Verformungen zu minimieren. Die korrekte Reihenfolge hängt jedoch von der Dicke, der Rohmaterialhistorie und der Teilegeometrie ab. Die Materialauswahl begründet keine medizinische Zertifizierung oder Reinigungsverträglichkeit. Diese Anforderungen gehören zur Bauteilspezifikation und zum Qualifizierungsprozess des Anlagenbetreibers.
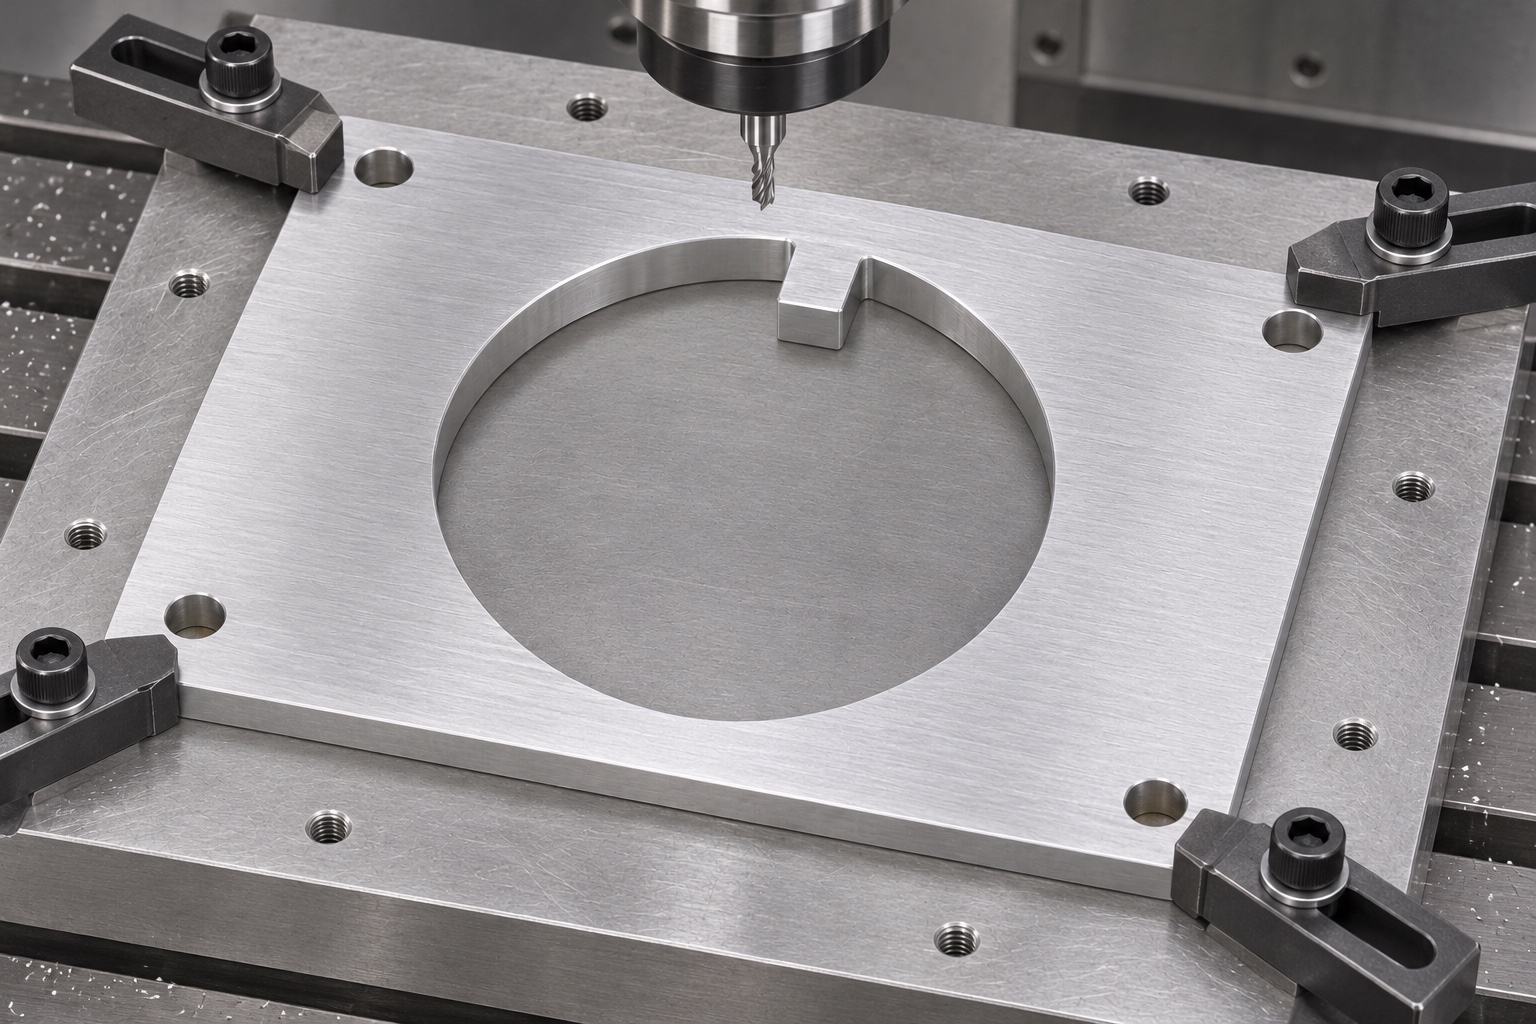
Platte ohne Verformung abstützen
Eine große zentrale Öffnung lässt weniger Material zur Aufnahme von Spannkräften übrig. Planen Sie die Abstützung unterhalb des verbleibenden Umfangs und wählen Sie die Spannpositionen außerhalb der fertigen Kontaktflächen. Eine Opfervorrichtung ermöglicht das Durchschneiden und stützt gleichzeitig die Platte, vorausgesetzt, dass sich keine Späne unter der Auflagefläche festsetzen. Entnehmen Sie das Werkstück und prüfen Sie dessen entspannten Zustand, bevor Sie die Wirksamkeit der Vorrichtung beurteilen. Bei der Bearbeitung von Teilen für medizinische Geräte in geringen Stückzahlen bietet eine einfache, gut dokumentierte Vorrichtung oft eine effektivere Kontrolle als eine aufwendige Konstruktion mit unsicherem Kontakt. Die Werkstückspannung muss zudem den Werkzeugzugang zum Ansatz der Lasche gewährleisten und ein Einschneiden in Klemmen oder Befestigungselemente verhindern.
Öffnung mit integraler Passnase als Profil fräsen
Die Öffnung grob vorbearbeiten und dabei einen Zuschlag für einen durchgehenden Schlichtgang einplanen. Der nach innen gerichtete Vorsprung der Lasche ist Teil des Innenprofils und keine separate Passfeder. Der Fräserdurchmesser begrenzt die erreichbaren Wurzelradien. Daher muss die Gegennut diese Radien freigeben oder die Zeichnung muss eine Aussparung vorsehen. Vermeiden Sie scharfe, ungestützte Laschenecken, nur um einer idealisierten CAD-Silhouette zu entsprechen. Prüfen Sie die Werkzeugdurchbiegung am Übergang von der kreisförmigen Wand zu den Laschenflanken. Bei der Schlichtstrategie sollten sowohl die Konturgröße als auch die lokale Form berücksichtigt werden, da eine Öffnung zwar einen durchschnittlichen Durchmesser aufweisen kann, die Laschenposition oder die Wurzelform die Montage jedoch weiterhin behindern kann.
Durchgangsbohrungen und Schraubensitze unterscheiden
Die Beispielplatte hat vier glatte Durchgangslöcher, weder Kegel- noch Zylindersenkungen. Schraubenkopffreiheit und -sitz werden durch die Konstruktion oder separat spezifizierte Bauteile gewährleistet. Fügen Sie keine Fasen hinzu, die so groß sind, dass sie unbeabsichtigt zu konischen Sitzen werden. Ermitteln Sie das Lochmuster anhand der genehmigten Bezugspunkte und geben Sie an, ob die Bohrungen nur für den Durchgang dienen oder zur Positionierung beitragen. Schrauben dürfen nicht verwendet werden, um ein inkompatibles Lochmuster in Position zu bringen. Wenn eine Zeichnung die Positionierung von Passstiften vorsieht, handelt es sich um einen anderen Merkmalssatz, der eine eigene Passung, Prüfmethode und Montageprüfung erfordert und nicht durch einen informellen Austausch in der Fertigung ersetzt werden darf.
Entgraten ohne Änderung kritischer Geometrien
Brechen Sie die Handhabungskanten gemäß den Zeichnungsvorgaben und schützen Sie dabei die Laschenflanken und die Auflagefläche. Ein unkontrollierter Schleifvorgang kann eine kleine Lasche so weit abrunden, dass sich der Eingriff verändert. Prüfen Sie die Austrittskante der Öffnung, die Bohrungsaustritte und die Übergänge am Nagelfuß unter geeigneter Vergrößerung. Trennen Sie das Entgraten von der Endreinigungsprüfung: Eine optisch glatte Kante kann dennoch eingebettete Rückstände oder Kühlschmierstoffreste enthalten. Verwenden Sie Reinigungsmittel, die mit der Legierung und der vorgegebenen Oberflächenbehandlung kompatibel sind. Beschreiben Sie die übliche Schutzreinigung nicht als validierten Aufbereitungsprozess für medizinische Produkte. Wenn aufgrund einer Gefahrenstelle in der Montage eine andere Kantenbearbeitung erforderlich ist, holen Sie eine genehmigte Zeichnungsänderung ein, anstatt während der Endbearbeitung zu improvisieren.
Oberflächenbehandlung vor der Endabnahme berücksichtigen
Anodisieren oder eine andere zugelassene Oberflächenbehandlung kann die Öffnungsgröße, die Laschenbreite und die Sitzbeschaffenheit verändern. Definieren Sie, ob die Platte unbehandelt oder bearbeitet geliefert wird, welche Oberflächen abgedeckt werden und wann Abnahmemessungen erforderlich sind. Ein dekoratives Erscheinungsbild gewährleistet keine elektrische Isolation, Verschleißfestigkeit oder Desinfektionsmittelbeständigkeit. Für diese Eigenschaften sind eigene Anforderungen und Nachweise erforderlich. Bei einer Kameraadapterplatte mit Passstift kann eine Oberflächenbehandlung an den Laschenwurzeln die Passung beeinträchtigen, selbst wenn der große kreisförmige Spielraum ausreichend ist. Besprechen Sie dies vor der Bearbeitung mit dem Oberflächenbehandlungslieferanten. Führen Sie separate Aufzeichnungen über die Prozessprüfungen vor der Oberflächenbehandlung und die Zeichnungsabnahme nach der Oberflächenbehandlung, wenn beides Teil des Auftrags ist.
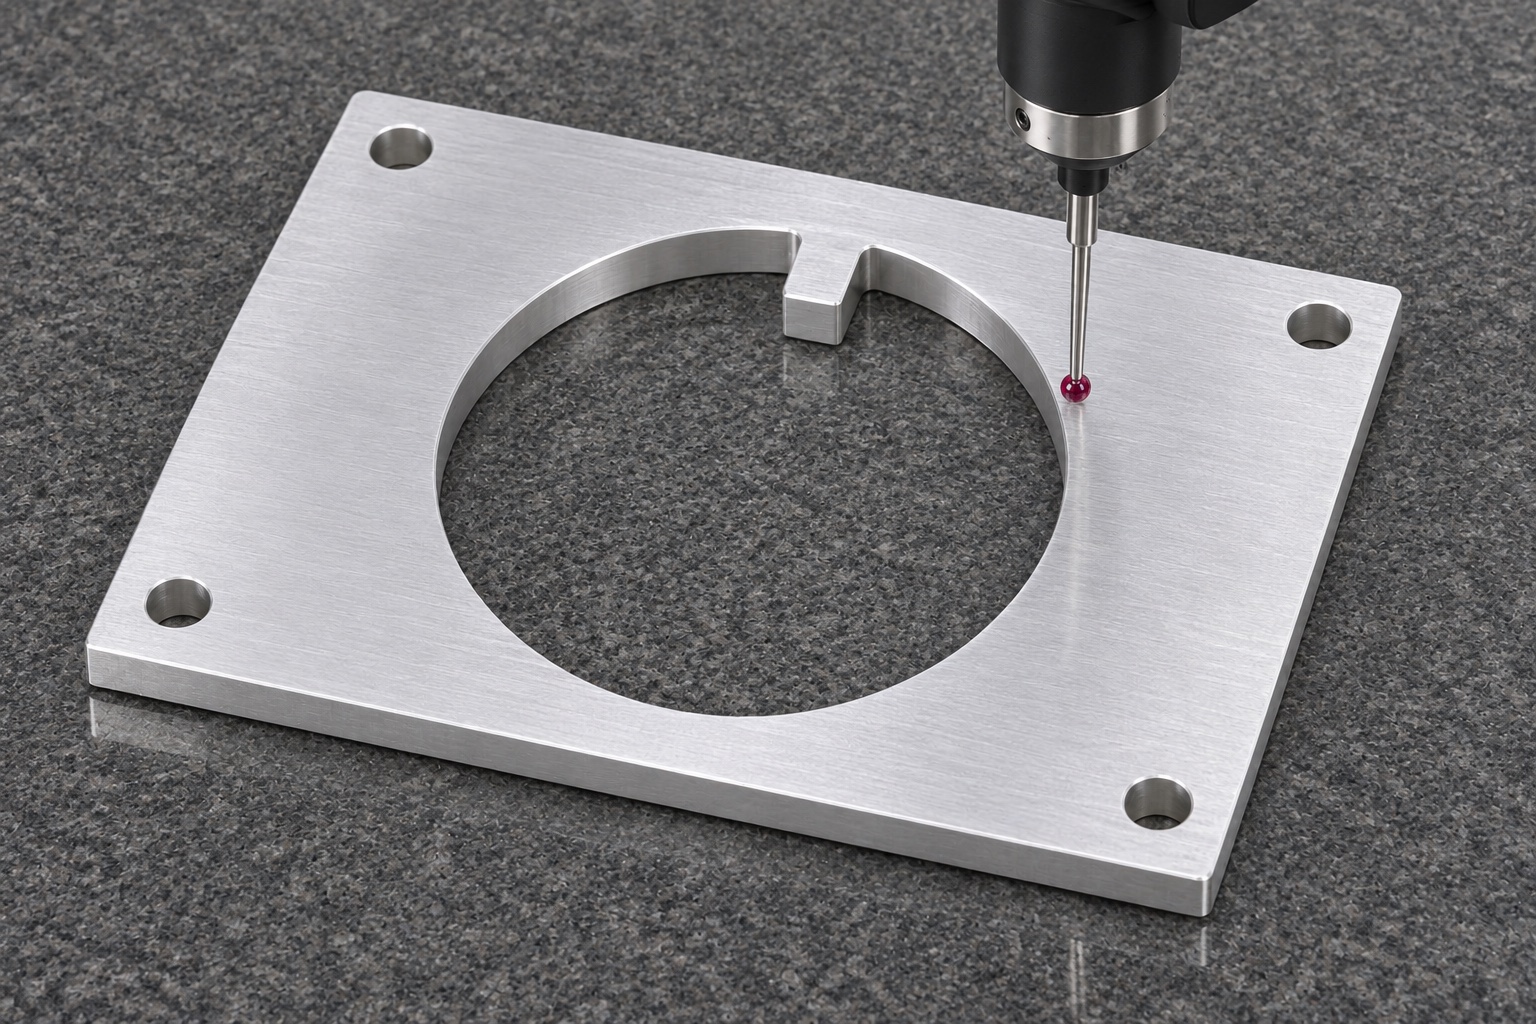
Geometrie mit zugänglichen Messwegen prüfen
Ein Koordinatenmesssystem oder ein anderes qualifiziertes Verfahren kann das Lochmuster, das Öffnungsprofil und die Laschenposition relativ zur Montagefläche bewerten. Die Größe des Messfühlers und die Zugänglichkeit beeinflussen, welche Details der Laschenwurzeln direkt gemessen werden können. Ergänzen Sie die Ergebnisse der Koordinatenmessung durch eine optische Prüfung, wenn die Laschenecken für eine zuverlässige Messung zu klein sind. Messen Sie die Dicke und die Sitzform unter den vorgegebenen Auflagebedingungen. Ersetzen Sie eine Profilanforderung nicht durch eine einzelne Messschiebermessung über die Öffnung. Die Prüfplanung sollte die Merkmale, die Bezugspunkte, das Messgerät und die Berichtskonvention erläutern, damit eine spätere Messung sinnvoll mit dem ursprünglichen Abnahmeprotokoll verglichen werden kann.
Unbelastete Passprobe als ergänzenden Nachweis nutzen
Ein nicht funktionsfähiger Dummy-Adapter kann helfen, Interferenzen an der Lasche, den Wurzelradien oder dem Montagebild zu identifizieren. Halten Sie die Prüfung unbelastet und trennen Sie sie von der kontrollierten Maßprüfung. Dokumentieren Sie die Revision des Gegenstücks und die Kontaktpunkte; ein nicht rückverfolgbares Exemplar kann selbst außerhalb der Toleranz liegen. Freies Einschieben beweist weder optische Leistung noch Bildqualität oder sichere Geräteverwendung. Bei schlechtem Eingriff identifizieren Sie die erste Interferenz, bevor Sie Material abtragen. Die Anpassung der gesamten Öffnung zur Behebung eines lokalen Konflikts kann das beabsichtigte Verhältnis zwischen Spiel und Winkelposition zerstören. Die Konstruktionsabteilung sollte einen Teilefehler von einer inkompatiblen Gegenstückkonstruktion unterscheiden.
Vollständige Anfrage für CNC-Fräsen nach Zeichnung erstellen
Ein aussagekräftiges Angebotspaket enthält die kontrollierte Zeichnung, die zugehörige CAD-Revision, Material und Werkstoffzustand, Toleranzen im Endzustand, Informationen zur Lasche- und Nutschnittstelle, Anforderungen an die Montagehardware und Prüfergebnisse. Geben Sie die Menge, Verpackungswünsche und an, ob die Platte nur für eine Tischvorrichtung bestimmt ist. Kennzeichnen Sie alle Oberflächen, die frei von kosmetischen Handhabungsspuren bleiben müssen. Bitten Sie um eine Schutztrennung, damit die Kanten der Laschen und die Auflageflächen während des Transports nicht an anderen Teilen reiben. CNC-Bearbeitungsdienstleister können Ihnen anschließend ein Angebot für die tatsächliche Bearbeitung und den Dokumentationsaufwand unterbreiten. Die kommerzielle Abnahme sollte weiterhin an die vereinbarte Zeichnung und Bestellung gebunden sein und nicht an eine angenommene Verbindung zwischen der Terminologie medizinischer Geräte und der Zertifizierung.
FAQ
Wozu dient die Verdrehsicherung?
Sie greift in eine entsprechende Nut ein, um die relative Drehung zu begrenzen. Ihre Funktion muss von Zentrierspiel, axialem Sitz und Befestigungssicherung in der Montagezeichnung unterschieden werden.
Benötigt die zentrale Öffnung eine Präzisionslagerpassung?
Nur wenn dies in der genehmigten Konstruktion erforderlich ist. Viele Passungen mit Passfeder benötigen Umfangsspiel, während die Laschenflanken die Winkelpositionierung gewährleisten; sie erfordern nicht automatisch eine Lagerpassung.
Können die vier Befestigungslöcher standardmäßig angesenkt werden?
Nein. Diese Platte verwendet durchgehende Bohrungen. Eine Ansenkung ist nur gemäß einer genehmigten Zeichnung oder Bestellung mit passender Schraubengeometrie erforderlich.
Warum sollte die Platte nach dem Entklemmen geprüft werden?
Durch das Spannen kann eine dünne Platte vorübergehend abgeflacht werden. Messungen im entspannten Zustand oder unter vorgegebener Spannung zeigen, ob die gelieferte Geometrie den vorgesehenen Auflagebedingungen entspricht.
Soll die Lasche vor oder nach dem Anodisieren geprüft werden?
Beachten Sie die Abnahmebedingungen der Bestellung. Ist eine Oberflächenbearbeitung spezifiziert, berücksichtigen Sie Materialauftrag und Abklebung und überprüfen Sie die relevanten Endmaße nach der Oberflächenbearbeitung.
Beweist eine erfolgreiche Passprobe die Kompatibilität mit dem Mikroskop?
Nein. Eine Passprobe im unbelasteten Zustand ergänzt lediglich die mechanische Prüfung. Optische, elektrische, betriebstechnische und klinische Kompatibilität erfordern eine separate Bewertung durch das zuständige Geräteteam.
tanghangyun@oemach.com