
Definir la interfaz mecánica antes del mecanizado
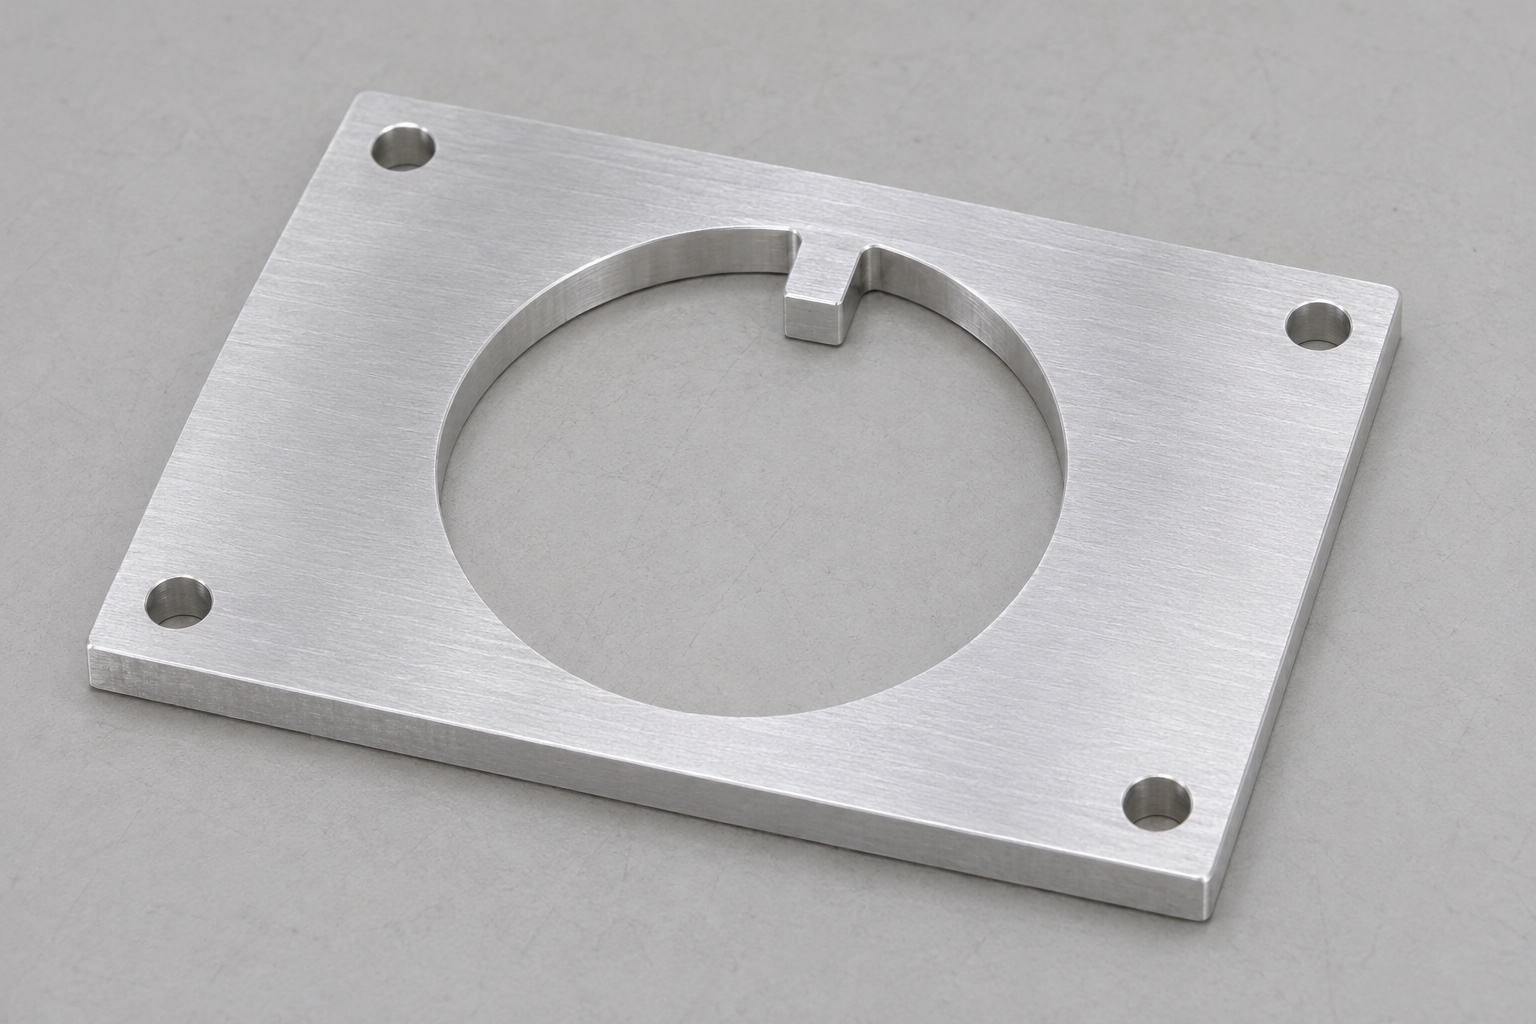
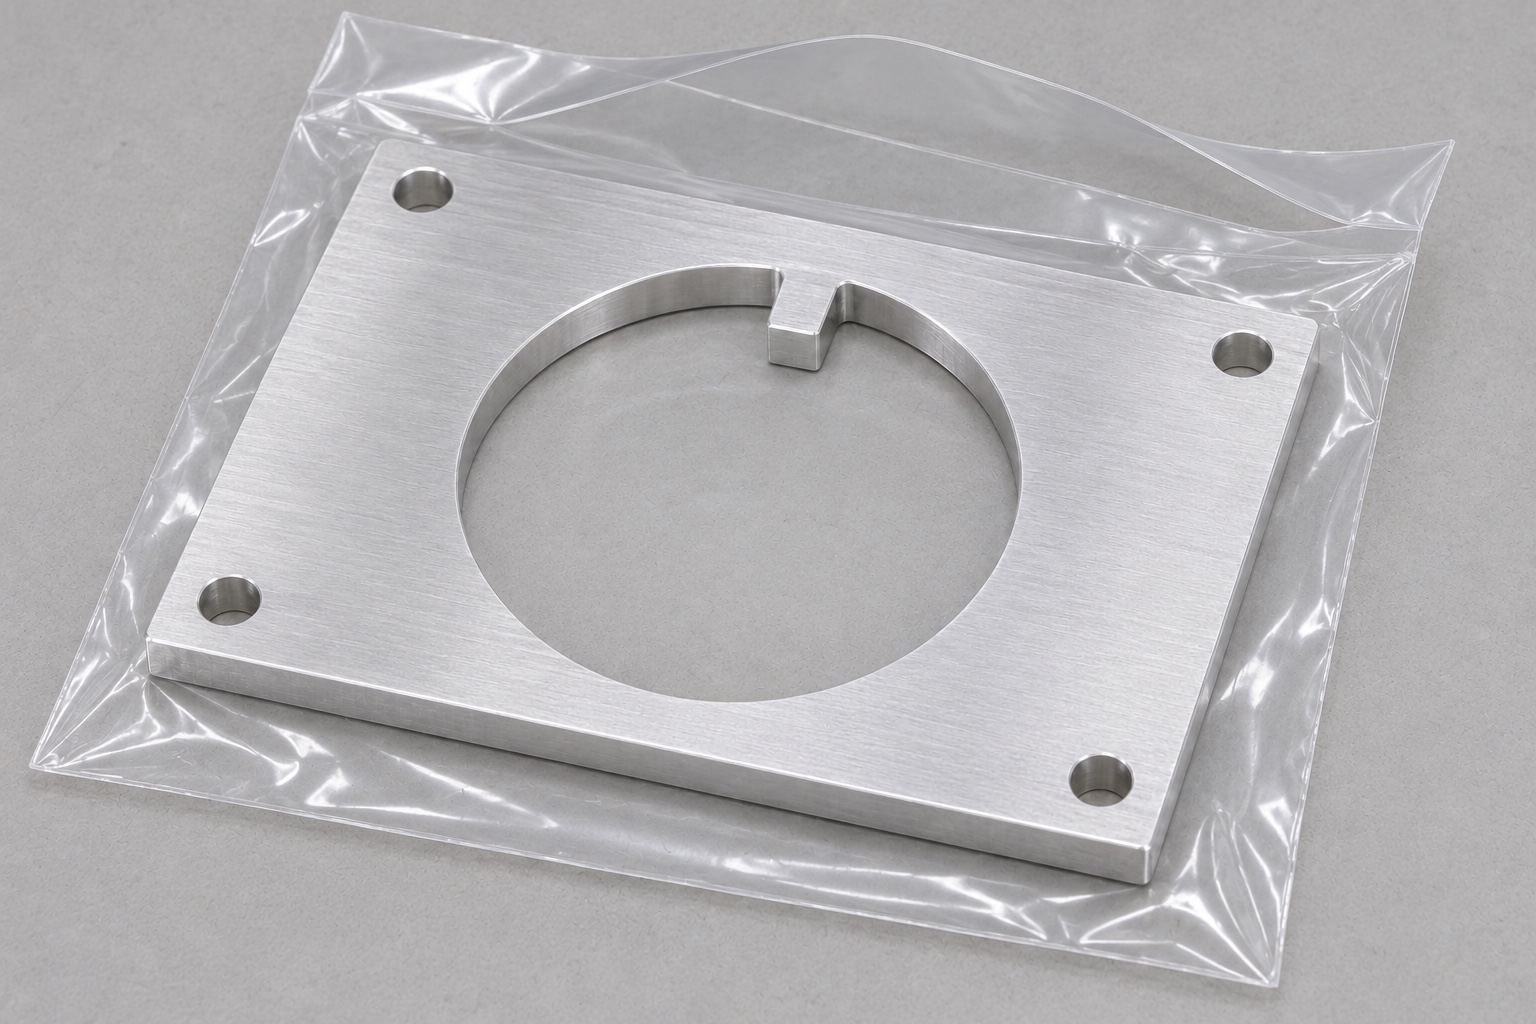
Una placa antirrotación de adaptador de cámara tiene funciones diferentes: la cara de montaje define el asiento axial, la abertura central deja pasar el cuerpo y una lengüeta integral limita el giro mediante una ranura correspondiente. Cuatro taladros de esquina fijan la placa. El mecanizado CNC de precisión debe partir de estas interfaces, no de tolerancias estrechas para todas las cotas. El ejemplo corresponde a una fijación de banco de un adaptador de cámara para microscopio quirúrgico. No demuestra alineación óptica, compatibilidad eléctrica, idoneidad clínica ni aprobación para ningún microscopio concreto.
Separar holgura y posicionamiento angular
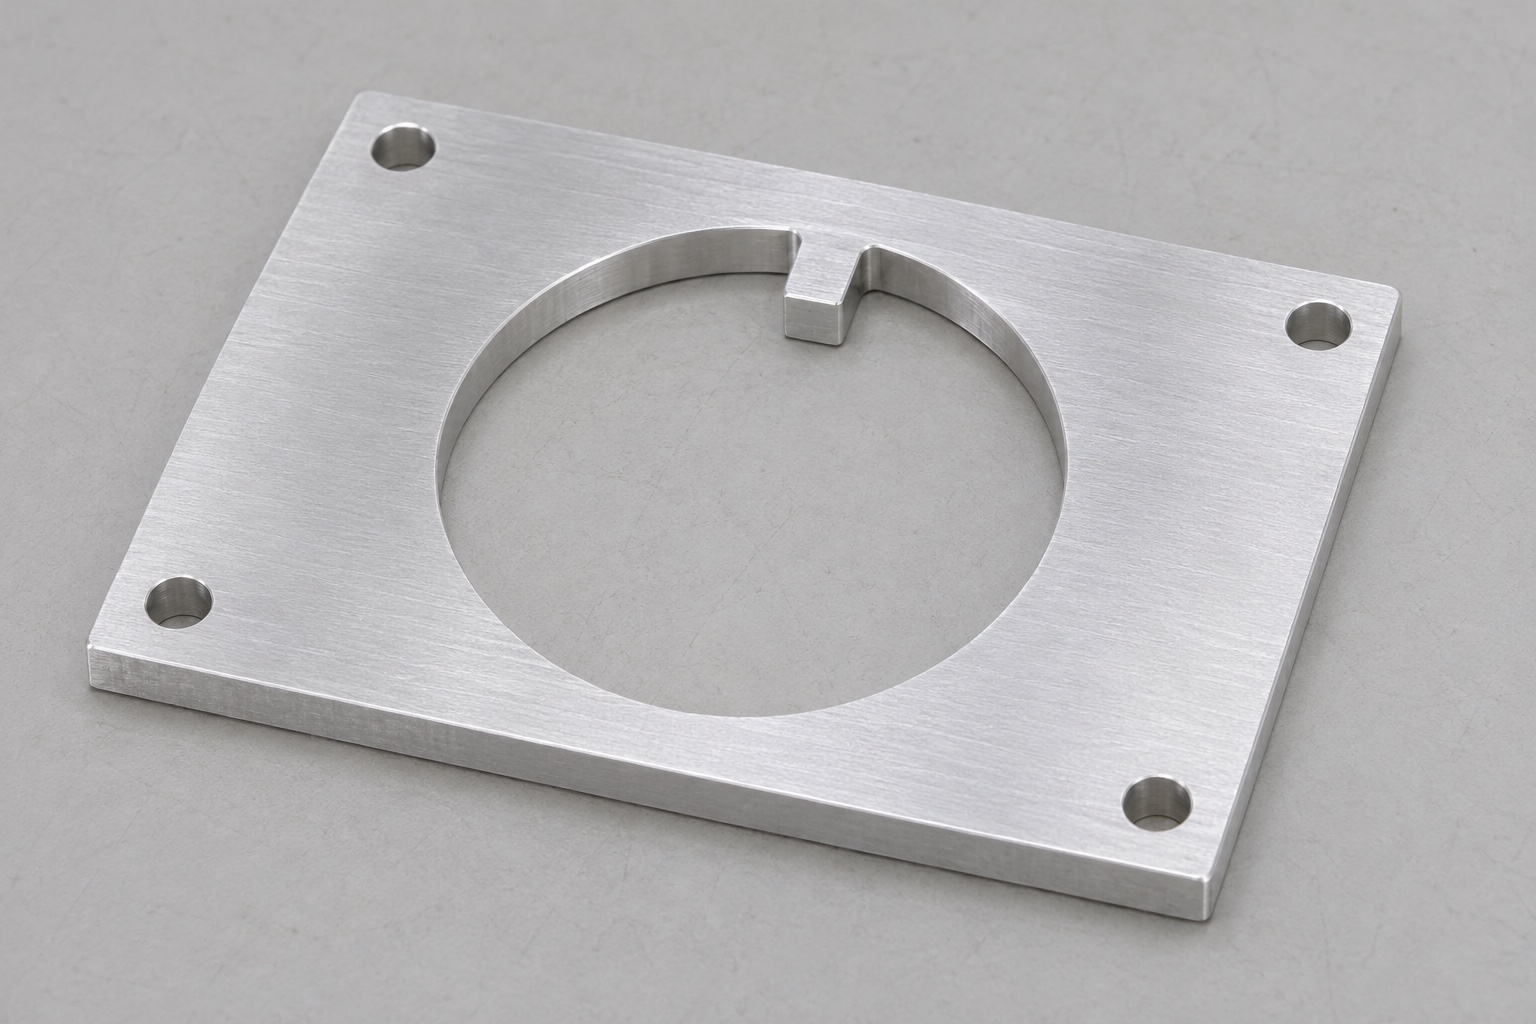
No trate la abertura circular y la lengüeta como una única tolerancia de diámetro. Puede necesitarse holgura alrededor del cilindro mientras los flancos de la lengüeta controlan el juego angular. Especifique envolvente del cilindro, anchura de ranura, profundidad de enganche y movimiento permitido. Considere el acabado antes de fijar las trayectorias. Una ranura más estrecha no mejora el ajuste si el recubrimiento, las rebabas o la temperatura impiden el asiento. Indique qué flanco define la posición angular y deje espacio suficiente para insertar y retirar el adaptador.
Definir los planos de referencia desde la cara de asiento
Use la cara de asiento como referencia principal cuando así se monte la placa. Una arista, patrón de taladros u otro elemento solo puede completar el posicionamiento si reproduce el montaje real. Identifique qué controla el giro; no suponga que la abertura centra y orienta simultáneamente. La planitud y el paralelismo deben medirse con el apoyo previsto. Una placa plana bajo fuerte sujeción puede deformarse al soltarla. Defina la medición libre o restringida, sus puntos de apoyo y, cuando proceda, la secuencia de fijación aprobada.
Seleccionar material 6061 y controlar la liberación de tensiones
El aluminio 6061 es una opción práctica para el fresado CNC a medida cuando el plano exige sus características de mecanizabilidad, masa y opciones de acabado. El temple y la forma del material de partida siguen siendo factores importantes. Adquiera el grado especificado y mantenga la identificación del material durante el corte. Comience con un sobrematerial suficiente para mecanizar ambas caras sin necesidad de forzar una pieza deformada para aplanarla. El desbaste equilibrado, la liberación intermedia de tensiones y una operación de acabado independiente pueden ayudar a controlar las deformaciones; no obstante, la secuencia correcta dependerá del espesor, el historial del material y la geometría de la pieza. La selección del material no implica, por sí misma, una certificación para uso médico ni compatibilidad con procesos de limpieza; dichos requisitos forman parte de la especificación del componente y del proceso de cualificación del propietario del equipo.
Apoyar la placa sin deformarla
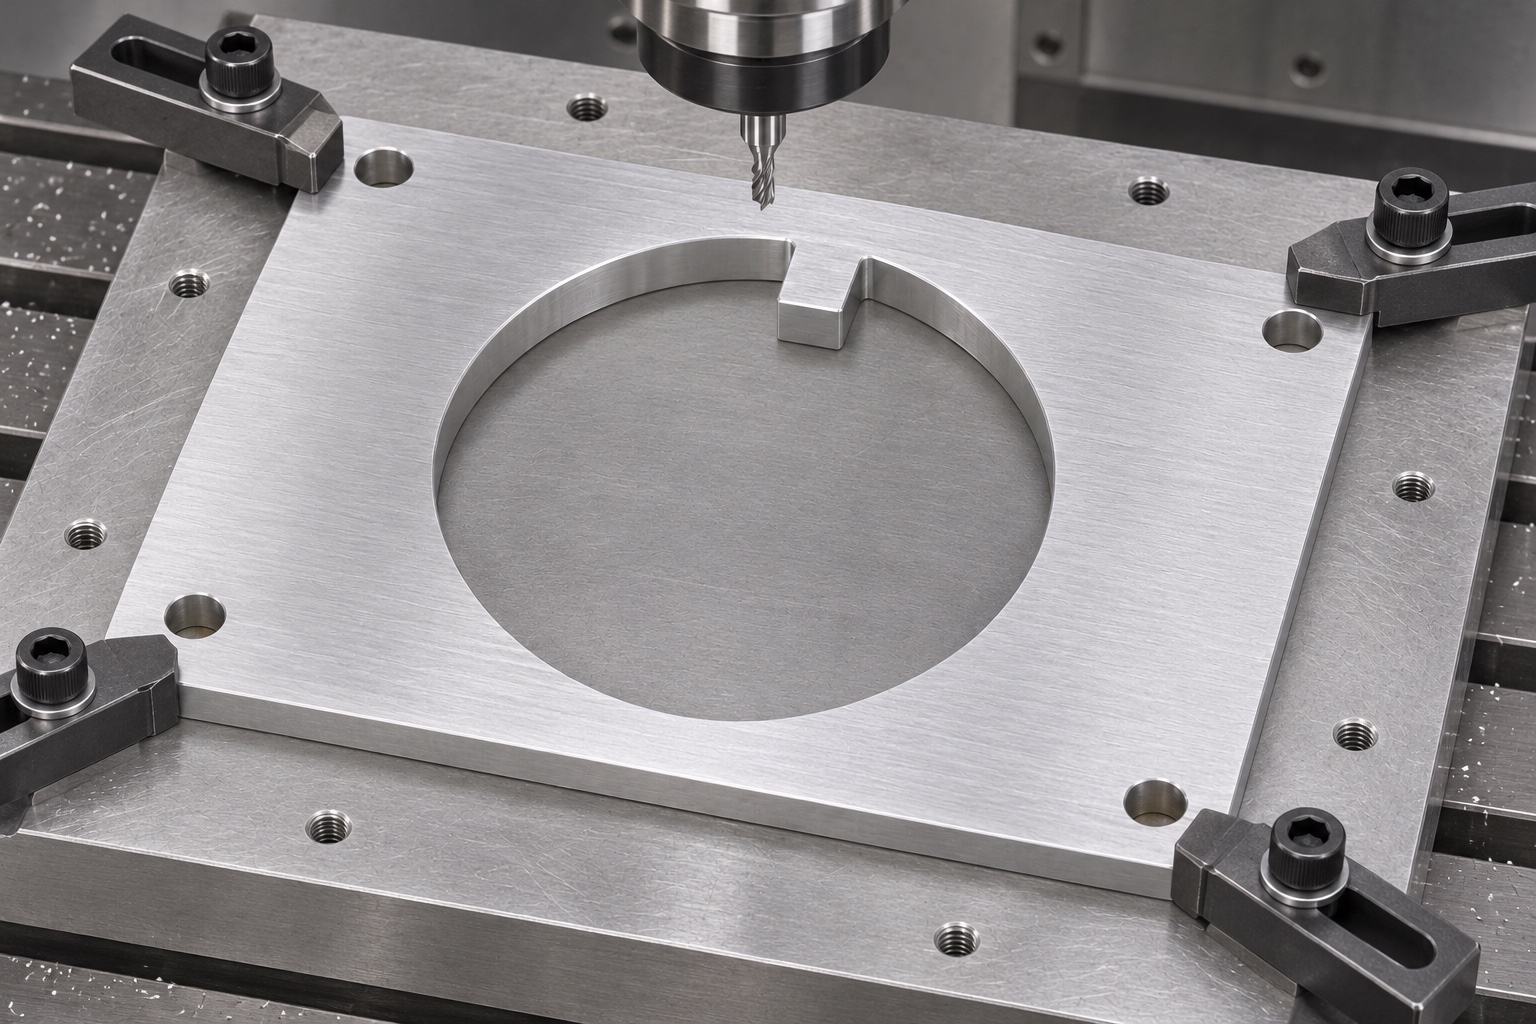
Una gran abertura central deja menos material para resistir las fuerzas de sujeción. Planifique el soporte bajo el perímetro restante y elija posiciones para las bridas o mordazas fuera de las áreas de contacto finales. Se puede utilizar un dispositivo de sujeción auxiliar (o «sacrificable») que permita el corte pasante mientras sostiene la placa, siempre que se garantice que las virutas no queden atrapadas bajo la cara de apoyo. Retire la pieza y verifique su estado en reposo antes de confirmar que la estrategia de sujeción es adecuada. Para el mecanizado de piezas de equipos médicos en bajo volumen, un dispositivo de sujeción sencillo y bien documentado suele ofrecer un control más eficaz que un montaje complejo con puntos de contacto inciertos. El plan de sujeción también debe garantizar el acceso de la herramienta a la base de las pestañas de sujeción (o puntos de unión) y evitar el contacto de la herramienta con las bridas o los elementos de fijación.
Fresar como perfil la abertura con lengüeta integral
Realice el desbaste de la abertura dejando un sobrematerial para una pasada de acabado continua. La proyección hacia el interior de la lengüeta forma parte del perfil interno; no se trata de una pieza (cuña) añadida por separado. El diámetro de la herramienta de corte limita los radios que se pueden obtener en la base (raíz) de la lengüeta; por tanto, la ranura de acoplamiento debe tener espacio suficiente para alojar dichos radios, o bien el plano debe incluir un alivio. Evite dejar una esquina afilada y sin soporte en la lengüeta solo para ajustarse a una silueta CAD idealizada. Compruebe la deflexión de la herramienta en la transición entre la pared circular y los flancos de la lengüeta. La estrategia de acabado debe tener en cuenta tanto el tamaño del contorno como la forma local, ya que una abertura podría cumplir con el diámetro promedio requerido, pero la posición de la lengüeta o la forma de su base podrían impedir el montaje.
Distinguir taladros simples y asientos de tornillo
La placa tiene cuatro taladros pasantes simples, sin asientos cónicos ni cilíndricos. La geometría del montaje o los elementos especificados deben resolver el apoyo de las cabezas. No añada chaflanes grandes que funcionen como asientos imprevistos. Sitúe el patrón desde las referencias aprobadas e identifique si solo aporta holgura. No apriete tornillos para forzar un patrón incompatible. Si se necesitan pasadores de posicionamiento, deben definirse como características diferentes, con ajuste e inspección propios, mediante una revisión aprobada.
Desbarbar sin alterar la geometría crítica
Elimine las aristas vivas (matado de aristas) conforme a lo especificado en el plano, protegiendo al mismo tiempo los flancos de la lengüeta y la cara de apoyo. Una pasada con abrasivos sin el control adecuado puede redondear una lengüeta pequeña hasta el punto de alterar su acoplamiento. Inspeccione los bordes de salida de las aberturas, las salidas de los orificios y las transiciones en la base de la lengüeta utilizando un aumento adecuado. Separe la operación de desbarbado de la inspección final de limpieza: un borde que parezca liso a simple vista puede contener residuos incrustados o restos de fluido de corte. Seleccione materiales de limpieza que sean compatibles con la aleación y con cualquier acabado especificado. No describa una limpieza protectora convencional como un ciclo validado de reprocesamiento médico. Si fuera necesario un tratamiento específico en los bordes por motivos de seguridad en el montaje, solicite una modificación aprobada del plano en lugar de improvisar durante la fase de acabado.
Considerar el acabado antes de la aceptación final
El anodizado u otro tipo de acabado aprobado puede alterar el tamaño de la abertura, el ancho de las lengüetas y las condiciones de asentamiento. Es necesario definir si la placa se suministra en bruto o con acabado, qué superficies deben protegerse (enmascararse) y en qué momento se aplican las mediciones para la aceptación. El aspecto decorativo no garantiza el aislamiento eléctrico, la resistencia al desgaste ni la resistencia a desinfectantes; estas propiedades requieren sus propios requisitos y evidencias. En el caso de una placa adaptadora para cámara con sistema de posicionamiento (mediante lengüetas o chavetas), la acumulación de material de acabado en la base de dichas lengüetas puede afectar al ajuste, incluso si el espacio libre circular principal sigue siendo adecuado. Consulte este aspecto con el proveedor encargado del acabado antes de proceder al mecanizado. Mantenga registros independientes para las verificaciones previas al acabado y para la aceptación final conforme al plano tras la aplicación del acabado, siempre que ambos procesos formen parte del pedido.
Inspeccionar con trayectorias de medición accesibles
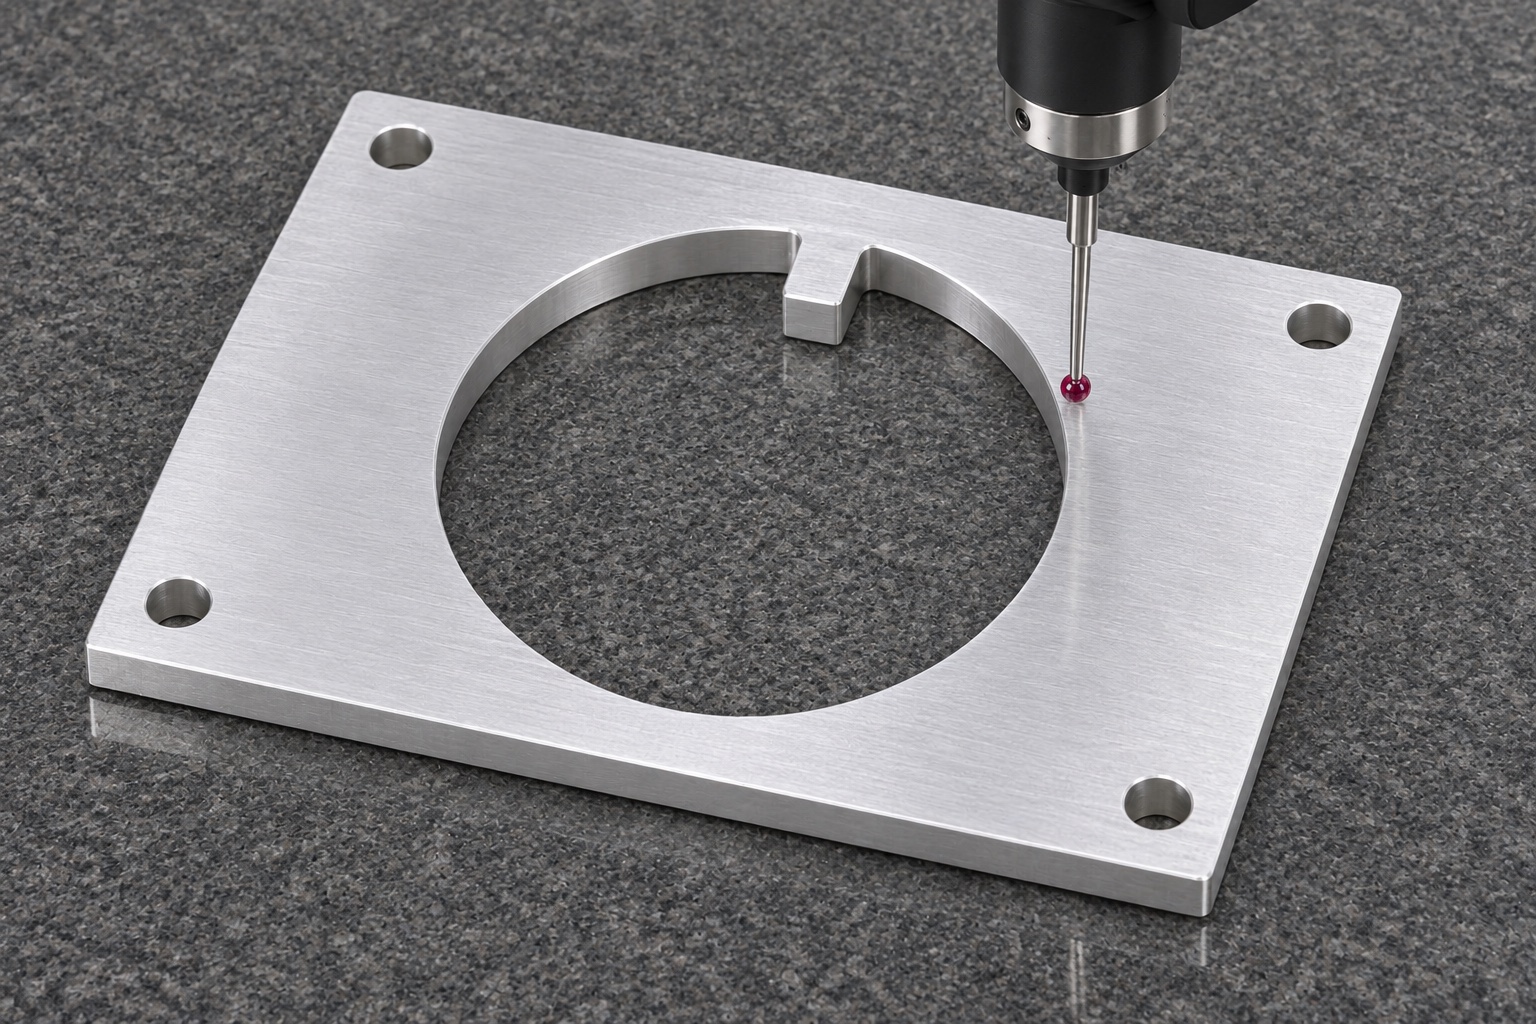
Un sistema de medición por coordenadas, u otro método cualificado, permite evaluar la distribución de los orificios, el perfil de la abertura y la ubicación de las lengüetas con respecto a la cara de montaje. El tamaño de la sonda y el acceso a la pieza determinan qué detalles en la base de las lengüetas pueden medirse directamente. Cuando las esquinas de las lengüetas sean demasiado pequeñas para una medición fiable mediante sonda, complemente los resultados obtenidos por coordenadas con una inspección óptica. Mida el espesor y la forma de asentamiento bajo las condiciones de soporte especificadas. No sustituya un requisito de perfil por una única medición realizada con un calibrador (pie de rey) a través de la abertura. La planificación de la inspección debe detallar la característica a evaluar, la configuración de las referencias (datum), el instrumento utilizado y el formato de informe, de modo que cualquier medición posterior pueda compararse de forma significativa con el registro de aceptación original.
Usar un ajuste sin carga como comprobación complementaria
Un adaptador ficticio (dummy) no funcional puede ayudar a identificar interferencias en la lengüeta, los radios de base o el patrón de montaje. Realice esta comprobación sin carga y manténgala separada de la inspección dimensional controlada. Registre la revisión del adaptador ficticio utilizado y los puntos de contacto; una muestra que no pueda ser rastreada podría, por sí misma, estar fuera de tolerancia. La inserción sin resistencia no garantiza el rendimiento óptico, la calidad de la imagen ni la seguridad en el uso del equipo. Si el acoplamiento es deficiente, identifique la interferencia inicial antes de retirar material. Modificar toda la abertura para resolver un conflicto puntual puede alterar la relación prevista entre la holgura y la posición angular. El criterio técnico debe distinguir entre un defecto en la pieza y una incompatibilidad en el diseño de las partes que se acoplan.
Enviar una solicitud completa de fresado CNC a medida
Envíe plano y CAD de la misma revisión, aleación y estado del material, tolerancias finales, información de la lengüeta y la ranura, tornillos e inspección requerida. Indique cantidad, embalaje y uso exclusivo en una fijación de banco. Identifique superficies que no admiten marcas de manipulación y proteja por separado el borde de la lengüeta y la cara de asiento. El proveedor podrá presupuestar las operaciones y documentación reales. La aceptación debe basarse en el pedido y plano acordados, sin deducir certificaciones a partir del uso de terminología médica.
FAQ
¿Qué función cumple la lengüeta antirrotación?
Se aloja en una ranura correspondiente para limitar la rotación relativa. En el plano de conjunto, su función debe diferenciarse de la holgura de centrado, el apoyo axial y la retención de los elementos de fijación.
¿Requiere la abertura central un ajuste de precisión para rodamientos?
Solo si el diseño aprobado lo exige. Muchas interfaces con lengüetas requieren holgura circunferencial, mientras que los flancos de la lengüeta determinan la posición angular; no aplique un ajuste de tipo rodamiento de forma automática.
¿Se pueden avellanar por defecto los cuatro orificios de montaje?
No. Esta placa utiliza orificios pasantes simples. Solo añada un avellanado si está especificado en el plano aprobado o en los requisitos del pedido, asegurándose de que coincida con la geometría del tornillo.
¿Por qué se debe inspeccionar la placa después de retirar las sujeciones?
La sujeción puede aplanar temporalmente una placa delgada. Las mediciones realizadas en estado libre o bajo restricciones específicas revelan si la geometría suministrada cumple con la condición de asiento prevista.
¿Debe inspeccionarse la lengüeta antes o después del anodizado?
Siga las condiciones de aceptación establecidas en el pedido. Si se especifica un acabado, tenga en cuenta el sobreespesor (acumulación de material) y el enmascaramiento; asimismo, verifique las dimensiones finales pertinentes una vez aplicado el acabado.
¿Un ajuste correcto en un dispositivo de banco (banco de pruebas) garantiza la compatibilidad con el microscopio?
No. Una verificación de ajuste sin carga solo complementa la inspección mecánica. La compatibilidad óptica, eléctrica, operativa y clínica requiere una evaluación independiente por parte del equipo responsable del equipo (dispositivo).
tanghangyun@oemach.com