
Der Kernwert des Fräsdrehens besteht darin, mehrere Drehmerkmale, Endflächen und Phasenmerkmale in einer kürzeren Bezugskette zusammenzufassen, aber „eine Aufspannung“ eliminiert nicht automatisch Spindel-, Aufspann-, thermische und Werkzeugfehler.
Die kritischen Achsen werden im gleichen Spann- und thermischen Zustand geschlossen, die Haupt- und Nebenspindelgelenke müssen unabhängig verifiziert werden und abschließend wird der funktionale koaxiale Zusammenhang durch unabhängige Messungen bestätigt. Der spezifische Prozess muss noch mit der Funktionsachse, dem Haupt- und Gegenspindelstatus, der Klemmverformung, der Spleißumwandlung, den Elektrowerkzeugen, dem thermischen Status der Maschine sowie unabhängigen Tests und Bestätigungen kombiniert werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Nach einer Aufspannung ist immer noch Unrundheit vorhanden | Der Spannbezug selbst ist ein Exzentrizitäts-, thermischer Drift- oder Revolver-Geometriefehler | Überprüfen Sie den Status von Vorrichtung, Spindel und angetriebenem Werkzeug und kontrollieren Sie die thermischen Bedingungen | Spindeltests, Messungen auf der Maschine und unabhängige Rundlaufberichte |
| Achsenwechsel, nachdem die Haupt- und Hilfsspindeln Material erhalten | Synchronisierung der Materialverbindung, Spannkraft oder Ausrichtungsfehler von Haupt- und Nebenspindel | Richten Sie kontrollierte Spleißflächen ein und überprüfen Sie die Funktionsmerkmale nach der Konvertierung | Materialverbindungsparameter, Klemmmarken, Koaxialdaten vor und nach der Konvertierung |
| Die Position der Drehfläche und des gefrästen Lochs stimmen nicht überein | Es liegen Fehler bei der Nullposition der C-Achse, dem Elektrowerkzeug oder der Koordinatenumrechnung vor | Überprüfen Sie die Drehachse und die Werkzeugkoordinaten und prüfen Sie unabhängig das erste Teil | Maschinenkalibrierung, Lochposition, Phase und KMG-Berichte |
Koaxialitätsprobleme entstehen häufig durch die Datumsumwandlung
Beim herkömmlichen Verfahren werden Drehen, Fräsen, Bohren und Sekundärdrehen auf unterschiedlichen Geräten durchgeführt, und bei jedem Setup entstehen Ausrichtungs-, Vorrichtungs- und temporäre Bezugsfehler. Beim Dreh-Fräsen werden mehr Funktionen im selben Koordinatensystem kombiniert, was die Fehlerhäufigkeit und das Warten auf laufende Arbeiten reduzieren kann. Es eignet sich besonders für Stufenwellen, exzentrische Löcher, Endlöcher und Phasenschlitzbaugruppen.
Eine einmalige Spannung garantiert keine universelle Genauigkeit
Unrunde Futterbezugspunkte, durch Spannkräfte verformte dünne Wände, thermische Drift in der Spindel oder geometrische Fehler im Revolver werden alle kontinuierlich in derselben Konfiguration reproduziert. Der Prozess sollte einen stabilen Spannabschnitt auswählen, das weiche Klauenschneiden, die Spannkraft und -verlängerung steuern und die Schlüsselbearbeitung abschließen, nachdem die Werkzeugmaschine einen stabilen thermischen Zustand erreicht hat.
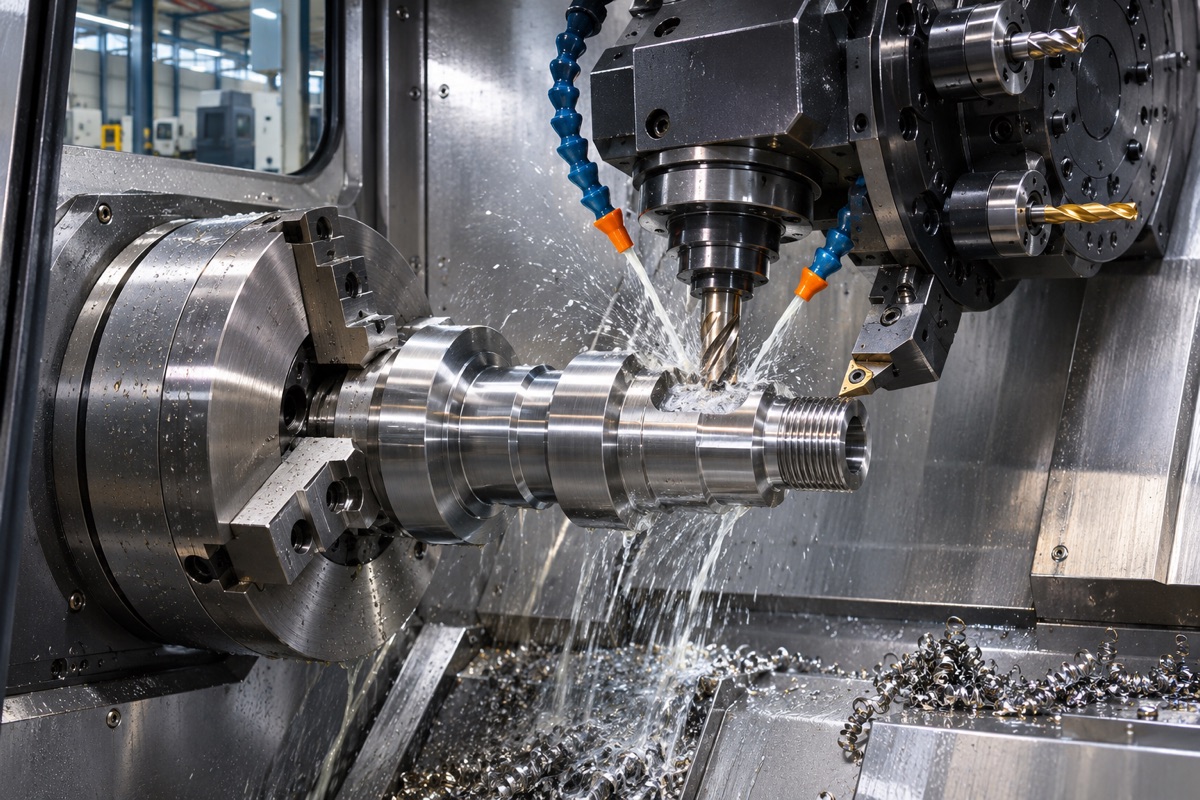
Durch die Zentralisierung des Prozesses kann die Bezugskette verkürzt werden, die Einspannung und der Werkzeugmaschinenstatus müssen jedoch weiterhin kontrolliert werden.
Dreh- und Fräsfunktionen teilen sich funktionale Achsen
Der äußere Kreis, das innere Loch und die Endfläche sollten mit der Spindeldrehachse festgelegt werden. Das vom Elektrowerkzeug verarbeitete Querloch, die Keilnut und das Endloch hängen von der Nullposition der C-Achse, den Werkzeugkoordinaten und dem Rotationszentrum ab. Die Phase und Position des ersten Teils müssen überprüft werden, nicht nur der Drehschlag. Die Programmsimulation sollte auch Werkzeughalter-, Spannfutter- und Materialaufnahmeaktionen umfassen.
Die Haupt- und Hilfsspindel-Materialverbindung ist die zweite Fehlerkette
Bei der Übergabe von Teilen an die Gegenspindel kann es zu Fehlern bei der Ausrichtung der Haupt- und Gegenspindel, der Synchronisierung, der Reinigung der Spannfläche, der Spannkraft und der Verbindungstiefe kommen. Wenn sich kritische koaxiale Merkmale über die Bearbeitung vor und nach dem Spleißen erstrecken, sollte ein kontrollierbarer Spleißbezugspunkt in der Konstruktion festgelegt werden und der Rundlauf, die Quetschspuren und die Abmessungen vor und nach der Konvertierung verglichen werden.
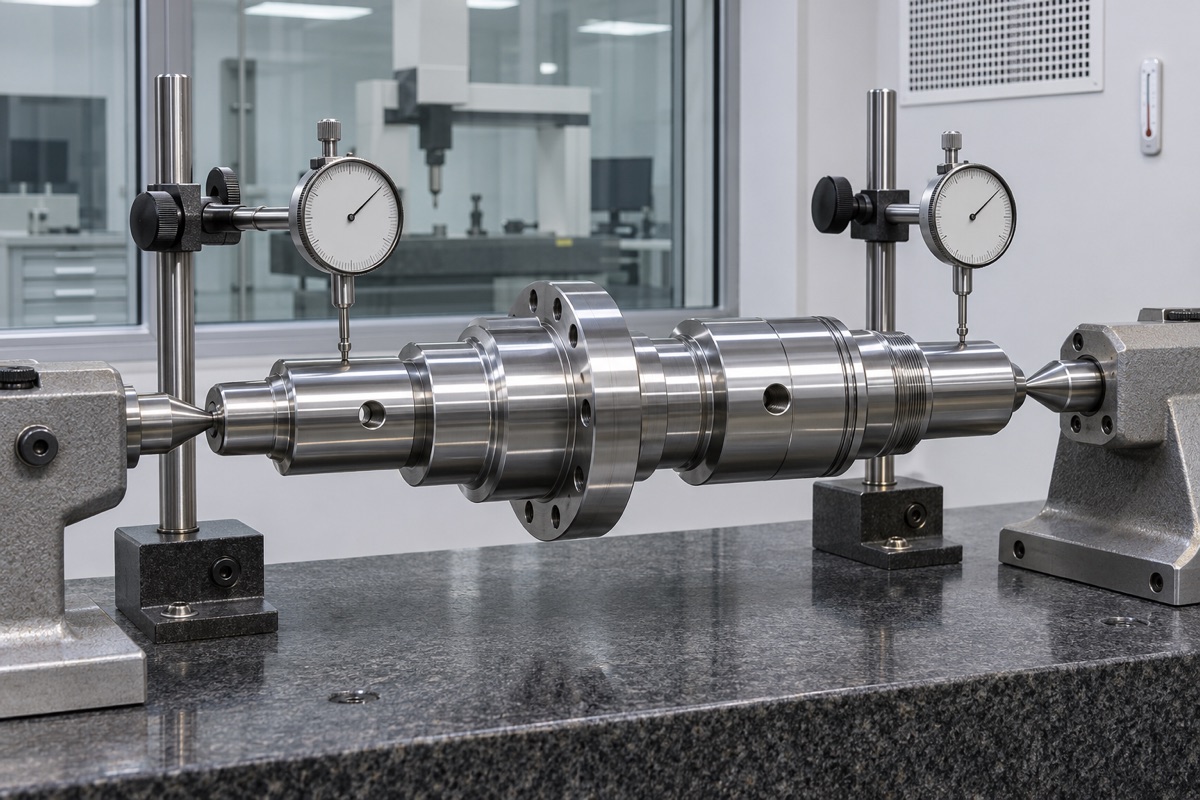
Die endgültige koaxiale Beziehung sollte unabhängig anhand funktionaler Benchmarks getestet werden.
Bei der Prozesskonzentration sollten auch die Spanabfuhr und die Werkzeugstandzeit berücksichtigt werden
Tiefe Löcher, Innenrillen und Querlöcher können dazu führen, dass sich Späne um die fertige Oberfläche wickeln; Die Steifigkeit von angetriebenen Werkzeugen unterscheidet sich von der von Spindeln und die Parameter können nicht von Bearbeitungszentren kopiert werden. Kritische Oberflächen sollten entsprechend der Bearbeitungsreihenfolge geschützt werden, Spanbruch-, Kühl- und Werkzeugwechselregeln sollten so eingerichtet werden, dass die Koaxialitätsstabilität die gesamte Charge und nicht nur den ersten Teil abdeckt.
Unabhängige Tests zur Bestätigung der tatsächlichen Rendite
On-Machine-Messtaster eignen sich für die Ausrichtung und Trendüberwachung, weisen jedoch beim Schneiden dieselben Werkzeugmaschinenfehler auf. OEMach empfiehlt die Verwendung eines Rundheitsmessgeräts, eines Rundlaufmessgeräts oder eines KMG zur unabhängigen Abnahme auf der Grundlage funktionaler Benchmarks und des Vergleichs von Daten zwischen der Komplettbearbeitung auf einer einzelnen Maschine und Routen mit mehreren Maschinen, um zu bestätigen, ob Dreh-Fräs-Verbundwerkstoffe die koaxiale Beziehung und die Zykluszeit wirklich verbessern können.
Zusammenfassung
Die kritischen Achsen werden im gleichen Spann- und thermischen Zustand geschlossen, die Haupt- und Nebenspindelgelenke müssen unabhängig verifiziert werden und abschließend wird der funktionale koaxiale Zusammenhang durch unabhängige Messungen bestätigt. Der spezifische Prozess muss noch mit der Funktionsachse, dem Haupt- und Gegenspindelstatus, der Klemmverformung, der Spleißumwandlung, den Elektrowerkzeugen, dem thermischen Status der Maschine sowie unabhängigen Tests und Bestätigungen kombiniert werden.
FAQ
Kann beim Dreh-Fräs-Verbund die Sekundärspannung vollständig entfallen?
Nicht garantiert. Fügen, Wärmebehandeln, Schleifen oder unzugängliche Stellen können dennoch ein nachträgliches Spannen erfordern.
Kann die Koaxialität nur mit einer Messuhr gemessen werden?
Messuhren eignen sich für die Rundlaufprüfung, eine strenge Bewertung erfordert jedoch eine Kombination aus Zeichnungsdefinitionen, Bezügen und anwendbaren Messmethoden.
Je konzentrierter der Prozess, desto kürzer ist die Lieferzeit?
Nicht unbedingt. Komplexe Programme, Werkzeuge und Engpässe bei einzelnen Maschinen können ebenfalls die Risiken erhöhen und vollständigere Zyklen und Wartezeiten erfordern.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.