
El valor central del torno-fresado es colocar múltiples características rotativas, caras extremas y características de fase en una cadena de referencia más corta, pero "una sujeción" no elimina automáticamente los errores de husillo, sujeción, térmicos y de herramienta.
Los ejes críticos se cierran en el mismo estado térmico y de sujeción, las uniones del husillo principal y secundario deben verificarse de forma independiente y, finalmente, la relación coaxial funcional se confirma mediante mediciones independientes. El proceso específico aún debe combinarse con el eje funcional, el estado del husillo principal y secundario, la deformación de sujeción, la conversión de empalme, las herramientas eléctricas, el estado térmico de la máquina herramienta y pruebas y confirmación independientes.
Problemas, causas, controles y evidencias
| Problema | Causa probable | Acción de control | Evidencia de aceptación |
|---|---|---|---|
| Todavía hay descentramiento después de una sujeción. | El dato de sujeción en sí es excéntrico, deriva térmica o error geométrico de la torreta. | Verifique el estado del accesorio, el husillo y la herramienta activa y controle las condiciones térmicas | Pruebas de husillo, sondeo en máquina e informes de descentramiento independientes |
| Cambios de eje después de que los husillos principal y auxiliar reciben materiales | Errores de sincronización de empalme de materiales, fuerza de sujeción o alineación del husillo principal y secundario | Configure superficies de empalme controladas y revise las características funcionales después de la conversión | Parámetros de empalme de materiales, marcas de sujeción, datos coaxiales antes y después de la conversión |
| La posición de la superficie de giro y el agujero fresado son inconsistentes | Hay errores en la posición cero del eje C, en la herramienta eléctrica o en la conversión de coordenadas | Verifique el eje de rotación y las coordenadas de la herramienta, e inspeccione de forma independiente la primera pieza. | Calibración de la máquina, ubicación de orificios, informes de fase y CMM |
Los problemas de coaxialidad a menudo surgen de la conversión de datos.
En la ruta tradicional, el torneado, el fresado, el taladrado y el torneado secundario se completan en diferentes equipos, y cada configuración introduce errores de alineación, fijación y referencia temporal. El torneado-fresado combina más funciones en el mismo sistema de coordenadas, lo que puede reducir los errores acumulativos y las esperas del trabajo en progreso. Es especialmente adecuado para ejes escalonados, orificios excéntricos, orificios finales y conjuntos de ranuras de fase.
La sujeción única no garantiza la precisión universal
Los puntos de referencia del mandril deformados, las paredes delgadas deformadas por las fuerzas de sujeción, la deriva térmica en el husillo o los errores geométricos en la torreta se replican continuamente en la misma configuración. El proceso debe seleccionar una sección de sujeción estable, controlar el corte suave de las garras, la fuerza y extensión de sujeción y completar el acabado de la llave después de que la máquina herramienta alcance un estado térmico estable.
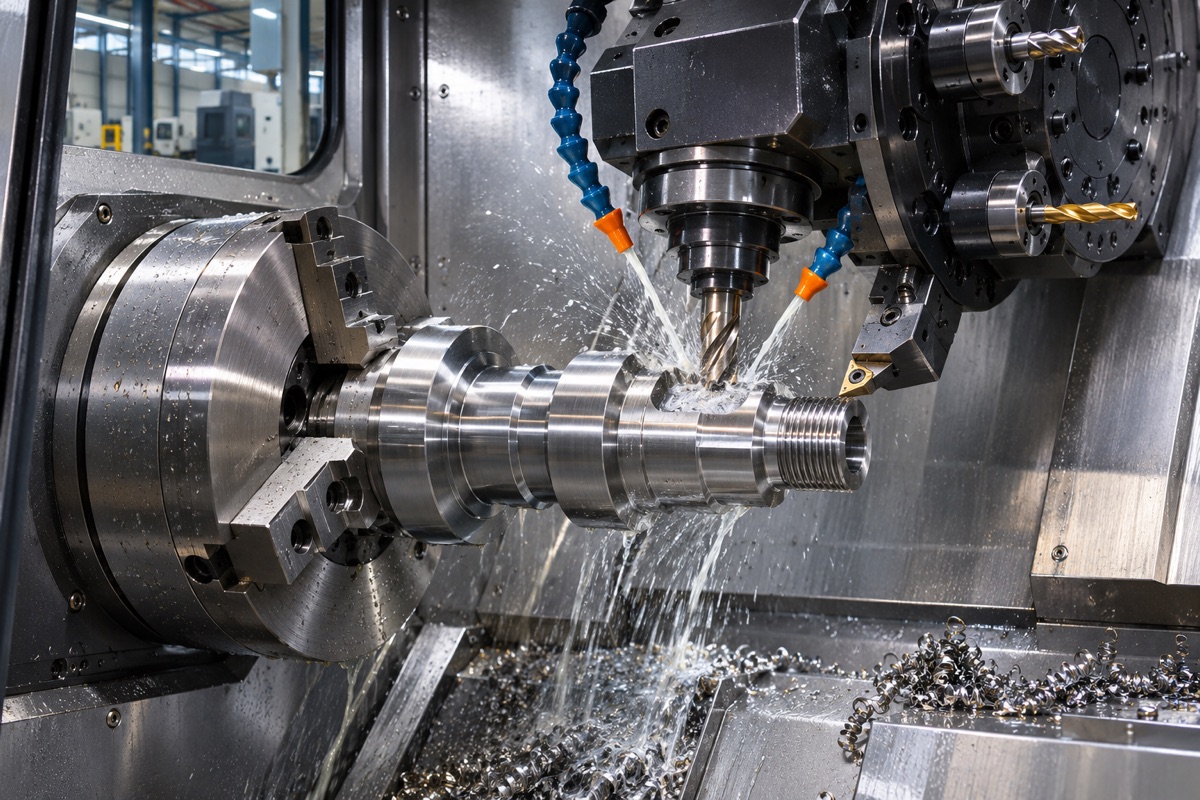
Centralizar el proceso puede acortar la cadena de datos, pero aún es necesario controlar el estado de sujeción y de la máquina herramienta.
Las funciones de torneado y fresado comparten ejes funcionales
El círculo exterior, el orificio interior y la cara final deben establecerse con el eje de rotación del husillo; el orificio transversal, el chavetero y el orificio final procesados por la herramienta eléctrica dependen de la posición cero del eje C, las coordenadas de la herramienta y el centro de rotación. Es necesario verificar la fase y posición de la primera pieza, no sólo el descentramiento de giro. La simulación del programa también debe incluir acciones de portaherramientas, mandril y recepción de material.
La conexión de material del husillo principal y auxiliar es la segunda cadena de error
Cuando las piezas se transfieren al subhusillo, pueden ocurrir errores en la alineación, sincronización, limpieza de la superficie de sujeción, fuerza de sujeción y profundidad de empalme del eje principal y secundario. Si las características coaxiales críticas abarcan el mecanizado antes y después del empalme, se debe disponer una referencia de empalme controlable en el diseño y se deben comparar la desviación, las marcas de pellizco y las dimensiones antes y después de la conversión.
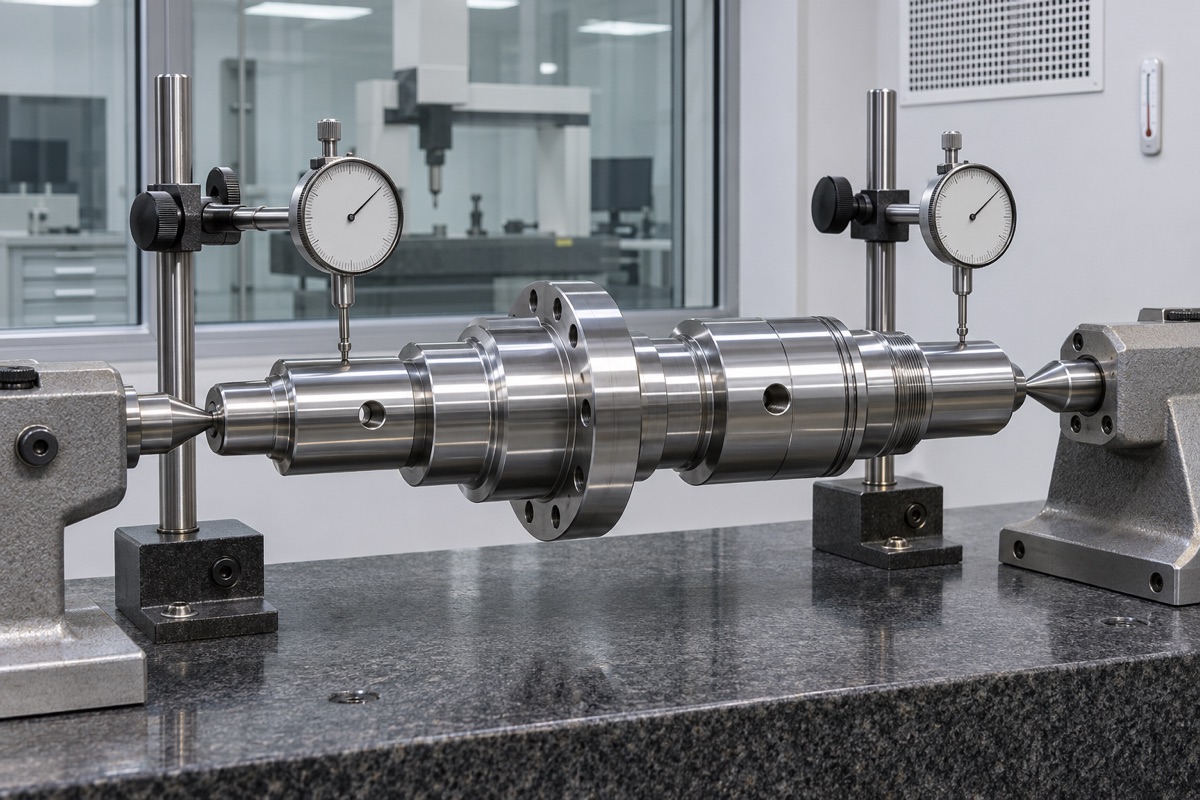
La relación coaxial final debe probarse de forma independiente frente a puntos de referencia funcionales.
La concentración del proceso también debe considerar la eliminación de virutas y la vida útil de la herramienta.
Los agujeros profundos, las ranuras internas y los agujeros transversales pueden permitir que las virutas se enrollen alrededor de la superficie acabada; la rigidez de las herramientas motorizadas es diferente a la de los husillos y los parámetros no se pueden copiar desde los centros de mecanizado. Las superficies críticas deben protegerse de acuerdo con la secuencia de mecanizado, las reglas de rotura de viruta, enfriamiento y cambio de herramientas deben establecerse de manera que la estabilidad de la coaxialidad cubra todo el lote y no solo la primera pieza.
Pruebas independientes para confirmar retornos verdaderos
Las sondas en la máquina son adecuadas para la alineación y el monitoreo de tendencias, pero comparten los errores de la máquina herramienta con el corte. OEMach recomienda utilizar un medidor de redondez, una herramienta de medición de excentricidad o una CMM para una aceptación independiente basada en puntos de referencia funcionales, y comparar datos entre el procesamiento completo de una sola máquina y las rutas de varias máquinas para confirmar si los compuestos de torneado y fresado realmente pueden mejorar la relación coaxial y el tiempo de ciclo.
Resumen
Los ejes críticos se cierran en el mismo estado térmico y de sujeción, las uniones del husillo principal y secundario deben verificarse de forma independiente y, finalmente, la relación coaxial funcional se confirma mediante mediciones independientes. El proceso específico aún debe combinarse con el eje funcional, el estado del husillo principal y secundario, la deformación de sujeción, la conversión de empalme, las herramientas eléctricas, el estado térmico de la máquina herramienta y pruebas y confirmación independientes.
FAQ
¿Puede el composite de torneado-fresado eliminar por completo la sujeción secundaria?
No garantizado. Las uniones, el tratamiento térmico, el rectificado o las características inaccesibles aún pueden requerir una sujeción posterior.
¿Se puede medir la coaxialidad utilizando únicamente un indicador de cuadrante?
Los indicadores de cuadrante son adecuados para la inspección de descentramiento, pero una evaluación estricta requiere una combinación de definiciones de planos, datos de referencia y métodos de medición aplicables.
¿Cuanto más concentrado sea el proceso, menor será el tiempo de entrega?
No necesariamente. Los programas complejos, las herramientas y los cuellos de botella de una sola máquina también pueden aumentar los riesgos, lo que requiere ciclos y esperas más completos.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.