
Der Einbau von Getriebeteilen bedeutet keinen stabilen Betrieb. Bei der Toleranzanpassung müssen gleichzeitig Belastungsrichtung, Drehzahl, Montage und Demontage, Temperatur, Schmierung, Formfehler und Bezugsverhältnisse berücksichtigt werden.
Aus der Funktion und dem Fehlermodus werden die Toleranzzone der Lochwelle, die Form und die Oberflächenanforderungen abgeleitet. Anschließend werden Drehmoment, Temperaturanstieg, Geräusche und wiederholte Positionierung durch repräsentative Montage überprüft. Der spezifische Prozess muss noch anhand von Last, Drehzahl, passender Funktion, Lochwellenreferenz, Lager- und Passfederverbindung, thermischem Zustand, Schmierung und Inspektionsregeln bestätigt werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Die Größe des Wellenlochs ist akzeptabel, es wird jedoch während des Betriebs heiß. | Formfehler, Oberflächen-, Schmier- oder thermische Spiele werden nicht in die Passung einbezogen | Gemeinsame Bewertung von Größe, Rundheit, Rauheit, Temperaturanstieg und Schmierung | Bohrwellenbericht, Temperaturanstieg, Drehmoment- und Einlaufaufzeichnungen |
| Wichtige Verbindungen lösen sich immer wieder | Unsachgemäße Kontrolle der Steckseite, der Position der Keilnut oder der Lastrichtung | Kontrollieren und überprüfen Sie den Kontakt und konzentrieren Sie sich dabei auf die Arbeitsfläche, auf die das Drehmoment übertragen wird | Maßposition der Keilnut, Kontaktmarkierung und Belastungstest |
| Baugruppenstapel verhalten sich diskret | Überlagerung der Lochachsenverteilung, Material- oder Messmethodenschwankungen | Bewahren Sie die gemessenen Matching-Daten auf und analysieren Sie die Matching-Verteilung | Teilehistorie, Optionsaufzeichnungen und Betriebstrends |
Definieren Sie zunächst, welche Funktion durch die Zusammenarbeit erreicht werden soll
Derselbe Nenndurchmesser kann für Drehunterstützung, Präzisionspositionierung, Gleitverstellung oder permanentes Einpressen verwendet werden, die Anpassungsanforderungen sind jedoch völlig unterschiedlich. Während der Überprüfung sollten die Lastgröße und -richtung, die Drehzahl, die Betriebstemperatur, die Wartungshäufigkeit und das zulässige Spiel oder Übermaß geklärt werden. Anschließend sollte das Grundloch- oder Grundwellensystem gemäß ISO 286 und anderen Regeln ausgewählt werden.
Maßtoleranzen können Form und Lage nicht ersetzen
Wenn der Bohrungsdurchmesser innerhalb dieses Bereichs liegt, aber eine Ellipse, ein Kegel oder ein Achsversatz vorliegt, kann das Lager dennoch ungleichmäßig belastet werden. Die Rundheit, Zylindrizität, Unrundheit und Vertikalität des Lagerzapfens, der Lagerbohrung, der Positionierungsstirnfläche und der Kupplungsbohrung müssen im Hinblick auf den Funktionsmaßstab kontrolliert werden, und wichtige koaxiale Merkmale sollten so weit wie möglich im gleichen Spann- und Warmzustand fertiggestellt werden.
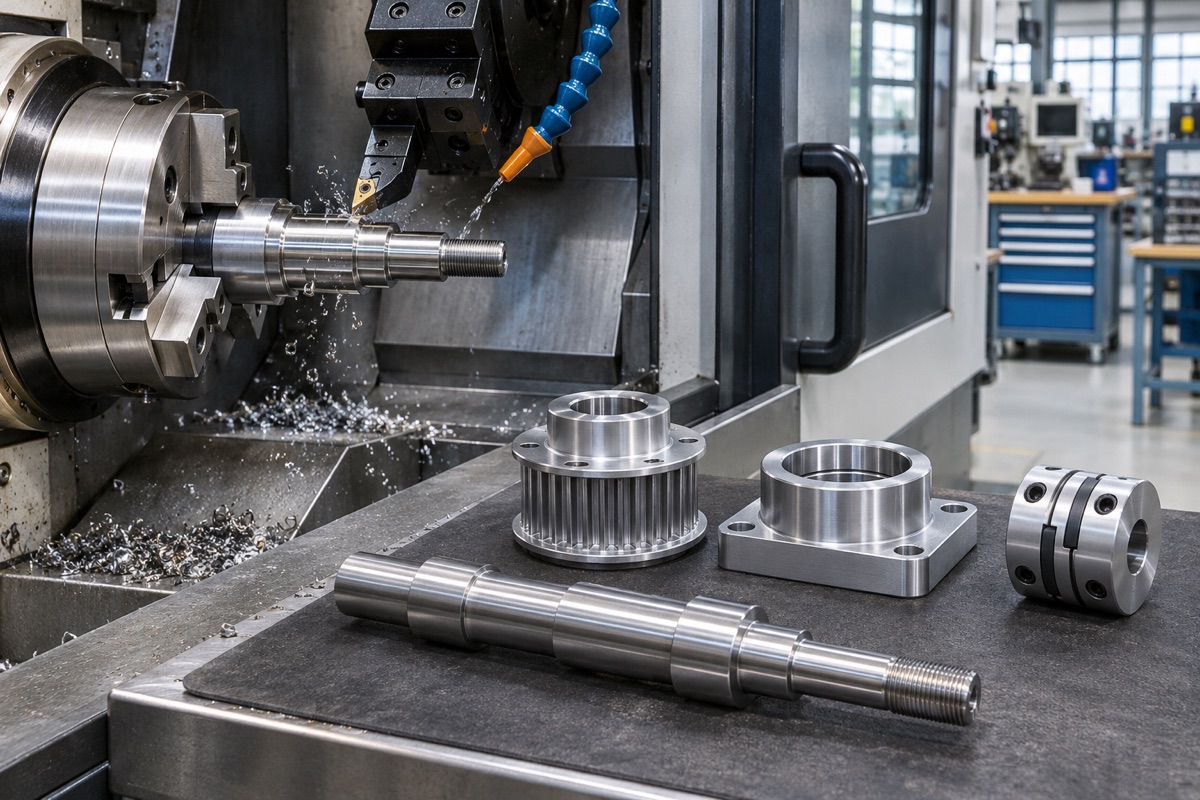
Getriebeteile sollten einheitlich um die Funktionsachse herum geplant und bearbeitet werden.
Lagerposition sollte mit Spiel und Lastkreis kombiniert werden
Welcher der Innen- und Außenringe des Lagers sich mit der Last dreht, hat Einfluss darauf, ob ein festerer Sitz erforderlich ist. Wenn es zu locker ist, kann der Kletterring abgenutzt sein, und wenn es zu fest ist, verringert sich das Innenspiel und der Temperaturanstieg steigt. Die richtige Lösung wird auch vom Schalenmaterial, der Wandstärke, dem Temperaturunterschied und der Montagemethode beeinflusst und kann nicht direkt aus einer allgemeinen Tabelle übernommen werden.
Passfedern, Keilnuten und Kupplungen hängen von der Arbeitsfläche ab
Passfederverbindungen übertragen das Drehmoment hauptsächlich seitlich, und die Oberseite der Passfeder sollte im Allgemeinen keinen falschen Eingriffspunkt darstellen. Nutbreite, Nuttiefe, Symmetrie und relative Achslage werden gemeinsam ausgewertet. Bei Klemmkupplungen ist es außerdem erforderlich, die Beziehung zwischen Öffnung, Gewinde und Klemmzylinder zu überprüfen, um ein Abziehen der Welle nach dem Anziehen zu vermeiden.
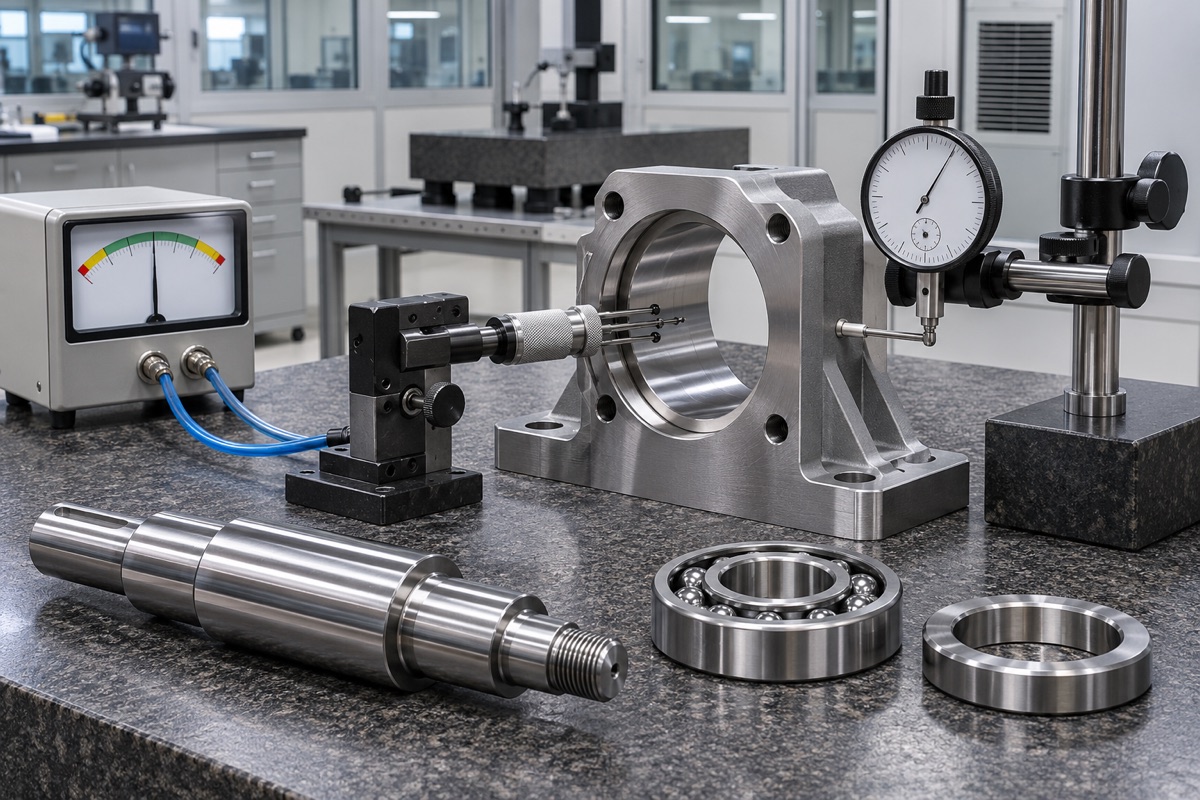
Die Kooperationsannahme sollte Größe, Form, Oberfläche und Montagefunktion umfassen.
Oberflächen und Montageprozesse können die tatsächliche Passform verändern
Rauheitsspitzen, Grate, Beschichtungen, Anodenschichten, Reinigungsrückstände und Temperaturunterschiede in der Presse beeinflussen den tatsächlichen Kontakt. Die Zeichnungen sollten die Abmessungen des Endzustands und die Maskierung der Behandlung veranschaulichen. Wenden Sie beim Zusammenbau eine kontrollierte Erwärmung, Abkühlung oder Presskraft an, zeichnen Sie abnormale Kurven auf und verwenden Sie keine Schlagmontage, um Passungsprobleme zu vertuschen.
Verknüpfen Sie Teiledaten mit Laufergebnissen
OEMach empfiehlt, die tatsächlichen Messwerte des Wellenlochs, der Übereinstimmungsbeziehung, der Presskraft oder des Startdrehmoments in der ersten Charge beizubehalten und sie dem Temperaturanstieg, dem Geräusch und der wiederholten Positionierung anzupassen. Nur so können wir im Nachhinein feststellen, ob das Problem auf Toleranzzuordnung, Bearbeitungsdrift oder Montage und Schmierung zurückzuführen ist.
Zusammenfassung
Aus der Funktion und dem Fehlermodus werden die Toleranzzone der Lochwelle, die Form und die Oberflächenanforderungen abgeleitet. Anschließend werden Drehmoment, Temperaturanstieg, Geräusche und wiederholte Positionierung durch repräsentative Montage überprüft. Der spezifische Prozess muss noch anhand von Last, Drehzahl, passender Funktion, Lochwellenreferenz, Lager- und Passfederverbindung, thermischem Zustand, Schmierung und Inspektionsregeln bestätigt werden.
FAQ
Ist H7/g6 für alle rotierenden Achsen geeignet?
Nicht geeignet. Die Passform sollte je nach Größensegment, Belastung, Geschwindigkeit, Temperatur, Material und Montage- und Demontageanforderungen ausgewählt werden.
Reicht es aus, das Lagerloch nur in zwei Richtungen zu messen?
Normalerweise nicht genug. An Lagerstandorten mit hoher Nachfrage sollte außerdem auf mehrere Querschnitte, Rundheit, Zylindrizität und Achsenbeziehungen geachtet werden.
Je größer die Störung, desto zuverlässiger ist die Positionierung.
Nein. Eine zu große Größe kann Teile beschädigen, das Lagerspiel verringern und den Temperaturanstieg erhöhen.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.