
La instalación de piezas de transmisión no significa un funcionamiento estable. El ajuste de tolerancia debe considerar simultáneamente la dirección de la carga, la velocidad de rotación, el montaje y desmontaje, la temperatura, la lubricación, el error de forma y la relación de referencia.
La zona de tolerancia del eje del orificio, la forma y los requisitos de superficie se deducen del modo de función y falla, y luego el torque, el aumento de temperatura, el ruido y el posicionamiento repetido se verifican mediante un ensamblaje representativo. El proceso específico aún debe confirmarse en función de la carga, la velocidad de rotación, la función de coincidencia, la referencia del eje del orificio, la conexión del rodamiento y la chaveta, el estado térmico, la lubricación y las reglas de inspección.
Problemas, causas, controles y evidencias
| Problema | Causa probable | Acción de control | Evidencia de aceptación |
|---|---|---|---|
| El tamaño del orificio del eje es aceptable pero se calienta durante el funcionamiento. | Los errores de forma, superficie, lubricación o holguras térmicas no están incluidos en el ajuste. | Evaluación conjunta de tamaño, redondez, rugosidad, aumento de temperatura y lubricación. | Informe del diámetro interior del eje, aumento de temperatura, registros de par y rodaje |
| Las conexiones clave se aflojan repetidamente | Control inadecuado del lado de acoplamiento, la posición del chavetero o la dirección de la carga | Controlar y verificar el contacto centrándose en la superficie de trabajo donde se transmite el par. | Posición dimensional del chavetero, marca de contacto y prueba de carga |
| Los lotes de ensamblaje se comportan discretamente | Superposición de la distribución del eje de los agujeros, fluctuaciones del material o del método de medición | Mantenga los datos coincidentes medidos y analice la distribución coincidente. | Historial de piezas, registros de opciones y tendencias operativas. |
Primero defina qué función debe lograr la cooperación.
Se puede utilizar el mismo diámetro nominal para soporte giratorio, posicionamiento de precisión, ajuste deslizante o ajuste a presión permanente, pero los requisitos de adaptación son completamente diferentes. Durante la revisión, se debe aclarar el tamaño y la dirección de la carga, la velocidad de rotación, la temperatura de funcionamiento, la frecuencia de mantenimiento y el espacio o interferencia permitidos, y luego se debe seleccionar el orificio básico o el sistema de eje básico de acuerdo con la norma ISO 286 y otras reglas.
Las tolerancias dimensionales no pueden reemplazar la forma y la posición.
Si el diámetro del orificio cae dentro del rango pero hay una elipse, un cono o un desplazamiento del eje, es posible que el rodamiento aún esté estresado de manera desigual. La redondez, la cilindricidad, el descentramiento y la verticalidad del muñón, el orificio del cojinete, la cara del extremo de posicionamiento y el orificio del acoplamiento deben controlarse en torno al punto de referencia funcional, y las características coaxiales clave deben terminarse en el mismo estado de sujeción y caliente tanto como sea posible.
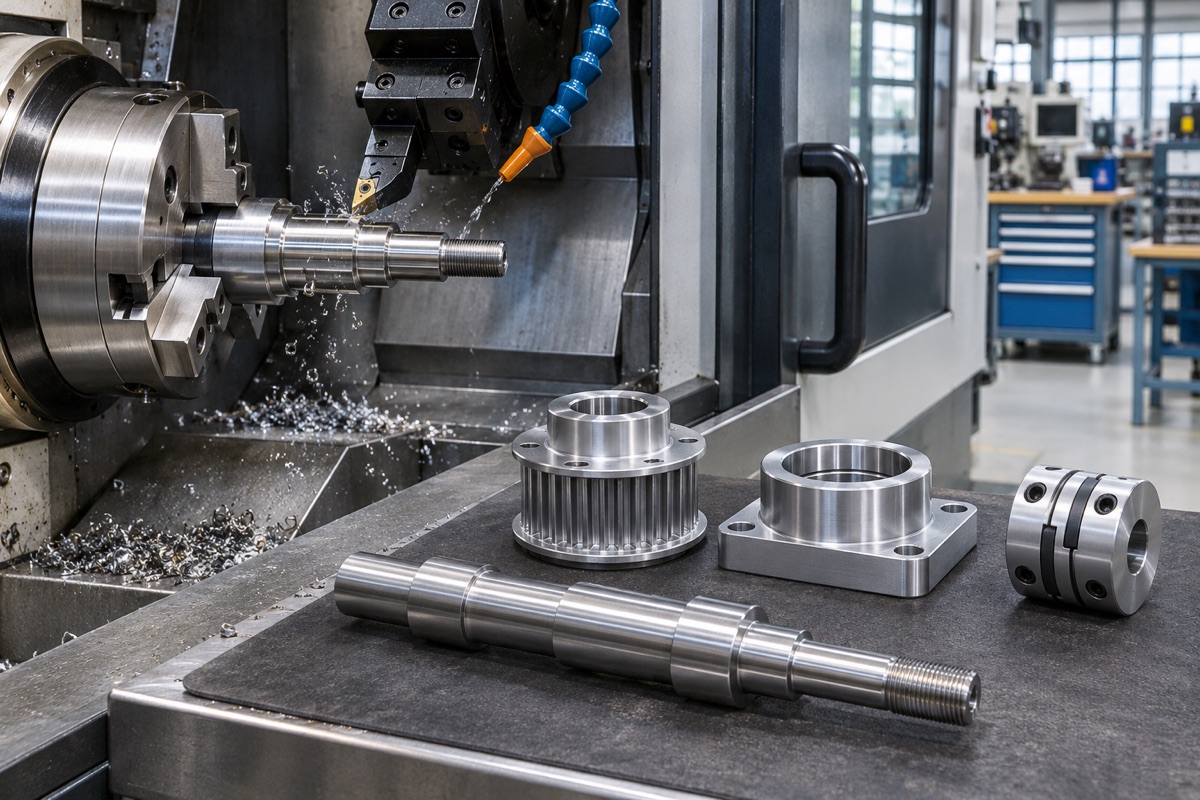
Las piezas de transmisión deben planificarse y procesarse de manera uniforme alrededor del eje funcional.
La posición del rodamiento debe combinarse con el espacio libre y el círculo de carga.
Cuál de los anillos interior y exterior del rodamiento gira con la carga afectará si se requiere un ajuste más apretado. Si está demasiado flojo, el anillo de escalada puede desgastarse y si está demasiado apretado, se reducirá el espacio interno y aumentará la temperatura. La solución correcta también se ve afectada por el material de la carcasa, el espesor de la pared, la diferencia de temperatura y el método de montaje, y no se puede copiar directamente de una tabla general.
Chavetas, estrías y acoplamientos dependen de la superficie de trabajo.
Las conexiones de llave transmiten torsión principalmente hacia los lados y, por lo general, la parte superior de la llave no debe ser un punto de falsa interferencia. El ancho del chavetero, la profundidad, la simetría y la posición relativa del eje se evalúan conjuntamente. Para los acoplamientos de sujeción, también es necesario confirmar la relación entre la apertura, la rosca y el cilindro de sujeción para evitar que se salga el eje después de apretarlo.
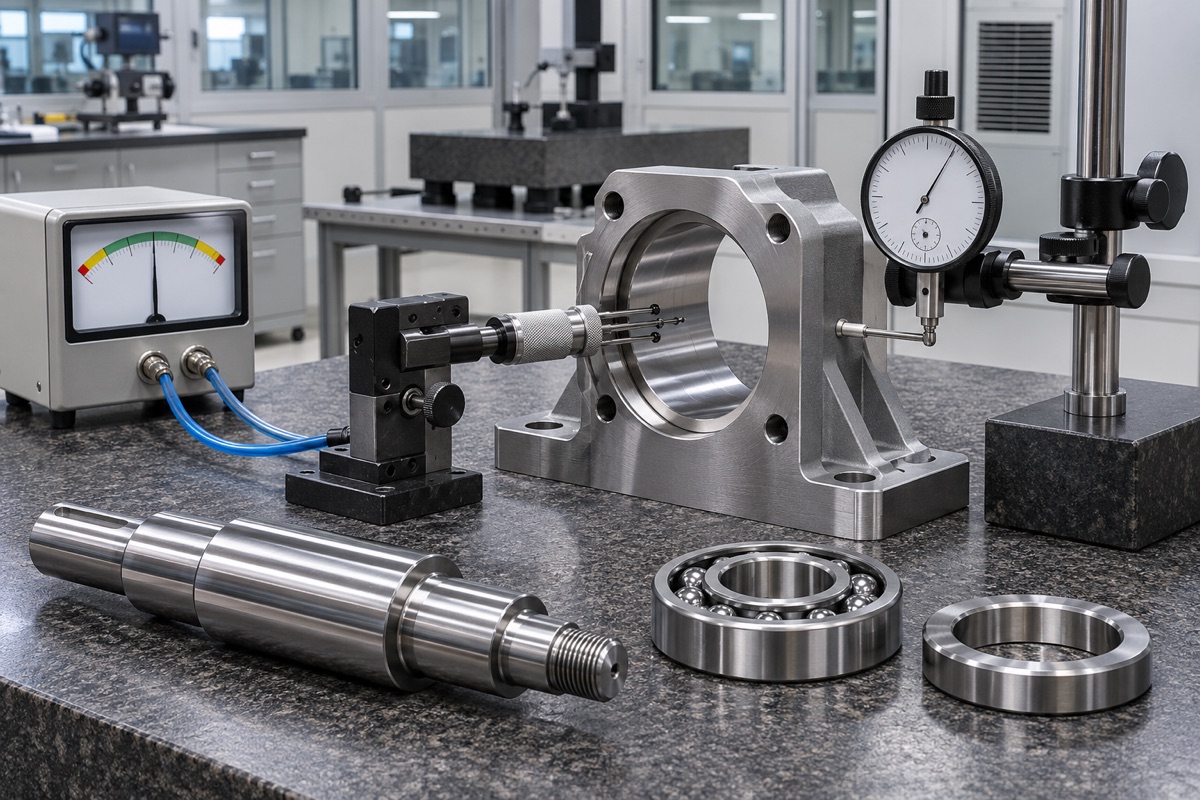
La aceptación de la cooperación debe cubrir el tamaño, la forma, la superficie y la función de montaje.
Las superficies y los procesos de montaje pueden alterar el ajuste real
Los picos de rugosidad, las rebabas, los recubrimientos, las capas anódicas, los residuos de limpieza y las diferencias de temperatura de la prensa afectan el contacto real. Los dibujos deben ilustrar las dimensiones del estado final y el enmascaramiento del tratamiento. Utilice fuerza controlada de calentamiento, enfriamiento o presión durante el ensamblaje, registre curvas anormales y no use ensamblaje de impacto para ocultar problemas de ajuste.
Relacionar datos de piezas para ejecutar resultados
OEMach recomienda conservar los valores reales medidos del orificio del eje, la relación de coincidencia, la fuerza de presión o el par de arranque en el primer lote y los correspondientes al aumento de temperatura, el ruido y el posicionamiento repetido. Sólo así podremos determinar posteriormente si el problema proviene de la asignación de tolerancias, de la deriva del mecanizado o del montaje y la lubricación.
Resumen
La zona de tolerancia del eje del orificio, la forma y los requisitos de superficie se deducen del modo de función y falla, y luego el torque, el aumento de temperatura, el ruido y el posicionamiento repetido se verifican mediante un ensamblaje representativo. El proceso específico aún debe confirmarse en función de la carga, la velocidad de rotación, la función de coincidencia, la referencia del eje del orificio, la conexión del rodamiento y la chaveta, el estado térmico, la lubricación y las reglas de inspección.
FAQ
¿H7/g6 es adecuado para todos los ejes giratorios?
No apto. El ajuste debe seleccionarse según el tamaño del segmento, la carga, la velocidad, la temperatura, el material y los requisitos de montaje y desmontaje.
¿Es suficiente medir el orificio del rodamiento sólo en dos direcciones?
Generalmente no es suficiente. Las ubicaciones de rodamientos de alta exigencia también deben prestar atención a las múltiples secciones transversales, la redondez, la cilindricidad y las relaciones de los ejes.
Cuanto mayor sea la interferencia, más fiable será el posicionamiento.
No. Un tamaño excesivo puede dañar las piezas, reducir la holgura del rodamiento y aumentar el aumento de temperatura.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.