
Das Genauigkeitsziel von Objektivhülsen und -rahmen ist nicht ein isolierter Blendenwert, sondern die Beziehung zwischen der optischen Achse des Objektivs, dem mechanischen Montagedatum und der Vorspannung der Baugruppe. Darstellungen im Mikrometerbereich müssen spezifischen Merkmalen, Bedingungen und Messunsicherheiten entsprechen.
Stellen Sie zunächst einen reproduzierbaren optisch-mechanischen Benchmark her und kontrollieren Sie dann den Objektivhalter, den Anschlag, das Gewinde und die externe Schnittstelle. Verarbeitung, Reinigung, Montage und optische Prüfung sollten die gleiche Beweiskette bilden. Der spezifische Prozess muss noch durch die Kombination von optischer Achse, mechanischer Referenz, Linsenhalter, Anschlagfläche, Gewinde, Verriegelungsvorspannung, Temperatur und Messunsicherheit bestätigt werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Die optische Achse verschiebt sich nach dem Einbau des Objektivs | Linsenhalter, Anschlagfläche und äußerer Einbaubezugspunkt bilden kein einheitliches Achsensystem | Wichtige Innenlöcher und Endflächen gleichzeitig auf der Grundlage funktionaler Standards schließen und Exzentrizität und Neigung nach dem Zusammenbau überprüfen | Basisplan, Rundlauf, Endflächenvertikalität und Daten zur Montagezentrierung |
| Die Gewinde sind akzeptabel, aber die Linsengruppe ist verkippt | Die Gewindeachse ist nicht axial zum Linsenhalter oder die Verriegelungsvorspannung ist ungleichmäßig | Kontrollieren Sie das Gewinde relativ zur Funktionsachse und überprüfen Sie die Verriegelungssequenz und das Drehmoment | Gewindelehre, Achsenbeziehung und Wiederholungstestaufzeichnungen vor und nach dem Verriegeln |
| Geeignet bei Raumtemperatur, aber Temperaturschwankungen während des Gebrauchs | Die thermische Ausdehnung von Objektiv, Objektivtubus und Klebeschicht stimmt nicht überein | Legen Sie ein Temperaturfehlerbudget fest und bewahren Sie den radialen und axialen Kompensationsraum | Materialkoeffizient, Temperaturzyklus und optisch-mechanische Nachtestergebnisse |
Wandeln Sie zunächst die optische Achse in einen bearbeitbaren mechanischen Bezug um
Die optische Achse der Linse selbst kann mit dem Drehmeißel nicht direkt identifiziert werden. Bei der Konstruktion muss ein mechanischer Bezugspunkt mithilfe der zylindrischen Oberfläche des Linsenhalters, der Endoberfläche des Anschlags, des Positionierungsanschlags oder der externen Montageoberfläche festgelegt und erläutert werden, wie diese Merkmale die optische Achse darstellen. Wenn verschiedene Objektivhalterungen separat ausgerichtet werden, kann die Objektivbaugruppe trotz entsprechender Blendenöffnungen immer noch exzentrisch und geneigt sein.
Der Mikrometerbereich muss in die Charakterisierung und das Fehlerbudget einfließen
„Ultrahohe Präzision“ kann nicht einfach als einheitlicher ±-Wert geschrieben werden. Der Durchmesser des Linsenhalters, die Rundheit, die Zylindrizität, die Rechtwinkligkeit der Endfläche, die Gewindeachse und die Montageschnittstelle haben unterschiedliche Auswirkungen auf die Bildgebung und sollten durch eine optische Toleranzanalyse zugeordnet werden. Auch die Auflösung des Messgeräts ist nicht gleichbedeutend mit der Messunsicherheit, und Temperatur, Klemmung, Passung und Wiederholbarkeit werden in der Nähe der Spezifikationsgrenzen bewertet.
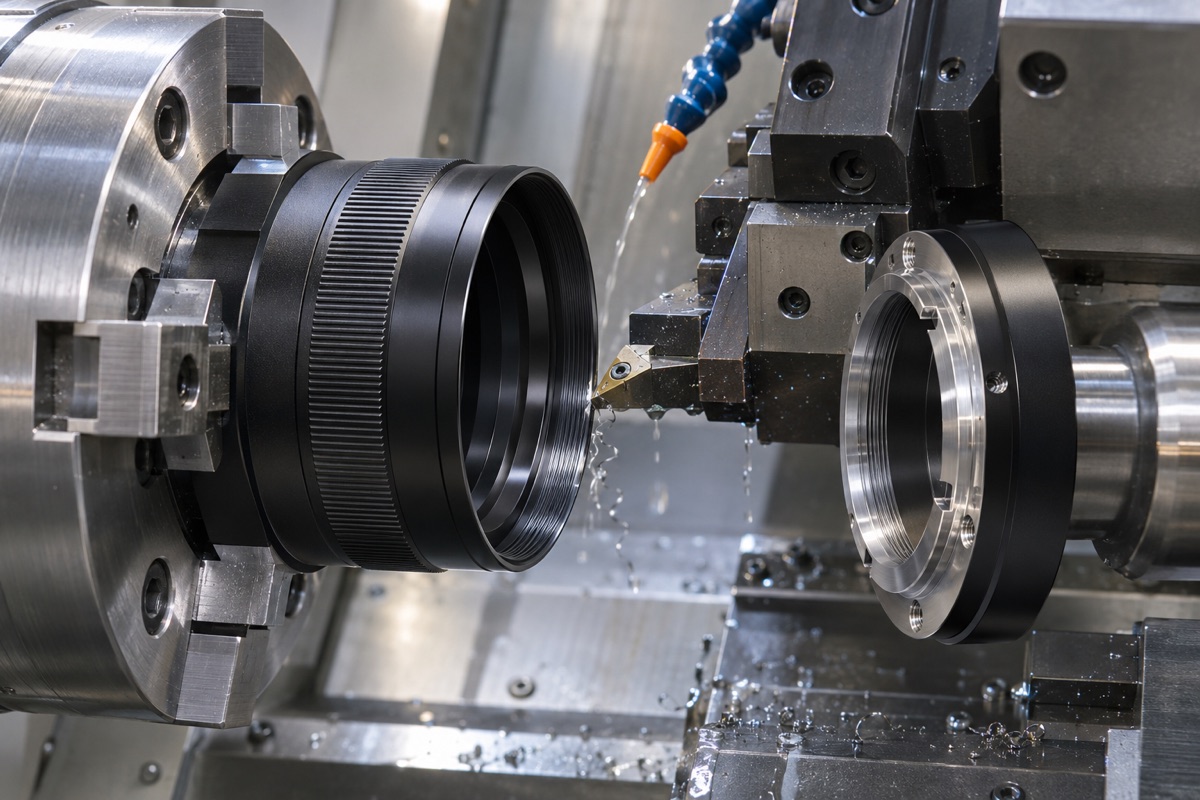
Wichtige Objektivhalterungen, Laschen und Gewinde sollten um eine einheitliche Funktionsachse herum bearbeitet werden.
Ein Datumsabschluss hat Vorrang vor mehreren Ausrichtungen
Der rotationssymmetrische Objektivtubus kann die Endbearbeitung wichtiger Innenlöcher, Anschlagflächen und Referenzaußenkreise in derselben Aufspannung priorisieren, wodurch die Bezugspunktumwandlung reduziert wird. Wenn Schnittstellen zum Planfräsen oder Fräsen erforderlich sind, sollte die vollständige funktionale Bezugspunktpositionierung verwendet und eine wiederholte Ausrichtung überprüft werden. Der dünnwandige Objektivtubus muss außerdem die Klemmkraft des Spannfutters begrenzen, um eine Verformung zu vermeiden, nachdem der Klemmzustand qualifiziert und die Klemme gelöst wurde.
Präzisionsgewinde und Verriegelungsstrukturen verändern zudem die optische Achse
Es reicht nicht aus, die Pass- und Stop-Spezifikationen für das Druckringgewinde zu erfüllen. Wenn das Gewinde im Verhältnis zum Linsenhalter exzentrisch ist, die Endfläche nicht vertikal ist oder der Druckring ungleichmäßig anliegt, kann es dazu kommen, dass die Linse durch Krafteinwirkung kippt. Die Gewindeachse, die Druckringstirnfläche, die Kontaktposition und die Verriegelungssequenz sollten kontrolliert werden, und bei Bedarf sollten die Exzentrizität, Neigung oder Wellenfrontänderungen vor und nach der Verriegelung aufgezeichnet werden.
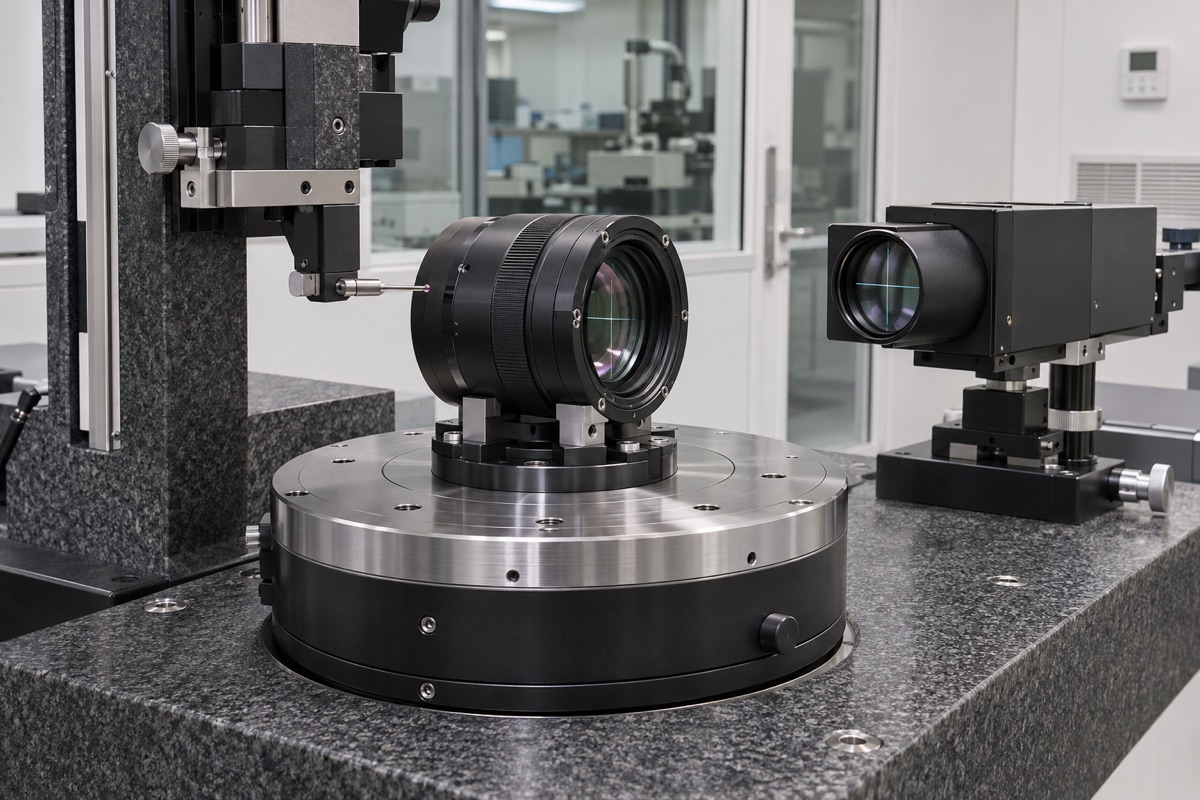
Schlussfolgerungen auf Mikrometerebene erfordern klare Messstatus, Methoden und Unsicherheiten.
Materialien, Oberflächen und Reinigung beeinflussen die Langzeitstabilität
Aluminiumlegierungen, Edelstahl, Linsen und Klebeschichten weisen unterschiedliche Wärmeausdehnungen auf und Temperaturänderungen können den Spalt und die Vorspannung verändern. Durch die schwarze Lackierung verändern sich auch die Abmessungen und Kontaktbedingungen. Nach der Bearbeitung sollte der optische Kontaktbereich entgratet, gereinigt und geschützt werden, um eine Ansammlung von Partikeln oder Anodenschichten zu vermeiden, die zu einer Neigung der Baugruppe führen könnten.
Verarbeitungskontrolle und optische Überprüfung sollten miteinander verbunden sein
Rundheitsmessgeräte, CMM- und Rundlaufmessungen werden zur Überprüfung mechanischer Eigenschaften verwendet, und Exzentrizitäts-, Neigungs- oder Bildprüfungen nach der Montage dienen zur Überprüfung der Systemfunktionalität. OEMach (OEMach) empfiehlt, den tatsächlich gemessenen Wert des Teils mit dem Montageergebnis abzugleichen, um festzustellen, ob der Fehler auf die Verarbeitung, die Linse, die Verriegelung oder die Temperatur zurückzuführen ist.
Zusammenfassung
Stellen Sie zunächst einen reproduzierbaren optisch-mechanischen Benchmark her und kontrollieren Sie dann den Objektivhalter, den Anschlag, das Gewinde und die externe Schnittstelle. Verarbeitung, Reinigung, Montage und optische Prüfung sollten die gleiche Beweiskette bilden. Der spezifische Prozess muss noch durch die Kombination von optischer Achse, mechanischer Referenz, Linsenhalter, Anschlagfläche, Gewinde, Verriegelungsvorspannung, Temperatur und Messunsicherheit bestätigt werden.
FAQ
Ist der Mikrometerwert für alle Abmessungen gleich ±0,001 mm?
Nein. Kritische Merkmale und Fehlerbudgets sollten durch die optische Funktion bestimmt werden, und eine übermäßige Verschärfung unkritischer Abmessungen erhöht die Kosten und die Zykluszeit.
Kann der Linsenhalter nur mit der Innendurchmesserlehre überprüft werden?
Bohrungsmessgeräte können Maßtrends überprüfen, aber Rundheit, Zylindrizität, Achsen- und Flächenbeziehungen erfordern passende Form- oder Koordinatenmessungen.
Ist eine erneute Prüfung nach dem Schwarzeloxieren erforderlich?
Benötigt. Beschichtungen und Maskierungen können Passungen und Flächen verändern, und kritische Abmessungen und Passung sollten im Endzustand überprüft werden.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.