
El objetivo de precisión de los cilindros y monturas de lentes no es un valor de apertura aislado, sino la relación entre el eje óptico de la lente, la referencia de montaje mecánico y la precarga del ensamblaje. Las representaciones a escala micrométrica deben corresponder a características, condiciones e incertidumbres de medición específicas.
Primero establezca un punto de referencia óptico-mecánico reproducible y luego controle el soporte de la lente, el tope, la rosca y la interfaz externa; El procesamiento, la limpieza, el montaje y la verificación óptica deben formar la misma cadena de evidencia. El proceso específico aún debe confirmarse combinando el eje óptico, la referencia mecánica, el soporte de la lente, la cara de tope, la rosca, la precarga de bloqueo, la temperatura y la incertidumbre de la medición.
Problemas, causas, controles y evidencias
| Problema | Causa probable | Acción de control | Evidencia de aceptación |
|---|---|---|---|
| El eje óptico se desplaza después de instalar la lente. | El soporte de la lente, la superficie de tope y la referencia de instalación externa no forman un sistema de ejes unificado | Cierre los orificios interiores clave y las caras de los extremos al mismo tiempo según los estándares funcionales y revise la excentricidad y la inclinación después del ensamblaje. | Plano de línea base, descentramiento circular, verticalidad de la cara final y datos de centrado del ensamblaje |
| Las roscas son aceptables pero el grupo de lentes está inclinado. | El eje de la rosca no es axial con el porta lentes o la precarga de bloqueo es desigual | Controlar la rosca con respecto al eje funcional y verificar la secuencia de bloqueo y el torque. | Registros de calibre de rosca, relación de eje y reprueba antes y después del bloqueo |
| Calificado a temperatura ambiente pero la temperatura varía durante el uso. | La expansión térmica de la lente, el cilindro de la lente y la capa adhesiva no coinciden | Establezca un presupuesto de error de temperatura y preserve el espacio de compensación radial y axial | Coeficiente de material, ciclo de temperatura y resultados de nuevas pruebas óptico-mecánicas. |
Primero convierta el eje óptico en un dato mecánico mecanizable.
La herramienta de torneado no puede identificar directamente el eje óptico de la lente. El diseño debe establecer una referencia mecánica utilizando la superficie cilíndrica del soporte de la lente, la superficie del extremo del tope, el tope de posicionamiento o la superficie de montaje externa, y explicar cómo estas características representan el eje óptico. Si se alinean diferentes monturas de lentes por separado, incluso si sus respectivas aperturas están calificadas, el conjunto de lentes aún puede estar excéntrico e inclinado.
El nivel de micras debe caer en la caracterización y el presupuesto de errores.
La "precisión ultraalta" no se puede escribir simplemente como un valor ± unificado. El diámetro del soporte de la lente, la redondez, la cilindricidad, la perpendicularidad de la cara del extremo, el eje de la rosca y la interfaz de montaje tienen diferentes efectos en la imagen y deben asignarse mediante un análisis de tolerancia óptica. La resolución del calibre tampoco es igual a la incertidumbre de la medición, y la temperatura, la sujeción, el ajuste y la repetibilidad se evalúan cerca de los límites de las especificaciones.
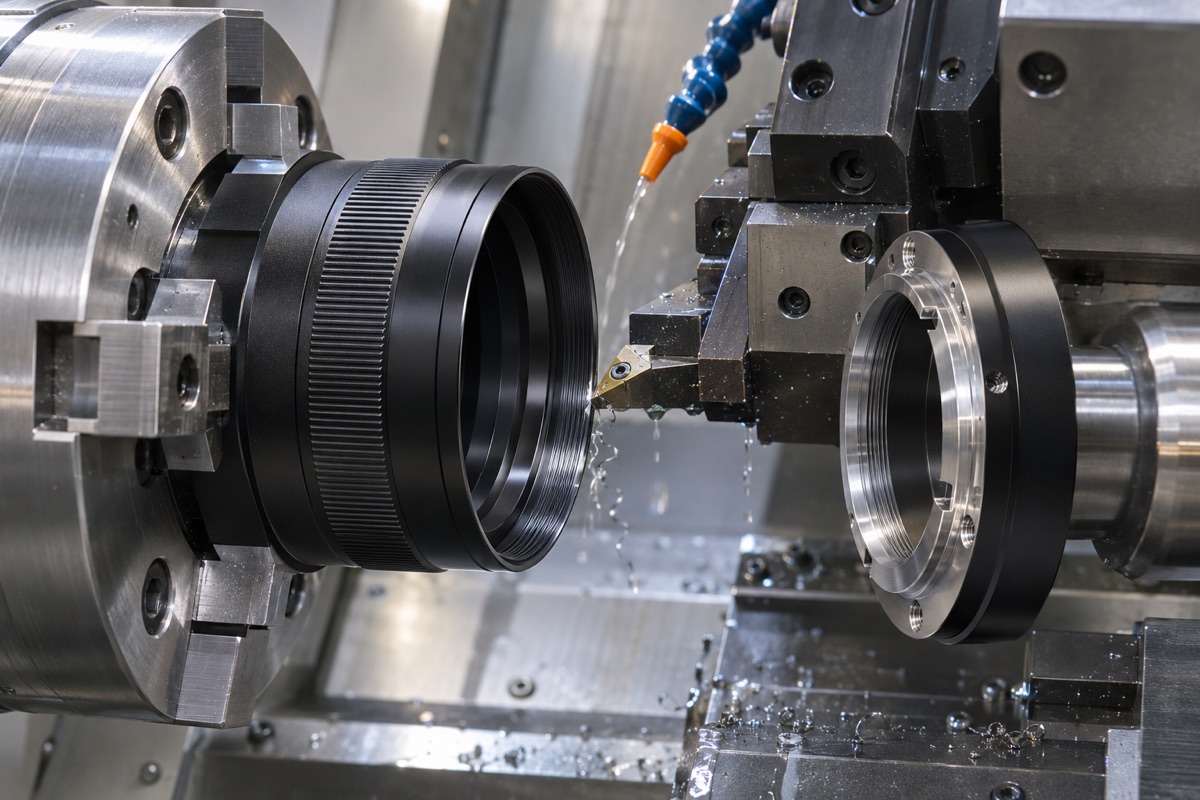
Las monturas, pestañas y roscas de lentes clave deben mecanizarse alrededor de un eje funcional unificado.
Un cierre de referencia tiene prioridad sobre múltiples alineaciones
El cilindro de lente rotacionalmente simétrico puede priorizar el acabado de orificios interiores clave, caras de tope y círculos exteriores de referencia en la misma sujeción, lo que reduce la conversión de datos. Cuando se requieren interfaces refrentadas o fresadas, se debe utilizar un posicionamiento de referencia funcional completo y verificar la alineación repetida. El cilindro de la lente de paredes delgadas también debe limitar la fuerza de sujeción del portabrocas para evitar la deformación después de que se califica el estado de sujeción y se suelta la abrazadera.
Los hilos de precisión y las estructuras de bloqueo también cambian el eje óptico.
No basta con pasar las especificaciones de paso y parada para la rosca del anillo de presión. Si la rosca es excéntrica con respecto al soporte de la lente, la cara del extremo no es vertical o el anillo de presión hace contacto de manera desigual, puede causar que la lente se incline debido a la fuerza. Se debe controlar el eje de la rosca, la cara del extremo del anillo de presión, la posición de contacto y la secuencia de bloqueo y, si es necesario, se deben registrar los cambios de excentricidad, inclinación o frente de onda antes y después del bloqueo.
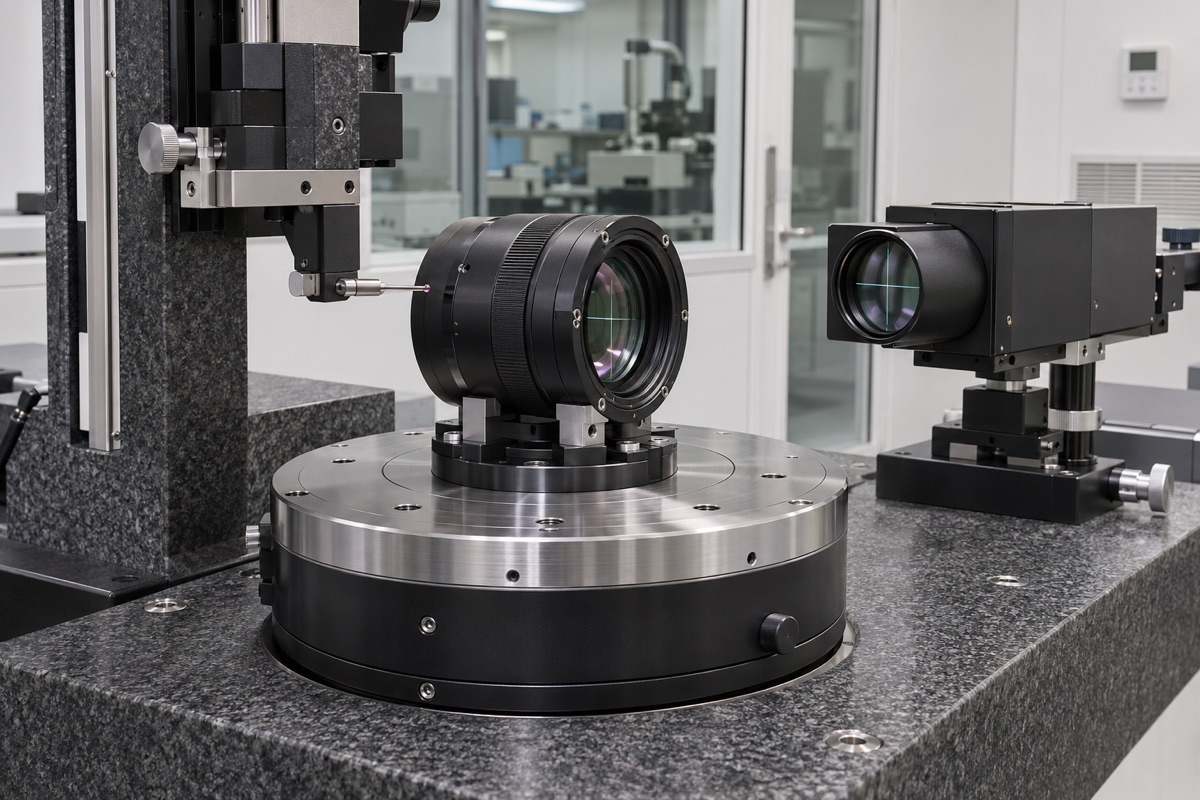
Las conclusiones a nivel micrométrico requieren un estado de medición, métodos e incertidumbres claros.
Los materiales, las superficies y la limpieza influyen en la estabilidad a largo plazo.
Las aleaciones de aluminio, el acero inoxidable, las lentes y las capas adhesivas tienen diferentes expansiones térmicas y los cambios de temperatura pueden cambiar el espacio y la precarga. El acabado negro también cambia las dimensiones y las condiciones de contacto. Después del procesamiento, el área de contacto óptico debe desbarbarse, limpiarse y protegerse para evitar que la acumulación de partículas o capas de ánodo se conviertan en una fuente de inclinación del ensamblaje.
La inspección del procesamiento y la verificación óptica deben estar relacionadas.
Se utilizan mediciones de calibre de redondez, CMM y descentramiento para verificar las características mecánicas, y se utilizan pruebas de excentricidad, inclinación o imágenes posteriores al ensamblaje para verificar la funcionalidad del sistema. OEMach (OEMach) recomienda que el valor medido real de la pieza coincida con el resultado del ensamblaje para determinar si el error proviene del procesamiento, la lente, el bloqueo o la temperatura.
Resumen
Primero establezca un punto de referencia óptico-mecánico reproducible y luego controle el soporte de la lente, el tope, la rosca y la interfaz externa; El procesamiento, la limpieza, el montaje y la verificación óptica deben formar la misma cadena de evidencia. El proceso específico aún debe confirmarse combinando el eje óptico, la referencia mecánica, el soporte de la lente, la cara de tope, la rosca, la precarga de bloqueo, la temperatura y la incertidumbre de la medición.
FAQ
¿El nivel de micras es igual a ±0,001 mm para todas las dimensiones?
No. Las características críticas y los presupuestos de error deben ser determinados por la función óptica, y un ajuste excesivo de las dimensiones no críticas aumentará el costo y el tiempo del ciclo.
¿Se puede inspeccionar el soporte de la lente utilizando únicamente el medidor de diámetro interior?
Los medidores de orificios pueden verificar las tendencias dimensionales, pero las relaciones de redondez, cilindricidad, ejes y caras requieren medidas coincidentes de formas o coordenadas.
¿Es necesario volver a realizar la prueba después del anodizado negro?
Necesario. Los revestimientos y enmascaramientos pueden alterar los ajustes y las caras, y las dimensiones y el ajuste críticos deben verificarse en la condición final.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.