
Die hohe Festigkeit von 7075 bedeutet nicht, dass es nach der Verarbeitung stabil bleibt. T6-, T651-, Blech-, Stangen- und Schmiedeteile haben unterschiedliche Herstellungsgeschichten, und große Anteile an asymmetrischem Abtrag können Restspannungen im Rohling freisetzen und zu Verformungen führen.
Legierung, Produktform und Status während der Beschaffung sperren; Verwenden Sie Materialien mit geringer Eigenspannung, symmetrischem Schichtabtrag, grober und feiner Trennung, spannungsarmer Klemmung und erneutem Test im freien Zustand für Strukturen mit hoher Abtragsrate. Für Änderungen der Wärmebehandlung ist eine Material- und Designgenehmigung einzuholen. Der spezifische Prozess muss noch durch eine Kombination aus 7075-Legierungs- und Zustandszertifizierung, Unterschieden zwischen T6 und T651, Rohlingseigenspannung, Entfernungssymmetrie, Klemmkraft, Temperatur, Stabilisierungszeit und Tests im freien Zustand bestätigt werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Strukturteile verbiegen sich nach großem Materialabtrag | Eigenspannungen im Blech gleichen sich bei asymmetrischer Entfernung wieder aus | Überprüfen Sie den Materialstatus, entfernen Sie Materialien symmetrisch in Schichten und trennen Sie grobe und feine Materialien | Materialzertifizierung, Freizustandskonturen und Randaufzeichnungen in jeder Phase |
| Qualifiziert beim Spannen, aber nach dem Lösen außerhalb der Toleranz. | Durch erzwungenes Abflachen oder lokales Klemmen des Werkzeugs kommt es zu einer elastischen Verformung | Verwenden Sie wiederholbare, spannungsarme Stützen und führen Sie erneute Tests ohne Klemmung durch | Stützposition, Spannreihenfolge und Messung vor und nach dem Entspannen |
| Leistung oder Größe können nach der Wiedererwärmungsbehandlung nicht kontrolliert werden | Unerlaubte Veränderungen des Werkstoffzustandes und das Einbringen neuer Abschreck- und Alterungsverformungen | Der Wärmebehandlungsplan muss von den Material- und Designanforderungen genehmigt und erneut validiert werden | Materialspezifikationen, Wärmebehandlungsaufzeichnungen, mechanische Eigenschaften und erneute Maßprüfung |
Unterscheiden Sie zunächst zwischen 7075-T6 und dem jeweiligen Lieferstatus
7075 steht für das Legierungssystem und T6 steht für künstliche Alterung nach Lösungsglühen; Die übliche T651 für Bleche umfasst auch eine Zugspannungsentlastung. Unterschiedliche Produktformen, -dicken und Einkaufsspezifikationen entsprechen unterschiedlichen Eigenschaften und Eigenspannungen. Der sogenannte „Aerospace Grade“ ist kein eigenständiger technischer Standard. Das Projekt muss auf Materialqualität, Status, Spezifikationen und Wärmechargenzertifikat basieren.
Restspannungen gleichen sich nach der Entfernung wieder aus
Dicke Bleche bilden beim Walzen, Abschrecken, Strecken und Richten eine Spannungsverteilung. Wenn das meiste Material aus einem großen Hohlraum oder Rahmen entfernt wird, wird das ursprüngliche Gleichgewicht gestört und das Teil kann sich verbiegen oder verdrehen. Kaiser Data verwendet eine 7075-T651-Platte mit geringer Eigenspannung, um die Verarbeitungsstabilität zu verbessern. Allerdings muss jedes Material noch in Kombination mit Geometrie, Dicke und Abtragsverhältnis überprüft werden.
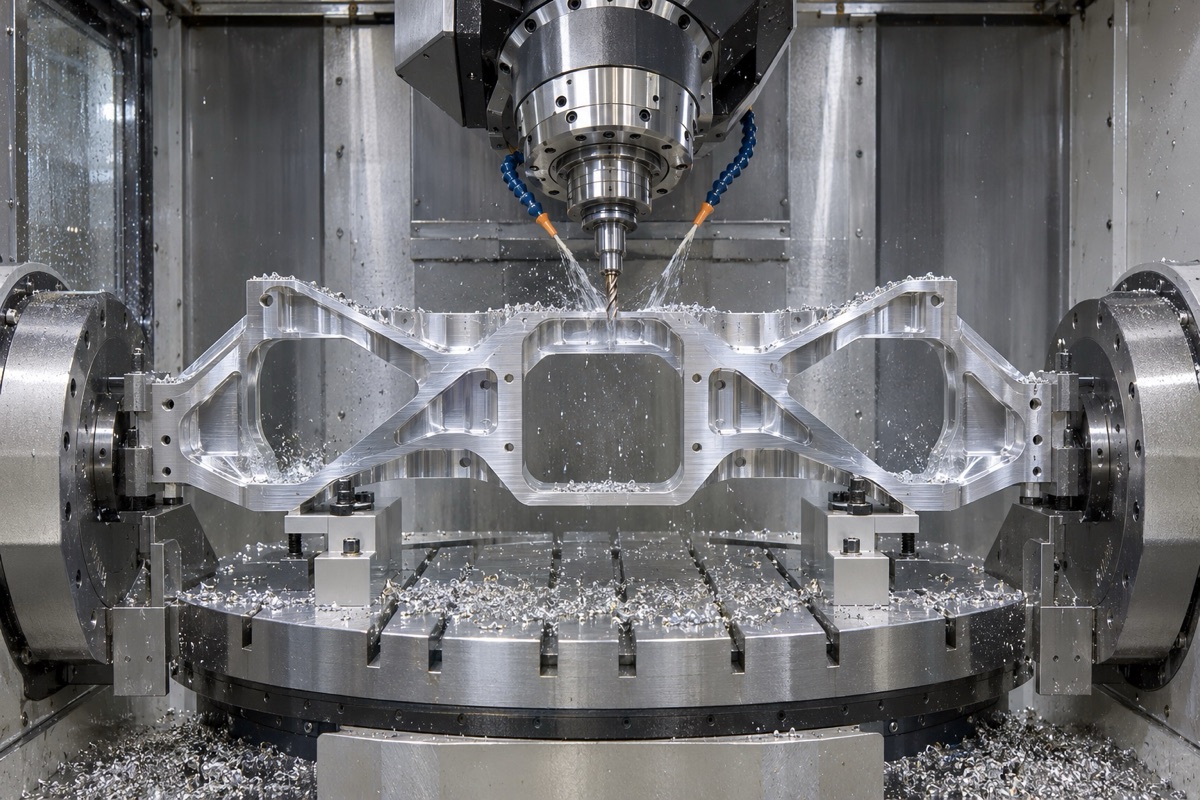
Eine ausgewogene Entfernung trägt dazu bei, Verformungen zu reduzieren, die durch Restspannungsabbau verursacht werden.
Ein symmetrischer schichtweiser Abtrag ist besser als einseitiges Aushöhlen
Bei der Grobbearbeitung sollten die Materialien so weit wie möglich abwechselnd in gegenüberliegenden Bereichen entfernt werden, die Tiefe und der lokale Temperaturanstieg jeder Schicht sollten kontrolliert werden und ein gleichmäßiger Halbschlichtspielraum sollte beibehalten werden. Nachdem der Hauptabtrag abgeschlossen ist, wird die Klemmung gelöst, die Form unter der angegebenen Auflage und Temperatur gemessen und die Endverteilung entsprechend den tatsächlichen Änderungen korrigiert. Das Graben einer Seite nach der anderen am fertigen Produkt führt dazu, dass sich die Verformung auf die Endphase konzentriert.
Durch Klemmung und Bezug sollte eine erzwungene Abflachung vermieden werden
Die Steifigkeit von 7075 ist immer noch begrenzt und der lange und dünne Rahmen federt zurück, wenn er nach dem Abflachen und Bearbeiten gelöst wird. Die Werkzeuge sollten starre Verbindungen unterstützen, eine wiederholbare, spannungsarme Klemmung ermöglichen und saubere und konsistente Verriegelungssequenzen gewährleisten. Die in den Zeichnungen angegebenen endgültigen Ebenheiten, Lochlagen und Konturen werden im freien oder montierten Zustand übernommen.
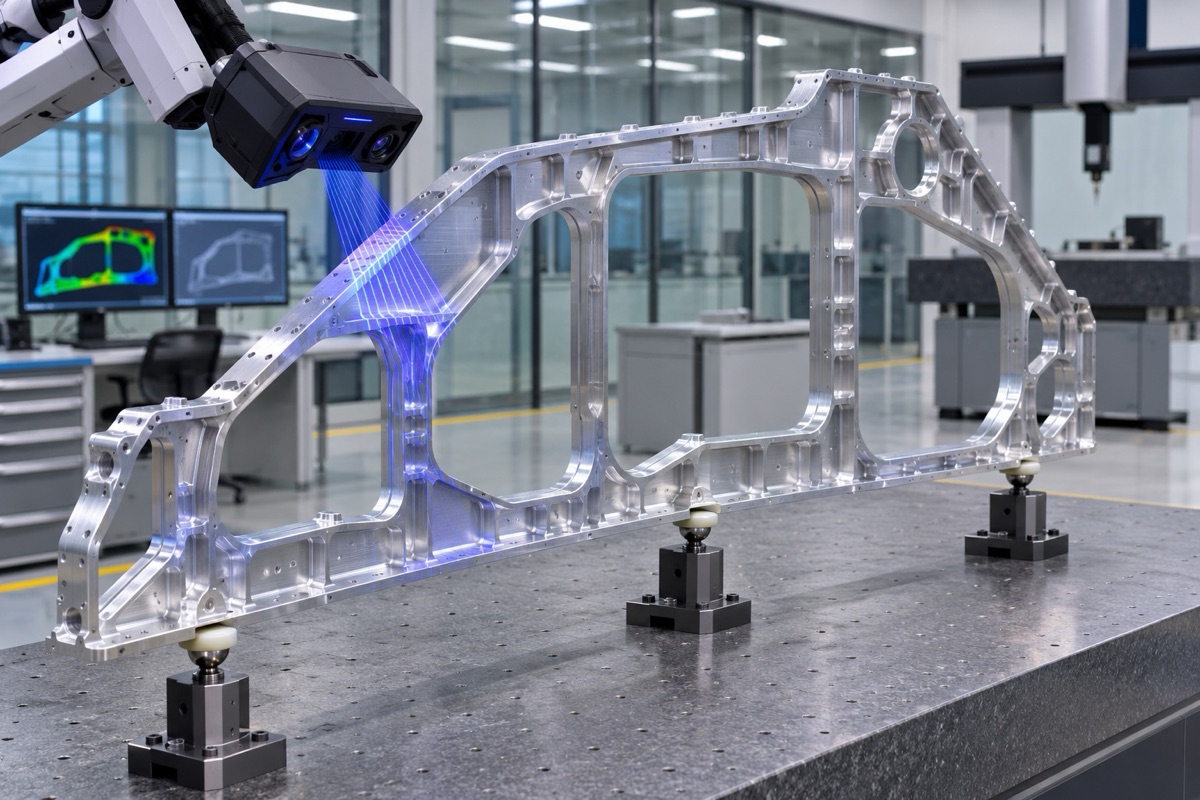
Die Form nach dem Lösen ist das wichtigste Überprüfungsergebnis der Anti-Deformations-Strategie.
Auch Temperatur und Werkzeugwärmeeintrag verändern die Abmessungen
Aluminiumlegierungen dehnen sich aufgrund der Wärmeausdehnung erheblich aus und lange Teile können sichtbare Änderungen der Temperaturunterschiede zwischen Werkzeugmaschinen, Reinigungs- und Dosierkammern verursachen. Scharfe Werkzeuge, stabile Spanabfuhr und angemessene Schnittlasten tragen dazu bei, lokale Hitze zu reduzieren. Vor dem Fertigstellen und Messen sollte den Teilen eine ausreichende Stabilisierungszeit gegeben werden und die Temperatur- und Kompensationsregeln sollten aufgezeichnet werden.
Betrachten Sie die selbstsekundäre Wärmebehandlung nicht als allgemeine Formkorrektur
Die Auflösung, Abschreckung oder Alterung von Teilen, die sich bereits im T6- oder T651-Zustand befinden, verändert Materialeigenschaften, Eigenspannungen, Korrosionsverhalten und Abmessungen und erfordert möglicherweise eine erneute Zertifizierung der Einhaltung der Materialspezifikationen. OEMach empfiehlt, dass alle Änderungen an der Wärmebehandlung hinsichtlich Design, Materialien und Qualität gemeinsam genehmigt werden. Die Vermeidung von Verformungen bei der Verarbeitung sollte sich zunächst auf den Materialzustand, das Entfernen und das Spannen konzentrieren.
Zusammenfassung
Legierung, Produktform und Status während der Beschaffung sperren; Verwenden Sie Materialien mit geringer Eigenspannung, symmetrischem Schichtabtrag, grober und feiner Trennung, spannungsarmer Klemmung und erneutem Test im freien Zustand für Strukturen mit hoher Abtragsrate. Für Änderungen der Wärmebehandlung ist eine Material- und Designgenehmigung einzuholen. Der spezifische Prozess muss noch durch eine Kombination aus 7075-Legierungs- und Zustandszertifizierung, Unterschieden zwischen T6 und T651, Rohlingseigenspannung, Entfernungssymmetrie, Klemmkraft, Temperatur, Stabilisierungszeit und Tests im freien Zustand bestätigt werden.
FAQ
Können 7075-T6 und 7075-T651 direkt ausgetauscht werden?
Ohne Bestätigung der Design- und Beschaffungsspezifikationen ist ein direkter Austausch nicht möglich. T651 beinhaltet eine Stressabbaubehandlung, außerdem müssen Produktform und Leistungsanforderungen überprüft werden.
Kann die natürliche Platzierung der Bearbeitungszentrumsanordnung jeglichen Stress beseitigen?
Nein. Die Platzierung kann eine Stabilisierung der Temperatur oder einer teilweisen Verformung ermöglichen, beseitigt jedoch nicht automatisch alle Materialeigenspannungen.
Kann es durch Abflachen nach der Verformung geliefert werden?
Es darf nur verwendet werden, wenn die Zeichnungen und die technische Bewertung dies zulassen und die Nachweisleistung nicht beeinträchtigt wird. Qualifizierte Messwerte nach der Klemmung dürfen die Ergebnisse im freien Zustand nicht ersetzen.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.