
La alta resistencia del 7075 no significa que será estable después del procesamiento. T6, T651, placas, barras y piezas forjadas tienen diferentes historiales de fabricación, y grandes proporciones de eliminación asimétrica pueden liberar tensiones residuales en la pieza en bruto y provocar deformación.
Bloquear la aleación, la forma y el estado del producto durante la adquisición; utilice materiales de baja tensión residual, eliminación de capas simétricas, separación gruesa y fina, sujeción de baja tensión y nueva prueba de estado libre para estructuras con alta tasa de eliminación. Los cambios en el tratamiento térmico deben obtener la aprobación del material y del diseño. El proceso específico aún debe confirmarse combinando la aleación 7075 y la certificación de condición, las diferencias entre T6 y T651, la tensión residual en blanco, la simetría de eliminación, la fuerza de sujeción, la temperatura, el tiempo de estabilización y las pruebas de estado libre.
Problemas, causas, controles y evidencias
| Problema | Causa probable | Acción de control | Evidencia de aceptación |
|---|---|---|---|
| Las piezas estructurales se doblan después de una gran proporción de eliminación de material. | Tensiones residuales en el reequilibrio de la lámina con eliminación asimétrica. | Verifique el estado del material, elimine los materiales simétricamente en capas y separe los materiales gruesos y finos. | Certificación de materiales, contornos de estado libre y registros de márgenes en cada etapa. |
| Calificado durante la sujeción pero fuera de tolerancia después de aflojar. | El aplanamiento forzado o la sujeción local de las herramientas introduce deformación elástica | Utilice soportes repetibles de baja tensión y realice nuevas pruebas sin abrazaderas. | Posición del soporte, secuencia de sujeción y medición antes y después de soltar |
| El rendimiento o el tamaño no se pueden controlar después del tratamiento de recalentamiento. | Cambios no autorizados en el estado del material e introducción de nuevas deformaciones por enfriamiento y envejecimiento. | El plan de tratamiento térmico debe ser aprobado y revalidado por Requisitos de Materiales y Diseño. | Especificaciones de materiales, registros de tratamientos térmicos, propiedades mecánicas y reinspección dimensional. |
Primero distinga entre 7075-T6 y el estado de suministro específico
7075 representa el sistema de aleación y T6 representa el envejecimiento artificial después del tratamiento térmico de la solución; el T651 común para placas también incluye alivio de tensión de tracción. Las diferentes formas, espesores y especificaciones de compra de los productos corresponden a diferentes propiedades y tensiones residuales. El llamado "grado aeroespacial" no es una norma técnica independiente. El proyecto debe basarse en el grado del material, el estado, las especificaciones y el certificado del lote de calor.
Las tensiones residuales se reequilibran después de la eliminación.
Las placas gruesas forman una distribución de tensiones durante el laminado, templado, estiramiento y enderezamiento. Cuando se retira la mayor parte del material de una cavidad o marco grande, el equilibrio original se altera y la pieza puede doblarse o torcerse. Los datos de Kaiser utilizan la placa de baja tensión residual 7075-T651 para mejorar la estabilidad del procesamiento, pero cualquier material aún debe verificarse en combinación con la geometría, el espesor y la relación de eliminación.
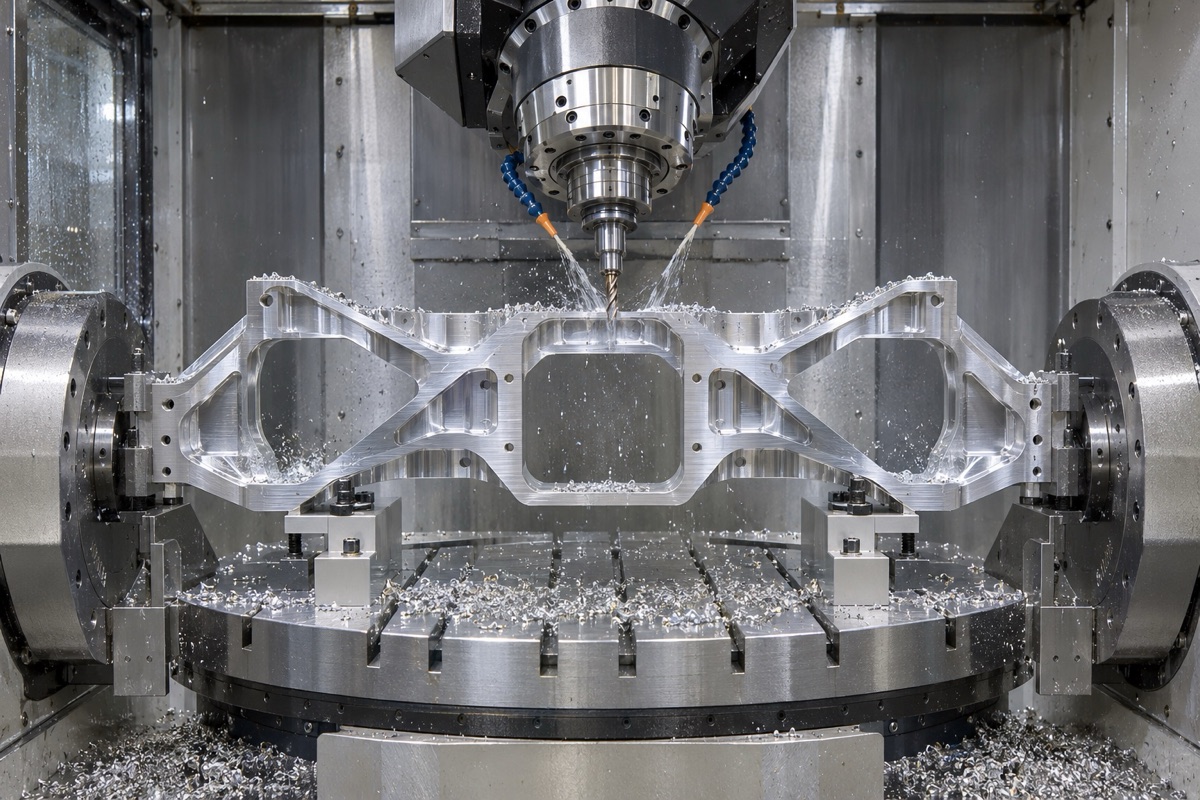
La eliminación equilibrada ayuda a reducir la distorsión causada por el alivio de la tensión residual.
La eliminación de capas simétricas es mejor que el vaciado de un solo lado.
Durante el mecanizado de desbaste, los materiales se deben eliminar alternativamente en áreas opuestas tanto como sea posible, se debe controlar la profundidad y el aumento de temperatura local de cada capa y se debe conservar un margen uniforme de semiacabado. Una vez completada la extracción principal, se libera la sujeción, se mide la forma bajo el soporte y la temperatura especificados y se corrige la distribución del acabado de acuerdo con los cambios reales. Excavar un lado a la vez hasta llegar al producto terminado tiende a concentrar la deformación en la etapa final.
La sujeción y el punto de referencia deben evitar el aplanamiento forzado
La rigidez del 7075 aún es limitada y el marco largo y delgado recuperará su forma cuando se afloje después de ser aplanado y procesado. Las herramientas deben soportar uniones rígidas, utilizar sujeción repetible de baja tensión y mantener secuencias de bloqueo limpias y consistentes. La planitud final, la ubicación de los agujeros y los contornos se aceptarán en el estado libre o ensamblado especificado en los planos.
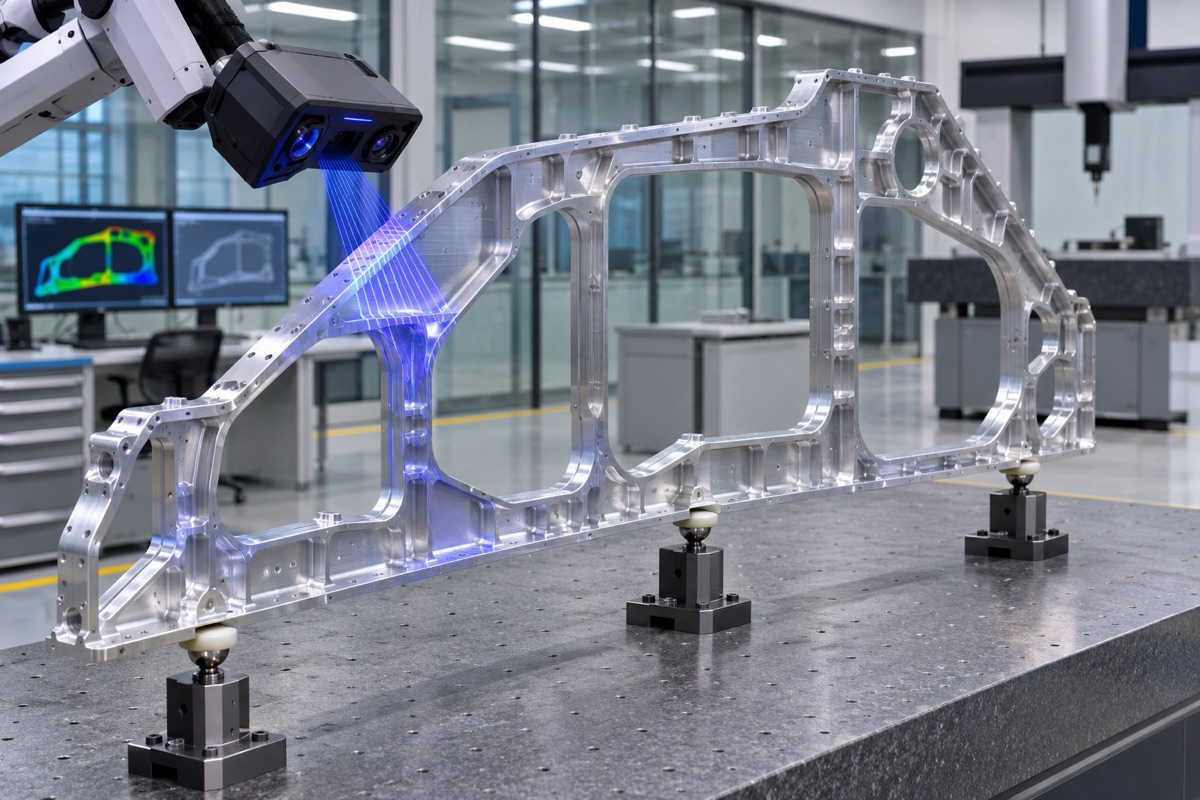
La forma después de soltar es el resultado de verificación clave de la estrategia antideformación.
La temperatura y el aporte de calor de la herramienta también cambian las dimensiones.
Las aleaciones de aluminio se expanden significativamente debido a la expansión térmica, y las piezas largas pueden producir cambios visibles en las diferencias de temperatura entre las máquinas herramienta, las cámaras de limpieza y dosificación. Las herramientas afiladas, la evacuación estable de virutas y las cargas de corte razonables ayudan a reducir el calor localizado. Antes de terminar y medir, se debe dar a las piezas suficiente tiempo de estabilización y se deben registrar las reglas de temperatura y compensación.
No trate el tratamiento térmico secundario como una corrección general de la forma.
La resolución, el enfriamiento o el envejecimiento de piezas que ya se encuentran en condiciones T6 o T651 cambiarán las propiedades del material, las tensiones residuales, el comportamiento de la corrosión y las dimensiones y pueden requerir una nueva certificación del cumplimiento de las especificaciones del material. OEMach recomienda que cualquier cambio en el tratamiento térmico sea aprobado conjuntamente por diseño, materiales y calidad; La prevención de deformaciones en el procesamiento debe centrarse primero en el estado del material, su extracción y sujeción.
Resumen
Bloquear la aleación, la forma y el estado del producto durante la adquisición; utilice materiales de baja tensión residual, eliminación de capas simétricas, separación gruesa y fina, sujeción de baja tensión y nueva prueba de estado libre para estructuras con alta tasa de eliminación. Los cambios en el tratamiento térmico deben obtener la aprobación del material y del diseño. El proceso específico aún debe confirmarse combinando la aleación 7075 y la certificación de condición, las diferencias entre T6 y T651, la tensión residual en blanco, la simetría de eliminación, la fuerza de sujeción, la temperatura, el tiempo de estabilización y las pruebas de estado libre.
FAQ
¿Se pueden intercambiar directamente 7075-T6 y 7075-T651?
El intercambio directo no es posible sin la confirmación del diseño y las especificaciones de adquisición. T651 incluye un tratamiento para aliviar el estrés y también es necesario verificar la forma del producto y los requisitos de rendimiento.
¿Puede la ubicación natural del centro de procesamiento eliminar todo el estrés?
No. La colocación puede permitir que se estabilice la temperatura o la deformación parcial, pero no elimina automáticamente todas las tensiones residuales del material.
¿Se puede entregar aplanando después de la deformación?
Sólo podrá utilizarse si los planos y la evaluación de ingeniería lo permiten y el desempeño de la verificación no se ve comprometido. No se permite que las lecturas calificadas después del sujeción reemplacen los resultados de estado libre.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.