
Ra0,4 bzw. Ra0,8 ist ein Messergebnis, keine Verarbeitungskennzeichnung, die nur durch die Futterformel bestimmt wird. Unterschiedliche Materialien, Oberflächenausrichtungen, Filterung und funktionale Anforderungen verändern den Prozess und die Schlussfolgerungen zur Akzeptanz.
Definieren Sie zunächst die Oberflächentextur und die Messspezifikationen und kontrollieren Sie dann den Rundlauf des Werkzeugs, die effektive Schneidkante, den Vorschub, die Zustellung, den thermischen Zustand der Maschine und die Spanabfuhr. Beweisen Sie anhand der ersten Teil- und Prozessdaten über die gesamte Werkzeuglebensdauer, dass das „Direktfräsen“ stabil und machbar ist. Der spezifische Prozess muss noch mit Funktionsflächen, Ra-Definition, Probenrichtung und Filterung, Werkzeugrundlauf, Vorschubtextur, thermischem Zustand der Maschine, Graten und Bestätigung der Messkonsistenz kombiniert werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Der Ra-Wert ist akzeptabel, aber die Dicht- oder Gleitleistung ist schlecht | Ra kann Richtungsabhängigkeit, Wellen, Gipfel und Täler sowie Defekte nicht beschreiben | Geben Sie gleichzeitig Faserrichtung, Kontur- oder Funktionsparameter sowie Erscheinungsfehler an | Messbedingungen, Profilkurven, Funktionstests und Aussehensprotokolle |
| Unterschiedliche Richtungen auf derselben Oberfläche führen zu unterschiedlichen Ergebnissen | Die Stiftrichtung stimmt nicht mit der Verarbeitungstextur, der Abtastlänge oder der Filterung überein | Feste Messrichtung und Spezifikationsoperatoren in Zeichnungen und Prüfverfahren | Gerätestatus, Ausrichtung, Filterung, Auswertungslänge und Wiederholungsdaten |
| Ra0,4 für den ersten Artikel, wird aber schubweise immer schlechter | Werkzeugunrundheit, Verschleiß, thermische Drift oder Spanriefen | Kontrollieren Sie den Werkzeugstatus, den Rundlauf und die thermischen Bedingungen und nutzen Sie Trends, um Werkzeugänderungen zu bestimmen | Rundlauf, Rauheitstrends, Verschleiß und Oberflächenfotos |
Schreiben Sie zunächst die vollständigen Anforderungen von Ra
ISO 21920-2 definiert die Oberflächentexturparameter der Konturmethode und ISO 21920-3 spezifiziert den Spezifikationsoperator. Zusätzlich zum Ra-Wert sollten die Zeichnungen auch die anwendbare Oberfläche, Texturrichtung, Messrichtung, Filter- oder Verschachtelungsindex und Bewertungslänge klar angeben. Bei Messung entlang des Messermusters und quer zum Messermuster können die Ergebnisse erheblich unterschiedlich sein; Allein das Schreiben von „Glätte Ra0,4“ kann leicht zu Akzeptanzstreitigkeiten führen.
Ra kann nicht alle Funktionsrisiken beschreiben
Ra ist der arithmetische Mittelwert des Profils und kann nicht allein Wellen, einzelne tiefe Kratzer, Spitzen- und Talmorphologie, Richtungsabhängigkeit oder Versiegelungspfade ausdrücken. Dichtungsflächen, Gleitflächen, optische Montageflächen und optische Oberflächen erfordern möglicherweise auch Kontur-, Ebenheits-, Faserrichtungs-, Fehlergrenzen- und Funktionsprüfungen. Voraussetzung für den Verzicht auf das Polieren ist, dass das Fräsergebnis diese funktionellen Anforderungen erfüllt.
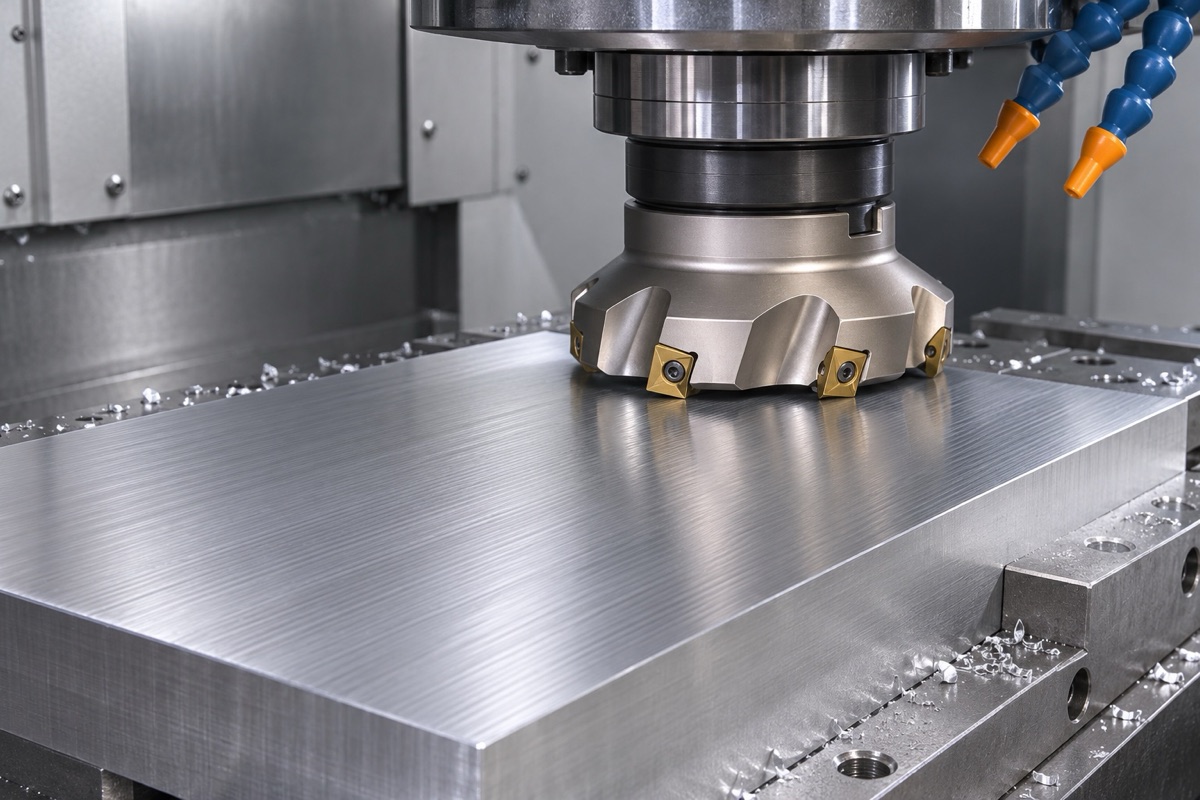
Werkzeugrundlauf, effektive Schneide und stabiler Vorschub bestimmen die Oberflächenbeschaffenheit.
Der Werkzeugrundlauf ermöglicht es einem Teil der Kante, die gesamte Endbearbeitung durchzuführen
Wenn der Planlauffehler eines Planfräsers oder eines mehrschneidigen Werkzeugs groß ist, dominiert die höchste Schneide die Oberfläche und ihr Verschleiß verändert schnell die Rauheit. Die Spindel, der Werkzeughalter, der Werkzeugkörper und der Plattensitz sollten auf Sauberkeit überprüft werden, die Wiederholbarkeit der Werkzeuginstallation sollte kontrolliert werden und es sollten geeignete Endbearbeitungseinsätze und Schneidmethoden verwendet werden. Werkzeugverlängerung, Maschinenvibration und Werkstückunterstützung können ebenfalls periodische Texturen erzeugen.
Vorschub, Schritt und Haltung wirken zusammen, um die Oberfläche zu erzeugen
Sandvik-Daten weisen darauf hin, dass sich Vorschub, Schnitttiefe, Werkzeugrundlauf und Werkzeugneigung alle auf gekrümmte und konturgefräste Oberflächen auswirken. Eine Verringerung des Vorschubs oder der Schrittlänge kann in der Regel das theoretische Werkzeugmuster verringern, eine zu geringe Schnittstärke kann jedoch zu Reibung führen und die Spanansammlung beschleunigen. Das stabile Fenster sollte innerhalb des zulässigen Bereichs des Materials, des Werkzeugs und der Werkzeugmaschine liegen, anstatt die Parameter unendlich zu reduzieren.
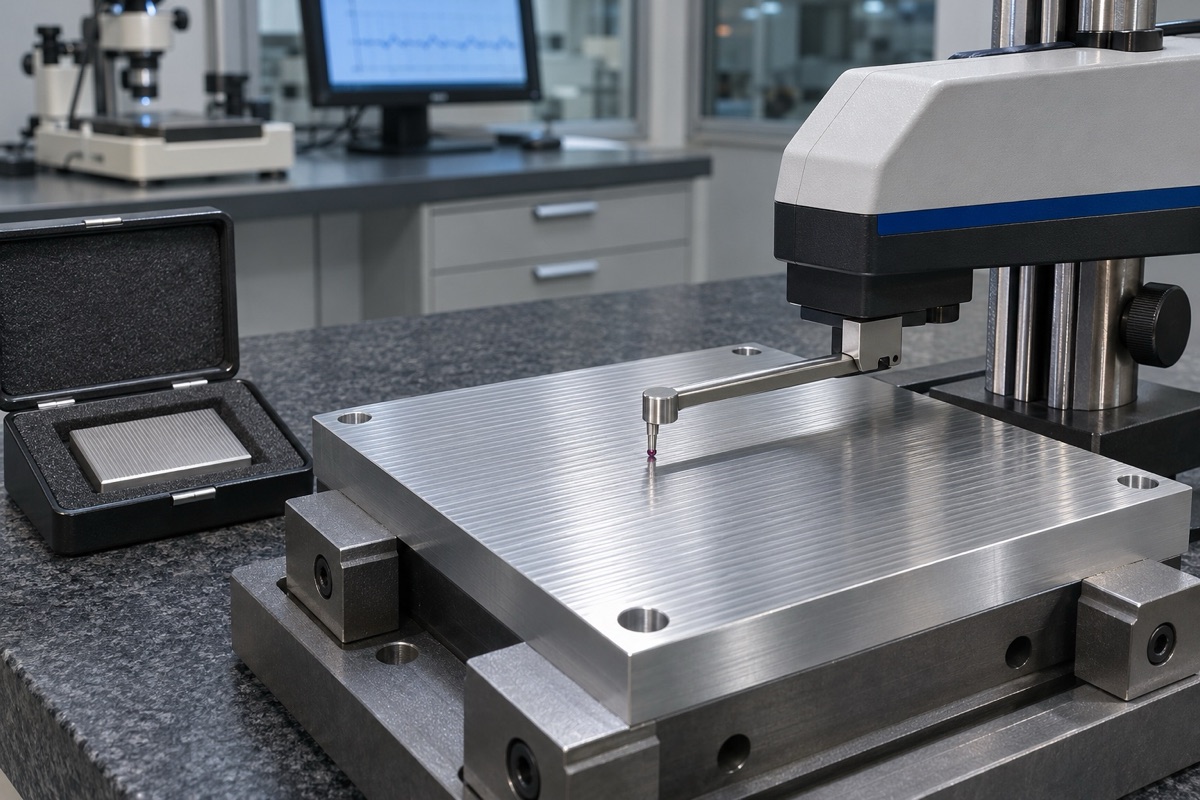
Ra-Ergebnisse müssen an Richtung, Filterung, Auswertungslänge und Gerätestatus gebunden sein.
Die thermischen Bedingungen und die Spanabfuhr bestimmen die Chargenstabilität
Bessere Messwerte lassen sich leicht erzielen, wenn das erste Stück kalt, das Werkzeug neu und die Oberfläche sauber ist. Wärmedrift, Verschleiß und sekundäre Spankratzer in der Charge verändern die Ergebnisse. Vorwärm-, Werkzeugstandzeit-, Kühl- und Reinigungsmethoden sollten am ersten, mittleren und Ende der Lebensdauer spezifiziert und getestet werden. Späne und Ölfilme müssen vor der Messung entfernt werden und die Ergebnisse können durch manuelles Polieren nicht verändert werden.
Der Titel ist eine bedingte Methode, kein bedingungsloses Versprechen
„Kein Nachpolieren erforderlich“ gilt nur für bewährte Materialien, Strukturen, Werkzeuge, Werkzeugmaschinen und Funktionsoberflächen. OEMach (OEMach) empfiehlt, eine repräsentative Oberfläche für Testschnitte zu verwenden und Parameter, Rundlauf, Rauheitsprofil und Aussehensnachweise zu speichern, bevor entschieden wird, ob das Polieren abgebrochen werden soll. Ohne Überprüfung kann Ra0,4 für kein Teil versprochen werden.
Zusammenfassung
Definieren Sie zunächst die Oberflächentextur und die Messspezifikationen und kontrollieren Sie dann den Rundlauf des Werkzeugs, die effektive Schneidkante, den Vorschub, die Zustellung, den thermischen Zustand der Maschine und die Spanabfuhr. Beweisen Sie anhand der ersten Teil- und Prozessdaten über die gesamte Werkzeuglebensdauer, dass das „Direktfräsen“ stabil und machbar ist. Der spezifische Prozess muss noch mit Funktionsflächen, Ra-Definition, Probenrichtung und Filterung, Werkzeugrundlauf, Vorschubtextur, thermischem Zustand der Maschine, Graten und Bestätigung der Messkonsistenz kombiniert werden.
FAQ
Ist Ra0,4 definitiv besser als Ra0,8?
Nicht unbedingt. Funktion, Kosten und andere Oberflächenparameter sollten berücksichtigt werden. Übermäßiges Anziehen erhöht die Schwierigkeit bei der Herstellung und Messung.
Kann die gesamte Nachbearbeitung entfallen, nachdem das direkte Fräsen Ra0,4 erreicht hat?
Es lässt sich nicht verallgemeinern. Beachten Sie auch die Anforderungen an Entgratung, Reinigung, Korrosionsbeständigkeit, Versiegelung und Aussehen.
Kann ein Messwert des Rauheitsmessers als Chargenschluss verwendet werden?
Nein. Messungen sollten in der angegebenen Richtung und unter den angegebenen Bedingungen wiederholt werden und die Werkzeuglebensdauer und Chargentrends sollten beobachtet werden.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.