
Ra0.4 o Ra0.8 es un resultado de medición, no una etiqueta de procesamiento determinada únicamente por la fórmula del alimento. Diferentes materiales, orientaciones de superficies, filtrado y requisitos funcionales cambiarán el proceso y las conclusiones de aceptación.
Primero defina la textura de la superficie y las especificaciones de medición, luego controle el descentramiento de la herramienta, el filo efectivo, el avance, el paso, el estado térmico de la máquina herramienta y la evacuación de viruta; demostrar que el "fresado directo" es estable y factible a través de los datos de la primera parte y del proceso a lo largo de la vida útil de la herramienta. El proceso específico aún debe combinarse con las superficies funcionales, la definición de Ra, la dirección de muestreo y el filtrado, la desviación de la herramienta, la textura de la alimentación, el estado térmico de la máquina herramienta, las rebabas y la confirmación de la consistencia de las mediciones.
Problemas, causas, controles y evidencias
| Problema | Causa probable | Acción de control | Evidencia de aceptación |
|---|---|---|---|
| La lectura de Ra es aceptable pero el rendimiento de sellado o deslizamiento es deficiente | Ra no puede describir direccionalidad, ondulaciones, picos y valles y defectos. | Especifique simultáneamente la dirección de la fibra, el contorno o los parámetros funcionales y los defectos de apariencia. | Condiciones de medición, curvas de perfil, pruebas funcionales y registros de apariencia. |
| Diferentes direcciones en la misma superficie dan diferentes resultados. | La dirección del lápiz no coincide con la textura de procesamiento, la longitud del muestreo o el filtrado. | Operadores de dirección de medición fija y especificación en dibujos y procedimientos de inspección. | Estado del instrumento, orientación, filtrado, duración de la evaluación y datos repetidos. |
| Ra0,4 para el primer artículo, pero empeora gradualmente en lotes | Desviación de la herramienta, desgaste, deriva térmica o rayado de viruta | Controle el estado de la herramienta, el descentramiento y las condiciones térmicas y utilice las tendencias para determinar los cambios de herramienta. | Desviación, tendencias de rugosidad, desgaste y fotografías de superficies. |
Primero escribe los requisitos completos de Ra.
ISO 21920-2 define los parámetros de textura de la superficie del método de contorno e ISO 21920-3 especifica el operador de especificación. Además del valor Ra, los dibujos también deben indicar claramente la superficie aplicable, la dirección de la textura, la dirección de medición, el índice de filtrado o anidamiento y la longitud de evaluación. Si se miden a lo largo del patrón de la cuchilla y a lo largo del patrón de la cuchilla, los resultados pueden ser significativamente diferentes; El simple hecho de escribir "Suavidad Ra0.4" puede dar lugar fácilmente a disputas de aceptación.
Ra no puede describir todos los riesgos funcionales.
Ra es el parámetro medio aritmético del perfil y no puede expresar por sí solo ondulaciones, rayas profundas individuales, morfología de picos y valles, direccionalidad o trayectorias de sellado. Las superficies de sellado, las superficies deslizantes, las superficies de montaje óptico y las superficies de apariencia también pueden requerir pruebas de contorno, planitud, dirección de la fibra, límites de defectos y funcionales. El requisito previo para eliminar la necesidad de pulir es que los resultados del fresado cumplan con estos requisitos funcionales.
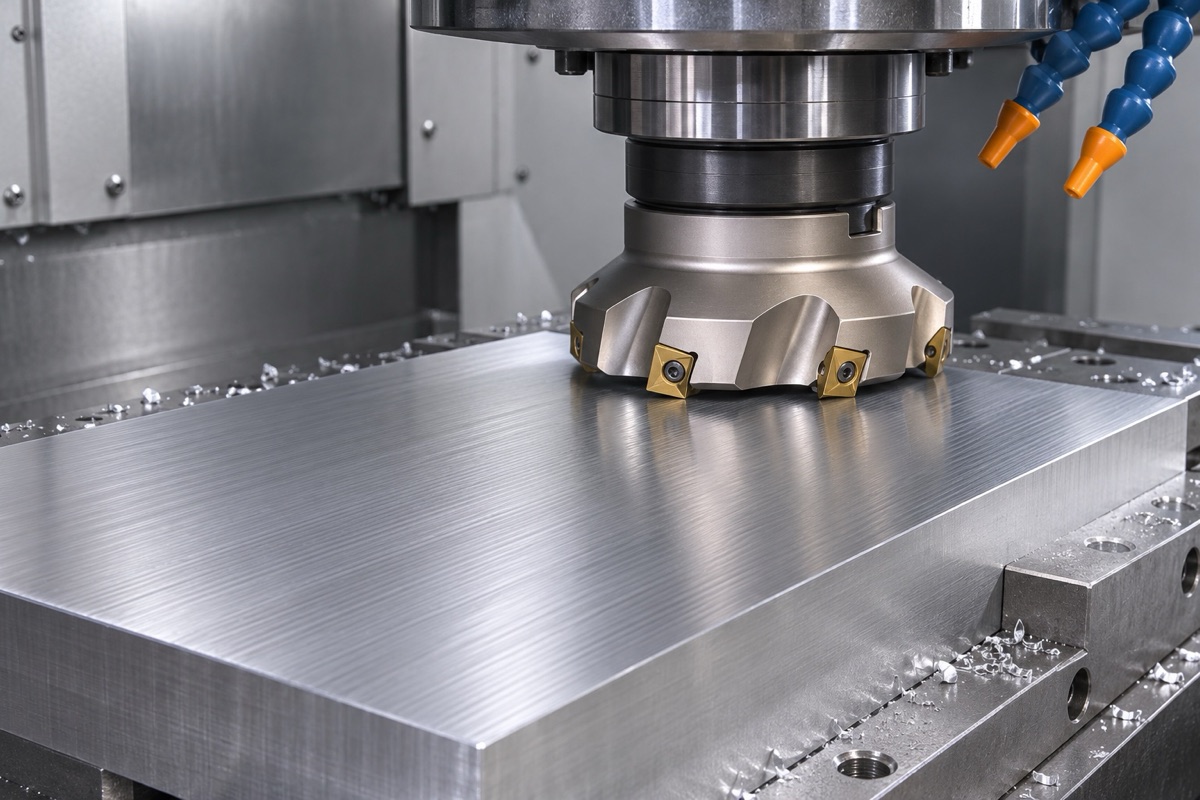
La desviación de la herramienta, el borde efectivo y el avance estable determinan la textura de la superficie.
El descentramiento de la herramienta permite que parte del borde realice todo el acabado.
Si el descentramiento axial de una fresa de planear o una herramienta de múltiples filos es grande, la hoja más alta dominará la superficie y su desgaste cambiará rápidamente la rugosidad. Se debe comprobar la limpieza del husillo, el portaherramientas, el cuerpo de la herramienta y el asiento del inserto, se debe controlar la repetibilidad de la instalación de la herramienta y se deben utilizar insertos de acabado y métodos de corte adecuados. La extensión de herramientas, la vibración de las máquinas herramienta y el soporte de la pieza de trabajo también pueden crear texturas periódicas.
La alimentación, el paso y la actitud trabajan juntos para generar la superficie.
Los datos de Sandvik señalan que el avance, la profundidad de corte, el descentramiento y la inclinación de la herramienta afectan las superficies fresadas curvas y de contorno. Reducir el avance o la longitud del paso generalmente puede reducir el patrón teórico de la herramienta, pero un espesor de corte demasiado pequeño puede generar fricción y acelerar la acumulación de viruta. La ventana estable debe encontrarse dentro del rango permitido del material, herramienta y máquina herramienta, en lugar de reducir infinitamente los parámetros.
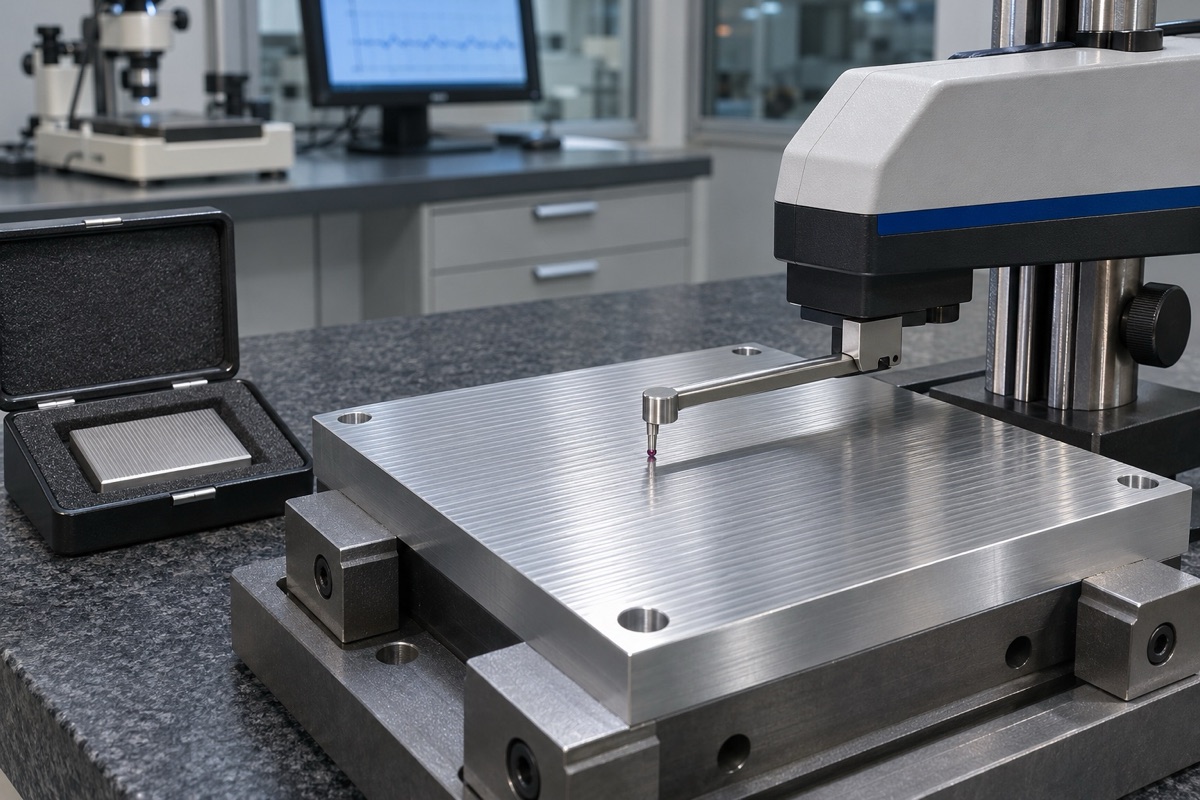
Los resultados de Ra deben estar vinculados a la dirección, el filtrado, la duración de la evaluación y el estado del instrumento.
Las condiciones térmicas y la eliminación de virutas determinan la estabilidad del lote.
Es fácil obtener mejores lecturas cuando la primera pieza está fría, la herramienta es nueva y la superficie está limpia. La deriva térmica, el desgaste y los rayones secundarios de las virutas en el lote cambiarán los resultados. Los métodos de precalentamiento, vida útil de la herramienta, enfriamiento y limpieza deben especificarse y probarse al principio, a la mitad y al final de su vida útil. Las virutas y las películas de aceite deben eliminarse antes de la medición y los resultados no se pueden cambiar mediante el pulido manual.
El título es un método condicional, no una promesa incondicional.
"No es necesario un pulido secundario" sólo es válido para materiales, estructuras, herramientas, máquinas herramienta y superficies funcionales probados. OEMach (OEMach) recomienda utilizar una superficie representativa para realizar pruebas de corte, guardar parámetros, descentramiento, perfil de rugosidad y evidencia de apariencia antes de decidir si cancelar el pulido; no puede prometer Ra0.4 para ninguna pieza sin verificación.
Resumen
Primero defina la textura de la superficie y las especificaciones de medición, luego controle el descentramiento de la herramienta, el filo efectivo, el avance, el paso, el estado térmico de la máquina herramienta y la evacuación de viruta; demostrar que el "fresado directo" es estable y factible a través de los datos de la primera parte y del proceso a lo largo de la vida útil de la herramienta. El proceso específico aún debe combinarse con las superficies funcionales, la definición de Ra, la dirección de muestreo y el filtrado, la desviación de la herramienta, la textura de la alimentación, el estado térmico de la máquina herramienta, las rebabas y la confirmación de la consistencia de las mediciones.
FAQ
¿Ra0.4 es definitivamente mejor que Ra0.8?
No necesariamente. Se deben considerar la función, el costo y otros parámetros de la superficie. Un ajuste excesivo aumentará la dificultad de fabricación y medición.
¿Se puede omitir todo el posprocesamiento después de que el fresado directo alcance Ra0,4?
No se puede generalizar. Observe también los requisitos de desbarbado, limpieza, resistencia a la corrosión, sellado y apariencia.
¿Se puede utilizar una lectura del rugosímetro como conclusión del lote?
No. Las mediciones deben repetirse en la dirección y condiciones especificadas, y se deben observar la vida útil de la herramienta y las tendencias de los lotes.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.