
Die Fünf-Achsen-Technik reduziert den Einrichtungsaufwand und verbessert die Zugänglichkeit, aber Drehachsenfehler, Postprozessoren, Werkzeug- und Vorrichtungsmodelle, asymmetrische Blanking- und Messdefinitionen gehen alle gleichzeitig in die Ergebnisse ein.
Richten Sie eine vertrauenswürdige digitale Kette ein, beginnend mit funktionalen Benchmarks und Spannvorrichtungen, überprüfen Sie die Kinematik und Postprozessoren der Werkzeugmaschine, führen Sie Kollisions- und Rohteilsimulationen durch und verwenden Sie dann die Ausrichtung auf der Maschine und unabhängige Messungen, um das erste Teil zu schließen. Der spezifische Prozess muss noch mit Modellversion, Fünf-Achsen-Zugänglichkeit, Drehtischkinematik, Kollisionsprüfung, Klemmverformung, Kontinuität der Fräserachse, Postprozessor-Verifizierung und unabhängiger Inspektionsbestätigung kombiniert werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Keine Kollision in der Simulation, sondern Interferenz vor Ort | Das Maschinenmodell, der Werkzeughalter, die Vorrichtung oder die Werkzeuglänge stimmen nicht mit dem Standort überein | Pflegen Sie digitale Zwillingskonfigurationen und führen Sie Probeläufe und einstufige Verifizierungen durch | Modellversionen, Werkzeuglisten, Maschinenkonfigurationen und Erstmusteraufzeichnungen |
| Die Oberfläche ist durchgehend, die Lochpositionen sind jedoch versetzt | Drehachsenkinematik- oder Koordinatentransformationsfehler werden durch die Lage verstärkt | Überprüfen Sie die Kinematik des Drehtisches, kürzen Sie die Referenzkette und testen Sie die Schlüssellöcher erneut. | Kalibrierung der Drehachse, Messergebnisse, Lochposition und Korrelationsdaten |
| Asymmetrische Teile verdrehen sich nach dem Lösen | Spannende Vorverformung und unausgeglichene Entfernungsentlastung | Spannungsarme Unterstützung, symmetrische Teileentnahme und erneute Prüfung im freien Zustand | Spannplan, Umrisse jeder Phase und abschließender KMG-Bericht |
Der Wert der Fünf-Achsen liegt in der Haltungs- und Bezugskette
Komplexe gekrümmte Oberflächen, schräge Löcher und tiefe Hohlräume können mit kürzeren Werkzeugen durch Ändern der Werkzeugspindelstellung und in weniger Aufspannungen fertiggestellt werden. HEIDENHAIN-Daten weisen darauf hin, dass die fünf Achsen durch drei Linearachsen und zwei Drehachsen synchron interpoliert werden und die Positionierung der Drehachsen die Genauigkeit des Werkstücks erheblich beeinflusst. Ob die Ausrüstung „fünfachsig“ ist, ist daher keine Schlussfolgerung. Entscheidend ist der kinematische Zustand und die aktuelle Teilehaltung.
Beheben Sie zunächst asymmetrische Kräfte und Zugänglichkeit
Schwerpunkt, Steifigkeit und Entfernung asymmetrischer Teile sind ungleichmäßig verteilt. Die Klemmung muss nicht nur den Funktionsmaßstab positionieren, sondern auch der Schwerkraft und den Schnittkräften in unterschiedlichen Körperhaltungen standhalten. Messtaster, Werkzeughalter und Spanfreiheit sollten erhalten bleiben und es sollte vermieden werden, das Teil in die programmierte Idealform zu zwingen. Verwenden Sie bei Bedarf Basteltische, abnehmbare Hilfsstützen und schrittweises Wenden.
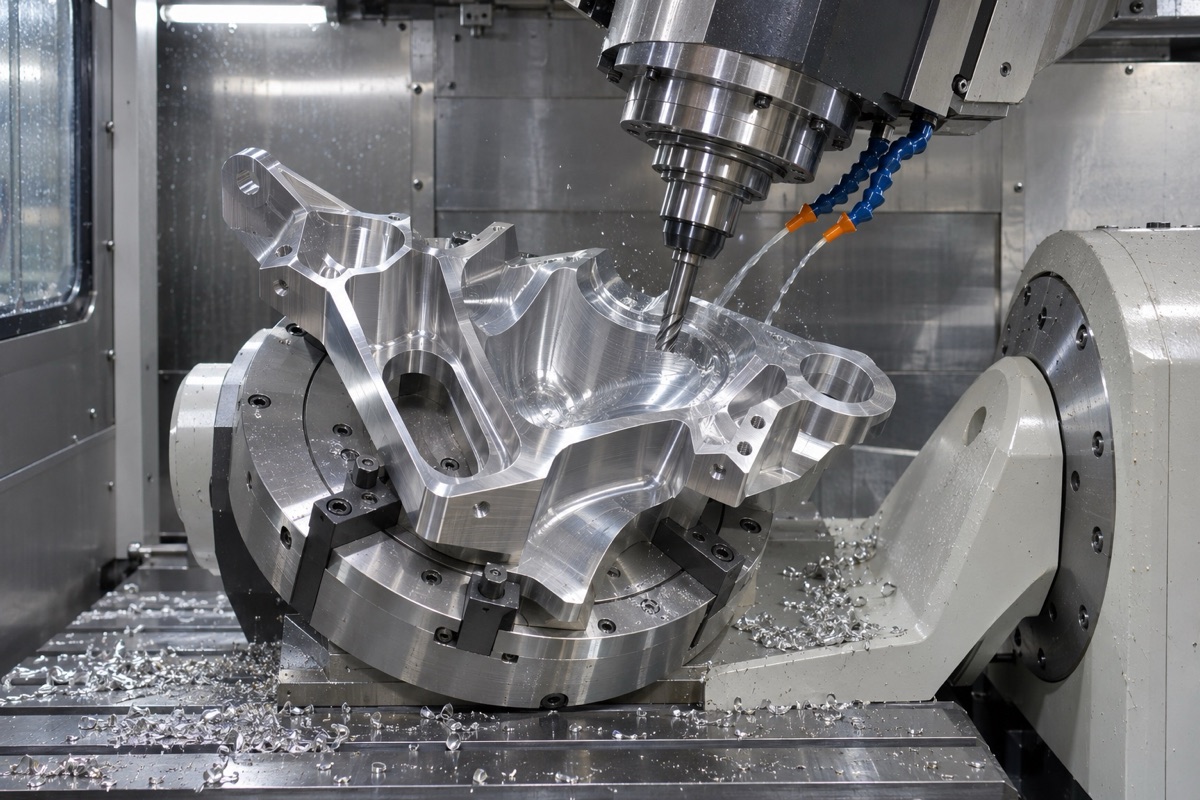
Haltung, Werkzeugverlängerung und Spannsteifigkeit bestimmen alle die Genauigkeit.
Bei der Programmierung müssen reale Werkzeugmaschinen und Werkzeugmodelle verwendet werden
Die CAM-Simulation sollte die Werkzeugmaschinenstruktur, den Drehtisch, die Vorrichtung, den Rohling, den Werkzeughalter, das Werkzeug und die tatsächliche Werkzeuglänge umfassen und die Extremposition, die Mitte und die Einzelhaltung überprüfen. Der Postprozessor ist für die Umwandlung der Werkzeugpositionen in spezifische Werkzeugmaschinenbewegungen verantwortlich, die repräsentative Teststücke, Trockenläufe und eine einstufige Überprüfung bestehen müssen. Nur weil die Software keine Kollision anzeigt, heißt das nicht, dass die Konfiguration vor Ort konsistent sein muss.
Die Kontinuität der Werkzeugachse wirkt sich auf Oberfläche und Last aus
Plötzliche Änderungen in der Werkzeugachse führen zu Vorschubschwankungen, Werkzeugspuren und Fehlern bei der Umkehr der Rotationsachse. Bei der Oberflächenbearbeitung müssen der Kontaktpunkt des Werkzeugs, die effektive Schnittgeschwindigkeit, die Schrittlänge und Haltungsänderungen kontrolliert werden, um lokales Überschneiden in Bereichen mit starker Krümmung zu vermeiden. Bei der Programmaufteilung sollten Überlappungen und Übergänge eingeplant werden und der Werkzeugweg nicht nur glatt aussehen.
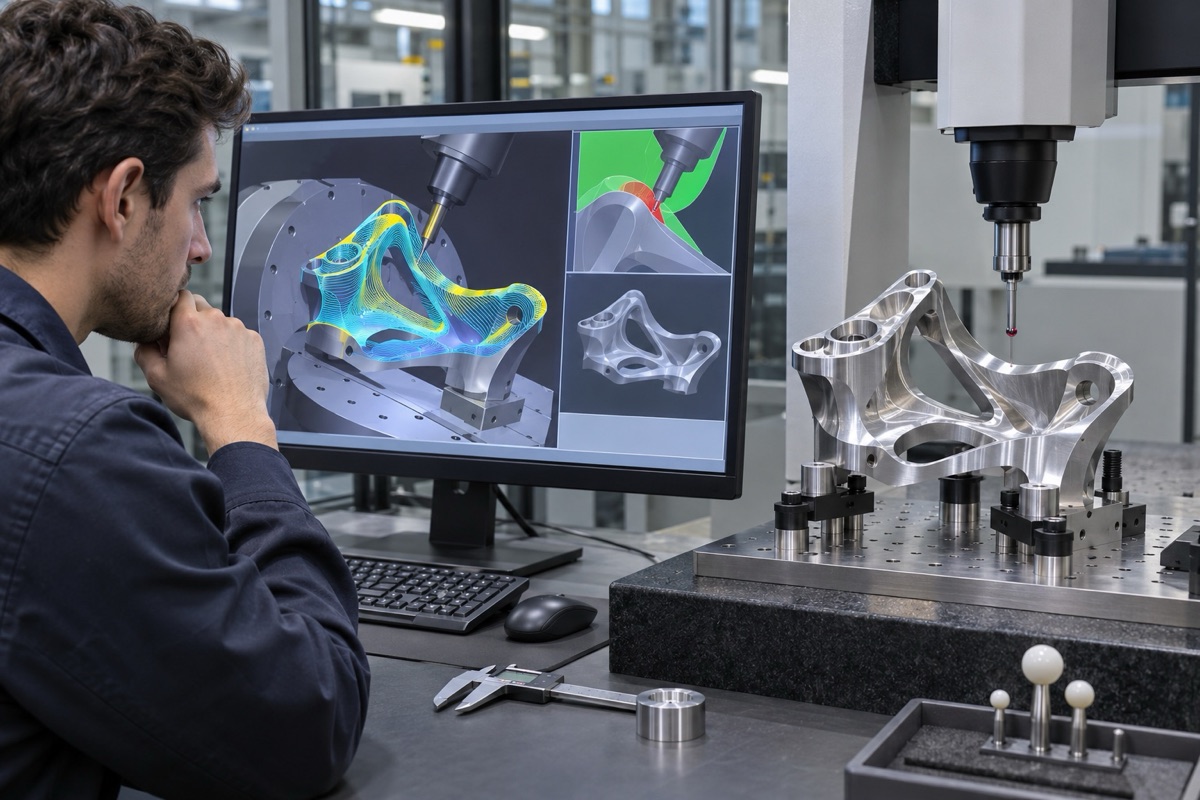
Numerische Modelle, Feldkonfigurationen und Messnachweise müssen geschlossen sein.
Die Kinematik von Werkzeugmaschinen erfordert eine regelmäßige Überprüfung
ISO 10791-6 befasst sich mit der Genauigkeit synchronisierter Bewegungspfade mehrerer Achsen, und ISO 230-7 konzentriert sich auf geometrische Fehler rotierender Achsen. Rotationszentrum, Achsrichtung, thermische Drift und Laständerungen werden alle durch Werkzeuglänge und -lage verstärkt. Der Status der Werkzeugmaschine sollte vor der Herstellung des ersten Teils bestätigt werden und die kinematischen Parameter sollten bei Bedarf durch Kalibrierkugeln, Messzyklen oder externe Mittel überprüft werden.
Praktische Artikel fabrizieren keine Kundenfalldaten
Bei den „Verarbeitungspraktiken“ in diesem Artikel handelt es sich um ausführbare Methoden, die keine ungeprüften Zykluszeiten, Ausbeuten oder Kundentoleranzen verwenden. In tatsächlichen Projekten bindet OEMach (OEMach) Modellversionen, Werkzeugmaschinenkonfigurationen, Programme, Werkzeuge, Erststückerkennung und unabhängige CMM-Ergebnisse ein; Spezifische Fähigkeiten basieren immer noch auf Kundenzeichnungen und Erststückdaten.
Zusammenfassung
Richten Sie eine vertrauenswürdige digitale Kette ein, beginnend mit funktionalen Benchmarks und Spannvorrichtungen, überprüfen Sie die Kinematik und Postprozessoren der Werkzeugmaschine, führen Sie Kollisions- und Rohteilsimulationen durch und verwenden Sie dann die Ausrichtung auf der Maschine und unabhängige Messungen, um das erste Teil zu schließen. Der spezifische Prozess muss noch mit Modellversion, Fünf-Achsen-Zugänglichkeit, Drehtischkinematik, Kollisionsprüfung, Klemmverformung, Kontinuität der Fräserachse, Postprozessor-Verifizierung und unabhängiger Inspektionsbestätigung kombiniert werden.
FAQ
Kann die einmalige Fünf-Achsen-Spannung alle Fehler beseitigen?
Nein. Es reduziert Bezugspunkttransformationen, aber Drehachsen-, Werkzeug-, Vorrichtungs-, Wärme- und Messfehler bleiben bestehen.
Ist eine direkte Bearbeitung mit hoher Geschwindigkeit nach bestandener CAM-Simulation möglich?
Nicht empfohlen. Vor-Ort-Konfiguration, Postprozessoren und Werkzeugkompensation sollten ebenfalls überprüft und Probeläufe oder Segmente je nach Risiko überprüft werden.
Kann die Sonde an der Maschine als Endabnahme verwendet werden?
Typischerweise zur Ausrichtung und Trendkontrolle eingesetzt, hängt die Verfügbarkeit der Endabnahme vom Vertrag, der Fehlerkette und den unabhängigen Messanforderungen ab.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.