
Los cinco ejes reducen la configuración y mejoran la accesibilidad, pero los errores de los ejes de rotación, los posprocesadores, los modelos de herramientas y accesorios, la supresión asimétrica y las definiciones de medidas ingresan a los resultados simultáneamente.
Establezca una cadena digital confiable a partir de puntos de referencia funcionales y sujeción, verifique la cinemática y los posprocesadores de la máquina herramienta, complete la simulación de colisiones y espacios en blanco, y luego utilice la alineación en la máquina y la medición independiente para cerrar la primera pieza. El proceso específico aún debe combinarse con la versión del modelo, la accesibilidad de cinco ejes, la cinemática de la plataforma giratoria, la verificación de colisiones, la deformación de sujeción, la continuidad del eje del cortador, la verificación posterior al procesador y la confirmación de inspección independiente.
Problemas, causas, controles y evidencias
| Problema | Causa probable | Acción de control | Evidencia de aceptación |
|---|---|---|---|
| No hay colisión en la simulación pero sí interferencias en el sitio | El modelo de máquina herramienta, el portaherramientas, el dispositivo o la longitud de la herramienta no coinciden con el sitio. | Mantener configuraciones de gemelos digitales y realizar ensayos y verificación de una sola etapa. | Versiones de modelos, listas de herramientas, configuraciones de máquinas y registros de primeros artículos. |
| La superficie es continua pero las posiciones de los agujeros están compensadas. | La cinemática del eje de rotación o los errores de transformación de coordenadas se ven amplificados por la actitud. | Verifique la cinemática del plato giratorio, acorte la cadena de referencia y vuelva a probar los orificios de las cerraduras de forma independiente. | Calibración del eje giratorio, resultados de sondeo, ubicación de orificios y datos de correlación. |
| Las piezas asimétricas se tuercen después de soltarlas | Sujeción previa a la deformación y alivio de tensiones de eliminación desequilibrada | Soporte de baja tensión, extracción simétrica de piezas y nueva prueba en estado libre. | Plan de sujeción, esquemas de cada etapa e informe final de la CMM. |
El valor de los cinco ejes radica en la postura y la cadena de referencia.
Las superficies curvas complejas, los agujeros oblicuos y las cavidades profundas se pueden completar con herramientas más cortas cambiando la actitud del husillo de la herramienta y en menos configuraciones. Los datos de HEIDENHAIN señalan que los cinco ejes están interpolados sincrónicamente por tres ejes lineales y dos ejes giratorios, y el posicionamiento de los ejes giratorios afectará significativamente la precisión de la pieza de trabajo. Por lo tanto, si el equipo es de "cinco ejes" no es la conclusión. La clave es el estado cinemático y la postura actual de la pieza.
Primero arregle las fuerzas asimétricas y la accesibilidad
El centro de gravedad, la rigidez y la eliminación de piezas asimétricas están distribuidos de forma desigual. La sujeción no sólo debe posicionar el punto de referencia funcional, sino también resistir la gravedad y las fuerzas de corte en diferentes posturas. Se deben conservar la sonda, el portaherramientas y el espacio libre para las virutas y evitar forzar la pieza para que adquiera la forma ideal programada. Utilice mesas de manualidades, soportes auxiliares extraíbles y giros por etapas cuando sea necesario.
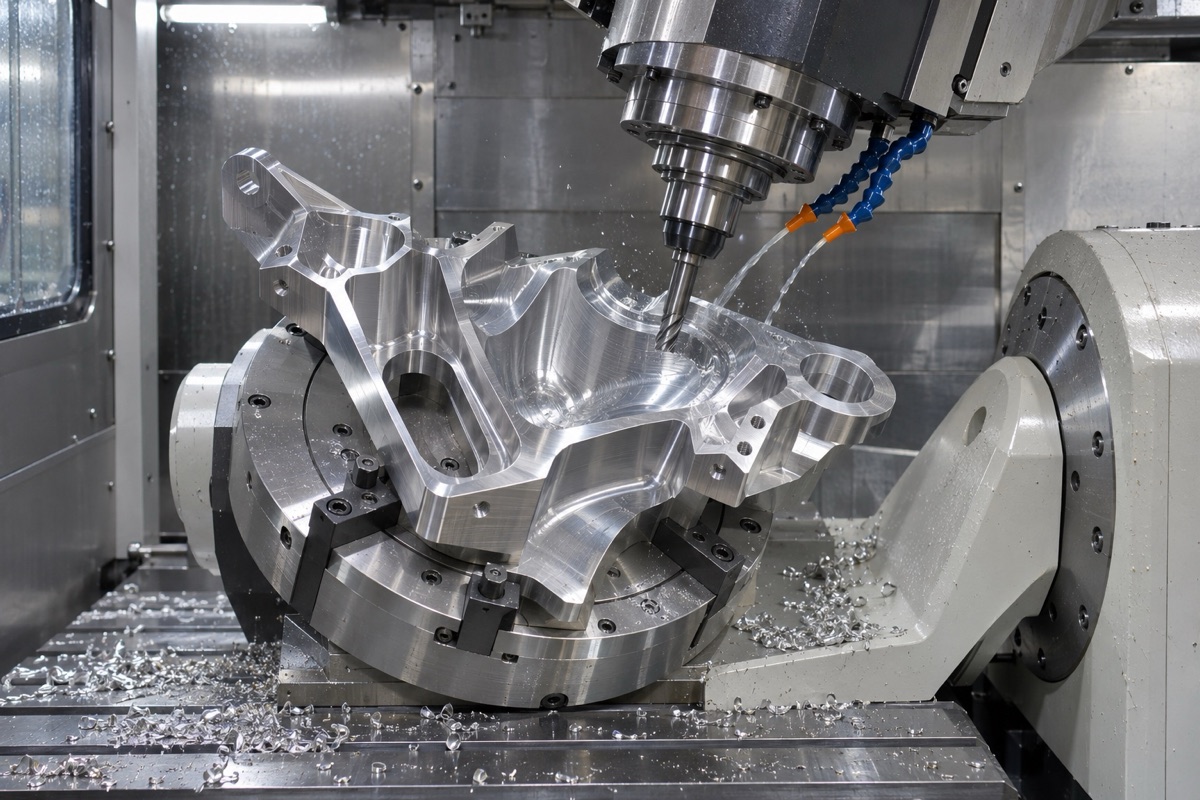
La actitud, la extensión de la herramienta y la rigidez de sujeción determinan la precisión.
La programación debe utilizar máquinas herramienta y modelos de herramientas reales.
La simulación CAM debe incluir la estructura de la máquina herramienta, la plataforma giratoria, el dispositivo, la pieza en bruto, el portaherramientas, la herramienta y la longitud real de la herramienta, y verificar la posición extrema, el centro y la postura singular. El posprocesador es responsable de convertir las posiciones de las herramientas en movimientos específicos de la máquina herramienta, que deben pasar piezas de prueba representativas, ensayos en seco y verificación de una sola etapa. El hecho de que el software no muestre colisiones no significa que la configuración en el sitio deba ser consistente.
La continuidad del eje de la herramienta afecta la superficie y la carga.
Los cambios repentinos en el eje de la herramienta provocarán fluctuaciones en el avance, marcas de la herramienta y errores de inversión del eje de rotación. El acabado de superficies requiere controlar el punto de contacto de la herramienta, la velocidad de corte efectiva, la longitud del paso y los cambios de actitud para evitar el sobrecorte local en áreas de alta curvatura. Al dividir el programa, se deben planificar superposiciones y transiciones, y la ruta de la herramienta no debe simplemente verse suave.
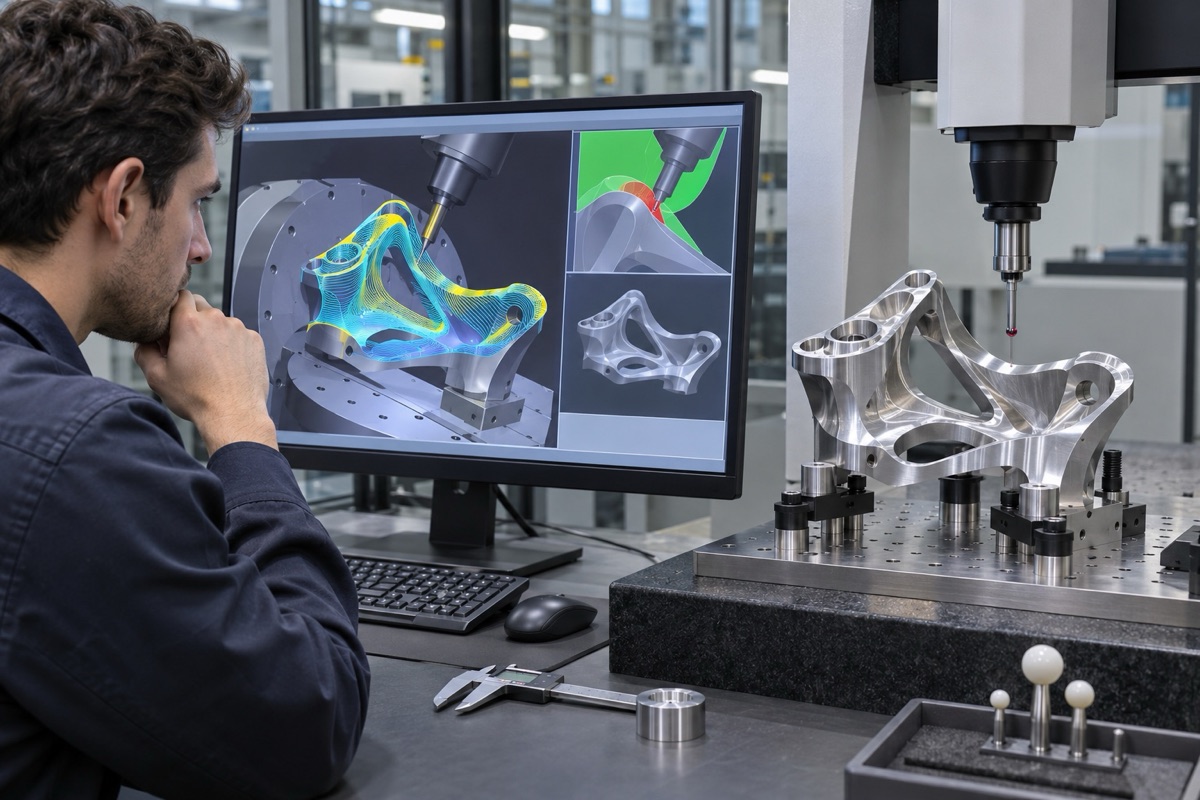
Los modelos numéricos, las configuraciones de campo y las evidencias de medición deben ser cerrados.
La cinemática de la máquina herramienta requiere una verificación periódica
ISO 10791-6 implica precisión de trayectoria de movimiento sincronizado de múltiples ejes, e ISO 230-7 se centra en errores geométricos de ejes giratorios. El centro de rotación, la dirección del eje, la deriva térmica y los cambios de carga se ven amplificados por la longitud y la actitud de la herramienta. Se debe confirmar el estado de la máquina herramienta antes de fabricar la primera pieza, y comprobar los parámetros cinemáticos mediante bolas de calibración, ciclos de palpado o medios externos si fuera necesario.
Los artículos prácticos no fabrican datos de casos de clientes.
Las “prácticas de procesamiento” en este artículo son métodos ejecutables que no utilizan tiempos de ciclo, rendimientos o tolerancias del cliente no verificados. En proyectos reales, OEMach (OEMach) vinculará versiones de modelos, configuraciones de máquinas herramienta, programas, herramientas, detección de primera pieza y resultados de CMM independientes; Las capacidades específicas todavía se basan en dibujos del cliente y datos de la primera pieza.
Resumen
Establezca una cadena digital confiable a partir de puntos de referencia funcionales y sujeción, verifique la cinemática y los posprocesadores de la máquina herramienta, complete la simulación de colisiones y espacios en blanco, y luego utilice la alineación en la máquina y la medición independiente para cerrar la primera pieza. El proceso específico aún debe combinarse con la versión del modelo, la accesibilidad de cinco ejes, la cinemática de la plataforma giratoria, la verificación de colisiones, la deformación de sujeción, la continuidad del eje del cortador, la verificación posterior al procesador y la confirmación de inspección independiente.
FAQ
¿Puede la sujeción única de cinco ejes eliminar todos los errores?
No. Reduce las transformaciones de datos, pero persisten los errores de eje giratorio, herramienta, fijación, térmicos y de medición.
¿Es posible procesar directamente a alta velocidad después de pasar la simulación CAM?
No recomendado. También se deben verificar la configuración en sitio, los posprocesadores y la compensación de herramientas, y se deben verificar los ensayos o la segmentación en función del riesgo.
¿Se puede utilizar la sonda en la máquina como aceptación final?
Normalmente utilizado para la alineación y el control de tendencias, la disponibilidad de la aceptación final depende del contrato, la cadena de errores y los requisitos de medición independientes.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.