
Bei der CMM-Berichterstellung handelt es sich nicht um einen automatischen „Scan des Geräts“. Für dasselbe Teil können unter verschiedenen Benchmarks, Probenahmepunkten, Algorithmen, Temperaturen und Entscheidungsregeln unterschiedliche Schlussfolgerungen gezogen werden.
Überprüfen Sie zunächst, ob es sich bei der gemeldeten Messung um das richtige Teil und die richtige Zeichnung handelt. Überprüfen Sie dann den Bezugspunkt, die Merkmalsdefinition und die Messstrategie. Wenn die Ergebnisse nahe an der Toleranzgrenze liegen, überprüfen Sie die aufgabenspezifische Unsicherheit und die vereinbarten Akzeptanzregeln. Der spezifische Prozess muss noch bestätigt werden, indem die Identität von Teilen und Zeichnungen, Referenzsystemen, Merkmalsdefinitionen, Sonden, Probenahmepunkten, Anpassung und Filterung, Umgebung, Messunsicherheit und Beurteilungsregeln kombiniert werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Green Pass melden, aber die Montage ist fehlgeschlagen | Datums-, Feature-Anpassungs- oder Abtastpunkte stimmen nicht mit Funktionsdefinitionen überein | Richten Sie anhand von Zeichnungen ein Benchmark-System ein und überprüfen Sie Funktionsalgorithmen und Probenahmepunkte | Programmversion, Bezugsreihenfolge, Ursprungspunkte und Baugruppenzuordnungen |
| Verschiedene CMMs kommen zu gegensätzlichen Schlussfolgerungen | Sonden, Temperaturen, Filterung, Algorithmen und Entscheidungsregeln sind unterschiedlich | Vereinheitlichen Sie Messprotokolle und führen Sie Korrelations- und Unsicherheitsüberprüfungen durch | Gerätestatus, Umgebung, wiederholte Messungen und Korrelationsberichte |
| Das Ergebnis liegt nahe an der Grenze, wird aber direkt beurteilt | Messunsicherheit und vereinbarte Entscheidungsregeln werden nicht berücksichtigt | Wenden Sie klare Empfangsregeln an, die auf einem Vertrag oder einem Kontrollplan basieren | Messergebnisse, Unsicherheit, Schutzbänder und Prüfprotokolle |
Überprüfen Sie die Identität und Version auf der ersten Seite
Berichte sollten in der Lage sein, Teilenummern, Seriennummern oder Chargen, Zeichnungs- und Modellversionen, Messverfahrensversionen, Geräte, Sonden, Daten und Bediener nachzuverfolgen. Wenn die Zeichnung geändert, aber das Programm nicht aktualisiert wurde, sind die nachfolgenden grünen Ergebnisse bedeutungslos. Bestätigen Sie außerdem Einheiten, Temperaturbedingungen und Teileunterstützungsstatus, um einen direkten Vergleich von Daten in verschiedenen Status zu vermeiden.
Die Grundlinienausrichtung bestimmt alle Positionsbeziehungen
Geometrische Toleranzen basieren normalerweise auf Bezugssystemen. Der Bericht sollte erläutern, wie die primären, sekundären und tertiären Bezugspunkte, der Bereich der Probenahmepunkte und die Reihenfolge der Einschränkungen festgelegt werden, und mit den Zeichnungen übereinstimmen. Wenn der kleine Bezugspunkt durch eine für die Messung geeignete Form ersetzt oder die Reihenfolge der Freiheitsgradbeschränkungen geändert wird, ändern sich die Lochposition, die Vertikalität und die Konturergebnisse. ISO 5459 bietet einen Standardrahmen für Benchmarks und Benchmarking-Systeme.
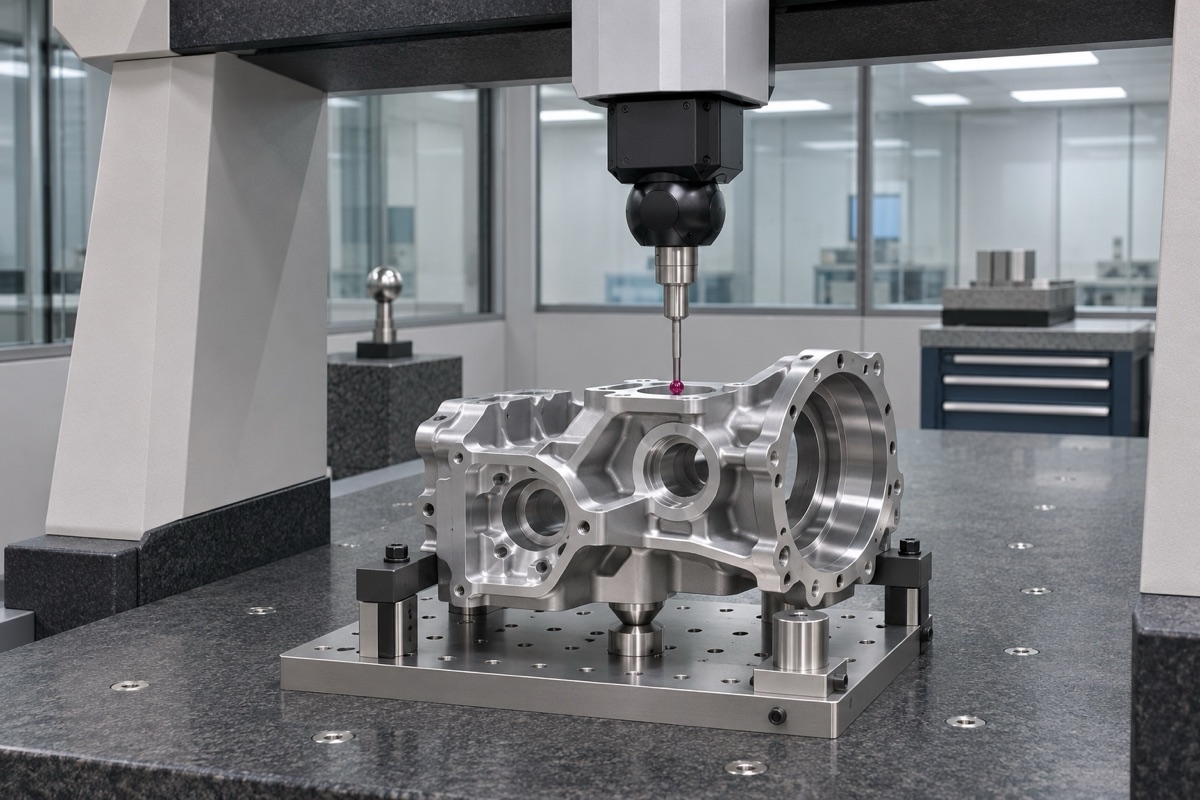
Der Messstatus und das Datum müssen mit den Zeichenfunktionen übereinstimmen.
Bei Funktionen geht es nicht nur um eine angepasste Zahl
Für Kreise, Zylinder und Ebenen können unterschiedliche Anpassungsalgorithmen verwendet werden, und auch die Anzahl und Verteilung der Abtastpunkte wirkt sich auf die Ergebnisse aus. Bei einer kleinen Anzahl gleichmäßiger Punkte können lokale Formfehler übersehen werden, und ein dichtes Scannen erfordert korrekte Filterung und Ausreißerregeln. Der Bericht sollte mindestens die Kontakt- oder optische Erkennung, den Sondendurchmesser, Scan- oder diskrete Punkte, die Anpassungsmethode und ausgeschlossene Daten beschreiben.
Die Akzeptanz der Ausrüstung ist nicht gleichbedeutend mit der Unsicherheit der Mission
ISO 10360-2 schreibt vor, dass kartesische KMG für Abnahme- und Nachprüfungstests linearer Abmessungen verwendet werden, die Spezifikationen oder Kalibrierungsergebnisse der Ausrüstung können jedoch nicht direkt mit der Messunsicherheit eines komplexen Teilmerkmals gleichgesetzt werden. NIST weist darauf hin, dass aufgabenspezifische Messungen auch von Faktoren wie Werkstückform, Probenahme, Sonden, Algorithmen, Temperatur und Aufspannung beeinflusst werden.
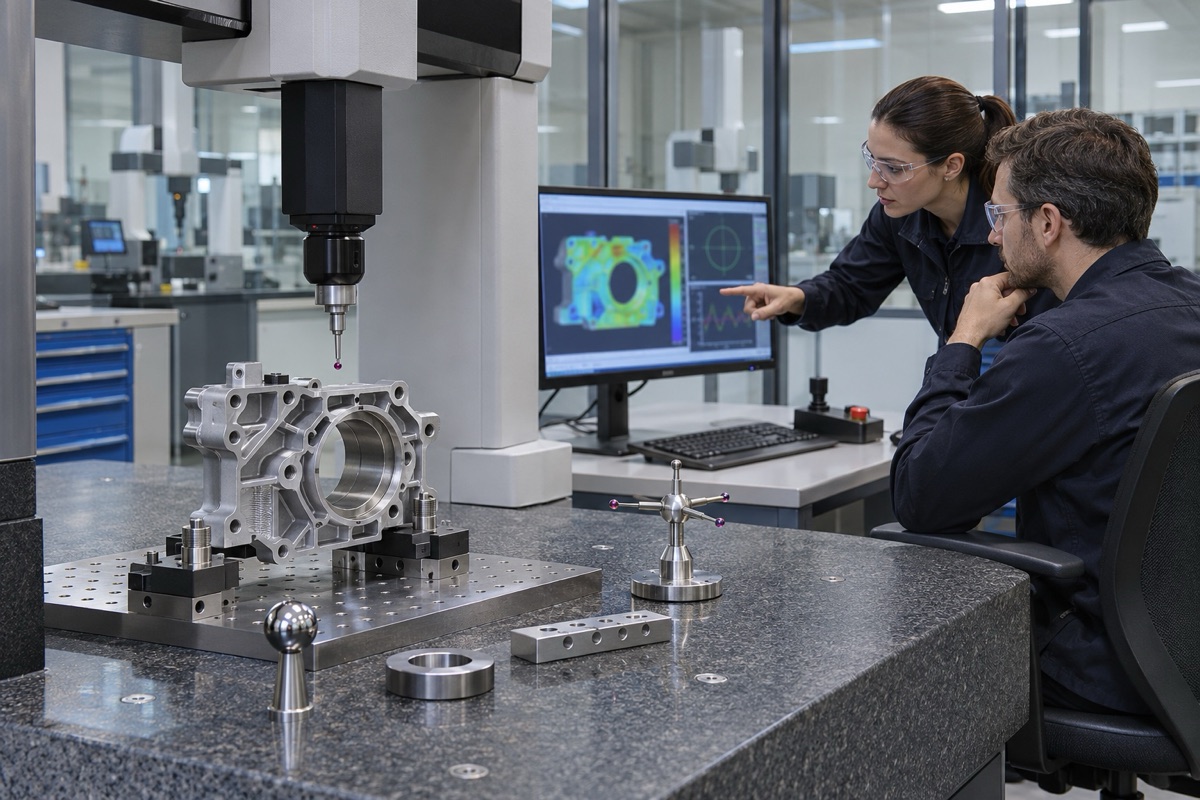
Eine vertrauenswürdige Berichterstattung soll die Reproduzierbarkeit und Überprüfung von Messlösungen ermöglichen.
Die Nähe zur Grenze hängt von den Entscheidungsregeln ab
Wenn der Abstand zwischen Messwert und Spezifikationsgrenze mit der Unsicherheit vergleichbar ist, kann die bloße Beurteilung anhand der Softwarefarbe zu Streitigkeiten führen. Der Vertrag, die Zeichnung oder der Kontrollplan sollten Abnahmeregeln, Schutzbänder und Überprüfungsmethoden festlegen. Versuchen Sie bei erneuten Tests, den gleichen Benchmark und Status beizubehalten, und notieren Sie die unterschiedlichen Ergebnisse. Sie können ungünstige Daten nicht einfach löschen.
OEMach empfiehlt die Bereitstellung reproduzierbarer Berichte
OEMach (OEMach) empfiehlt, dass Berichte über wichtige Präzisionsteile neben Schlussfolgerungen auch Basisdiagramme, Funktionslisten, Geräte- und Sondenstatus, Umgebung und notwendige Rohdaten enthalten sollten. Auf diese Weise können Forschung und Entwicklung, Lieferanten und Kunden die gleiche Messdefinition besprechen, um eine Fehleinschätzung von Messunterschieden als Verarbeitungsunterschiede zu vermeiden.
Zusammenfassung
Überprüfen Sie zunächst, ob es sich bei der gemeldeten Messung um das richtige Teil und die richtige Zeichnung handelt. Überprüfen Sie dann den Bezugspunkt, die Merkmalsdefinition und die Messstrategie. Wenn die Ergebnisse nahe an der Toleranzgrenze liegen, überprüfen Sie die aufgabenspezifische Unsicherheit und die vereinbarten Akzeptanzregeln. Der spezifische Prozess muss noch bestätigt werden, indem die Identität von Teilen und Zeichnungen, Referenzsystemen, Merkmalsdefinitionen, Sonden, Probenahmepunkten, Anpassung und Filterung, Umgebung, Messunsicherheit und Beurteilungsregeln kombiniert werden.
FAQ
Wenn das KMG seine Qualifikation nachweist, kann es definitiv montiert werden.
Nicht unbedingt. Stellen Sie außerdem sicher, dass Messmerkmale, Daten und Algorithmen mit der Funktionalität übereinstimmen und nicht gemessene Fehler und Montagebedingungen berücksichtigen.
Je mehr Punkte gesammelt werden, desto glaubwürdiger wird der Bericht.
Nicht unbedingt. Punktverteilung, Sonden, Filterung und Algorithmen sind gleichermaßen wichtig, und die Punktauswahl sollte auf Merkmalen und Risiken basieren.
Verfügt das Gerät über ein Kalibrierzertifikat und erfordert es keine Unsicherheit?
Nein. Die Kalibrierung unterstützt die Rückverfolgbarkeit und die aufgabenspezifische Unsicherheit eines bestimmten Teils wird auch durch eine Vielzahl von Messbedingungen beeinflusst.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.