
Los informes CMM no son una verdad automática de "escaneo del dispositivo". Se pueden obtener diferentes conclusiones para la misma pieza bajo diferentes puntos de referencia, puntos de muestreo, algoritmos, temperaturas y reglas de decisión.
Primero confirme si la medición reportada es la pieza y el dibujo correctos, luego verifique el dato, la definición de características y la estrategia de medición; cuando los resultados estén cerca del límite de tolerancia, verificar la incertidumbre específica de la tarea y las reglas de aceptación acordadas. El proceso específico aún debe confirmarse combinando la identidad de piezas y dibujos, sistemas de referencia, definiciones de características, sondas, puntos de muestreo, ajuste y filtrado, entorno, incertidumbre de medición y reglas de juicio.
Problemas, causas, controles y evidencias
| Problema | Causa probable | Acción de control | Evidencia de aceptación |
|---|---|---|---|
| Informe pase verde pero el montaje falló | Los datos, el ajuste de características o los puntos de muestreo son inconsistentes con las definiciones de funciones | Establecer un sistema de referencia de acuerdo con los dibujos y revisar los algoritmos de características y los puntos de muestreo. | Versión del programa, orden de referencia, puntos de origen y asociaciones de ensamblaje |
| Diferentes MMC llegan a conclusiones opuestas | Sondas, temperaturas, filtrado, algoritmos y reglas de decisión son diferentes | Unifique protocolos de medición y realice revisiones de correlación e incertidumbre | Estado del equipo, entorno, mediciones repetidas e informes de correlación |
| El resultado está cerca del límite pero se juzga directamente. | No se consideran la incertidumbre de medición ni las reglas de decisión acordadas. | Aplicar reglas de recepción claras basadas en el contrato o plan de control. | Resultados de mediciones, incertidumbre, bandas de guardia y registros de revisión. |
Comprueba la identidad y la versión en la primera página.
Los informes deben poder rastrear números de piezas, números de serie o lotes, versiones de planos y modelos, versiones de procedimientos de medición, equipos, sondas, fechas y operadores. Si se ha modificado el dibujo pero el programa no se ha actualizado, los resultados verdes posteriores no tienen sentido. También confirme las unidades, las condiciones de temperatura y el estado de soporte de piezas para evitar la comparación directa de datos en diferentes estados.
La alineación de referencia determina todas las relaciones posicionales
Las tolerancias geométricas suelen depender de sistemas de referencia. El informe debe explicar cómo establecer los datos primarios, secundarios y terciarios, el rango de puntos de muestreo y la secuencia de restricciones, y ser coherente con los dibujos. Si el pequeño dato se reemplaza por una forma que sea conveniente para la medición, o se cambia el orden de las restricciones de grado de libertad, la posición del agujero, la verticalidad y los resultados del contorno cambiarán. ISO 5459 proporciona un marco estándar para puntos de referencia y sistemas de evaluación comparativa.
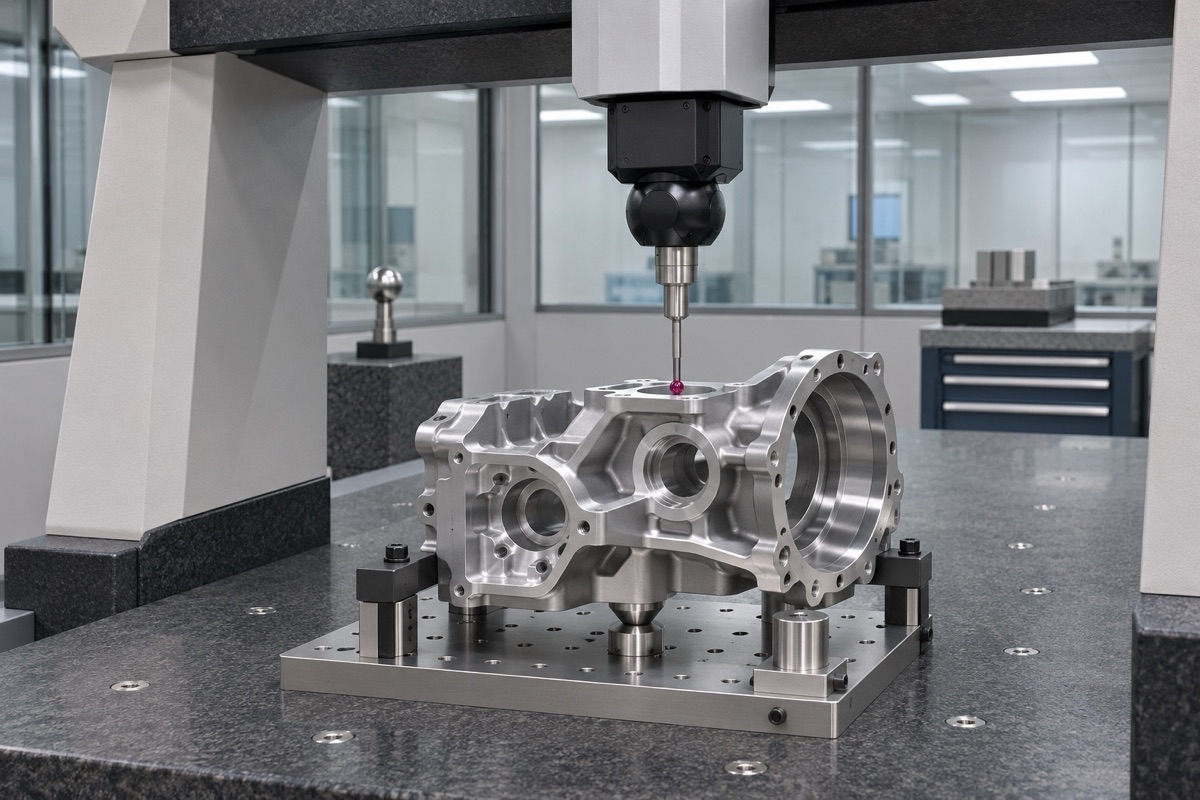
El estado de medición y el dato deben ser consistentes con las funciones de dibujo.
Las características no se limitan a mirar un número ajustado
Se pueden utilizar diferentes algoritmos de ajuste para círculos, cilindros y planos, y el número y distribución de los puntos de muestreo también afectarán los resultados. Una pequeña cantidad de puntos uniformes pueden pasar por alto errores de forma locales, y el escaneo denso requiere un filtrado correcto y reglas de valores atípicos. Como mínimo, el informe debe describir la detección óptica o de contacto, el diámetro de la sonda, los puntos de escaneo o discretos, el método de ajuste y los datos excluidos.
La aceptación del equipo no equivale a la incertidumbre de la misión
La norma ISO 10360-2 estipula que la CMM cartesiana se utiliza para pruebas de aceptación y reinspección de dimensiones lineales, pero las especificaciones o los resultados de calibración del equipo no pueden equipararse directamente con la incertidumbre de medición de una característica de pieza compleja. NIST señala que las mediciones de tareas específicas también se ven afectadas por factores como la forma de la pieza de trabajo, el muestreo, las sondas, los algoritmos, la temperatura y la sujeción.
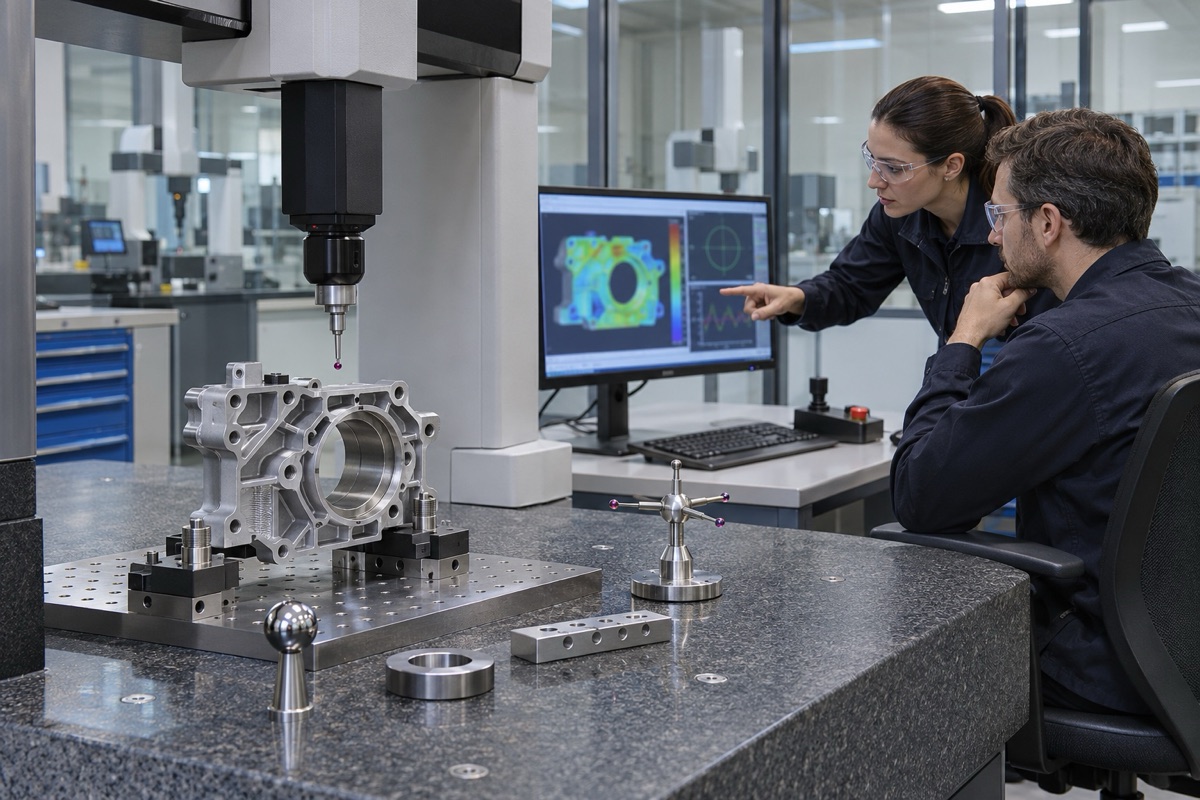
Los informes fiables deberían permitir reproducir y auditar las soluciones de medición.
La cercanía al límite depende de las reglas de decisión.
Si la distancia entre el valor medido y el límite de especificación es comparable a la incertidumbre, el simple hecho de juzgar por el color del software puede generar disputas. El contrato, plano o plan de control debe especificar reglas de aceptación, bandas protectoras y métodos de revisión. Al volver a realizar la prueba, intente mantener el mismo punto de referencia y estado, y registre la diferencia en los resultados. No se pueden simplemente eliminar los datos desfavorables.
OEMach recomienda entregar informes reproducibles
OEMach (OEMach) recomienda que los informes sobre piezas clave de precisión incluyan diagramas de referencia, listas de características, estado de equipos y sondas, entorno y datos brutos necesarios, además de conclusiones. De esta manera, I+D, proveedores y clientes pueden discutir la misma definición de medición para evitar errores de valoración de las diferencias de medición como diferencias de procesamiento.
Resumen
Primero confirme si la medición reportada es la pieza y el dibujo correctos, luego verifique el dato, la definición de características y la estrategia de medición; cuando los resultados estén cerca del límite de tolerancia, verificar la incertidumbre específica de la tarea y las reglas de aceptación acordadas. El proceso específico aún debe confirmarse combinando la identidad de piezas y dibujos, sistemas de referencia, definiciones de características, sondas, puntos de muestreo, ajuste y filtrado, entorno, incertidumbre de medición y reglas de juicio.
FAQ
Si la CMM muestra que está calificada, definitivamente se puede ensamblar.
No necesariamente. También verifique que las características, los datos y los algoritmos de medición sean consistentes con la funcionalidad y tengan en cuenta los defectos no medidos y las condiciones de ensamblaje.
Cuantos más puntos se acumulen, más creíble será el informe.
No necesariamente. La distribución de puntos, las sondas, el filtrado y los algoritmos son igualmente importantes, y la selección de puntos debe basarse en características y riesgos.
¿El equipo cuenta con certificado de calibración y no requiere incertidumbre?
No. La calibración respalda la trazabilidad y la incertidumbre específica de la tarea de una pieza específica también se ve afectada por una variedad de condiciones de medición.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.