
Wenn 316L hängenbleibt, liegt das normalerweise nicht daran, dass ein einzelner Parameter zu hoch oder zu niedrig ist, sondern daran, dass der Materialzustand, die Schneidkante, die Schnittdicke, die Temperatur, die Kühlung und die Spanabfuhr alle in die instabile Zone geraten.
Sorgen Sie für eine scharfe und stabile Schneidkante, vermeiden Sie Schaben und Abwürgen, kontrollieren Sie Schnittdicke, Kühlung und Späne und nutzen Sie Werkzeugverschleiß, Größen- und Oberflächentrends, um Werkzeugwechselfenster zu bestimmen. Der spezifische Prozess muss noch auf der Grundlage des 316L-Materialzustands, der Kaltverfestigung, der Aufbauschneide, der Schnittdicke, der Kantengeometrie, der Kühlspanentfernung, des Werkzeugverschleißes und der Oberflächenintegrität bestätigt werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Oberflächenbelastung und Aufbauschneide | Die Bindungsverhältnisse zwischen der Schneidentemperatur und dem Material sind instabil, es kommt zu Kratzern oder stumpfen Klingen. | Halten Sie die Kanten scharf, stabilisieren Sie die Schnittdicke und optimieren Sie Geschwindigkeit und Kühlung | Parameter, Kantenfotos, Rauheit und Oberflächenfehleraufzeichnungen |
| Die Abmessungen schwanken im Laufe der Werkzeuglebensdauer weiter | Kaltverfestigung und Verschleiß erhöhen die Schnittkräfte und den Wärmeeintrag | Legen Sie Frühwarn- und Werkzeugwechselpunkte basierend auf Größen- und Verschleißtrends fest | Dimensionelle Zeitreihen, Belastungs-, Verschleiß- und Werkzeugwechselaufzeichnungen |
| Instabile Spanabfuhr aus tiefen Nuten oder Innenlöchern | Spanverhedderung oder sekundäre Schnittschäden an der Oberfläche | Optimieren Sie den Spanbruch, die Düsenrichtung und den Rückzugsweg und überprüfen Sie die Spanabfuhr | Spanform-, Oberflächen-, Alarm- und Erststück-Testschnittaufzeichnungen |
Identifizieren Sie zunächst den 316L-Status anhand des Materialzertifikats
316L ist ein austenitischer Edelstahl mit niedrigem Kohlenstoffgehalt, aber die Verarbeitungsleistung von Platten, Stangen, Schmiedeteilen, Kaltumformbedingungen und Produkten, die speziell zur Verbesserung der Bearbeitbarkeit entwickelt wurden, sind unterschiedlich. Aus den Prodec 316L-Daten von Outokumpu geht hervor, dass bestimmte Produkte die Verarbeitbarkeit durch Materialkontrolle verbessern. Dies bedeutet nicht, dass alle 316L die gleichen Parameter verwenden können. Qualität, Standard, Härte und Charge sollten vor dem ersten Stück überprüft werden.
Kaltverfestigung und Bindung verstärken sich gegenseitig
Wenn die Schneidkante wiederholt an der bearbeiteten Oberfläche reibt, ist der Vorschub zu gering oder wird unterbrochen, die Oberflächenschicht kann sich verhärten und die Schnittkraft und die Hitze steigen weiter an. Der Kontakt mit hohen Temperaturen und hohem Druck kann leicht dazu führen, dass Material an der Schneidkante haften bleibt und eine Aufbauschneide entsteht. Durch das Abfallen der Aufbauschneide wird die Oberfläche belastet und das Werkzeugmaterial abgetragen. Der Prozess erfordert, dass das Werkzeug gleichmäßig schneidet, anstatt lange Zeit an der Oberfläche zu reiben.
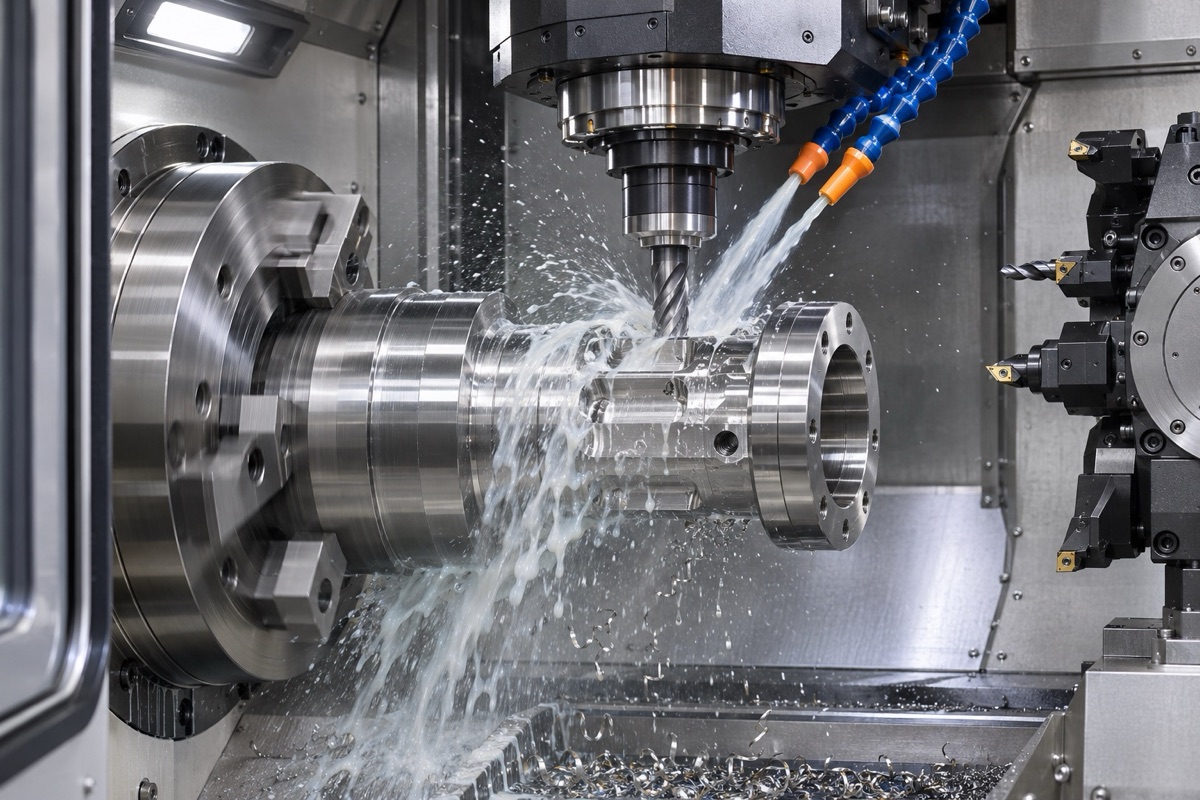
Stabile Schnittstärke, Kühlung und Spanabfuhr wirken zusammen, um ein Anhaften zu verhindern.
Werkzeuggeometrie und Rundlauf bestimmen die Belastung an jeder Kante
Scharfe Kanten, geeignete Spanwinkel, ausreichend steife Werkzeughalter und ein geringer Rundlauf tragen dazu bei, Einklemmen und ungleichmäßige Belastung zu reduzieren. Wenn beim Mehrkantenfräsen aufgrund von Unrundheit eine Kante die Hauptschneiderolle übernimmt, schwanken Oberfläche und Lebensdauer schnell. Beim Drehen sollten auch die Höhe der Werkzeugspitze, der Überhang und der Spanbruch kontrolliert werden, um Späne von der fertigen Oberfläche fernzuhalten.
Geschwindigkeit, Vorschub und Kühlung müssen miteinander verknüpft werden
Sandvik-Daten weisen darauf hin, dass die richtige Schnittgeschwindigkeit dazu beitragen kann, Aufbauschneiden zu vermeiden, aber „Erhöhen der Geschwindigkeit“ ist keine unbedingte Regel; Auch eine zu hohe Wärmeeinbringung beschleunigt den Verschleiß. Wir sollten vom Fenster des Werkzeugherstellers für tatsächliche Materialien und Werkzeuge ausgehen, um die Ergebnisse mit stabiler Schnittdicke, ausreichender Richtungskühlung und zuverlässiger Spanabfuhr zu überprüfen. Netzwerkparameter können nicht direkt als Produktionsstandards angesehen werden.
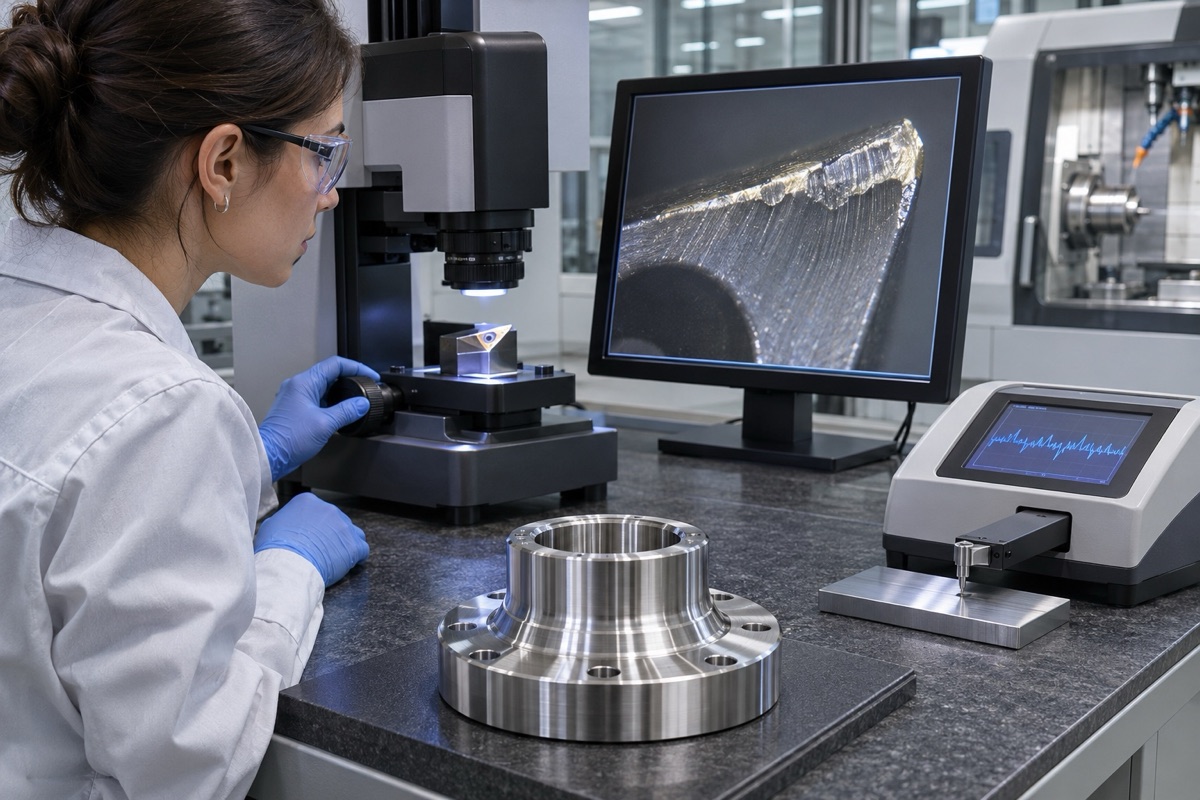
Werkzeugwechselpunkte sollten durch eine Kombination aus Werkzeug-, Größen- und Oberflächentrends bestimmt werden.
Die Oberflächenbeschaffenheit sollte zusammen mit der Werkzeuglebensdauer berücksichtigt werden
Nur weil das erste Stück eine gute Oberfläche hat, bedeutet das nicht, dass die gesamte Charge stabil ist. Werkzeugbearbeitungszeit, Kantenfotos, Abmessungen, Grate und Rauheit sollten aufgezeichnet werden, um vorherrschende Arten von Freiflächenverschleiß, Ausbrüchen, Absplitterungen oder Anhaften zu identifizieren. Die Zeitpunkte für den Werkzeugwechsel sollten festgelegt werden, bevor es zu einer signifikanten Oberflächen- und Dimensionsverschlechterung kommt, und die Prozessunterschiede zwischen neuen Werkzeugen und Werkzeugen am Ende ihrer Lebensdauer müssen überprüft werden.
OEMach erstellt ein Projektfenster mit Probeschnitt
OEMach (OEMach) empfiehlt, die Materialcharge, das Werkzeugmodell, die Kühlbedingungen, Parameter und Erkennungsmethoden miteinander zu verknüpfen und anschließend das Schneiden mit repräsentativen Merkmalen zu testen. Die vom Kunden bereitgestellten Oberflächenanforderungen sollten auch den Ort, die Richtung und die Funktion der Messung beschreiben. Schreiben Sie nicht einfach „glatt“ und verwenden Sie keine Fotos als Beweis für Ra.
Zusammenfassung
Sorgen Sie für eine scharfe und stabile Schneidkante, vermeiden Sie Schaben und Abwürgen, kontrollieren Sie Schnittdicke, Kühlung und Späne und nutzen Sie Werkzeugverschleiß, Größen- und Oberflächentrends, um Werkzeugwechselfenster zu bestimmen. Der spezifische Prozess muss noch auf der Grundlage des 316L-Materialzustands, der Kaltverfestigung, der Aufbauschneide, der Schnittdicke, der Kantengeometrie, der Kühlspanentfernung, des Werkzeugverschleißes und der Oberflächenintegrität bestätigt werden.
FAQ
Muss beim Stechmesser aus 316L nur die Geschwindigkeit reduziert werden?
Nicht unbedingt. Zu niedrige Drehzahlen können ebenfalls zu einer Aufbauschneide führen und sollten in Verbindung mit Werkzeug, Schnittstärke, Kühlung und tatsächlichem Verschleiß überprüft werden.
Ist mehr Kühlmittel besser?
Der Schlüssel liegt darin, dass Strömung, Druck und Richtung stabil die Schneidkante erreichen und die Späne abtransportieren können. Eine blinde Steigerung ist möglicherweise nicht unbedingt wirksam.
Bedeutet die glänzende Oberfläche, dass die Rauheit qualifiziert ist?
Heißt nicht. Die visuelle Reflexion wird durch Textur und Licht beeinflusst und sollte gemäß den angegebenen Instrumenten- und Messbedingungen gemeldet werden.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.