
Cuando el 316L se pega, normalmente no se debe a que un solo parámetro sea demasiado alto o demasiado bajo, sino a que el estado del material, el filo, el espesor del corte, la temperatura, el enfriamiento y la eliminación de viruta entran en la zona inestable.
Mantenga un filo afilado y estable, evite raspaduras y bloqueos, controle el espesor del corte, el enfriamiento y las virutas, y utilice el desgaste, el tamaño y las tendencias de la superficie de la herramienta para determinar las ventanas de cambio de herramienta. El proceso específico aún debe confirmarse en función de la condición del material 316L, el endurecimiento por trabajo, el filo reconstruido, el espesor de corte, la geometría del filo, la eliminación de viruta de enfriamiento, el desgaste de la herramienta y la integridad de la superficie.
Problemas, causas, controles y evidencias
| Problema | Causa probable | Acción de control | Evidencia de aceptación |
|---|---|---|---|
| Deformación superficial y borde acumulado | Las condiciones de unión entre la temperatura del filo y el material son inestables y hay rayones o hojas desafiladas. | Mantenga los bordes afilados, estabilice el espesor del corte y optimice la velocidad y el enfriamiento | Parámetros, fotografías de bordes, registros de rugosidad y defectos superficiales. |
| Las dimensiones continúan variando a lo largo de la vida útil de la herramienta | El endurecimiento por trabajo y el desgaste aumentan las fuerzas de corte y el aporte de calor. | Establezca puntos de alerta temprana y cambio de herramientas según el tamaño y las tendencias de desgaste. | Registros de series temporales dimensionales, carga, desgaste y cambio de herramientas. |
| Eliminación de viruta inestable de ranuras profundas o agujeros interiores | Enredo de virutas o daño secundario al corte en la superficie | Optimice la rotura de viruta, la dirección de la boquilla y la ruta de retracción y verifique la evacuación de viruta | Registros de forma de viruta, superficie, alarma y prueba de corte de la primera pieza |
Primero identifique el estado del 316L según el certificado de material.
El 316L es un acero inoxidable austenítico con bajo contenido de carbono, pero el rendimiento de procesamiento de placas, varillas, piezas forjadas, condiciones de trabajo en frío y productos diseñados específicamente para mejorar la maquinabilidad será diferente. Los datos del Prodec 316L de Outokumpu indican que productos específicos mejoran la procesabilidad a través del control del material. Esto no significa que todos los 316L puedan usar los mismos parámetros. Se debe verificar el grado, estándar, dureza y lote antes de la primera pieza.
El endurecimiento del trabajo y la unión se amplifican mutuamente.
Cuando el filo roza repetidamente contra la superficie mecanizada, el avance es demasiado pequeño o se detiene, la capa superficial puede endurecerse y la fuerza de corte y el calor seguirán aumentando. El contacto con altas temperaturas y altas presiones puede hacer que el material se adhiera fácilmente al filo y forme un filo de refuerzo. La caída del borde reconstruido forzará la superficie y quitará el material de la herramienta. El proceso requiere que la herramienta corte de manera constante en lugar de frotar la superficie durante mucho tiempo.
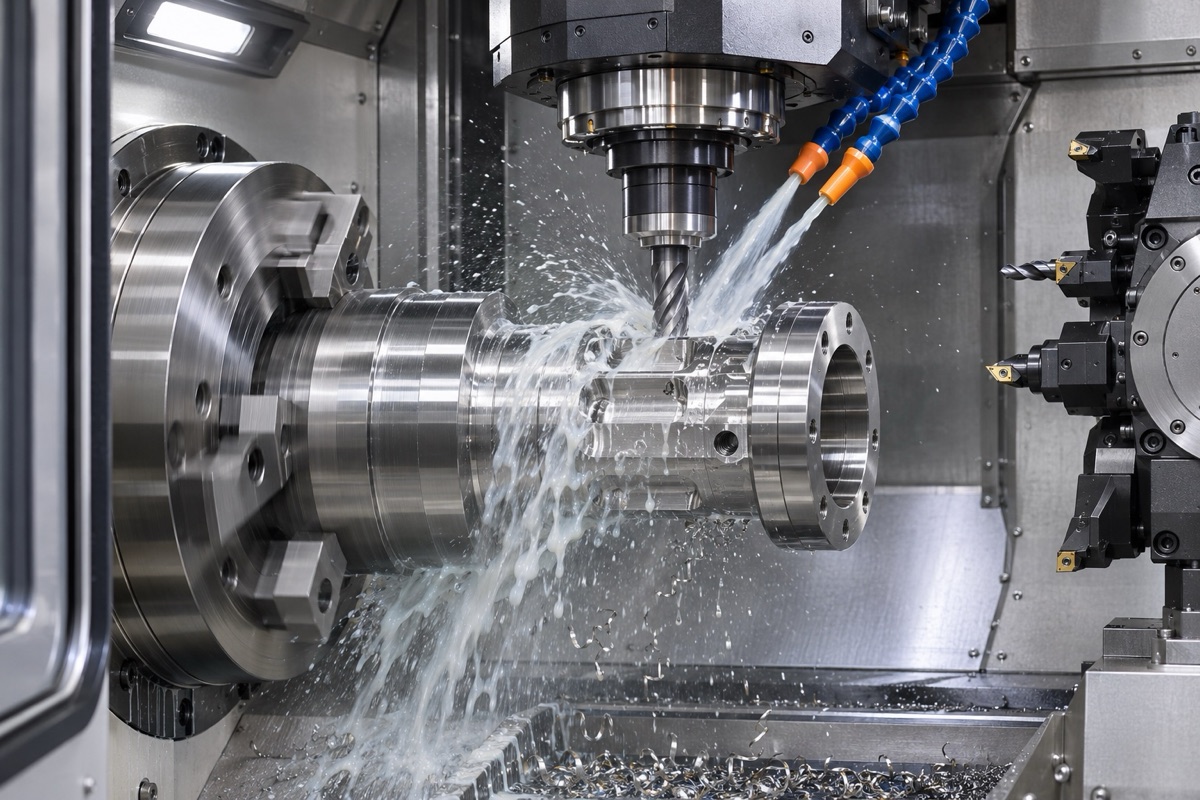
El espesor de corte estable, el enfriamiento y la evacuación de viruta trabajan juntos para eliminar la adherencia.
La geometría y la desviación de la herramienta determinan la carga en cada borde.
Los bordes afilados, los ángulos de ataque adecuados, los portaherramientas suficientemente rígidos y el bajo descentramiento ayudan a reducir los pellizcos y las cargas desiguales. En el fresado de múltiples filos, si un filo asume el papel principal de corte debido al descentramiento, la superficie y la vida útil fluctuarán rápidamente. El torneado también debe controlar la altura de la punta de la herramienta, el saliente y la rotura de virutas para mantener las virutas alejadas de la superficie acabada.
La velocidad, la alimentación y el enfriamiento deben estar vinculados
Los datos de Sandvik señalan que la velocidad de corte correcta puede ayudar a evitar el filo acumulado, pero "aumentar la velocidad" no es una regla incondicional; Un aporte de calor demasiado elevado también acelerará el desgaste. Deberíamos comenzar desde la ventana del fabricante de herramientas para materiales y herramientas reales para verificar los resultados con un espesor de corte estable, suficiente refrigeración direccional y una eliminación de viruta fiable. Los parámetros de la red no pueden considerarse directamente estándares de producción.
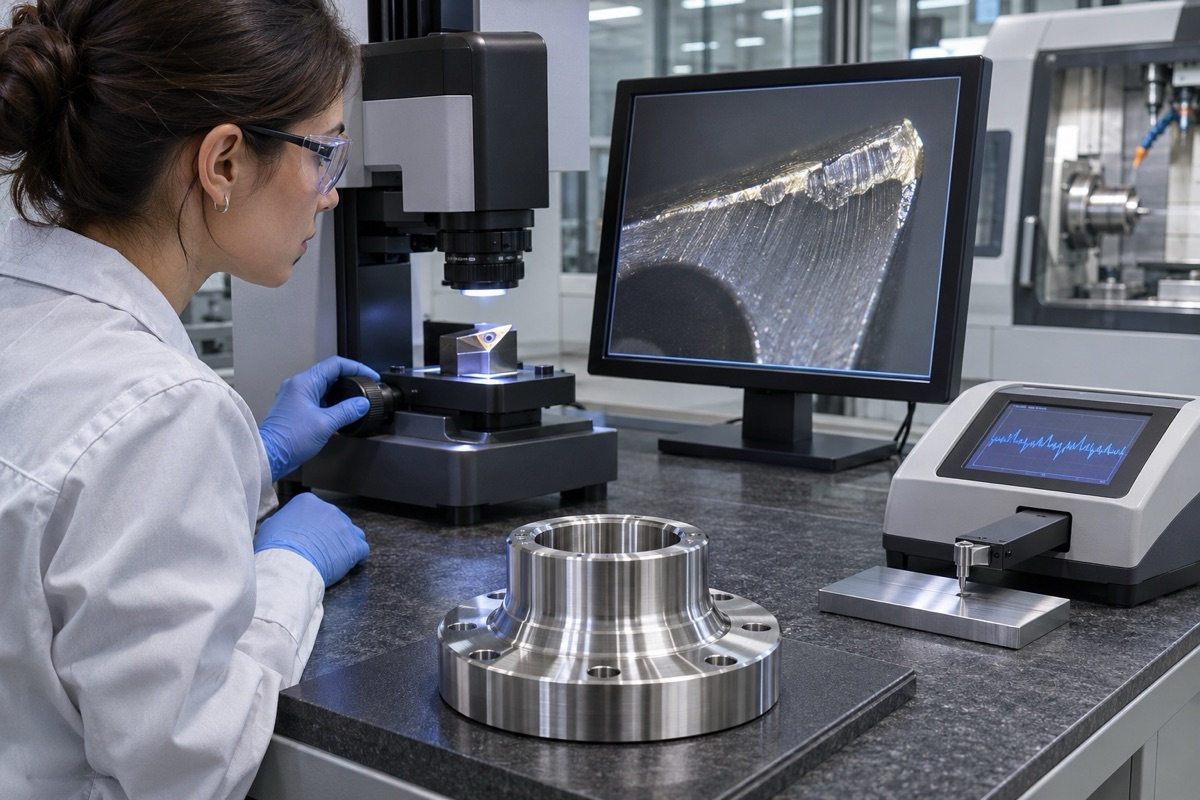
Los puntos de cambio de herramienta deben determinarse mediante una combinación de tendencias de herramienta, tamaño y superficie.
El acabado superficial debe considerarse junto con la vida útil de la herramienta.
El hecho de que la primera pieza tenga una buena superficie no significa que todo el lote sea estable. Se deben registrar el tiempo de procesamiento de la herramienta, las fotografías de los bordes, las dimensiones, las rebabas y la rugosidad para identificar los modos dominantes de desgaste del flanco, astillamiento, melladuras o pegado. Los puntos de cambio de herramientas deben establecerse antes de que se produzca un deterioro significativo de la superficie y las dimensiones, y se deben verificar las diferencias de proceso entre las herramientas nuevas y las que están al final de su vida útil.
OEMach crea una ventana de proyecto con corte de prueba
OEMach (OEMach) recomienda bloquear juntos el lote de material, el modelo de herramienta, las condiciones de enfriamiento, los parámetros y los métodos de detección, y luego probar el corte con características representativas. Los requisitos de superficie proporcionados por el cliente también deben describir la ubicación, dirección y función de la medición. No se limite a escribir "suave" ni utilice fotografías como prueba de Ra.
Resumen
Mantenga un filo afilado y estable, evite raspaduras y bloqueos, controle el espesor del corte, el enfriamiento y las virutas, y utilice el desgaste, el tamaño y las tendencias de la superficie de la herramienta para determinar las ventanas de cambio de herramienta. El proceso específico aún debe confirmarse en función de la condición del material 316L, el endurecimiento por trabajo, el filo reconstruido, el espesor de corte, la geometría del filo, la eliminación de viruta de enfriamiento, el desgaste de la herramienta y la integridad de la superficie.
FAQ
¿La cuchilla adhesiva 316L solo necesita reducir la velocidad?
No necesariamente. Las velocidades demasiado bajas también pueden promover la acumulación de filo y deben verificarse junto con la herramienta, el espesor de corte, el enfriamiento y el desgaste real.
¿Es mejor más refrigerante?
La clave es que el flujo, la presión y la dirección pueden llegar de manera estable al filo y eliminar las virutas. El aumento ciego puede no ser necesariamente efectivo.
¿La superficie brillante significa que la rugosidad está calificada?
No significa. La reflexión visual se ve afectada por la textura y la luz y debe informarse de acuerdo con el instrumento y las condiciones de medición especificados.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.