
Ob ein UHV-Hohlraum verwendet werden kann, hängt von den Systemergebnissen aus Materialien, Schweißen, Dichtungsstruktur, Oberflächenfehlern, Reinigung, Ausgasung und Leckerkennung ab; Rauheit oder Spiegelhelligkeit sind nur ein Teil davon.
Definieren Sie zunächst die Geometrie, Textur und Fehler entsprechend der Siegelform und kontrollieren Sie dann die Schweiß- und Verarbeitungsmaßstäbe. Endreinigung, kontrollierte Verpackung, Ausgasungsbewertung und Helium-Leckerkennung müssen im geschlossenen Kreislauf erfolgen, und „Spiegeloberfläche“ kann nicht als Ersatz für die Leistungsabnahme verwendet werden. Der spezifische Prozess muss noch bestätigt werden, indem Vakuumniveau, Materialien und Schweißen, Siegelform, Siegelflächengeometrie, Kratzrichtung, Reinigung, Ausgasung, Heliumleckerkennung und kontrollierte Verpackung kombiniert werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Die Dichtfläche ist blank, aber das System ist immer noch undicht | Lokale Kratzer, Ebenheiten, Dichtungsstrukturen oder Montageverschmutzungen sind unqualifiziert | Kontrollieren Sie Geometrie und Defekte je nach Dichtungsform, schützen Sie und erkennen Sie Heliumlecks nach der Reinigung | Dichtflächenbericht, Reinigungsprotokolle, Montagebedingungen und Lecksuchergebnisse |
| Die Saugleistung wird nach der Reinigung instabil | Reinigungsmittelrückstände, Rückverschmutzung, Wasseraufnahme oder unsachgemäße Verpackung | Überprüfen Sie die Reinigung und Trocknung, verkürzen Sie die Einwirkzeit, verwenden Sie kontrollierte Verpackungen und reinigen Sie die Arbeiten | Reinigungsparameter, Oberflächeninspektion, Einwirkzeit und Ausgasungstrends |
| Die Hohlraumgröße ist akzeptabel, aber die Flanschmontage ist schwierig | Schweißverformung, Lochposition und Flanschrichtung gehen nicht in die Gesamtangabe ein | Benchmarking der Reparaturfunktion nach dem Schweißen und Erkennen der Flanschbeziehung im angegebenen Zustand | Daten vor und nach dem Schweißen, Lochposition, Ebenheit und Überprüfung der Montage |
Das Vakuumniveau bestimmt die Fertigungskette, nicht ein einzelnes Ra
Ultrahochvakuumsysteme sind gleichzeitig empfindlich gegenüber Undichtigkeiten, Materialausgasungen, virtuellen Lecks, Sauberkeit und Dichtungssicherheit. Im Entwurf sollten Arbeitsdruck, Backtemperatur, Materialien, Flansche und Dichtungen, Schweißspezifikationen, zulässige Reinigungsmedien und Grenzwerte für die Leckerkennung angegeben werden. Eine bestimmte Ra- oder Leckagerate in öffentlichen Informationen kann nicht direkt auf alle Halbleiterhohlräume angewendet werden.
Die Dichtfläche muss zunächst den geometrischen und fehlerhaften Anforderungen genügen
Elastomerdichtungen, Metalldichtungen und Messerflansche stellen unterschiedliche Anforderungen an die Oberflächenform und -beschaffenheit. Die Dichtfläche muss Ebenheit, lokale Wellen, Kratzrichtung, Vertiefungen, Grate und Öffnungskanten kontrollieren. Selbst wenn die Oberfläche hell ist, kann ein Kratzer entlang des Dichtungswegs zu Undichtigkeiten führen. Agilent Data weist außerdem darauf hin, dass die Dichtfläche sauber gehalten und Kratzer vermieden werden sollten.
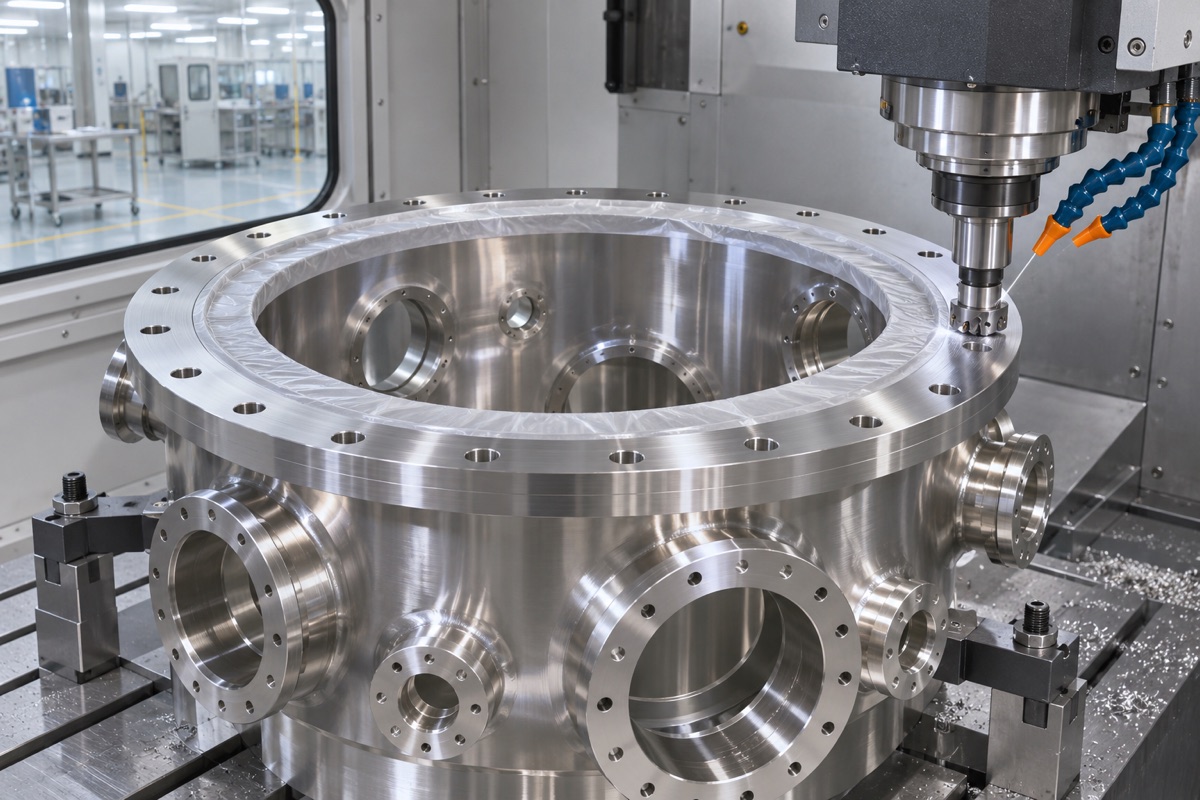
Die Dichtungsoberfläche sollte gleichzeitig Geometrie, Textur und Defekte entlang des Dichtungswegs kontrollieren.
Durch das Polieren soll eine Beschädigung der Funktionsgeometrie vermieden werden
Durch mechanisches Polieren können einige Bearbeitungslinien und -spitzen reduziert werden, es kann aber auch dazu führen, dass die Flanschkante einbricht, das Loch abgerundet wird, Schleifmittel auf der Oberfläche eingebettet werden oder sich gerichtete Ziehspuren bilden. Eine stabile Geometrie sollte zunächst durch Nachbearbeiten erreicht werden, anschließend sollte das Polieren je nach Vakuum- und Sauberkeitsanforderungen ausgewählt werden. Ebenheit, Rauheit und Defekte werden vor und nach dem Polieren erkannt und der Versiegelungsbereich wird besonders geschützt.
Die Reihenfolge des Schweißens und Bearbeitens bestimmt die Flanschbeziehung
Der Hohlraum enthält normalerweise mehrere Flansche, Versteifungen und Schweißnähte, und der Schweißwärmeeintrag verändert die Richtung der Endfläche und die Lochposition. Es ist notwendig, die Vorbereitung vor dem Schweißen, die Stabilisierung nach dem Schweißen, die Grundreparatur und die Endbearbeitung zu planen, um einen korrigierbaren Spielraum für den kritischen Flansch zu lassen. Die Inspektion sollte die Flanschebene, die Achse, die Lochposition und die gesamte Montagebeziehung umfassen und nicht nur die Messung eines einzelnen Durchmessers.
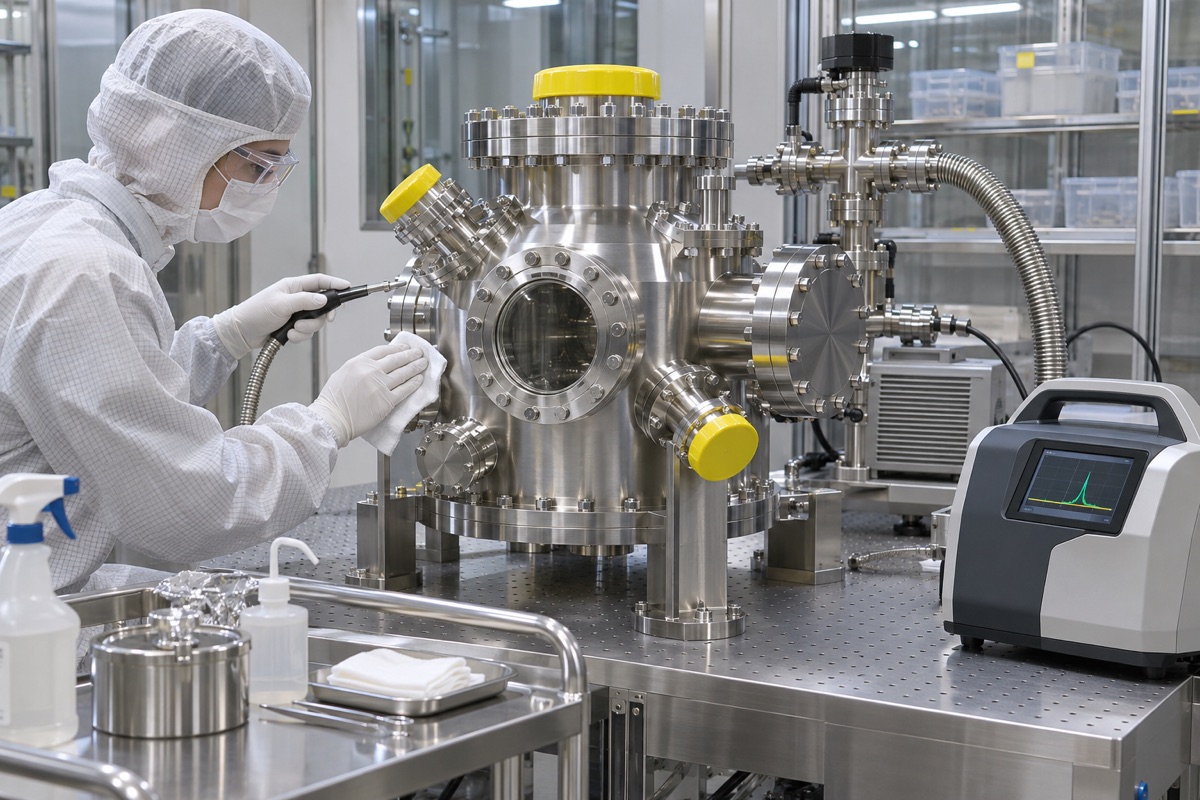
Die Endreinigung und die Helium-Lecksuche dienen der Validierung der gesamten Herstellungskette.
Auch nach der Endreinigung gilt es, eine erneute Kontamination zu verhindern
In den technischen Vakuuminformationen des CERN wird der Schwerpunkt auf Präzisionsreinigung und Leckerkennung nach der Endreinigung gelegt. Der Handkontakt sollte während des Betriebs reduziert werden, es sollten geeignete Reinigungs-, Spül-, Trocknungs- und saubere Verpackungen verwendet werden und die Flanschflächen sollten geschützt werden. ISO 14644-1 beschreibt nur die Klassifizierung von Luftpartikeln und kann keine chemische Oberflächenverunreinigung, Ausgasung oder Leckage abdecken. Entsprechende Nachweise sollten auf Basis von Systemrisiken ergänzt werden.
Helium-Leckerkennung im Rahmen der Leistungsüberprüfung
Methoden zur Leckerkennung, Empfindlichkeiten, Anschlüsse, Ausheizvorgänge und Akzeptanzgrenzen sollten in den Systemspezifikationen festgelegt werden. Komponenten können in den Zwischenstufen der Fertigung und nach der Endreinigung auf Dichtheit geprüft werden, um Schweiß- oder Dichtungsprobleme frühzeitig zu erkennen. OEMach kann bei solchen Projekten mit Nachweisen zu Verarbeitung und Abmessungen zusammenarbeiten, die endgültige Abnahme des Vakuumsystems unterliegt jedoch den vom Kunden genehmigten Leckerkennungs-, Reinigungs- und Betriebsbedingungen.
Zusammenfassung
Definieren Sie zunächst die Geometrie, Textur und Fehler entsprechend der Siegelform und kontrollieren Sie dann die Schweiß- und Verarbeitungsmaßstäbe. Endreinigung, kontrollierte Verpackung, Ausgasungsbewertung und Helium-Leckerkennung müssen im geschlossenen Kreislauf erfolgen, und „Spiegeloberfläche“ kann nicht als Ersatz für die Leistungsabnahme verwendet werden. Der spezifische Prozess muss noch bestätigt werden, indem Vakuumniveau, Materialien und Schweißen, Siegelform, Siegelflächengeometrie, Kratzrichtung, Reinigung, Ausgasung, Heliumleckerkennung und kontrollierte Verpackung kombiniert werden.
FAQ
Ist das Vakuum umso besser, je heller die Siegelfläche ist?
Nein. Ebenheit, Kratzer, versiegelte Konstruktion, Sauberkeit, Materialausgasung und Montagebedingungen können kritischer sein als die Helligkeit.
Müssen alle UHV-Hohlräume die gleiche Rauheit aufweisen?
Keine Notwendigkeit. Sie sollte je nach Dichtungsform, Vakuumniveau, Material und Systemspezifikationen bestimmt werden.
Kann eine vollständige Dimensionsprüfung die Helium-Lecksuche ersetzen?
Nein. Die Dimensionsprüfung prüft die Geometrie und die Helium-Leckerkennung verifiziert tatsächliche Lecks. Die beiden konzentrieren sich auf unterschiedliche Objekte.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.