
La posibilidad de utilizar una cavidad UHV depende de los resultados del sistema en cuanto a materiales, soldadura, estructura de sellado, defectos de la superficie, limpieza, desgasificación y detección de fugas; la rugosidad o el brillo del espejo son sólo una parte.
Primero defina la geometría, la textura y los defectos según la forma de sellado, y luego controle los puntos de referencia de soldadura y procesamiento; la limpieza final, el embalaje controlado, la evaluación de la desgasificación y la detección de fugas de helio deben ser de circuito cerrado y la "superficie de espejo" no se puede utilizar para reemplazar la aceptación del desempeño. El proceso específico aún debe confirmarse combinando el nivel de vacío, los materiales y la soldadura, la forma de sellado, la geometría de la superficie de sellado, la dirección del rayado, la limpieza, la desgasificación, la detección de fugas de helio y el envasado controlado.
Problemas, causas, controles y evidencias
| Problema | Causa probable | Acción de control | Evidencia de aceptación |
|---|---|---|---|
| La superficie de sellado está brillante pero el sistema aún tiene fugas. | Los rayones locales, la planitud, la estructura de sellado o la contaminación del ensamblaje no están calificados. | Controle la geometría y los defectos según la forma de sellado, proteja y detecte fugas de helio después de la limpieza. | Informe de superficie de sellado, registros de limpieza, condiciones de montaje y resultados de detección de fugas. |
| El rendimiento de la aspiradora se vuelve inestable después de la limpieza. | Residuos de productos de limpieza, contaminación posterior, adsorción de agua o embalaje inadecuado | Verificar la limpieza y el secado y acortar la exposición, utilizar embalajes controlados y operaciones de limpieza. | Parámetros de limpieza, inspección de superficies, tiempo de exposición y tendencias de desgasificación. |
| El tamaño de la cavidad es aceptable pero el montaje de la brida es difícil. | La deformación de la soldadura, la posición del orificio y la dirección de la brida no se incluyen en el dato general | Función de reparación posterior a la soldadura: compara y detecta la relación de la brida en la condición especificada | Datos previos y posteriores a la soldadura, ubicación de orificios, planitud y revisión del ensamblaje. |
El nivel de vacío determina la cadena de fabricación, ni un solo Ra
Los sistemas de vacío ultraalto son simultáneamente sensibles a las fugas, la desgasificación del material, las fugas virtuales, la limpieza y la fiabilidad del sellado. El diseño debe especificar la presión de trabajo, la temperatura de horneado, los materiales, las bridas y los sellos, las especificaciones de soldadura, los medios de limpieza permitidos y los límites de detección de fugas. Un determinado Ra o tasa de fuga en la información pública no se puede aplicar directamente a todas las cavidades de semiconductores.
La superficie de sellado primero debe cumplir con los requisitos geométricos y de defectos.
Los sellos elastoméricos, las juntas metálicas y las bridas de borde afilado tienen diferentes requisitos en cuanto a la forma y textura de la superficie. La superficie de sellado debe controlar la planitud, las ondulaciones locales, la dirección de los rayones, las hendiduras, las rebabas y los bordes de los orificios. Incluso si la superficie es brillante, un rasguño en la ruta de sellado puede provocar fugas; Los datos de Agilent también recuerdan que la superficie de sellado debe mantenerse limpia y evitar rayones.
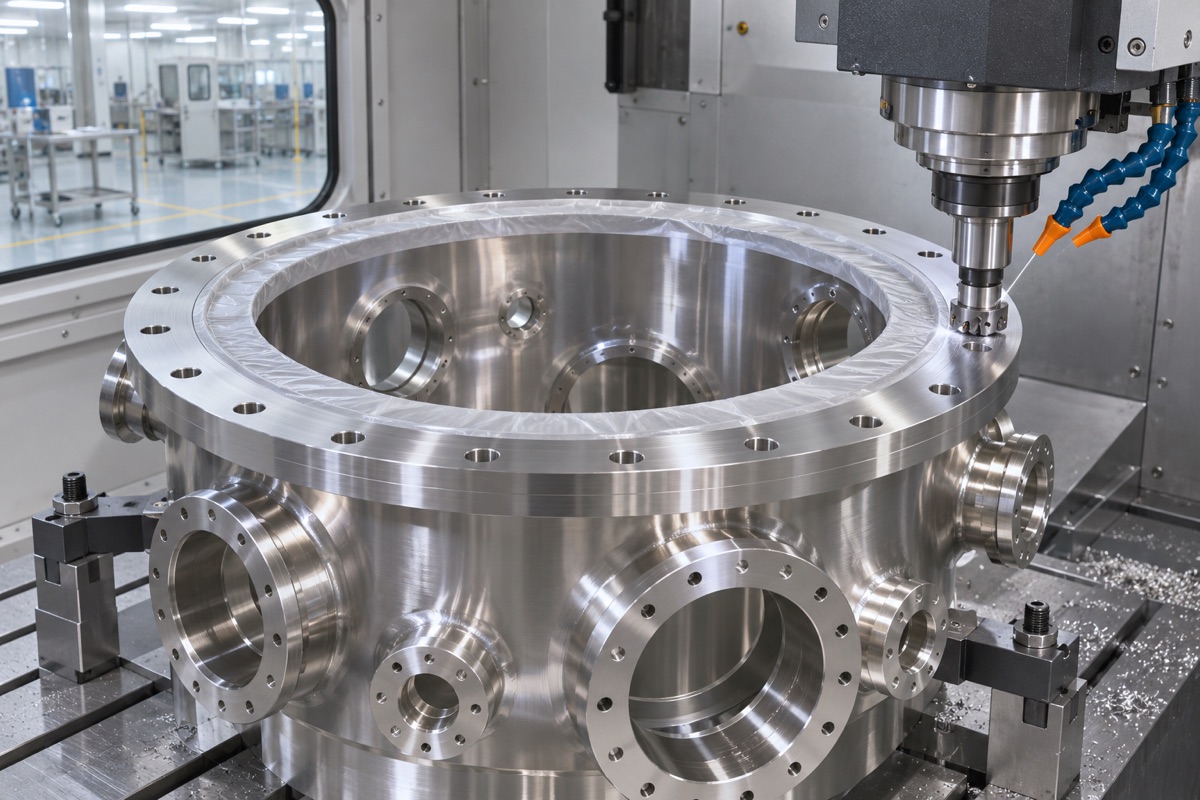
La superficie de sellado debe controlar simultáneamente la geometría, la textura y los defectos a lo largo del recorrido del sello.
El pulido debe evitar dañar la geometría funcional.
El pulido mecánico puede reducir algunas líneas y picos de mecanizado, pero también puede colapsar el borde de la brida, redondear el orificio, incrustar abrasivo en la superficie o formar marcas de tracción direccionales. Se debe obtener una geometría estable acabando primero y luego se debe seleccionar el pulido de acuerdo con los requisitos de vacío y limpieza. Antes y después del pulido se detectan planitudes, rugosidades y defectos, y se proporciona una protección especial a la zona de sellado.
La secuencia de soldadura y mecanizado determina la relación de brida.
La cavidad generalmente contiene múltiples bridas, refuerzos y soldaduras, y la entrada de calor de soldadura cambiará la dirección de la cara del extremo y la posición del orificio. Es necesario planificar la preparación previa a la soldadura, la estabilización posterior a la soldadura, la reparación inicial y el acabado final para dejar un margen corregible para la brida crítica. La inspección debe cubrir el plano de la brida, el eje, la posición del orificio y la relación general del conjunto, en lugar de simplemente medir un solo diámetro.
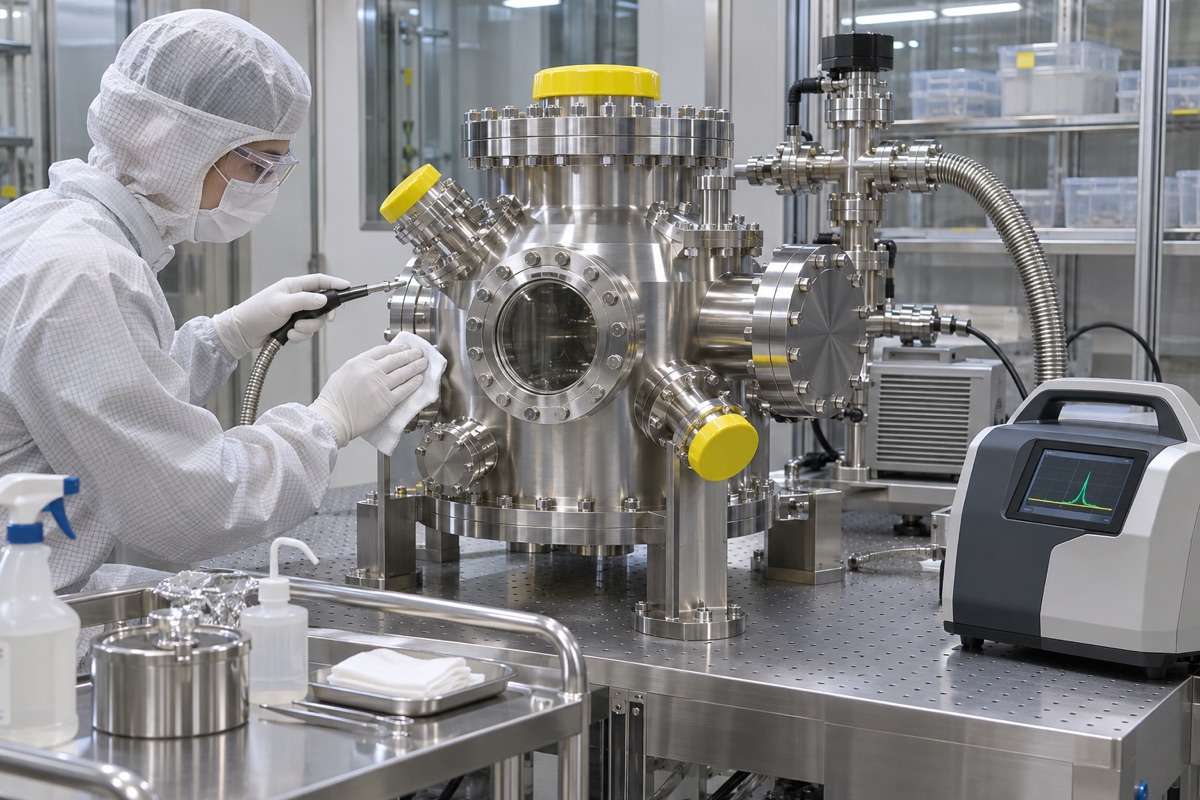
La limpieza final y la detección de fugas de helio se utilizan para validar toda la cadena de fabricación.
Después de la limpieza final, aún es necesario evitar una nueva contaminación.
La información técnica de aspiradoras del CERN enfatiza la limpieza precisa y la detección de fugas después de la limpieza final. Se debe reducir el contacto con las manos durante el funcionamiento, se debe utilizar una limpieza, enjuague, secado y embalaje limpio adecuados, y se deben proteger las superficies de las bridas. La norma ISO 14644-1 solo describe la clasificación de las partículas de aire y no puede cubrir la contaminación química de la superficie, la desgasificación o las fugas. Se deben agregar las evidencias correspondientes en función de los riesgos del sistema.
Detección de fugas de helio como parte de la verificación del rendimiento
Las especificaciones del sistema deben especificar los métodos de detección de fugas, las sensibilidades, las conexiones, las protecciones térmicas y los límites de aceptación. Se pueden comprobar las fugas de los componentes durante las etapas intermedias de fabricación y después de la limpieza final para detectar problemas de soldadura o sellado en la etapa más temprana posible. OEMach puede cooperar con evidencia de procesamiento y dimensiones en dichos proyectos, pero la aceptación final del sistema de vacío está sujeta a las condiciones operativas, de limpieza y detección de fugas aprobadas por el cliente.
Resumen
Primero defina la geometría, la textura y los defectos según la forma de sellado, y luego controle los puntos de referencia de soldadura y procesamiento; la limpieza final, el embalaje controlado, la evaluación de la desgasificación y la detección de fugas de helio deben ser de circuito cerrado y la "superficie de espejo" no se puede utilizar para reemplazar la aceptación del desempeño. El proceso específico aún debe confirmarse combinando el nivel de vacío, los materiales y la soldadura, la forma de sellado, la geometría de la superficie de sellado, la dirección del rayado, la limpieza, la desgasificación, la detección de fugas de helio y el envasado controlado.
FAQ
¿Cuanto más brillante sea la superficie de sellado, mejor será el vacío?
No. La planitud, los rayones, la construcción sellada, la limpieza, la desgasificación del material y las condiciones de ensamblaje pueden ser más críticos que el brillo.
¿Todas las cavidades UHV deben tener la misma rugosidad?
No es necesario. Debe determinarse según la forma de sellado, el nivel de vacío, el material y las especificaciones del sistema.
¿Puede la inspección dimensional completa reemplazar la detección de fugas de helio?
No. La inspección dimensional demuestra la geometría y la detección de fugas de helio verifica las fugas reales. Los dos se centran en objetos diferentes.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.