
Eine einmalige Klemmung kann die Bezugskonvertierung reduzieren, kann aber nicht automatisch die Koaxialität gewährleisten. Die Ergebnisse hängen immer noch davon ab, ob die Funktionsreferenz korrekt ist, ob die Werkzeug- und Drehtischbewegungen zuverlässig sind und ob das Lochsystem über eine einheitliche Bearbeitungs- und Messdefinition verfügt.
Die Schlüssellöcher und Endflächen sollten um den gleichen Funktionsbezug herum geplant werden und möglichst in der gleichen Aufspannung, im gleichen thermischen Zustand und im gleichen Koordinatensystem fertiggestellt werden; Die endgültige Abnahme sollte auf der in der Zeichnung definierten gemeinsamen Achse, Richtung und Messstrategie basieren. Der spezifische Prozess muss noch mit funktionalen Bezugspunkten, gemeinsamen Achsen, Zugänglichkeit zu einer Aufspannung, Werkzeugablenkung, Bearbeitungssequenz des Lochsystems, Bezugspunktausrichtung und aufgabenspezifischer Messunsicherheitsbestätigung kombiniert werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Jedes Loch ist einzeln qualifiziert, aber die gemeinsame Achse liegt außerhalb der Toleranz | Löcher werden separat angebracht oder es werden unterschiedliche Bearbeitungs- und Prüfdaten verwendet | Legen Sie gemeinsame Achsen fest und vereinheitlichen Sie Bearbeitungs- und Messstrategien auf der Grundlage funktionaler Benchmarks | Datumsfolge, Lochachsenanpassung, Ursprungspunkte und umfassende Berichte |
| Nach einer Klemmung hat das Loch immer noch eine große Öffnung und einen kleinen Boden. | Lange Werkzeugauslenkung, Spanabnahme, Temperaturanstieg oder ungleichmäßiges Aufmaß führen zu einer Verjüngung | Kontrollieren Sie die Werkzeugverlängerung und das gleichmäßige Aufmaß, die Endbearbeitung und die Prüfung mehrerer Abschnitte | Bohrungsabschnitt, Zylindrizität, Werkzeugstatus und Temperaturprotokollierung |
| Die Koaxialität ist gut, aber die Vertikalität der Endfläche entspricht nicht dem Standard. | Stirnfläche und Lochsystem werden nicht um den gleichen Funktionsbezugspunkt herum bearbeitet | Die Schlüsselstirnflächen und Bohrungen werden in derselben Bezugskette fertiggestellt und gemeinsam übernommen. | Endflächenausrichtung, Lochachsenbeziehung und Datumsreproduktionsaufzeichnung |
Unterscheiden Sie zunächst die Anforderungen an Größe, Standort und Ausrichtung
Eine qualifizierte Öffnung bedeutet nicht, dass die Löcher koaxial sind, noch bedeutet sie, dass die Endfläche senkrecht zur Achse steht. Bei der Zeichnungsprüfung sollten die Bezugsmerkmale, die Bezugsreihenfolge, die Definition der gemeinsamen Achse oder unabhängigen Achse jedes Lochs und der Objekte, auf die die Vertikalität wirkt, bestätigt werden. Das ISO-GPS-System drückt Datum, Abmessungen und geometrische Toleranzen getrennt aus, und sowohl der Prozess als auch die Prüfung müssen nach derselben Semantik ausgeführt werden.
Der Wert einer Klemmung besteht darin, die Referenzkette zu verkürzen
Wenn mehrere Schlüssellöcher, Positionierungsendflächen und Montageflächen in derselben Aufspannung fertiggestellt werden können, können die durch Umkippen, wiederholte Positionierung der Vorrichtung und temporäre Benchmarks verursachten Fehler reduziert werden. Einmaliges Spannen bedeutet nicht, dass es nie vom Rohling zum fertigen Produkt gelöst wird, sondern dass die wesentlichen Endbearbeitungsmerkmale in einem stabilen Funktionsbezug und demselben Koordinatensystem geschlossen werden. Eine grobe Bearbeitung kann dennoch stufenweise Spannungen abbauen.
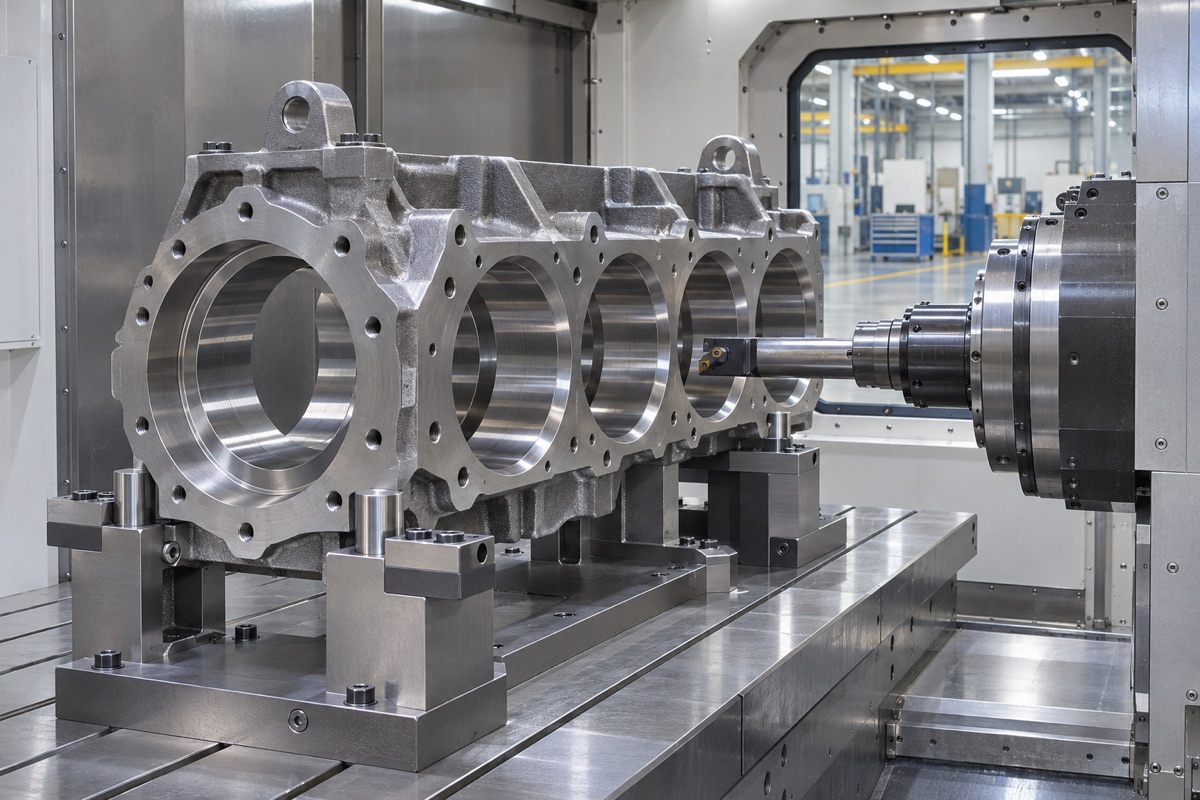
Der Kern der einmaligen Klemmung besteht darin, das Schlüsselloch und die Stirnfläche zu einem stabilen Maßstab zu machen.
Bei der Werkzeugausstattung sollten Positionierung, Klemmung und Werkzeugzugänglichkeit berücksichtigt werden
Die Positionierungspunkte sollten in starren und funktionsrelevanten Bereichen liegen und die Klemmkraft sollte den Kasten oder den dünnwandigen Lochsitz nicht verformen. Seitliches Bohren, tiefe Löcher und Querlöcher erfordern reservierten Platz für Werkzeughalter, Messtaster und Spanabfuhr. Wenn sich die Lage des Drehtellers stark ändert, müssen die Richtung der Schwerkraft und die Steifigkeit der Vorrichtung überprüft werden, um kleine Änderungen der Position der Teile in verschiedenen Winkeln zu vermeiden.
Die Lochbearbeitung erfordert die Kontrolle der Durchbiegung und des thermischen Zustands
Erstellen Sie zunächst ein stabiles Referenzloch oder eine stabile Endfläche und schließen Sie dann das Schlüsselloch mit einem gleichmäßigen Rand ab. Lange Bohrstangen, längere Werkzeugverlängerungen und diskontinuierliche Schnitte können die Durchbiegung verstärken; Werkzeugverschleiß und thermische Drift der Werkzeugmaschine können ebenfalls zu Lochdurchmesser- und Achsentrends führen. Die Extrusion sollte begrenzt sein, die Abführung der Kühlspäne sollte stabil sein und die Größe und Form des Einlasses, der Mitte und des Auslasses sollten an repräsentativen Löchern überprüft werden.
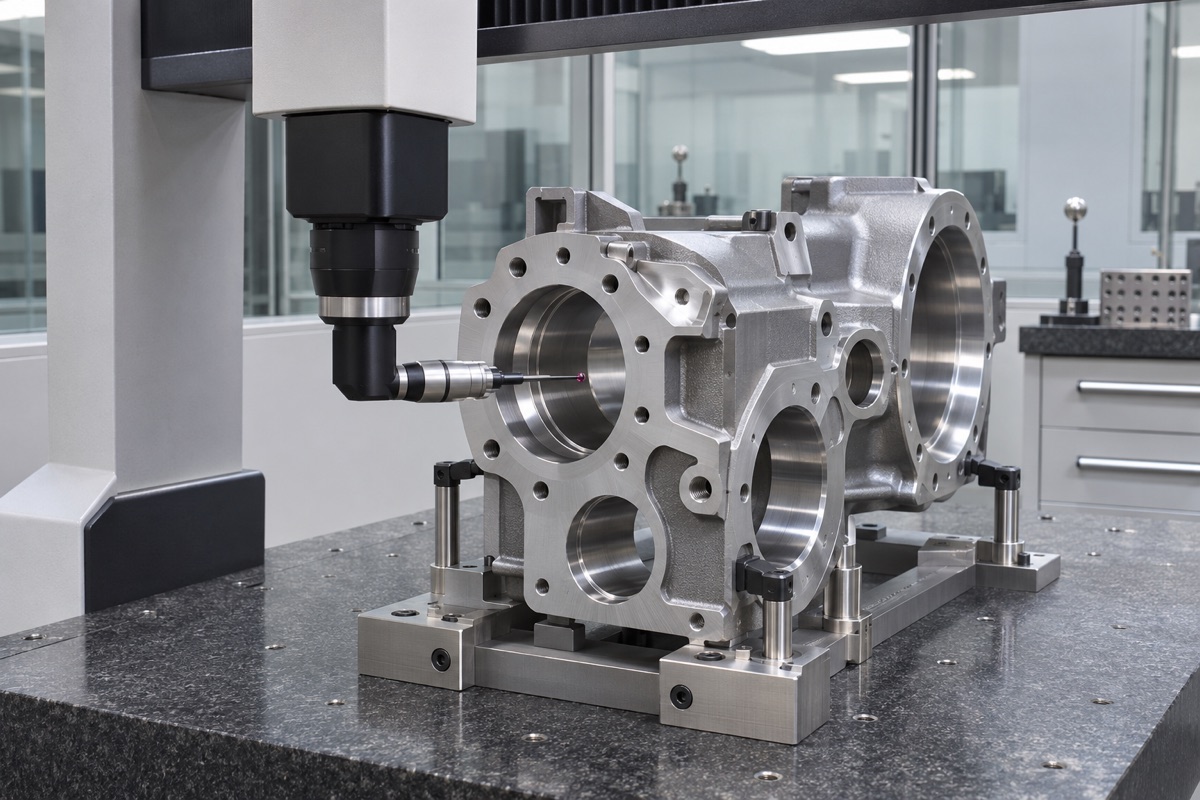
Bei der Bearbeitung und Messung müssen konsistente Bezugs- und Merkmalsdefinitionen verwendet werden.
Für die Ausrichtung wird die Erkennung auf der Maschine verwendet, und für die Abnahme werden unabhängige Tests verwendet.
Der On-Machine-Messtaster eignet sich zum Ermitteln von Werkstückkoordinaten, zum Bestätigen von Rändern und zum Überwachen von Trends, aber der Messtaster und das Schneiden teilen sich die Fehlerkette der Werkzeugmaschine und können die unabhängige KMG-Akzeptanz nicht automatisch ersetzen. Endkontrollen sollten auf Zeichnungsbezüge ausgerichtet sein, Erfassungspunkte, Zylinderanpassungen, Algorithmen für gemeinsame Achsen und Endflächenausrichtungen angeben und aufgabenspezifische Messunsicherheiten in der Nähe von Grenzen berücksichtigen.
Wenn eine einmalige Aufspannung nicht möglich ist, muss die Umstellung in einen nachweisbaren Prozess überführt werden
Teilegröße, Geräteweg oder Zugänglichkeit können ein Umdrehen erzwingen. Zu diesem Zeitpunkt sollte das verarbeitete und stabile Funktionsdatum verwendet werden, um die Koordinaten durch Positionierungsstifte, Bezugsebenen und Erkennung auf der Maschine zu reproduzieren, und eine Korrelationsüberprüfung sollte an den gemeinsamen Merkmalen vor und nach der Konvertierung durchgeführt werden. OEMach prüft als erstes Paket die Datumsumwandlung, die Wiederholbarkeit der Werkzeuge und die endgültigen Lochmusterberichte.
Zusammenfassung
Die Schlüssellöcher und Endflächen sollten um den gleichen Funktionsbezug herum geplant werden und möglichst in der gleichen Aufspannung, im gleichen thermischen Zustand und im gleichen Koordinatensystem fertiggestellt werden; Die endgültige Abnahme sollte auf der in der Zeichnung definierten gemeinsamen Achse, Richtung und Messstrategie basieren. Der spezifische Prozess muss noch mit funktionalen Bezugspunkten, gemeinsamen Achsen, Zugänglichkeit zu einer Aufspannung, Werkzeugablenkung, Bearbeitungssequenz des Lochsystems, Bezugspunktausrichtung und aufgabenspezifischer Messunsicherheitsbestätigung kombiniert werden.
FAQ
Ist eine Klemmung definitiv besser als zwei Klemmungen?
Nicht unbedingt. Wenn die Zugänglichkeit des Werkzeugs oder die Steifigkeit des Werkzeugs nicht ausreicht, kann eine erzwungene einmalige Klemmung das Risiko einer Durchbiegung und Kollision erhöhen. Die Auswahl sollte auf dem Fehlerbudget und den Verifizierungsergebnissen basieren.
Kann die Koaxialität nur mit dem Dorn überprüft werden?
Dorne eignen sich für schnelle Montageprüfungen, sind jedoch kein vollständiger Ersatz für geometrische Messungen, die Bezugspunkte, gemeinsame Achsen und Unsicherheiten erfordern.
Ist es umso genauer, je mehr CMM-Punkte gesammelt werden?
Nicht unbedingt. Die Verteilung der Probenahmepunkte, die Form der Merkmale, die Sonde, der Algorithmus und die Temperatur wirken sich alle auf die Ergebnisse aus und sollten entsprechend der Messaufgabe gestaltet werden.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.