
La sujeción única puede reducir la conversión de datos de referencia, pero no puede garantizar automáticamente la coaxialidad. Los resultados aún dependen de si la referencia funcional es correcta, si los movimientos de la herramienta y del plato giratorio son confiables y si el sistema de agujeros tiene una definición unificada de mecanizado y medición.
Los orificios clave y las caras extremas deben planificarse alrededor del mismo dato funcional y deben completarse con la misma sujeción, el mismo estado térmico y el mismo sistema de coordenadas tanto como sea posible; la aceptación final deberá basarse en el eje común, dirección y estrategia de medición definida en el dibujo. El proceso específico aún necesita combinarse con datos funcionales, ejes comunes, accesibilidad a una sujeción, desviación de la herramienta, secuencia de mecanizado del sistema de agujeros, alineación de datos y confirmación de incertidumbre de medición específica de la tarea.
Problemas, causas, controles y evidencias
| Problema | Causa probable | Acción de control | Evidencia de aceptación |
|---|---|---|---|
| Cada agujero está calificado individualmente pero el eje común está fuera de tolerancia. | Los agujeros se ajustan por separado o se utilizan diferentes datos de mecanizado e inspección. | Establecer ejes comunes y unificar estrategias de mecanizado y medición basadas en benchmarks funcionales. | Secuencia de datos, ajuste del eje del agujero, puntos de origen e informes completos |
| Después de una sujeción, el agujero todavía tiene una abertura grande y un fondo pequeño. | La deflexión prolongada de la herramienta, la eliminación de viruta, el aumento de temperatura o el margen desigual causan conicidad | Extensión de herramienta de control y asignación uniforme, acabado de etapa e inspección de múltiples secciones | Sección de orificio, cilindricidad, estado de la herramienta y registro de temperatura |
| La coaxialidad es buena pero la verticalidad de la cara final no está a la altura. | La cara final y el sistema de agujeros no se procesan alrededor del mismo dato funcional. | Los extremos clave y los orificios se completan en la misma cadena de referencia y se aceptan conjuntamente. | Orientación de la cara final, relación del eje del agujero y registro de reproducción de datos |
Primero distinga los requisitos de tamaño, ubicación y orientación.
La apertura calificada no significa que los orificios sean coaxiales, ni que la cara del extremo sea perpendicular al eje. La revisión del dibujo debe confirmar las características del datum, la secuencia del datum, la definición de eje común o eje independiente de cada agujero y objetos sobre los que actúa la verticalidad. El sistema ISO GPS expresa datos, dimensiones y tolerancias geométricas por separado, y tanto el proceso como la inspección deben ejecutarse según la misma semántica.
El valor de una sujeción es acortar la cadena de referencia.
Si se pueden completar múltiples orificios, caras de extremo de posicionamiento y superficies de montaje en la misma sujeción, se pueden reducir los errores acumulados causados por el vuelco, el posicionamiento repetido del dispositivo y los puntos de referencia temporales. La sujeción de una sola vez no significa que nunca se suelte desde la pieza en bruto hasta el producto terminado, sino que las características clave del acabado están cerradas en un dato funcional estable y el mismo sistema de coordenadas. El mecanizado de desbaste aún puede liberar tensiones en etapas.
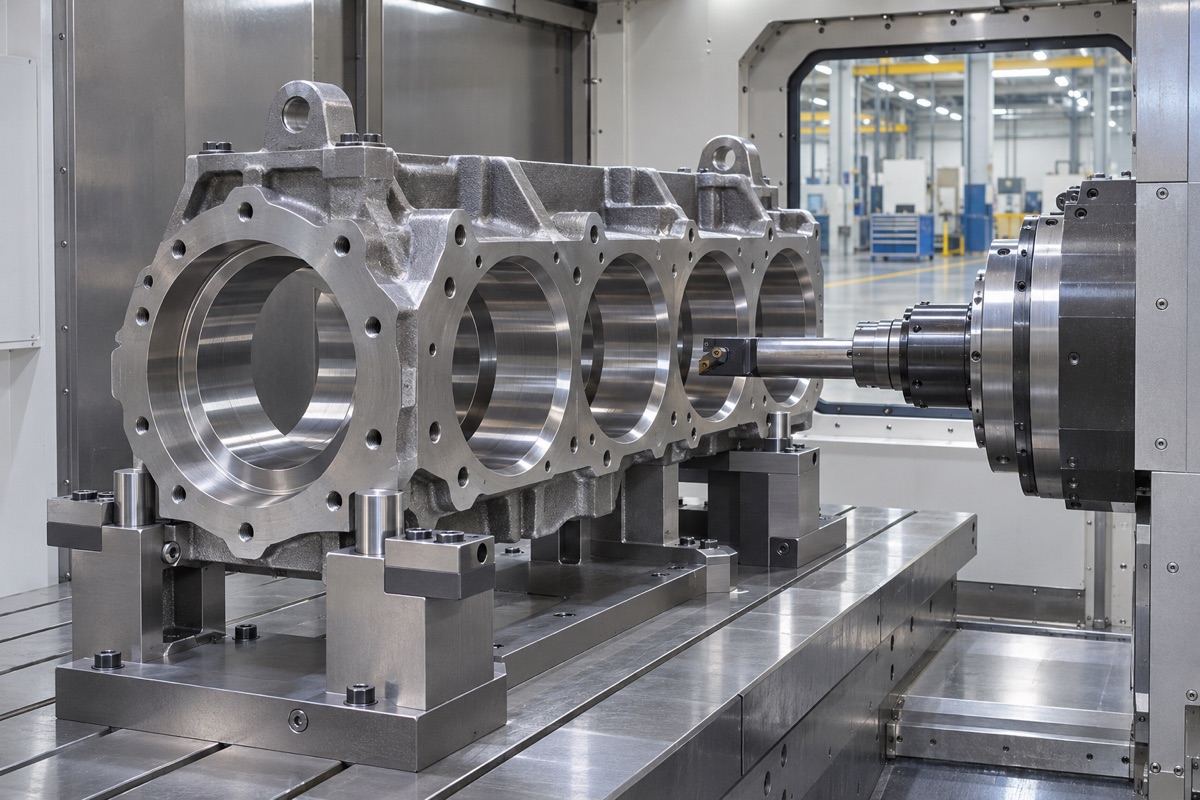
El núcleo de la sujeción única es hacer que el orificio de la cerradura y la cara del extremo compartan un punto de referencia estable.
Las herramientas deben tener en cuenta el posicionamiento, la sujeción y la accesibilidad de las herramientas.
Los puntos de posicionamiento deben encontrarse en zonas rígidas y funcionalmente relevantes, y la fuerza de sujeción no debe deformar la caja o el asiento del orificio de paredes delgadas. El taladrado lateral, los agujeros profundos y los agujeros transversales requieren un espacio reservado para los portaherramientas, las sondas y la evacuación de virutas. Si la actitud de la plataforma giratoria cambia mucho, se debe verificar la dirección de la gravedad y la rigidez del dispositivo para evitar pequeños cambios en la posición de las piezas en diferentes ángulos.
El acabado de orificios requiere control de la deflexión y el estado térmico
Primero establezca un orificio de referencia estable o una cara final y luego complete el orificio principal con un margen uniforme. Las barras de mandrinado largas, las extensiones de herramientas extendidas y los cortes discontinuos pueden amplificar la deflexión; El desgaste de las herramientas y la deriva térmica de las máquinas herramienta también pueden crear tendencias en el diámetro del orificio y en los ejes. La extrusión debe ser limitada, la evacuación de virutas de enfriamiento debe ser estable y el tamaño y la forma de la entrada, el medio y la salida deben verificarse en orificios representativos.
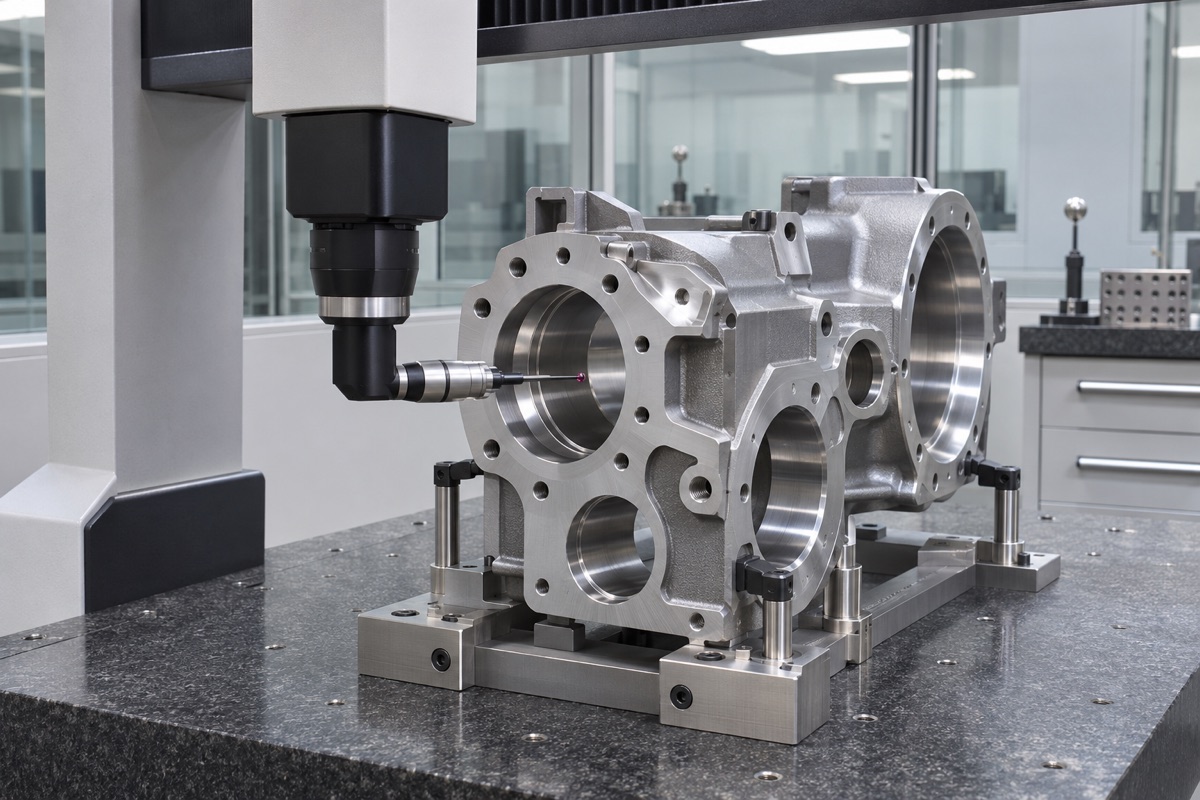
El mecanizado y la medición deben utilizar definiciones de características y datos consistentes.
La detección en la máquina se utiliza para la alineación y las pruebas independientes se utilizan para la aceptación.
La sonda en la máquina es adecuada para establecer coordenadas de piezas de trabajo, confirmar márgenes y monitorear tendencias, pero la sonda y el corte comparten la cadena de errores de la máquina herramienta y no pueden reemplazar automáticamente la aceptación independiente de CMM. Las inspecciones finales deben alinearse con los datos de referencia, especificando los puntos de adquisición, los ajustes de los cilindros, los algoritmos de ejes comunes y las orientaciones de las caras de los extremos, y teniendo en cuenta las incertidumbres de medición específicas de la tarea cerca de los límites.
Cuando no es posible realizar una sujeción única, la conversión debe convertirse en un proceso verificable.
El tamaño de la pieza, el recorrido del equipo o la accesibilidad pueden obligar a voltear. En este momento, el datum funcional procesado y estable debe usarse para reproducir las coordenadas a través de pines de posicionamiento, planos de datum y detección en la máquina, y se debe realizar una verificación de correlación en las características comunes antes y después de la conversión. OEMach revisará la conversión de datos de referencia, la repetibilidad de las herramientas y los informes finales del patrón de orificios como el mismo primer paquete.
Resumen
Los orificios clave y las caras extremas deben planificarse alrededor del mismo dato funcional y deben completarse con la misma sujeción, el mismo estado térmico y el mismo sistema de coordenadas tanto como sea posible; la aceptación final deberá basarse en el eje común, dirección y estrategia de medición definida en el plano. El proceso específico aún necesita combinarse con datos funcionales, ejes comunes, accesibilidad a una sujeción, desviación de la herramienta, secuencia de mecanizado del sistema de agujeros, alineación de datos y confirmación de incertidumbre de medición específica de la tarea.
FAQ
¿Es definitivamente mejor una sujeción que dos?
No necesariamente. Si la accesibilidad o la rigidez de la herramienta es insuficiente, forzar la sujeción una sola vez puede aumentar el riesgo de deflexión y colisión. La selección debe basarse en el presupuesto de errores y los resultados de la verificación.
¿Se puede comprobar la coaxialidad utilizando únicamente el mandril?
Los mandriles son adecuados para comprobaciones rápidas de montaje, pero no reemplazan completamente las mediciones geométricas que requieren puntos de referencia, ejes comunes e incertidumbres.
¿Cuantos más puntos CMM se recopilen, más preciso será?
No necesariamente. La distribución del punto de muestreo, la forma de la característica, la sonda, el algoritmo y la temperatura afectarán los resultados y deben diseñarse de acuerdo con la tarea de medición.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.